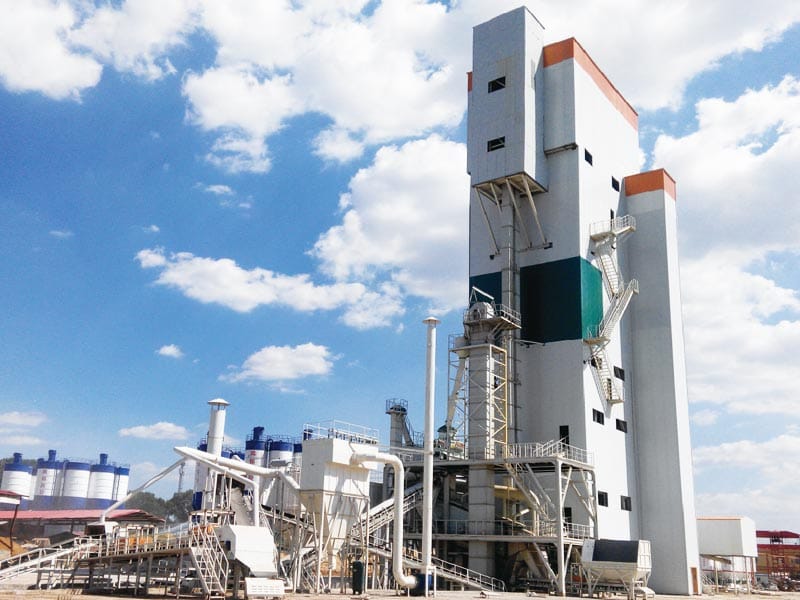
Die Lagerung von Trockenmörtelsand ist ein entscheidendes Bindeglied zwischen Sandaufbereitung und Mörtelbattierung. Sobald der Sand getrocknet, gesiebt und in nützliche Fraktionen eingeteilt wurde, muss die Anlage diese Fraktionen trocken, getrennt und frei fließend halten, bis sie in die nächste Charge eingewogen werden.
Für Gerätekäufer sollte die Lagerung nicht nur nach Gesamttonnen ausgewählt werden. Eine Feinsandfraktion kann ganz anders fließen als eine gröbere Fraktion, und ein Behälter, der auf dem Papier groß genug aussieht, kann an nutzbarer Kapazität verlieren, wenn Materialbrücken, Sprossen oder an den Wänden stehen bleiben.
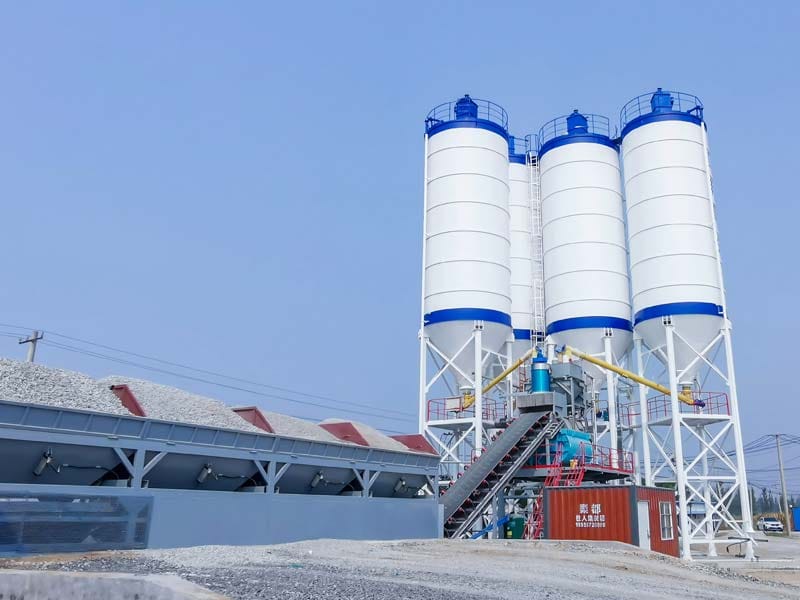
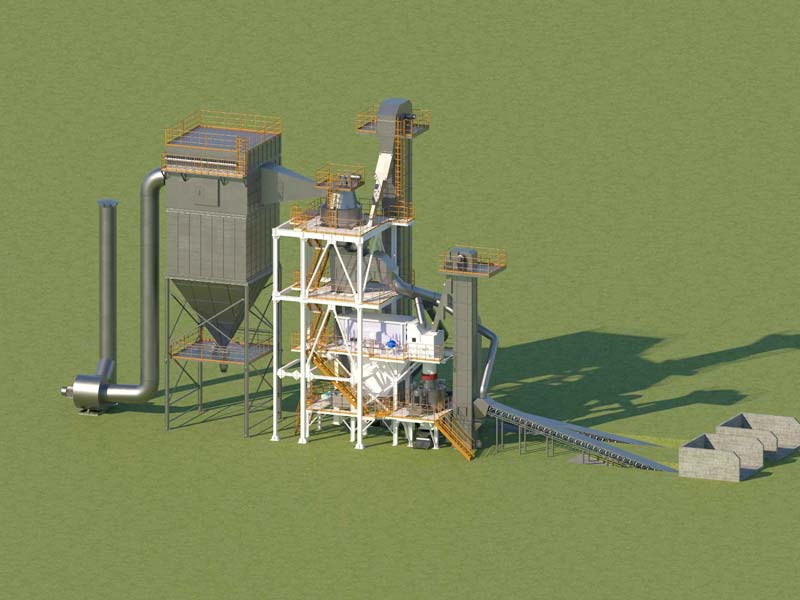
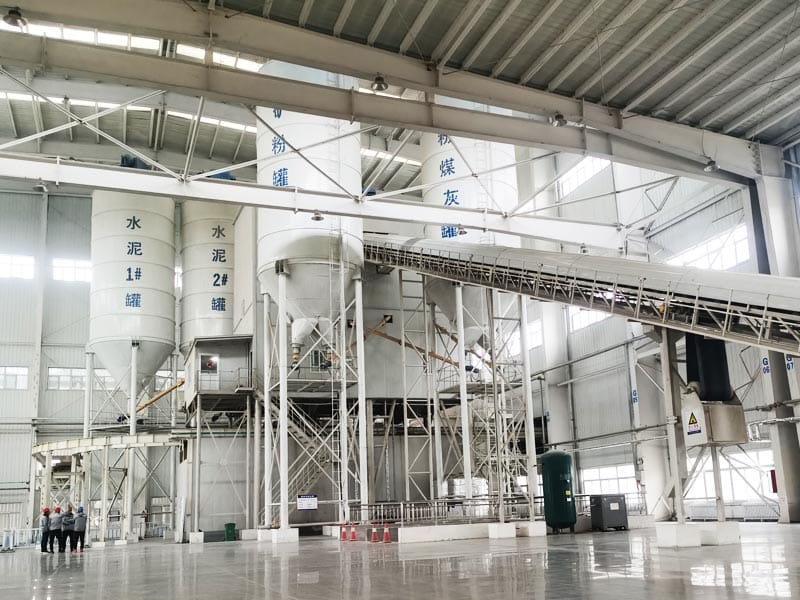
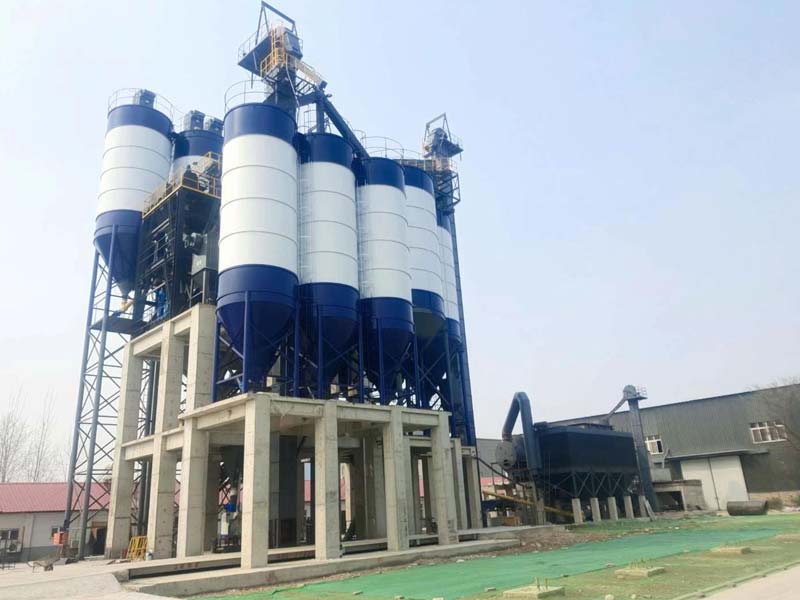
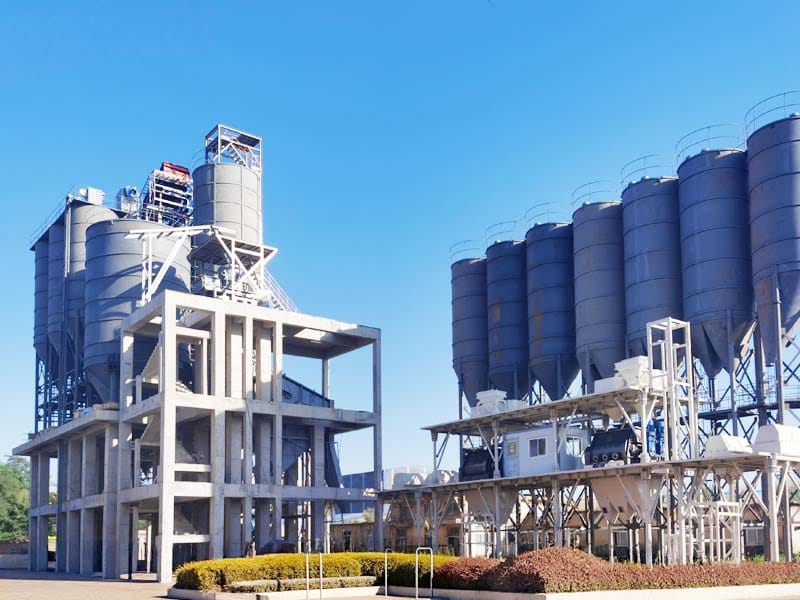
Unser Trockenmörtelmischanlage vom Turmtyp Obere Speicher und Schwerkraftfluss verwendet, während die Trockenmörtelanlage vom Stufentyp Kombiniert vertikale Inszenierung mit horizontaler Förderung In diesem Leitfaden wird erläutert, wie die Trockenmörtelsandlagerung rund um Sortierung, Schüttdichte, Materialfluss, Nachschub und nachgelagerten Mörtelbedarf geplant werden sollte.
Warum die Lagerung von Trockenmörtelsand wichtig ist
Trockensand ist einer der größten Stoffströme in den meisten Mörtelpflanzen.
Sein Speichersystem muss mehrere Aufgaben gleichzeitig ausführen:
- Sand vor Feuchtigkeit schützen;
- Kleinanzeigenbrüche getrennt halten;
- ausreichend Pufferkapazität bereitstellen;
- Futterwägegeräte konsequent;
- Überbrückung und Erlöschen vermeiden;
- Produktänderungen unterstützen;
- Sichere Inspektion und Reinigung erlauben.
Die Lagerung von Trockenmörtelsand ist daher Teil des Produktionsprozesses und nicht nur ein Ort zur Aufbewahrung von Lagerbeständen.
Beginnen Sie mit der Anzahl der Sandfraktionen
Die erste Designfrage ist, wie viele separate Sandfraktionen das Produktportfolio benötigt.
Eine Anlage, die nur herkömmlichen Mauermörtel herstellt, kann eine breitere Sandfraktion verwenden.
Eine Anlage, die Fliesenkleber, selbstnivellierenden Mörtel und Reparaturmörtel herstellt, benötigt möglicherweise mehrere klassifizierte Fraktionen.
Definieren Sie für die Trockenmörtelsandlagerung:
- Jede Sandfraktion;
- Partikelgrößenbereich;
- Bewertungskurve;
- Tagesverbrauch;
- Produkte, die diesen Anteil verwenden;
- Erforderliche Pufferzeit.
Unser Sandgradingkurvenführung Erklärt, wie Siebdaten in nützliche Speicherfraktionen übersetzt werden können.
Geben Sie nicht jedem Sandbehälter die gleiche Größe
Verschiedene Fraktionen werden unterschiedlich schnell verbraucht.
Wenn eine feine Fraktion nur im Spezialmörtel verwendet wird, während in den meisten Produkten eine mittlere Fraktion verwendet wird, sind gleich große Behälter möglicherweise nicht sinnvoll.
| Sandfraktion | Typische Entwurfsfrage | Auswirkungen auf die Speicherung |
|---|---|---|
| Hauptbreitfraktion | In den meisten Chargen verwendet? | Benötigt möglicherweise den größten Puffer |
| Feinanteil | Wird in Fliesenkleber oder Spezialprodukten verwendet? | Kleinere, aber geschützte Lagerung kann ausreichen |
| Gröberer Anteil | Wird in Mauerwerks- oder Reparaturprodukten verwendet? | Größe aus der tatsächlichen Rezepturnachfrage |
| Spezialsand | Kleinserien - oder Premiumprodukt? | Kann einen speziellen kleinen Behälter rechtfertigen |
Die Größe der Trockenmörtelsandlagerung sollte nach Verbrauchsmuster und nicht nach visueller Symmetrie erfolgen.
Die Massendichte wandelt Tonnen in das erforderliche Volumen um
Die Lagerkapazität wird normalerweise in Tonnen besprochen, Behälter und Silos sind jedoch physische Mengen.
Um das eine in das andere umzuwandeln, benötigt die Konstruktion eine repräsentative Schüttdichte.
Für die Lagerung von Trockenmörtelsand gilt Folgendes:
- Lockere Schüttdichte;
- Gegebenenfalls verdichtete Schüttdichte;
- Benotung;
- Feuchtigkeitszustand;
- Erwartete Variation nach Quelle.
Ist die tatsächliche Schüttdichte geringer als angenommen, kann die Tonne ihre Volumengrenze erreichen, bevor die erwartete Masse gelagert wird.
Die nutzbare Kapazität ist nicht dieselbe wie die geometrische Kapazität
Ein Lagergefäß kann ein bestimmtes geometrisches Volumen haben, aber nicht das gesamte Volumen ist immer für die Produktion nutzbar.
Material kann in stehenden Zonen verbleiben oder sich nicht vollständig entladen.
ASTM D6773 stellt fest, dass Probleme bei der Lagerung von Massenfeststoffen das Wölben, das Latten, das Fluten, die Entmischung, das Zusammenbacken und die nutzbare Kapazität umfassen können, die deutlich unter der nominalen Auslegungskapazität liegt.
Dieses Prinzip ist für die Lagerung von Trockenmörtelsand direkt relevant.
Massenfluss und Trichterfluss verhalten sich unterschiedlich
Beim Massenstrom bewegt sich das meiste oder das gesamte gespeicherte Material, wenn der Auslass austritt.
Bei der Trichterströmung bewegt sich das Material hauptsächlich durch einen zentralen Strömungskanal, während das Material in der Nähe der Wände relativ stagniert.
Bei der Trockenmörtelsandlagerung kann diese Unterscheidung Folgendes betreffen:
- First-in/first-out Verhalten;
- Aufenthaltszeit;
- Segregation;
- Köcheln;
- Nutzkapazität.
Keines der Strömungsmuster sollte allein vom Trichterwinkel angenommen werden Material-Wand-Reibung und Schütt-Feststoff-Eigenschaften spielen ebenfalls eine Rolle.
Feiner Sand kann leichter überbrücken als erwartet
Feiner Trockensand kann kohäsiv werden, insbesondere wenn er sehr feines Pulver oder Restfeuchtigkeit enthält.
Eine Überbrückung entsteht, wenn sich oberhalb des Auslasses ein stabiler Bogen bildet und die Strömung stoppt.
Bei der Trockenmörtelsandlagerung kann das Brückenrisiko mit: steigen
- Kleine Auslassgröße;
- Hoher Feinpulvergehalt;
- Feuchtigkeit;
- lange Lagerzeit;
- Raue Trichterwände;
- Verdichtung.
Unser Trichterüberbrückungsführung Erklärt, warum wiederkehrende Strömungsunterbrechungen als Material-und-Geometrie-Problem untersucht werden sollten.
Ratholing kann Inventar im Mülleimer verstecken
Ratholing tritt auf, wenn Material durch einen schmalen Kanal über dem Auslass fließt, während stabiles Material um ihn herum verbleibt.
Der Bediener könnte glauben, dass der Behälter fast leer ist, weil der Durchfluss stoppt, obwohl noch viel Material darin verbleibt.
Dadurch entstehen mehrere Probleme:
- Verminderte nutzbare Kapazität;
- Altmaterial, das im Lager verbleibt;
- Unerwarteter Nachfüllzeitpunkt;
- Produktkontamination bei Umstellung.
Trockenmörtelsandlager sollten daher auf eine zuverlässige Entladung ausgelegt sein, nicht nur auf ein maximales Nennvolumen.
Durch Strömungstests können schwierige Materialien geklärt werden
ASTM D6773 misst Eigenschaften wie unbegrenzte Streckgrenze, innere Reibung, Schüttdichte und Wandreibung für Schüttgüter.
Der Standard weist darauf hin, dass diese Maße üblicherweise zur Konstruktion von Behältern und Trichtern verwendet werden, um Wölbungen und Ratholing zu verhindern.
Bei schwierigen Trockenmörtelsandlagerungsanwendungen kann die Fließprüfung von Massenfeststoffen dabei helfen, Folgendes festzustellen:
- Auslassgröße;
- Trichterhang;
- Wand-flächen-auswahl;
- Anforderungen an die Flusshilfe.
Dies ist zuverlässiger als die Auswahl der Trichtergeometrie nur aus früheren Erfahrungen mit einem anderen Sand.
Feuchtigkeit kann das Fließverhalten schnell ändern
Sand, der im trockenen Zustand frei fließt, kann nach Aufnahme von Feuchtigkeit kohäsiv werden.
Für die Lagerung von Trockenmörtelsand, Monitor:
- Trockner Auslass Feuchtigkeit;
- Kühlzustand;
- Lagerfeuchtigkeit;
- Regen oder Wassereintritt;
- Kondensation;
- Saisonale Veränderungen.
Selbst eine kleine Prozessänderung kann das Verhalten derselben Einstufung in einem Trichter verändern.
Getrockneter Sand sollte nach dem Trockner trocken bleiben
Das Trocknen löst nur das erste Feuchtigkeitsproblem.
Nach dem Trocknen muss Sand noch geschützt werden:
- Aufzüge;
- Bildschirme;
- Förderbänder;
- Tonnen;
- Inspektionsöffnungen.
Trockenmörtelsandspeicher sollten eine Wiedervernässung verhindern, nachdem die Energie bereits zum Trocknen des Materials aufgewendet wurde.
Heißer Sand muss möglicherweise vor der Langzeitlagerung gekühlt werden
Frisch getrockneter Sand kann heiß bleiben.
Tritt heißes Material in ein kühleres Gefäß ein, können Temperaturgradienten die Kondensations - und Lagerbedingungen beeinflussen.
Für die Lagerung von Trockenmörtelsand, Bewertung:
- Austrittstemperatur des Trockners;
- Kühlstufe;
- Behältertemperatur;
- Umgebungsfeuchtigkeit;
- Lagerdauer.
Der akzeptable Zustand sollte aus den tatsächlichen Rohstoffen und der Mörtelformulierung ermittelt werden.
Beim Füllen kann es zu einer Segregation kommen
Ein gut abgestufter Sand kann sich abscheiden, wenn er in einen hohen Vorratsbehälter geworfen wird.
Größere Partikel können sich während des Füllens anders ausbreiten als feinere Partikel.
Mögliche Konsequenzen sind:
- Abstufungsvariation von einer Entladungsperiode zur anderen;
- Unterschiedliche Schüttdichte;
- Unterschiedlicher Wasserbedarf flussabwärts;
- Unbeständige Mörtelkonsistenz.
Trockenmörtelsandlagerung sollte daher Füllpunkt, Fallhöhe und inneres Strömungsmuster berücksichtigen.
Lange Freifalldistanzen können die Segregation erhöhen
Ein hohes Silo sorgt für mehr vertikalen Abfall.
Bei klassifiziertem Sand kann übermäßiger Abfall Folgendes verursachen:
- Partikelabscheidung;
- Wirkung;
- Staubentwicklung;
- Verschleiß an Innenflächen.
Rutschendesign und Füllanordnung sollten unnötigen freien Fall reduzieren, wo dies praktisch möglich ist.
Halten Sie klassifizierte Fraktionen physisch getrennt
Das Screening hat wenig Wert, wenn die Fraktionen während der Lagerung remixen.
Prüfen:
- Trennwände;
- Rutschen;
- Binüberlaufpfade;
- Förderer-Entladestellen;
- Wartungsöffnungen.
Bei der Trockenmörtelsandlagerung sollte die vorgeschaltete Sortierkontrolle erhalten bleiben.
Die Wiederauffüllungsrate muss den Verbrauch während der Spitzenproduktion übersteigen
Ein Vorratsbehälter ist ein Puffer zwischen der vorgelagerten Sandaufbereitung und der nachgelagerten Mörtelproduktion.
Wenn die Mörtelanlage eine Sandfraktion schneller verbraucht, als sie wieder aufgefüllt werden kann, wird der Behälter schließlich auch dann leer, wenn die gesamte Sandproduktion hoch ist.
Für jeden Bruch vergleichen Sie:
- Produktionsrate;
- Verbrauchsrate;
- Nutzbare Speicherkapazität;
- Nachschubzyklus;
- Produktionsdauer in der Spitzenproduktion.
Die Lagerung von Trockenmörtelsand sollte Bruchteil für Bruch ausgeglichen werden.
Integrierte Sand- und Mörtellinien benötigen eine Pufferung auf Bruchebene
Unser Integrierte Sand- und Spezialmörtelanlage Sandaufbereitung direkt mit Mörteleinschlag verbindet.
Bei dieser Art von Anlagen wird die Trockenmörtelsandlagerung zum Puffer zwischen zwei Produktionssystemen.
Wenn der Sandherstellungsabschnitt einen Überschuss von einer Fraktion, aber zu wenig von einer anderen produziert, können Gesamttonnen pro Stunde immer noch akzeptabel aussehen, während die Mörtelfabrik wartet.
Die Lagerung sollte daher ein kurzfristiges Ungleichgewicht zwischen Fraktionsproduktion und Fraktionsverbrauch absorbieren.
Turmpflanzen nutzen die Schwerkraft, um den internen Fluss zu vereinfachen
Die aktuelle MixingPlantPro-Turmanlage verwendet einen vertikal integrierten Prozess, bei dem getrockneter Sand gesiebt und sortiert, in die obere Lagerung gehoben und dann durch Schwerkraft durch Chargen, Mischen, Lagerung und Verpackung des Endprodukts bewegt wird.
Bei der Lagerung von Trockenmörtelsand kann die Turmanordnung einige wiederholte mechanische Übertragungsstufen reduzieren, nachdem der Sand das obere Lager erreicht hat.
Das Design muss noch angesprochen werden:
- Bin-fluss;
- Segregation;
- Wartungszugang;
- Füllstandsmessung;
- Staubbekämpfung.
Stufenartige Pflanzen verwenden eine gemischte vertikale und horizontale Route
Die aktuelle MixingPlantPro-Stufenlinie verwendet eine semivertikale und halbhorizontale Anordnung, wobei die Materialien über Aufzüge und Schneckenförderer an die Plattformspeicher verteilt werden, bevor die Schwerkraft stufenweise zum Mischen fließt.
Für die Lagerung von Trockenmörtelsand kann diese Anordnung ein anderes Gleichgewicht zwischen: bieten
- Pflanzenhöhe;
- Lagerort;
- Horizontalförderung;
- Wartungszugang;
- Zukunftserweiterung.
Das passende Layout hängt von den Standortbedingungen und dem Produktmix ab.
Werkstattanlagen verlassen sich mehr auf den horizontalen Schraubentransfer
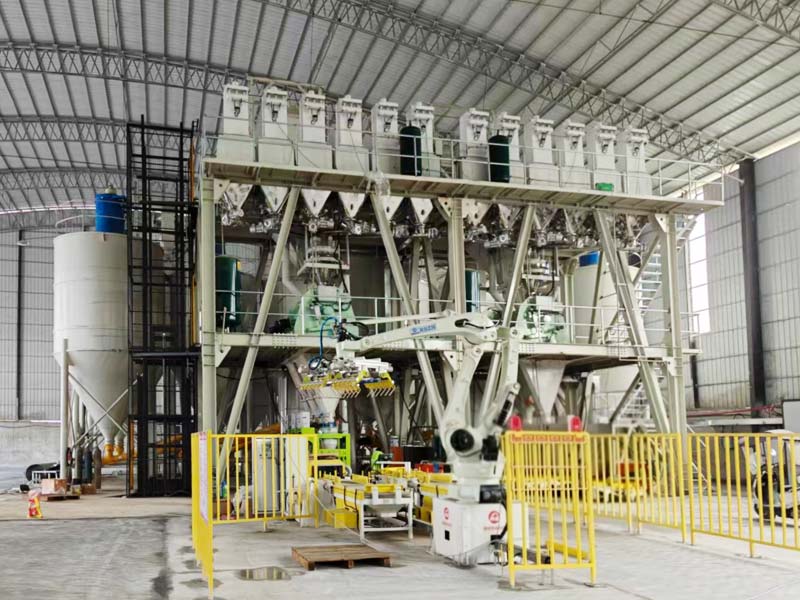
Die Werkstattlinie lagert Materialien in separaten Behältern und führt mit Schneckenförderern Sand, Pulver und Additive in Dosiertrichter ein.
Für die Trockenmörtelsandlagerung kann dies die Verteilung von Lager - und Futtermitteln auf eine bestehende Fabriketage erleichtern.
Horizontalerer Transfer bedeutet jedoch zusätzliche Zuführ- und Förderschnittstellen, die auf Fließstabilität und Rückstände überprüft werden sollten.
Die Füllstandsmessung sollte das reale Materialverhalten widerspiegeln
Ein Pegelindikator soll dem Betreiber helfen, den nutzbaren Bestand zu verstehen.
Aber die Pegelmessung kann irreführend sein, wenn:
- Die Materialoberfläche ist uneben;
- Es kommt zu Ratholing;
- Staub stört den Sensor;
- Material hängt an Wänden.
Die Lagerung von Trockenmörtelsand sollte die Füllstandsmessung mit Produktionsverbrauchsdaten und eine regelmäßige physische Überprüfung kombinieren.
Hochstufiger Schutz verhindert Überfüllung
Durch das Überfüllen eines Sandbehälters kann Folgendes entstehen:
- Verschüttung;
- Verstopfte Lüftungsschlitze;
- Strukturelle Überlastung;
- Kreuzkontamination zwischen benachbarten Behältern.
Das Füllkontrollsystem sollte daher eine definierte Reaktion auf hoher Ebene haben.
Bediener sollten auch wissen, was passiert, wenn der normale Füllstandssensor ausfällt.
Niedrigstufige Alarme können die Batching-Stabilität schützen
Ist ein Behälter fast leer, kann die Entladung instabil werden.
Mögliche Symptome sind:
- feeder starvation;
- longer weighing time;
- batch timeout;
- unexpected fraction shortage.
Dry mortar sand storage should use low-level information to trigger replenishment before the material flow becomes unreliable.
Flow Aids Should Solve a Defined Problem
Possible flow aids include vibration, aeration or mechanical devices depending on the material and hopper design.
They should not be added blindly.
For dry mortar sand storage, first determine whether the problem is:
- Überbrückung;
- Rasselnd;
- wall buildup;
- feeder starvation;
- moisture-induced cohesion.
The wrong flow aid can make segregation or compaction worse.
Feeder Design Is Part of the Storage System
The hopper outlet and feeder operate together.
A well-designed bin can still perform poorly if the feeder withdraws material unevenly.
Für die Lagerung von Trockenmörtelsand, Bewertung:
- screw conveyor inlet;
- belt feeder where used;
- gate opening;
- withdrawal width;
- feed-rate control.
The feeder should support the intended flow pattern rather than creating a narrow active channel.
Storage Time Can Change Flowability
Bulk solids can become more cohesive after sitting under load.
ASTM D6773 specifically includes testing of bulk solids after storage at rest because time consolidation can influence flow behavior.
For dry mortar sand storage, this matters when:
- a plant stops over weekends;
- one fraction is used infrequently;
- seasonal production pauses occur;
- bins remain full for long periods.
A material that discharges well immediately after filling may behave differently after several days at rest.
Cleaning and Changeover Need Emptying Strategy
A multi-product mortar plant may need to empty or isolate one sand fraction before a product change.
Dry mortar sand storage should therefore include:
- drain-down strategy;
- cleanout access;
- residual-material handling;
- inspection openings;
- safe access.
Unser Trockenmörtelmischer Reinigungsführung explains why changeover planning should extend beyond the mixer.
Dust Control Is Needed at Fill and Discharge Points
Even dry sand can generate airborne fines during transfer.
Dust-control points can include:
- elevator discharge;
- bin filling;
- hopper outlet;
- weighing hopper;
- transfer chutes.
The current MixingPlantPro dry mortar systems use enclosed dust-control arrangements and pulse dust collection in their published process descriptions.
Dry mortar sand storage should therefore be designed together with ventilation and dust collection.
Inspection Access Should Be Included in the Layout
Operators need access to:
- level sensors;
- hopper outlets;
- flow aids;
- feeder drives;
- inspection ports;
- cleanout points.
A large bin with poor access can become difficult to maintain.
Access requirements should be defined during plant layout, not after a flow problem occurs.
Commission Storage with the Actual Sand Fractions
Empty-bin testing cannot prove material-flow performance.
Commissioning should use representative dry sand.
Überprüfen:
| Commissioning item | What to observe |
|---|---|
| Filling | Segregation, dust and level sensing |
| Storage | Compaction and time-at-rest effects |
| Discharge | Bridging, ratholing and stable flow |
| Feeding | Repeatable rate to the weigh hopper |
| Emptying | Residual material and cleanout condition |
Repeat the test with the fine and coarse fractions that are expected to behave differently.
What Should Buyers Send for Sand Storage Design?
A useful dry mortar sand storage review needs both material and production data.
Bereitstellen:
- number of sand fractions;
- grading curve for each fraction;
- Schüttdichte;
- moisture range;
- Tagesverbrauch;
- peak hourly consumption;
- replenishment method;
- gewünschte Speicherautonomie;
- site height and footprint;
- product change schedule.
MixingPlantPro’s Trockenmörtellösungen can then be configured around the real raw materials, formulations and site conditions rather than a generic storage arrangement.
Send your sand grading, consumption and site layout through our Kontaktseite for a project-specific plant review.
Schlussfolgerung
Dry mortar sand storage should preserve the value created by upstream drying and classification. The system needs enough usable capacity, reliable discharge, moisture protection and physical separation between sand fractions.
Bin volume alone is not enough. Bulk density, flowability, wall friction, outlet geometry, residence time, feeder design and downstream demand all influence real storage performance.
When storage is sized fraction by fraction and commissioned with representative sand, the mortar plant can maintain more stable batching and avoid turning a simple buffer system into a production bottleneck.
FAQ
How should dry mortar sand storage capacity be calculated?
Use the consumption rate of each sand fraction, required buffer time, replenishment rate, bulk density and usable—not only geometric—bin volume.
What causes dry sand to bridge inside a hopper?
Fine powder, residual moisture, small outlets, wall friction, compaction and long storage can all contribute to bridging. The material and hopper geometry should be evaluated together.
Is a silo better than a bin for dry mortar sand storage?
Not universally. The choice depends on sand fraction, bulk density, flowability, storage volume, plant height, replenishment method and maintenance access.
Why can classified sand segregate during storage?
Different particle sizes can move differently during long free fall, filling and discharge. Chute design, drop height and hopper flow pattern can influence segregation.
What information should I provide for dry mortar sand storage design?
Provide sand fractions, grading curves, bulk density, moisture, consumption rates, replenishment method, required buffer time and site layout.