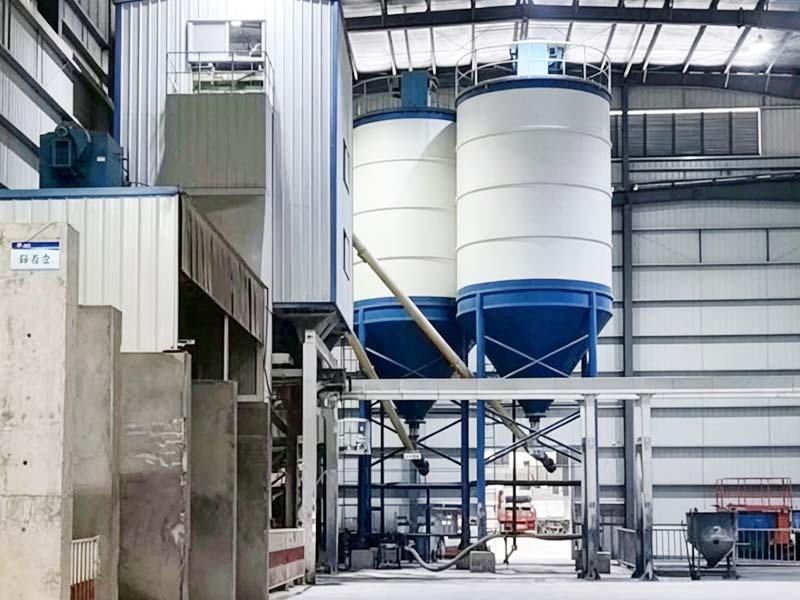
Konsystencja prefabrykowanego betonu nie jest tworzona przez sam mieszalnik Zależy to od tego, czy każda partia otrzyma zamierzone kruszywo stałe, wodę, materiały cementowe i domieszki, czy materiały te są mieszane w powtarzalnych warunkach i czy beton dociera do stacji odlewniczej bez niekontrolowanego opóźnienia lub zmian obsługi.
W przypadku fabryki prefabrykatów ma to znaczenie, ponieważ niewielkie zmiany między partiami mogą wpływać na wypełnianie formy, zagęszczanie, wygląd powierzchni, czas uwalniania i jakość gotowego produktu Dlatego też należy wybrać i obsługiwać instalację dozującą w ramach pełnego procesu fabrycznego, a nie jako izolowaną maszynę.
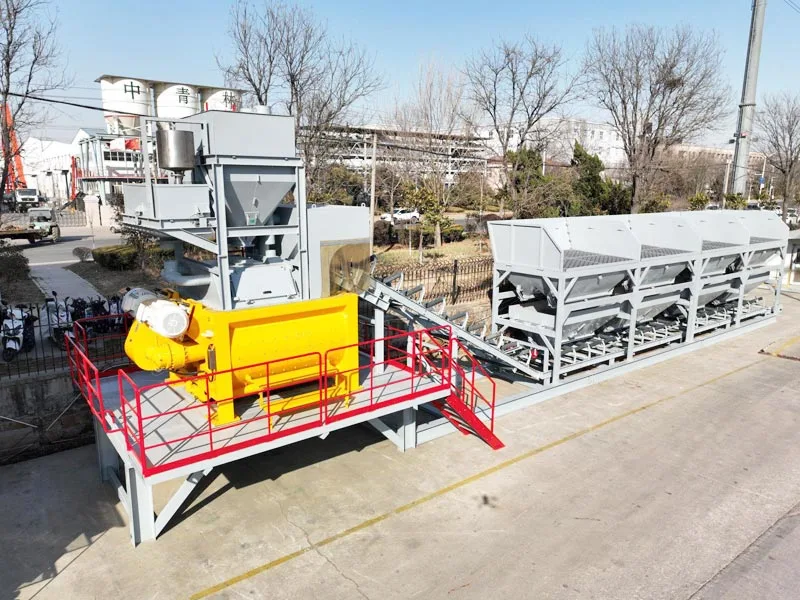
Nasz prefabrykowana betoniarnia łączy mieszanie planetarne, wiele drzwi wyładowczych, monitorowanie wilgotności i temperatury materiału oraz interfejsy oprogramowania linii produkcyjnej. W tym przewodniku wyjaśniono, w jaki sposób te funkcje łączą się z konsystencją prefabrykowanego betonu i co kupujący powinni zweryfikować przed zatwierdzeniem systemu produkcyjnego.
Co oznacza prefabrykowana spójność betonu?
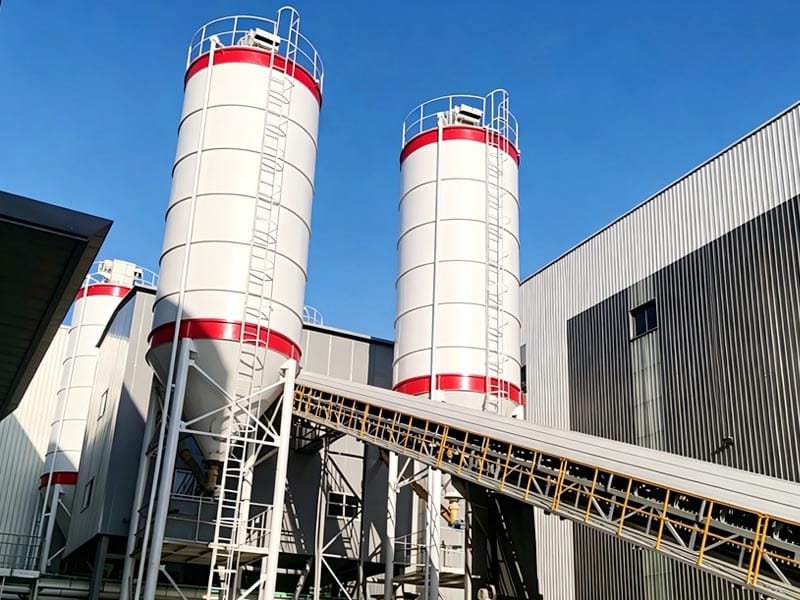
Konsystencja prefabrykowanego betonu oznacza wytwarzanie betonu, który wielokrotnie spełnia właściwości wymagane przez zatwierdzony projekt mieszanki i proces odlewania Nie oznacza to, że każdy produkt musi wykorzystywać ten sam spadek, przepływ, wielkość partii lub czas mieszania.
Prawidłowy cel zależy od rodziny betonu i produktu Beton odlewany na mokro, beton samokonsolidujący i beton odlewany na sucho mogą wymagać bardzo różnych właściwości świeżych Wspólnym wymogiem jest to, aby każda zatwierdzona mieszanina była powielana w ramach kontroli produkcji ustanowionych dla tego produktu.
Obecny skład Krajowego Stowarzyszenia Prefabrykatów Betonowych Podręcznik kontroli jakości certyfikowanych roślin prefabrykowanych podkreśla konsekwentną działalność zakładu jako fundament jakościowej produkcji prefabrykatów Najnowsza edycja weszła w życie w 2026 roku.
Dla nabywców roślin konsystencję prefabrykowanego betonu należy zatem przełożyć na mierzalne pytania dotyczące sprzętu i procesu: jak dokładnie wsadzane są materiały, jak postępuje się z wilgocią kruszywa, jaki zakres partii może zweryfikować mieszalnik i jak beton przemieszcza się z mieszalnika do formy?
Zacznij od harmonogramu produktu i odlewania
Wokół produktów, które obsługuje, należy zaprojektować fabrykę dozowania prefabrykatów.Przed omówieniem wielkości mieszalnika lub nominalnej wydajności należy zbudować matrycę produkcyjną pokazującą beton wymagany przez każdą stację odlewniczą.
| Wkład produkcyjny | Dlaczego ma to znaczenie | Pytanie do zakładu dozowania |
|---|---|---|
| Rodzina produktów | Różne produkty mogą wymagać różnych właściwości świeżego betonu. | Czy zakład może zarządzać wymaganymi przepisami i wymianami? |
| Typowa ilość nalewania | Określa normalną wielkość partii. | Czy mikser działa skutecznie przy tym obciążeniu? |
| Najmniejsza partia zakończenia | Może ujawnić ograniczenia dozowania i mieszania. | Jaka minimalna partia została zwalidowana? |
| Okno odlewania szczytowego | Określa wymagany rytm produkcji. | Czy dozowanie, mieszanie i dostawa mogą nadążyć? |
| Sprzęt odbiorczy | Kontroluje, jak szybko beton może opuścić mieszalnik. | Jak łączą się drzwi wyładowcze i szlaki transportowe? |
Ta matryca pomaga utrzymać konsystencję prefabrykowanego betonu powiązaną z rzeczywistym zapotrzebowaniem fabryki Zakład, który wygląda na odpowiedni średnio dziennej objętości, może nadal mieć problemy, gdy kilka stacji odlewniczych wymaga innego betonu w tym samym krótkim oknie produkcyjnym.
Zagregowana wilgotność jest jedną z pierwszych zmiennych do kontrolowania
Wilgoć kruszywa może zmienić beton nawet wtedy, gdy przechowywana receptura nie ulega zmianie Mokry piasek przenosi wodę powierzchniową do mieszalnika, podczas gdy kruszywo poniżej nasyconego stanu suchości powierzchniowej może wchłonąć wodę z mieszaniny.
Wytyczne NPCA dotyczące badanie zawartości wilgoci kruszywa wyjaśnia, że wilgoć musi być mierzona i rozliczana, zwłaszcza w drobnym kruszywie, Jego prowadzenie wymaga również okresowej walidacji, nawet gdy stosowane są sondy wilgoci lub systemy automatycznej regulacji.
Dla konsystencji prefabrykatów betonowych system dozowania powinien rozróżniać.
- absorpcja agregatu;
- rzeczywista wilgotność całkowita;
- wilgotność powierzchni;
- skorygowana ilość kruszywa mokrego;
- skorygowana dodana woda.
Nasza konfiguracja instalacji prefabrykowanej obejmuje monitorowanie wilgotności, ale dokładna lokalizacja czujnika, mierzony materiał i reakcja sterowania powinny zostać potwierdzone dla projektu Odczyt czujnika jest przydatny tylko wtedy, gdy reprezentuje materiał faktycznie wsadzony.
Użyj danych wilgoci, aby skorygować zarówno kruszywo, jak i wodę
Prefabrykowana konsystencja betonu może dryfować, jeśli korekcja wilgoci zmienia tylko wodę, pozostawiając masę kruszywa bez zmian.
Rozważmy prosty przykład ilustracyjny Konstrukcja mieszanki wymaga 1000 kg piasku w stanie SSD Załóżmy, że absorpcja wynosi 11 TP3 T, a całkowita wilgotność wynosi 51 TP3 T, oba wyrażone w przeliczeniu na suchą masę piekarnika.
Sucha w piecu masa stała reprezentowana przez 1000 kg SSD wynosi.
1000 ÷ 1,01 = 990,1 kg
Rzeczywista potrzebna ilość mokrego piasku to.
990,1 × 1,05 = 1039,6 kg
Różnica między masą mokrą a masą SSD wynosi około 39,6 kg wód powierzchniowych. Ten udział wody należy również uwzględnić w oddzielnie dodanej wodzie wsadowej.
Przykładem nie jest projekt mieszanki ani zastrzeżenie produktu Pokazuje, dlaczego konsystencja prefabrykowanego betonu zależy od pełnego bilansu materiałowego, a nie od pojedynczej regulacji wody.
Dokładność ważenia musi odpowiadać rzeczywistemu zakresowi składników
Konsystencja betonu zależy od prawidłowych proporcji, więc system ważenia musi działać w rzeczywistym zakresie roboczym Waga, która dobrze sprawdza się w dużej normalnej partii, nie dowodzi automatycznie przydatności dla mniejszych partii wykończeniowych.
NPCA dozowanie i mieszanie wskazówek urządzeń podkreśla określone zmierzone ilości i urządzenia dozujące, które działają w ramach mających zastosowanie tolerancji.
Dla prefabrykowanej konsystencji betonu zweryfikuj każdy system składników osobno:
- agregaty;
- materiały cementowe;
- woda;
- domieszki płynne;
- małe dodatki, jeśli ma to zastosowanie.
Poproś dostawcę o wykazanie ilości docelowych w porównaniu z rzeczywistymi przy minimalnych, normalnych i maksymalnych dawkach produkcyjnych.Wyróżnij także wskazanie skali od wydajności podajnika. Prawidłowo skalibrowana waga może nadal otrzymać zbyt dużo materiału, jeśli podajnik nie zatrzyma się czysto.
Małe partie wymagają własnej walidacji
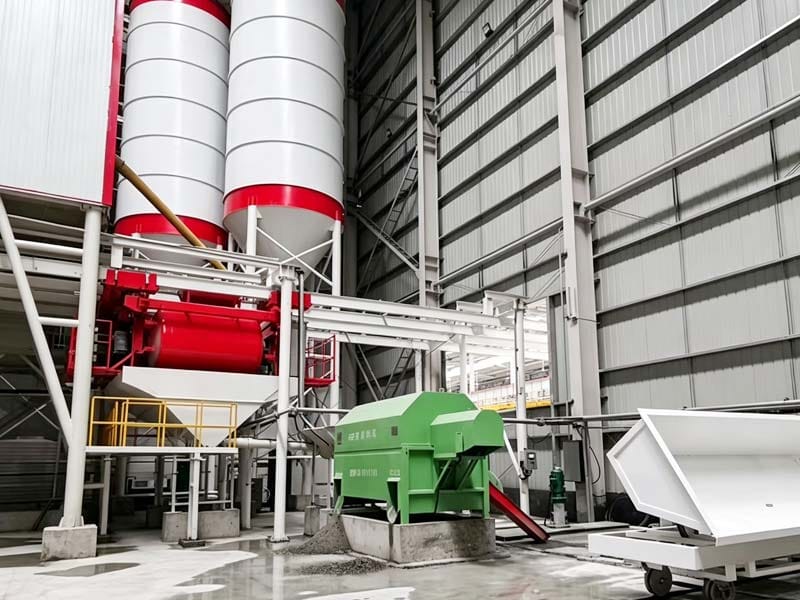
Fabryki prefabrykatów często potrzebują częściowych lub kompletnych partii do form, które nie wymagają pełnej pojemności mieszalnika Te partie mogą stworzyć dwa oddzielne wyzwania: ilości składników stają się mniejsze, a zmiany ładowania miksera.
Na przykład, mieszalnik, który normalnie obsługuje partię 1,5 m³, może być czasami poproszony o wytworzenie 0,5 m³. Zmniejszona partia może zmienić głębokość materiału, działanie mieszania i znaczenie stałych odchyleń dozowania.
Należy zatem sprawdzić konsystencję prefabrykowanego betonu przy najmniejszej rutynowej wielkości partii, a nie wnioskować z próby pełnego obciążenia.
Podczas walidacji zapisz:
- cele i rzeczywiste składniki;
- sekwencja mieszania;
- czas mieszania;
- właściwości świeżego betonu;
- zachowanie rozładowania;
- materiał resztkowy;
- wydajność systemu odbiorczego.
Celem jest ustalenie użytecznego zakresu roboczego, a nie tylko udowodnienie, że mieszalnik może się obracać przy mniejszym obciążeniu.
Mieszanie czasu to tylko jedna część spójności mieszania
Konsystencja prefabrykowanego betonu wymaga wystarczającego wymieszania, ale ustalony czas skopiowany z innego zakładu nie gwarantuje jednolitego betonu.
Przegląd NIST metody mieszania betonu i wydajność mieszalnika podkreśla jednorodność i konkretną wydajność jako ważne sposoby oceny skuteczności mieszania.
W przypadku nowej instalacji prefabrykacji należy określić kolejność mieszania i czas trwania poprzez reprezentatywne próby Przetestuj rzeczywiste materiały i wielkości partii oczekiwane w produkcji.
Odróżnij także czas mieszania od pełnego cyklu powtarzania Instalacja może poświęcić dodatkowy czas na ładowanie materiałów, dodawanie domieszek, oczekiwanie na wiadro odbiorcze lub rozładowywanie.
Poprawa konsystencji prefabrykatów betonowych wymaga czasami dłuższego, stabilnego okresu mieszania, ale niekoniecznie zmniejsza to wydajność instalacji, jeśli równolegle odbywają się inne operacje.
Mieszanie planetarne należy oceniać na podstawie rzeczywistych produktów
Nasza instalacja dozowania prefabrykatów betonowych wykorzystuje mieszalnik planetarny z pionowym wałem Ta architektura mieszania jest szeroko stosowana w produkcji prefabrykatów, ponieważ narzędzia poruszają się po nakładających się ścieżkach wewnątrz patelni.
Jednak sam typ mieszalnika nie gwarantuje konsystencji prefabrykowanego betonu Ten sam mieszalnik planetarny może zachowywać się inaczej w przypadku sztywnego betonu, betonu samokonsolidującego, mieszanek zawierających włókna i bardzo małych partii.
Skorzystaj z prób specyficznych dla produktu, aby określić, czy proponowany mieszalnik dostarcza wymagany beton. Nasze porównanie mieszalniki planetarne vs dwuwałowe do prefabrykatów betonowych wyjaśnia, w jaki sposób należy wspólnie ocenić zakres partii, działanie mieszania i odprowadzanie.
W celu akceptacji określ, jakie dowody świadczą o odpowiednim mieszaniu Wygląd wizualny może wspierać kontrolę, ale plan jakości powinien opierać się na uzgodnionych konkretnych testach i zapisach produkcji.
Beton samokonsolidujący wymaga ściślejszej kontroli wody
Beton samokonsolidujący jest szczególnie wrażliwy na zmiany warunków wody i domieszki. Małe zmiany mogą zmienić płynność, lepkość i odporność na segregację.
Wytyczne NPCA dot produkcja betonu samokonsolidującego zauważa, że SCC na ogół wymaga ścisłej kontroli wilgoci i wzmożonych testów, gdy roślina po raz pierwszy wprowadza mieszaninę. Zaleca także przejście od prób laboratoryjnych do pełnych prób mieszalnika roślinnego, zamiast zakładać, że te dwie rzeczy będą zachowywać się identycznie.
Dla prefabrykowanej konkretnej spójności z SCC należy zwrócić szczególną uwagę na.
- wilgoć piasku;
- korekta wody;
- dozowanie domieszki;
- sekwencja mieszania;
- wielkość partii mieszalnika;
- częstotliwość badań świeżobetonowych podczas kwalifikacji.
Nie kompensuj niestabilnego SCC poprzez wielokrotną zmianę wody bez uprzedniego sprawdzenia wilgotności kruszywa i wykonania przepisu.
Temperatura betonu może mieć wpływ na powtarzalność fabryki
Temperatura betonu może wpływać na świeże zachowanie, ustawienie i czas produkcji Fabryka prefabrykatów działająca w wyniku zmian sezonowych powinna zatem rejestrować temperaturę obok innych zmiennych wsadowych.
Nasz zakład dozowania prefabrykatów obejmuje monitorowanie temperatury materiału w ramach opublikowanej konfiguracji produkcji. Informacje te mogą potwierdzać spójność prefabrykatów betonowych, gdy są one podłączone do uzgodnionego planu kontroli jakości.
Podczas produkcji należy rozróżnić pomiar i działanie korygujące Czujnik temperatury informuje operatora, jaki jest stan materiału; zakład nadal potrzebuje określonej procedury postępowania, gdy temperatura przesunie się poza zatwierdzony zakres produkcji.
Jeżeli w projekcie wykorzystuje się podgrzaną wodę, wodę lodową, lód lub inne metody kontroli temperatury, systemy te należy włączyć do przeglądu dozowania i bilansu materiałowego.
Dozowanie domieszki musi być powtarzalne i identyfikowalne
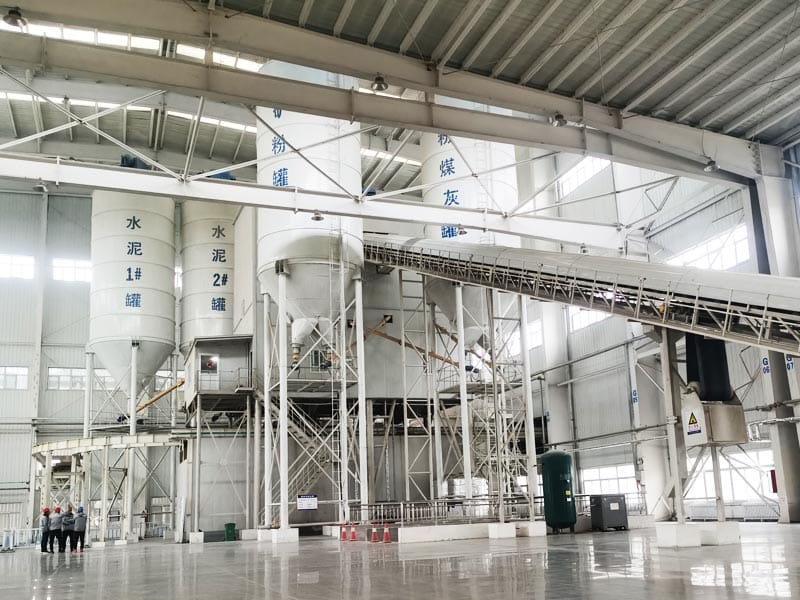
Domieszki mogą mieć silny wpływ na świeży beton, szczególnie w SCC i innych wysokowydajnych mieszankach prefabrykowanych Stosunkowo mały błąd dozowania może zatem spowodować zauważalną zmianę zachowania betonu.
Aby uzyskać konsystencję prefabrykowanego betonu, sprawdź system domieszek w rzeczywistym zakresie dawek i zapisz, który materiał jest podłączony do każdej linii.
Sprawdzać:
- dawka minimalna i normalna;
- metoda pomiaru;
- reakcja podajnika lub pompy;
- płukanie linii lub materiał resztkowy;
- sekwencja względem wody i innych składników;
- identyfikowalność wsadowo-rekordowa.
Nie traktuj czytelnej wartości ekranu kontrolnego jako niezależnego dowodu dostarczonej ilości Zainstalowany dozownik i linia przesyłowa powinny zostać uwzględnione w walidacji produkcji.
Wyładowanie i transport betonu mogą zmienić wynik
Zakład dozujący może produkować akceptowalny beton i nadal tracić konsystencję prefabrykowanego betonu, zanim materiał dotrze do formy.
Nasz zakład prefabrykacji wykorzystuje wiele drzwi wyładowczych do obsługi różnych tras dostaw fabrycznych.Końcowy zakład może łączyć się z wiadrami, dystrybutorami lub innymi systemami odbiorczymi specyficznymi dla projektu.
Podczas projektowania ocenić.
- sekwencja otwierania i zamykania wyładowań;
- zdolność odbiorcza;
- czas transportu do formy;
- czas oczekiwania przed umieszczeniem;
- ryzyko wycieku lub segregacji materiałów;
- droga powrotna dla sprzętu transportowego.
NPCA zauważa, że nieszczelne wiadra, leje zasypowe i zsypy mogą powodować problemy w produkcji SCC.
Konsystencję prefabrykatów betonowych należy zatem sprawdzić w miejscu, w którym fabryka faktycznie wykorzystuje beton, a nie tylko przy wyładowaniu mieszalnika.
Dopasuj wydajność rośliny do rytmu castingu
Stała partia, która dociera w niewłaściwym czasie, może nadal zakłócać produkcję prefabrykatów. Zakład dozowania powinien odpowiadać harmonogramowi odlewania, nie wymuszając nadmiernego oczekiwania między mieszaniem a umieszczeniem.
Rozważmy hipotetyczną fabrykę z trzema stacjami wymagającymi 8 m³, 6 m³ i 4 m³ w ciągu tej samej godziny Łącznie jest to 18 m³, ale czas tych żądań ma większe znaczenie niż średnia godzinowa.
Jeżeli dwie stacje potrzebują betonu jednocześnie, system sterowania musi priorytetowo traktować partie, a system transportowy musi je dostarczać bez powodowania niekontrolowanego opóźnienia.
Nasz przewodnik po dopasowanie instalacji dozowania prefabrykatów betonowych do linii odlewniczej wyjaśnia, dlaczego pojemność miksera, drogi rozładunku i stacje odbiorcze powinny być zaplanowane jako jeden system.
W celu zapewnienia konsystencji prefabrykatów betonowych plan produkcji powinien określać akceptowalny czas między zakończeniem partii a umieszczeniem każdego produktu, zamiast pozostawiać decyzję operatorom w szczytowym okresie produkcji.
Użyj rekordów partii, aby połączyć testy betonu z produkcją
Testy kontroli jakości są najbardziej przydatne, gdy wynik można prześledzić wstecz do rzeczywistej partii produkcyjnej.
NPCA opisuje kontrolę jakości jako centralną część produkcji prefabrykatów i podkreśla znaczenie przeszkolonego personelu, testów i procedur zakładowych.
Dla prefabrykowanej konsystencji betonu użyteczny zapis partii może zawierać.
| Pole rekordu | Dlaczego ma to znaczenie |
|---|---|
| Przepis i rewizja | Potwierdza, która zatwierdzona mieszanina była przeznaczona. |
| Docelowe i rzeczywiste masy partii | Pokazuje, czy składniki zostały dozowane zgodnie z przeznaczeniem. |
| Łączne wartości wilgotności | Wyjaśnia korekty wody i agregatów. |
| Czas mieszania | Łączy wydajność betonu z czasem procesu. |
| Temperatura betonu | Zapewnia kontekst dla ustawienia i świeże zachowanie. |
| Ilość domieszki | Pomaga zbadać zmiany przepływu lub ustawień. |
| Wyniki badań świeżobetonowych | Łączy dane produkcyjne z rzeczywistym stanem partii. |
Zapisy te pomagają oddzielić losowe różnice od powtarzających się wzorców produkcji.
Użyj trendów, a nie tylko wyników typu „pass-or-fail"
Konsystencja prefabrykowanego betonu może stopniowo się pogarszać, zanim partia faktycznie nie osiągnie limitu akceptacji. Przegląd trendów może wykazać, że proces odchodzi od normalnego stanu.
Na przykład wilgotność piasku może rosnąć przez cały poranek, podczas gdy przepływ opadu powoli rośnie. Każda partia może być nadal technicznie akceptowalna, ale wzór sugeruje, że na uwagę zasługuje korekcja wilgoci lub weryfikacja czujnika.
Podobnie rzeczywiste ilości domieszek mogą mieścić się w tolerancji projektu, stale dryfując wysoko w kilku partiach.
Przejrzyj dane według produktu, składnika i stanu produkcji Unikaj łączenia różnych rodzin betonu w jedną średnią, która ukrywa problem.
Analiza trendów powinna wspierać kontrolę procesu, a nie zastępować obowiązującą specyfikację akceptacji.
Zbadaj zmiany spójności w ustalonym porządku
Gdy konsystencja prefabrykowanego betonu nieoczekiwanie się zmienia, użyj ustalonej sekwencji diagnostycznej zamiast natychmiastowej zmiany projektu mieszanki.
Praktycznym porządkiem jest.
- potwierdź przepis i rewizję;
- sprawdź partie surowców;
- zweryfikuj wilgotność kruszywa;
- przejrzyj docelowe i rzeczywiste masy partii;
- przegląd ilości wody i domieszek;
- sprawdź kolejność i czas trwania mieszania;
- sprawdź temperaturę betonu;
- przejrzyj czas rozładunku i transportu;
- porównaj wyniki badań świeżobetonowych.
Ta sekwencja chroni zatwierdzony projekt mieszanki przed niepotrzebną regulacją, gdy prawdziwym problemem jest wykonanie produkcji.
Jeśli podejrzewa się czujnik lub skalę, należy ją zweryfikować, stosując odpowiednią metodę referencyjną, zamiast zmieniać jej kalibrację, aby najnowsza partia wyglądała prawidłowo.
Co kupujący powinni zweryfikować podczas akceptacji roślin?
Nowa instalacja prefabrykacji powinna wykazać kontrole potrzebne do uzyskania konsystencji prefabrykowanego betonu przed rozpoczęciem rutynowej produkcji.
Testy fabryczne mogą zweryfikować logikę sterowania i funkcje sprzętu, Rozruch miejsca powinien następnie wykorzystywać reprezentatywne materiały i warunki produkcji.
Zawierać:
- weryfikacja ważenia w wymaganych zakresach;
- pomiar i korekcja wilgotności kruszywa;
- kontrole dawkowania domieszki;
- normalne i minimalne próby wsadowe;
- sekwencja mieszania i rozładowywania;
- generowanie rekordów wsadowych;
- transport do zamierzonego systemu odbiorczego;
- uzgodnione badania świeżego betonu.
Nie akceptuj jednej partii demonstracyjnej jako dowodu stabilnej produkcji Powtarzalność ma znaczenie Celem uruchomienia jest pokazanie, że zakład może odtworzyć zatwierdzony proces, a nie tylko ukończyć jeden udany cykl.
Wniosek
Konsystencja prefabrykowanego betonu zależy od pełnego dozowania i procesu fabrycznego.Agreguj wilgoć, ważenie, dozowanie domieszki, ładowanie mieszalnika, kolejność mieszania, temperaturę, wyładowanie i transport mogą zmienić beton, zanim dotrze do formy.
Najsilniejsza strategia kontroli rozpoczyna się od zdefiniowanego produktu i harmonogramu odlewania, sprawdza zakład w rzeczywistym zakresie partii i łączy każdy test betonu z identyfikowalnymi zapisami produkcji.
Wyślij swoje produkty prefabrykowane, rodzaje betonu, wielkości partii, harmonogram odlewania i układ fabryki za pośrednictwem naszego strona kontaktowa do przeglądu zakładu dozowania specyficznego dla projektu.
FAQ
Co powoduje słabą konsystencję prefabrykatów betonowych?
Typowe przyczyny obejmują zmianę wilgotności kruszywa, niedokładne dozowanie, zmianę domieszki, niespójne mieszanie, zmiany temperatury, zmianę surowca i opóźnienia między mieszaniem a umieszczeniem. Przed zmianą zatwierdzonego projektu mieszanki należy sprawdzić sekwencję produkcji.
Dlaczego wilgotność piasku jest ważna dla prefabrykowanego betonu?
Wilgotność powierzchniowa piasku dodaje wodę do betonu i zmienia ilość mokrego piasku potrzebną do dostarczenia zamierzonych kruszywa stałego Nieprawidłowe dane dotyczące wilgotności mogą zatem zmienić zarówno proporcje kruszywa, jak i całkowitą wodę mieszającą.
Jak wielkość partii wpływa na konsystencję prefabrykowanego betonu?
Małe partie mogą zmienić obciążenie mieszalnika i sprawić, że stałe odchylenia dozowania będą bardziej znaczące Najmniejsza rutynowa partia produkcyjna powinna zostać poddana walidacji, a nie zakładać, że wydajność pełnego obciążenia ma zastosowanie przy każdej wielkości partii.
Dlaczego SCC jest bardziej wrażliwy na zmiany w dozowaniu?
Beton samokonsolidujący opiera się na kontrolowanej równowadze płynności, lepkości i stabilności Zmiany w dozowaniu wilgoci, wody lub domieszki mogą zatem powodować zauważalne zmiany w zachowaniu świeżości.
Co należy zapisać, aby uzyskać prefabrykowaną konsystencję betonu?
Przydatne zapisy obejmują rewizję receptury, docelowe i rzeczywiste ilości składników, wilgotność kruszywa, dodatek wody i domieszek, czas mieszania, temperaturę betonu i wyniki testów na świeżym betonie.