
Precizia cântăririi instalației de dozare aparține discuției privind selecția echipamentelor, nu doar programului de întreținere. Atunci când cumpărați o linie de producție de beton, trebuie să știți dacă stația poate măsura și livra cantitățile specificate de agregate, ciment, apă și amestec în loturile pe care intenționați să le produceți.
Nostru instalație de amestecare a betonului cu centură montată lateral utilizează un aranjament cu senzor în trei puncte și două supape fluture pentru dozarea grosieră și fină a pulberii. Acestea sunt caracteristici relevante de proiectare, dar alegerea configurației potrivite necesită, de asemenea, intervale definite de ingrediente și un test de acceptare convenit.
Acest ghid conectează acele decizii de cumpărare la instalația reală: ce să specificați, ce caracteristici să examinați și ce dovezi să solicitați înainte de aprobarea echipamentului.
Cuprins
Începeți cu cerințele dvs. de producție a betonului
Examinați precizia cântăririi instalației de dozare față de lucrările pe care trebuie să le efectueze instalația. pentru producția gata de amestecare, descrieți rețetele, cantitățile de lot și programul de încărcare. Pentru o fabrică de prefabricate, includeți cea mai mică turnare planificată, modificările rețetelor și stațiile de turnare care primesc beton.
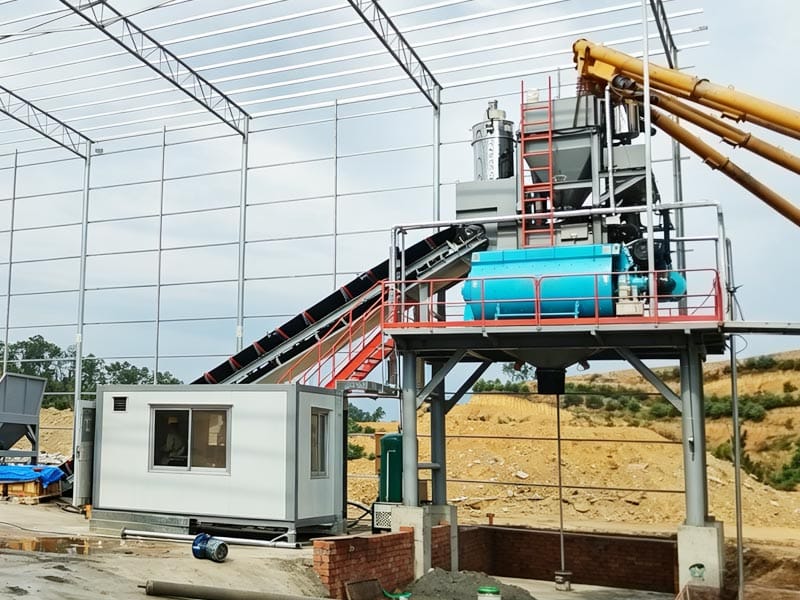
Nostru instalație de dozare prefabricată din beton combină amestecarea planetară, ușile cu descărcare multiplă, monitorizarea umidității materialelor și a temperaturii și interfețele software pentru o linie de producție prefabricată. domeniul de măsurare și funcțiile de control necesită încă o confirmare specifică proiectului.
Comparați configurațiile complete, nu o cifră de precizie izolată. O propunere ar trebui să explice modul în care fiecare ingredient este măsurat, cum ajunge la mixer și modul în care un lot finalizat este eliberat la următoarea operațiune. Acest lucru menține revizuirea concentrată pe cumpărarea unei instalații de beton funcționale, mai degrabă decât pe alegerea unei scale independente.
Definiți materialele și cantitățile care trebuie lotate
Înainte de a solicita o garanție de precizie a cântăririi instalației de dozare, pregătiți un program de ingrediente. Dați cantități minime, normale și maxime pe lot, nu doar consumul zilnic sau o producție orară necesară.
| Sistem de ingrediente | Informații de furnizat | Întrebare pentru instalația propusă |
|---|---|---|
| Nisip și agregat grosier | Fracții separate, cantități de lot și condiții de umiditate așteptate. | Materialele sunt cântărite separat sau cumulativ și cum sunt înregistrate cantitățile individuale? |
| Ciment și alte pulberi | Fiecare pulbere aprobată, intervalul său de doze și cerințele de depozitare. | Ce aranjament de alimentare și interval de cântărire sunt propuse pentru fiecare material? |
| Apă | Cererea de apă din rețetă, baza de umiditate agregată și alte contribuții la apă. | Cum se disting adăugările măsurate și corecțiile calculate? |
| Amestecuri lichide | Datele produsului, intervalul de doze, unitățile și secvența de adăugare necesară. | Poate dozatorul propus să demonstreze cea mai mică adăugare intenționată? |
Programul oferă precizia cântăririi instalației de dozare o referință practică. Un sistem verificat numai la sarcina sa normală nu a demonstrat încă adecvarea pentru cel mai mic lot de producție. Cereți inginerului să semnaleze orice cantitate în afara intervalului validat propus.
Citiți cifrele de precizie ca specificație completă
Un procent este incomplet fără baza sa. precizia cântăririi instalației de lot poate fi discutată în raport cu sarcina de testare aplicată, capacitatea cântarului sau cantitatea de ingredient solicitată. Aceste comparații nu sunt interschimbabile.
Ca o ilustrare ipotetică, 11TP3 T a unei capacități la scară de 2.000 kg este de 20 kg, în timp ce 11TP3 T a unei ținte de ingredient de 400 kg este de 4 kg. Acestea sunt exemple aritmetice, nu toleranțe ale echipamentelor sau limite recomandate.
Solicitați propunerii să menționeze unitățile, baza de eroare, intervalul de lucru, condițiile de testare și criteriile de acceptare. Nu deduceți un procent dintr-o valoare zecimală într-un tabel de specificații.
Pentru comparații utile ale preciziei cântăririi instalației de dozare, fiecare propunere trebuie să răspundă la aceeași întrebare. Păstrați verificarea la scară instalată separată de performanța de dozare automată. Ghidul NRMCA privind certificarea plantelor tratează separat controalele la scară și verificările de distribuire a lichidelor; cerințele programului său nu ar trebui prezentate ca limite universale pentru fiecare proiect.
Verificați ansamblul de cântărire instalat
Aranjamentul în trei puncte din uzina noastră de centuri montate lateral oferă un ansamblu specific pentru a revizui. solicitați buncărul și desenul de sprijin, domeniul de măsurare și metoda planificată pentru verificarea sistemului instalat.
Un certificat de componentă nu demonstrează, prin el însuși, precizia cântăririi instalației de dozare după asamblarea buncărului, conexiunilor și suporturilor. Întrebați cum va fi inspectată instalația pentru contact neintenționat și cum pot fi aplicate sarcinile de referință în siguranță.
The definiția metrologiei internaționale a calibrării distinge calibrarea de ajustare și verificare. Pentru achiziții, livrabilul important nu este doar o etichetă de calibrare: este o dovadă de măsurare înregistrată și o decizie în raport cu cerințele convenite.
Ghidul NIST privind trasabilitatea măsurătorilor explică, de asemenea, că trasabilitatea singură nu stabilește adecvarea scopului. Necesită o metodă de referință adecvată și incertitudine de măsurare pentru decizia luată.
Revizuiți dozarea grosieră și fină a pulberii
Configurația noastră de centură montată lateral descrie un jgheab de pulbere asistat de aer și supape fluture pereche pentru măsurarea grosieră și fină. Aceste caracteristici ar trebui examinate ca parte a secvenței de alimentare cu ciment și pulbere.
Când evaluați precizia cântăririi instalației de dozare, întrebați cum se deplasează controalele propuse de la umplerea rapidă la dozarea finală. În ce moment se oprește alimentarea și ce cantitate este înregistrată după ce citirea se stabilește?
Solicitați încercări repetate cu pulberile și cantitățile țintă destinate proiectului. Demonstrația ar trebui să identifice dacă o discrepanță provine din măsurare, întreruperea alimentării sau materialul rămas după descărcare.
Nu acceptați un ciclu de testare mai lent ca dovadă a performanței la un cadru de producție mai rapid. Dozarea pulberii trebuie să îndeplinească cerința de cantitate convenită în cadrul ciclului oferit. Prezența a două supape singură nu stabilește o garanție numerică de performanță.
Urme de agregat de la scară la mixer
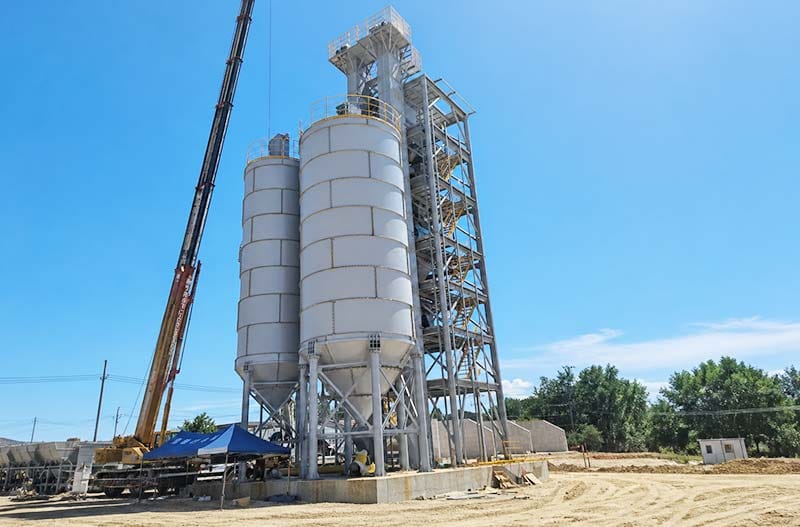
Instalația cu bandă montată lateral transferă agregatul de-a lungul secțiunilor transportoare orizontale și înclinate. în aspectul propus, marcați punctul de cântărire, punctele intermediare de primire și intrarea mixerului.
Pentru precizia cântăririi instalației de dozare, întrebați dacă o înregistrare a lotului reprezintă material cântărit în amonte sau material confirmat ca descărcat în aval. Solicitați proiectantului să explice modul în care loturile succesive rămân asociate cu rețeta corectă în timpul transferului.
Acolo unde se acumulează mai multe fracții agregate pe o scară, inspectați adaosurile individuale, precum și totalul. în mod ilustrativ, 495 kg de nisip plus 405 kg de agregat grosier însumează 900 kg, la fel cum o fac cele 500 kg plus 400 kg intenționate. Prin urmare, totalul corect poate ascunde proporții incorecte.
O încercare utilă de precizie a cântăririi instalației de dozare păstrează acele citiri intermediare. Includeți, de asemenea, finalizarea descărcării și verificările materialelor reziduale în domeniul de inspecție convenit, folosind proceduri sigure pregătite de personal calificat.
Măsurarea separată a apei de corectarea umidității
Precizia cântăririi instalației de dozare nu poate compensa o presupunere incorectă despre apa transportată de agregat. O sarcină este măsurarea cantității adăugate; altul este calcularea cantității care ar trebui adăugată.
The explicația ACI a corecțiilor agregate ale apei afirmă că apa de suprafață deasupra stării saturate de uscare la suprafață contribuie la amestecarea apei. Atât cantitatea totală a lotului, cât și apa adăugată trebuie să reflecte starea reală de umiditate.
Ce ar trebui să demonstreze calculul umidității
Luați în considerare o cerință ilustrativă echivalentă cu 1.000 kg de agregat uscat în cuptor. La absorbția 11TP3 T și umiditatea totală 41TP3 T, ambele pe baza acelei mase uscate, echivalentul saturat uscat la suprafață este de 1.010 kg. Cantitatea umedă este de 1.040 kg, transportând 30 kg de apă de suprafață peste starea saturată uscată la suprafață.
Acesta este un exemplu de echilibru material, nu o evaluare a produsului sau un design de amestec. Puneți tehnologul betonului să demonstreze corecția folosind o rețetă aprobată.
What the monitoring configuration does not prove
The precast product includes monitoring of material moisture and temperature inside the mixer. That description does not establish an aggregate-bin probe arrangement or every automatic water-correction function.
For batching plant weighing accuracy, confirm sensor locations, correction logic and operator permissions separately. NPCA’s ghid de testare a umidității agregate explains why changing storage conditions and representative measurements matter.
Verificați dozarea amestecului la cel mai mic lot dorit
Include admixture delivery in the batching plant weighing accuracy review, but first establish whether the proposed quantity is measured by mass or volume. A volumetric dispenser requires the appropriate verification method; it should not simply inherit a scale specification.
Provide the actual admixture data and intended additions for the smallest and largest batches. Do not assume that a dispenser suited to normal production also covers a much smaller precast completion batch.
Ask where the dose is verified and how delivery to the mixer is confirmed. NRMCA notes that collecting admixture at the mixer delivery point can examine the lines as well as the dispenser.
A procurement specification should identify the acceptable measuring range, units and trial conditions. Avoid replacing those details with an arbitrary small-dose example or the number of decimal places shown on the control screen.
Solicitați precizie la ciclul de producție de care aveți nevoie
Batching plant weighing accuracy and production rate should be demonstrated under compatible conditions. Separate claims for fast output and precise dosing are insufficient when they come from different operating sequences.
Ask for a timing diagram covering aggregate preparation, powder feeding, water addition, admixture delivery, mixing and discharge. Show which operations overlap and which must wait.
For a ready-mix installation, match the proposed sequence to the intended loading pattern. For precast production, also account for requests from casting stations and the capacity of receiving equipment.
During a representative run, record both ingredient results and completed-batch intervals. This allows the team to assess batching plant weighing accuracy without losing sight of the production requirement that justified the plant configuration.
Acordați dovezi de acceptare a fabricii și a site-ului înainte de a comanda
Make batching plant weighing accuracy part of the equipment acceptance plan. Define what can be checked before shipment and what must be demonstrated after assembly with the site’s materials and utilities.
| Review stage | Dovezi de solicitat | Boundary to clarify |
|---|---|---|
| Proposal review | Ingredient ranges, measuring methods, layout and stated tolerances. | Which features are included, optional or awaiting confirmation? |
| Factory checks | Available assembly checks, control demonstrations and test records. | Which tests use simulated signals rather than actual material? |
| Installed-system verification | Reference loads, indicated values, errors and acceptance decisions. | Does the evidence cover the intended operating range? |
| Production trials | Representative recipes, dosing results, transfer checks and cycle records. | Which materials, batch sizes and conditions were actually tested? |
A simulated control signal cannot establish physical dispensing performance. Equally, a factory result should not silently replace an installed-system check. NRMCA calls for documented verification over the scales’ range of use, not merely a certificate marked acceptable.
A useful acceptance clause names the recipe, permitted dose range, reference measurement method, number of repeated batches, production settings and decision rule. Leave none of those fields implicit. Where moisture sensors or reporting functions are optional, attach a configuration schedule so the test plan applies to the equipment being supplied, not an illustrative control screen.
Agree who witnesses tests and what happens when a result falls outside the accepted limit. Record adjustments and repeat tests under comparable conditions. This makes batching plant weighing accuracy an assessable equipment requirement rather than a general sales statement.
Specificați înregistrările lotului înainte de a aproba comenzile
For batching plant weighing accuracy, request a sample report showing ingredient identity, target, final measured quantity, units, recipe revision, moisture correction and batch time.
Ask what each field means. A column labelled “actual” might contain a hopper reading rather than an independent measurement at the mixer. Request a demonstration linking a sample batch to its production destination.
For the precast configuration, review the production-line software interface using that same batch. Confirm how recipe selection and delivery requests are authorized. Recordkeeping fields, alarms, export formats and access permissions should be agreed explicitly, not assumed from the word “integration.”
The purchasing objective is a report that supports production decisions. Do not request features merely because they sound advanced; specify the records your operators and quality team will use.
Confirmați accesul și limita de aprovizionare cu echipamente
Maintaining batching plant weighing accuracy also requires access for inspection and verification. Before approving the layout, ask how technicians reach the hopper supports, sensors, feed valves and discharge points under safe isolation conditions.
Identify responsibility for reference weights, test assistance, water and admixture connections, local inspection requirements and operator training. A plant supply proposal should distinguish included equipment from site-provided services.
Nostru concrete batching plant maintenance guidance provides related operating context. The project-specific equipment manual and agreed maintenance plan should govern the actual inspection tasks.
Trimiteți o anchetă despre fabrică care acceptă deciziile de configurare
To discuss batching plant weighing accuracy with our engineering team, send the concrete applications, target output, minimum and normal batch sizes, ingredient schedule and site layout.
Explain whether the installation will supply ready-mix trucks or a precast production line. Include required records, relevant project specifications and any acceptance tests already defined by the customer.
Nostru custom concrete plant configuration service considers production requirements, raw materials, process arrangements and site conditions. Use those inputs to request a defined batching and control configuration, including any operating limits that need further verification.
Concluzie
Batching plant weighing accuracy should be evaluated as part of buying the complete concrete production system. Start with your ingredient ranges, examine the proposed sensors and dosing equipment, then require evidence for installed measurement, delivery and production timing.
For MixingPlantPro’s side-mounted belt and precast plants, the right discussion is about a configuration suited to your work—not a percentage without conditions. Send your batch requirements and site details for a concrete plant configuration review.
FAQ
What batching plant weighing accuracy should I specify?
Define separate requirements for installed scales, ingredient dosing and water control. State the working range, error basis and applicable test method. The acceptance limits should follow your project requirements rather than one percentage copied across every material.
Does a three-point sensor arrangement guarantee a particular tolerance?
No numerical tolerance follows from that feature alone. For the proposed side-mounted belt plant, request installed-system verification and material dosing trials. The results must relate to the agreed batch quantities and operating conditions.
Does the precast plant automatically correct all aggregate moisture changes?
The published configuration describes moisture and temperature monitoring inside the mixer. Confirm the locations of any additional sensors and the actual correction functions. Do not treat monitoring, aggregate moisture measurement and automatic recipe adjustment as the same feature.
Can one weighing configuration cover full and small precast batches?
Possibly, but the intended quantities must fall within its validated operating range. Provide the smallest ingredient additions during selection and require suitable verification. Successful testing at a larger load does not establish performance at every smaller quantity.
Is a calibration certificate enough to accept a new plant?
No. It is part of the evidence. Batching plant weighing accuracy must be considered alongside automatic dosing, material transfer, water correction and production requirements. Agree the installed-system checks and representative trials before the equipment is ordered.


