

Producția de adeziv pentru plăci are nevoie de o linie care să poată reproduce o formulare aprobată, să gestioneze modificările produsului și să livreze pungi consistente nu doar un mixer cu o evaluare orară impresionantă.
Nostru instalație de amestecare a mortarului uscat de tip atelier enumeră adezivul pentru plăci printre aplicațiile sale. Pentru un cumpărător, următorul pas este conectarea echipamentului respectiv la materiale specifice, dimensiuni de lot, cerințe de ambalare și teste de produs finit.
Acest ghid explică modul de luare a acestor decizii pentru adezivul cu pulbere uscată pe bază de ciment. Urmează materialul de la depozitarea primită până la punga sigilată, arătând ce aparține unei specificații practice de echipament.
Cuprins
Ce face de fapt producția de adezivi pentru plăci?
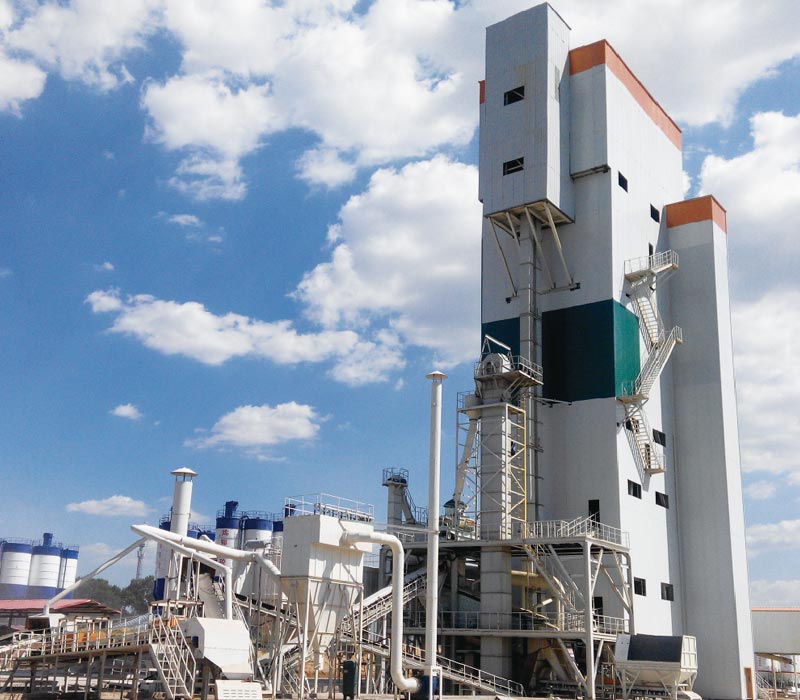
Producția de adeziv pentru plăci într-o fabrică de mortar uscat produce un amestec uscat care este ambalat înainte ca lichidul de amestecare prescris să fie adăugat pentru utilizare. Este diferit de fabricarea adezivilor de pastă sau rășină de reacție gata de utilizare.
ISO 13007-1 privind adezivii pentru plăci ceramice distinge produsele de ciment, dispersie și rășină de reacție. Această distincție contează atunci când discutăm despre echipamente: o linie de mortar uscat nu trebuie considerată potrivită pentru toate trei.
Definiți familia de produse dorită înainte de a selecta instalația. Discuția aici se referă la echipamentele de fabricație, nu la o formulă adezivă universală. Fiecare formulare, instrucțiune de pregătire și aplicație intenționată necesită aprobarea echipei responsabile de dezvoltare a produsului.
Începeți cu cerințele finite-adezive
Începeți planificarea producției de adezivi pentru plăci cu un brief de produs: plăci și substraturi destinate, condiții de aplicare, culoare, format de ambalare și clasificarea performanței pe care intenționați să o declarați.
ISO 13007-2 descrie metodele de testare a adezivului, inclusiv timpul deschis, alunecarea, rezistența aderenței și deformarea transversală. Solicitați laboratorului să selecteze testele și criteriile de acceptare aplicabile produsului dvs., mai degrabă decât să trateze fiecare test ca fiind obligatoriu pentru fiecare adeziv.
Un aspect al instalației nu acordă o clasificare a produsului. Nici o declarație de uniformitate a mixerului nu stabilește performanța aderenței. Încercările echipamentelor și testarea adezivilor finiți răspund la diferite întrebări.
Pentru producția de adeziv pentru plăci, conectați-le prin probe trasabile.înregistrați ce loturi de materii prime, revizuirea rețetei, dimensiunea lotului și setările de funcționare au produs materialul trimis la laborator. în caz contrar, o probă de succes oferă puține dovezi despre aranjamentul de producție propus.
Hartați procesul de la materia primă la punga sigilată
Un flux util de producție adeziv țiglă este: acceptarea materiei prime, pregătirea și depozitarea, dozarea ingredientelor, amestecarea uscată, transferul de praf finit, și ambalare. extracție praf și înregistrările de producție susțin etapele relevante.
Procesul publicat în linia atelierului utilizează măsurarea separată a nisipului, pulberilor și aditivilor, urmată de amestecare și transfer cu șurub-transportor la ambalare. Utilizați acel aranjament ca punct de plecare pentru o diagramă de flux specifică proiectului.
Marcați limitele de aprovizionare pe desen. nisipul ajunge gata de utilizare, sau proiectul are nevoie de uscare și clasificare în amonte? sunt incluse sau furnizate separat echipamentele de manipulare a pungilor, paletizare și laborator? O diagramă completă a procesului ar trebui să arate aceste interfețe chiar și atunci când acestea sunt în afara contractului de echipamente.
Alegeți un aspect în jurul programului dvs. de produse
Pentru producția de adeziv pentru plăci, comparați rutele materialelor și programul de producție înainte de a alege cea mai înaltă sau cea mai compactă structură.
Dispunerea atelierului pentru o clădire existentă
Configurația atelierului nostru utilizează un aranjament orizontal conectat prin transportoare cu șurub, cu dozare automată, amestecare și colectare a prafului cu impulsuri Verificați înălțimea utilizabilă a clădirii dvs, accesul la livrare, suporturile pentru echipamente și rutele de întreținere în raport cu desenul propus.
Pentru o fabrică care planifică mai multe rețete adezive, includeți depozitarea pentru fiecare ingredient aprobat și spațiu pentru schimbări controlate. Spațiul existent al podelei este util numai atunci când se potrivește fluxul de lucru complet.
Dispunerea turnului pentru o bază de producție integrată
The instalație de amestecare a mortarului uscat de tip turn de asemenea, enumeră adezivul pentru plăci ca aplicație. Aranjamentul său vertical folosește gravitația între etapele de producție.
Examinați accesul ridicat, reaprovizionarea materialului și ridicarea de întreținere înainte de a-l selecta. Gama publicată distinge mortarul obișnuit de mortarul special; nu transferați o cifră de ieșire cu mortar obișnuit direct pe formularea dvs. adezivă.
Nostru soluții de producție a mortarului uscat luați în considerare formulările de produse, materiile prime, producția și condițiile site-ului împreună. Aceasta este o bază mai utilă pentru selecție decât numai numele aspectului.
Traduceți formularea în intrări de echipamente
O rețetă enumeră ingredientele. O specificație a echipamentului trebuie, de asemenea, să descrie modul în care acele ingrediente ajung, curg, ocupă depozitarea și intră în fiecare lot.
Utilizați următorul program atunci când planificați producția de adeziv pentru plăci. Acestea sunt cereri de informații, nu o formulare recomandată sau proporții fixe de ingrediente.
| Grup material | Informații de furnizat | Decizia echipamentului |
|---|---|---|
| Ciment și alți lianți aprobați | Grad, culoare, format de livrare și cantitate pe lot. | Separarea depozitării, calea de alimentare și intervalul de cântărire. |
| Fracții de nisip | Distribuția dimensiunii particulelor, umiditatea, temperatura și starea de livrare. | Etape de pregătire, număr de pubele și traseu de transport. |
| Umpluturi minerale | Dimensiunea particulelor, densitatea în vrac și caracteristicile de manipulare. | Volumul de depozitare, selectarea alimentatorului și captarea prafului. |
| Pulberi polimerice și eteri de celuloză, acolo unde este specificat | Clasele aprobate exact, adăugiri minime și instrucțiuni de depozitare. | Manipularea aditivilor, metoda de dozare și cantitățile de probă. |
| Alte adăugiri specifice formulării | Identitate, interval de doză, compatibilitate și secvență de adăugare. | Echipamente dedicate sau partajate și procedura de schimbare. |
Includeți fiecare rețetă intenționată, nu doar cea mai ușoară. O linie specificată în jurul unui amestec de volum mare poate avea nevoie de aranjamente diferite de depozitare, dozare sau curățare pentru un alt produs.
Pentru producția de adeziv pentru plăci, confirmați comportamentul materialului folosind mostre reprezentative. Nu presupuneți că pulberile cu nume similare se vor descărca sau se vor măsura identic.
Rezolvați pregătirea nisipului înainte de a comanda mixerul
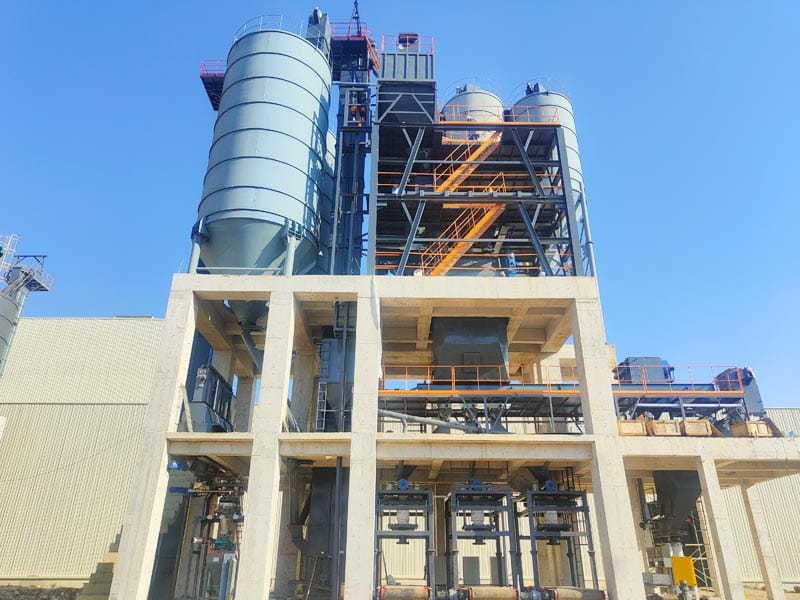
Nisipul care intră în producția de adeziv pentru plăci ar trebui să se potrivească cu cerințele de clasificare și umiditate aprobate ale formulării. Solicitați distribuția completă a dimensiunii particulelor, nu doar o dimensiune maximă a granulelor.
Atunci când achiziționați nisip uscat pregătit, definiți verificările primite și depozitarea protejată. Când primiți nisip umed sau negradat, identificați calea de pregătire și cine furnizează fiecare etapă. Uscarea, cernuirea și orice răcire necesară ar trebui să fie elemente explicite ale proiectului, nu incluziuni standard presupuse.
Setați condiția acceptabilă în punctul în care nisipul intră în dozare. Un rezultat luat mai devreme nu descrie ce se întâmplă în timpul depozitării sau manipulării intermediare.
Acordați limite de umiditate și temperatură cu echipa de formulare și furnizorii de ingrediente. Apa nu este adăugată în mod intenționat în timpul acestui proces de amestecare uscată; controlul umidității are nevoie, prin urmare, de propria procedură de acceptare, mai degrabă decât de o ajustare a lotului de apă în stil beton.
Potriviți sistemul de dozare la fiecare adăugare planificată
Producția de adeziv pentru plăci necesită un program de dozare care să acopere cantitățile minime, normale și maxime pentru fiecare ingredient. dați aceste cantități pe lot, împreună cu secvența de producție necesară.
Întrebați dacă fiecare adăugare este cântărită automat, introdusă ca o porțiune precântărită verificată sau manipulată printr-o altă metodă definită. “Lotching” automat ar trebui tradus într-un domeniu ingredient cu ingredient.
În timpul încercărilor, verificați dozele repetate folosind pulberile reale și ratele de alimentare propuse. Includeți condițiile de reumplere, descărcarea incompletă și orice material rămas pe calea de transfer. Aceste verificări evaluează procesul instalat mai degrabă decât afișajul singur.
Păstrați materialele introduse manual în evidența lotului. Un sistem de ingredient principal controlat cu precizie nu poate stabili conformitatea rețetei atunci când se face o adăugare neînregistrată în altă parte.
Validați amestecarea cu formularea și intervalul de loturi
Pentru producția de adeziv pentru plăci, solicitați echipei de echipamente să demonstreze mixerul propus cu formulări reprezentative. Lotul minim merită atenție alături de sarcina normală de producție.
Confirmați atât masa, cât și volumul de lucru. Două amestecuri cu densități în vrac diferite ocupă volume diferite la aceeași masă, astfel încât o greutate nominală a lotului nu este o instrucțiune completă de încărcare.
Definiți ce înseamnă uniformitate
Să convină asupra constituentului măsurat sau a indicatorului validat, asupra locațiilor eșantioanelor, asupra numărului de eșantioane și asupra metodei de evaluare. un procent general de uniformitate fără aceste informații este dificil de evaluat.
Nu substituiţi aspectul unui test de distribuţie a aditivilor. prelevaţi pulberea evacuată printr-o procedură convenită şi reţineţi probele şi din etapa de ambalare. aceasta ajută la separarea performanţei de amestecare de modificările introduse în aval.
Măsurați ciclul complet de repetare
Înregistrați încărcarea, amestecarea, descărcarea și orice etape de așteptare. pentru producția de adeziv pentru plăci, intervalul dintre loturile finalizate este mai util pentru planificarea ieșirii decât doar cronometrul de amestecare. arătați ce operațiuni se pot suprapune în loc să adăugați fiecare etapă fără discernământ.
Planificați modificările rețetei pe toată linia
Gestionarea rețetelor ar trebui să se extindă dincolo de selectarea unui nume pe ecranul de control. înainte de a schimba produsele, identificați toate punctele de contact partajate: alimentatoare, mixer, transportoare, buncăre intermediare, sisteme de colectare și ambalator.
Pentru producția de adeziv pentru plăci care implică produse albe și gri, de exemplu, solicitați echipei de formulare să definească transferul acceptabil și metoda de verificare. În cazul în care o altă familie de mortar împarte linia, revizuiți compatibilitatea în mod explicit.
O cale de material care este golit nu este neapărat demonstrat curat. solicita puncte de inspecţie accesibile şi o secvenţă de schimbare documentate. orice purjare, praf recuperat sau reprelucrare are nevoie de o destinaţie aprobată; nu ar trebui să se întoarcă automat la următoarea reţetă.
Includeți timpul de schimbare în programul de producție. Capacitatea demonstrată în timpul unei campanii neîntrerupte nu descrie o schimbare care conține mai multe modificări ale produsului.
Dimensiune Producție de adeziv pentru plăci din ieșire ambalată
Definiți rezultatul necesar în punctul în care aveți nevoie de el: material acceptat, ambalat. Apoi comparați dozarea, amestecarea, transportul și ambalarea pe aceeași bază.
Luați în considerare o linie ipotetică care descarcă un lot de 1 tonă la fiecare cinci minute. Rata sa neîntreruptă a etapei de amestecare este:
1 × 60 № 5 = 12 tone pe oră.
Să presupunem că etapa de ambalare completează de fapt 300 de pungi pe oră la 25 de kilograme per pungă:
300×25 α 1.000 = 7,5 tone pe oră.
Conform acestor ipoteze, producția susținută nu poate corespunde ratei de 12 tone a mixerului. Materialul s-ar acumula în amonte la 4,5 tone pe oră până la epuizarea depozitării disponibile. Un tampon gestionează întreruperile temporare, nu o nepotrivire permanentă a capacității.
Acestea sunt exemple de planificare, nu specificațiile echipamentelor MixingPlantPro. pentru linia dvs. de producție a adezivului pentru plăci, solicitați un program echilibrat utilizând formularea reală, pachetul, orele de funcționare și frecvența de schimbare a produsului. Includeți reținerile de eșantionare și materialul respins atunci când definiți rezultatul acceptabil.
Specificați împreună ambalarea și trasabilitatea
Ambalajul face parte din producția de adeziv pentru plăci, nu un accesoriu de selectat după aprobarea mixerului. Definiți construcția pungii, cantitatea nominală de umplere, metoda de închidere, cerințele de identificare și manipulare.
Încercați umplerea cu pulberea și pungile prevăzute. verificați rata de umplere atinsă, consistența masei, calitatea închiderii și materialul reținut în jurul punctului de umplere. stabiliți modul în care pungile respinse sau deteriorate sunt identificate și manipulate.
Conectați fiecare sac sau lot de ambalare definit la loturile relevante și la înregistrările materiilor prime. Când mai multe loturi împart un buncăr intermediar, definiți modul în care acel inventar afectează identificarea lotului.
Validați instrucțiunile de depozitare și revendicarea termenului de valabilitate folosind produsul și ambalajul propriu-zis. O pungă care pare închisă în siguranță imediat după umplere nu a demonstrat, numai prin această observație, performanța pe tot parcursul depozitării.
Integrați controlul prafului în aspectul propus
Uzina de atelier include colectarea prafului de puls. Pentru proiect, examinați captarea la încărcarea ingredientelor, transferul, descărcarea de amestecare și umplerea pungilor, mai degrabă decât să luați în considerare colectorul izolat.
HSE îndrumări privind punerea în funcțiune a ventilației locale de evacuare explică necesitatea de a demonstra controlul în condiții de funcționare definite și de a stabili criterii de performanță.
Aplicați acest principiu producției de adeziv pentru plăci solicitând un aspect documentat de extracție, verificări de punere în funcțiune și instrucțiuni de operare. Solicitați unui specialist calificat să evalueze pulberile reale, riscurile de expunere și cerințele locale aplicabile.
O specificație a colectorului nu este dovada controlului expunerii la locul de muncă sau a conformității automate cu reglementările. Rezolvați accesul la inspecție și aranjamentele de curățare sigure înainte de instalare, nu după ce pulberea se acumulează în zonele greu accesibile.
Acordați un plan de acceptare înainte de livrarea echipamentului
Acceptarea ar trebui să arate că echipamentul efectuează lucrările convenite. pentru producția de adeziv pentru plăci, distingeți verificările mașinilor de aprobarea formulării și clasificarea produselor.
Utilizați un plan de încercare scris care identifică materialele, condițiile de funcționare, responsabilitățile și elementele nerezolvate. următoarele categorii de dovezi oferă un punct de plecare.
| Zona de acceptare | Dovezi de solicitat | Decizie susținută |
|---|---|---|
| Manipularea și dozarea ingredientelor | Încercări în cantități convenite cu materiale reprezentative. | Dacă alimentatoarele și sistemele de cântărire propuse se potrivesc cu gama de rețete. |
| Amestecare și transfer | Rezultate definite de eșantionare, observații privind descărcarea de gestiune și verificări ale materialelor reziduale. | Dacă amestecul aprobat este reprodus și transferat în mod acceptabil. |
| Ieșire ambalată | Rulări cronometrate cu bagaje reale, întreruperi înregistrate și material respins. | Dacă linia completă respectă rata de livrare convenită. |
| Controale și schimbări | Permisiuni de rețetă, înregistrări de ingrediente, alarme și o schimbare demonstrată. | Dacă operatorii pot gestiona programul de produse prevăzut. |
| Adeziv finisat | Rezultate de laborator aplicabile legate de probele de producție identificate. | Dacă produsul eșantionat îndeplinește cerințele declarate. |
Identificați ce poate fi verificat înainte de expediere și ce necesită linia instalată, materialele locale sau o serie completă de producție. Trecerea unui test de mașini din fabrică nu elimină necesitatea punerii în funcțiune a șantierului.
Ce să trimiteți pentru o propunere de producție de adeziv pentru plăci
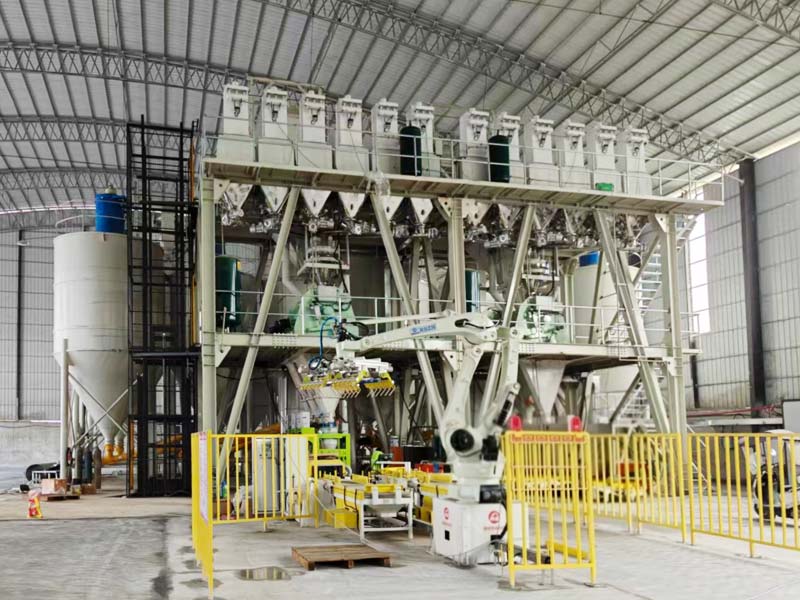
Trimiteți gama de produse, rezultatul împachetat țintă, modelul de schimbare, informațiile despre materiile prime și ambalajul preferat. Includeți un desen al clădirii cu înălțimea utilizabilă, punctele de acces și utilitățile disponibile.
Pentru a aspect personalizat al instalației și revizuire a echipamentelor, identificați ce echipamente de pregătire, depozitare și ambalare există deja. marcați produsele viitoare separat de cerințele imediate.
Definiți cine deține dezvoltarea și testarea formulării. Propunerea de echipament ar trebui să explice modul în care producția de adeziv pentru plăci va fi implementată cu materialele aprobate, nu implică faptul că achiziționarea unei linii oferă automat o formulă validată sau o certificare a produsului finit.
Concluzie
Producția fiabilă de adeziv pentru plăci începe cu specificația produsului și o urmează prin pregătirea materialului, dozare, amestecare, transfer și ambalare. Selectați linia din jurul acelei secvențe complete, apoi verificați-o cu încercări reprezentative.
Partajați planul de produse adezive, materiile prime și aspectul fabricii cu MixingPlantPro. Solicitați o revizuire a liniei de mortar uscat specifică proiectului pentru a discuta o configurație potrivită cerințelor dvs. de producție.
FAQ
Ce echipament este necesar pentru producția de adeziv pentru plăci?
O linie de pulbere uscată necesită aranjamente definite de depozitare, dozare, amestecare, transfer, ambalare și control al prafului. Pregătirea nisipului depinde de materialul care intră. Confirmați întregul domeniu de aprovizionare, mai degrabă decât să presupuneți că un pachet de mixer include fiecare operațiune în amonte și în aval.
Poate o fabrică de mortar uscat de tip atelier să facă adeziv pentru plăci?
Da. pagina noastră de produse de atelier listează în mod explicit adezivul pentru plăci ca aplicație. Configurația finală trebuie încă să se potrivească cu formularea aprobată, cantitățile lotului, condițiile de construcție și programul de ambalare. Adecvarea produsului ar trebui demonstrată prin teste convenite.
Se adaugă apă în timpul fabricării pulberii uscate?
Apa nu este adăugată în mod intenționat în timpul căii de amestecare uscată și ambalare descrisă aici. Lichidul de amestecare specificat este introdus la prepararea adezivului pentru utilizare. umiditatea de intrare ar trebui să fie în continuare controlată prin cerințele aprobate de materie primă și depozitare.
O evaluare mai mare a mixerului garantează mai mult adeziv ambalat?
Nr. Dozarea, transferul, ambalarea, schimbările și întreruperile de producție pot limita producția. comparați linia completă folosind aceeași formulare și ipoteze de funcționare. Solicitați dovezi ale producției ambalate acceptate, nu doar rata teoretică a mixerului.
Cumpărarea unei linii de producție garantează o clasificare adezivă?
Nr. Performanța echipamentului și performanța produsului finit necesită dovezi diferite. clasificarea adezivă declarată trebuie să fie susținută de testele aplicabile asupra produsului. Definiți responsabilitatea formulării, eșantionarea și cerințele de laborator ca parte a proiectului.


