Завод по дозированию сборного железобетона должен выбираться с учетом моментов, когда формам нужен бетон, а не просто общего объема, который завод производит каждый день. Смеситель может достичь номинальной производительности, пока литейные станции ждут неправильной партии, возвращающегося ведра или изменения рецепта.
Именно поэтому заводская интеграция заслуживает такого же внимания, как и размер смесителя. полезный вопрос не просто сколько бетона завод делает, но доставляет ли он правильную смесь, в нужном количестве, в нужное место.
В этом руководстве объясняется, как указать установку дозирования сборного железобетона в соответствии с графиками литья, небольшими партиями, контролем качества и оборудованием, получающим каждый сброс.
Оглавление
Что отличает завод по производству сборных железобетонных партий?
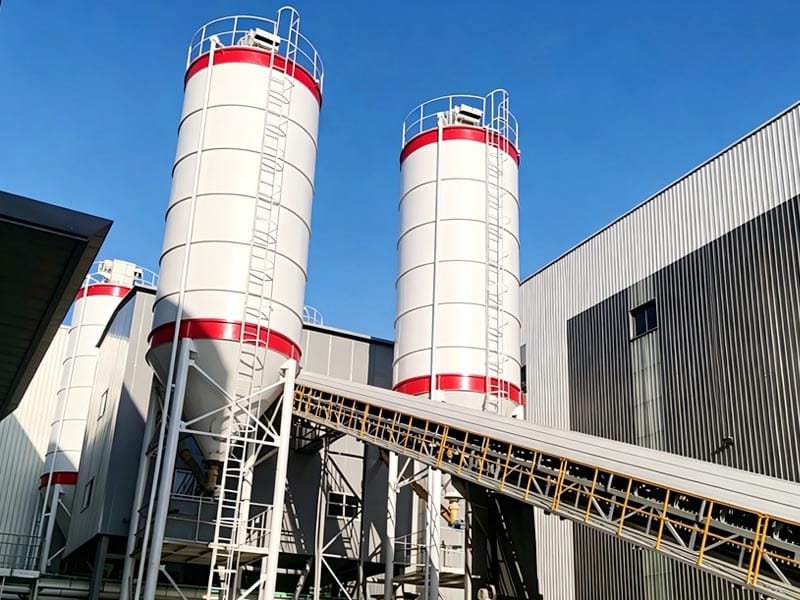
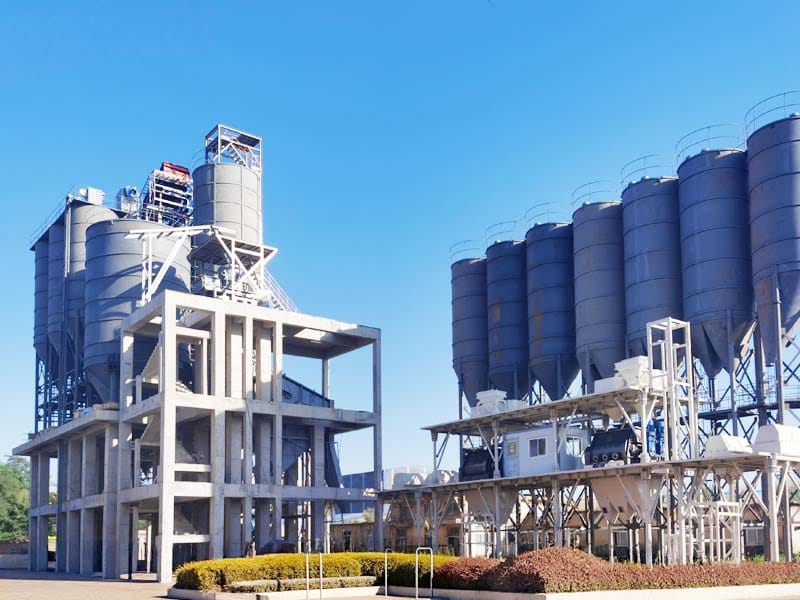
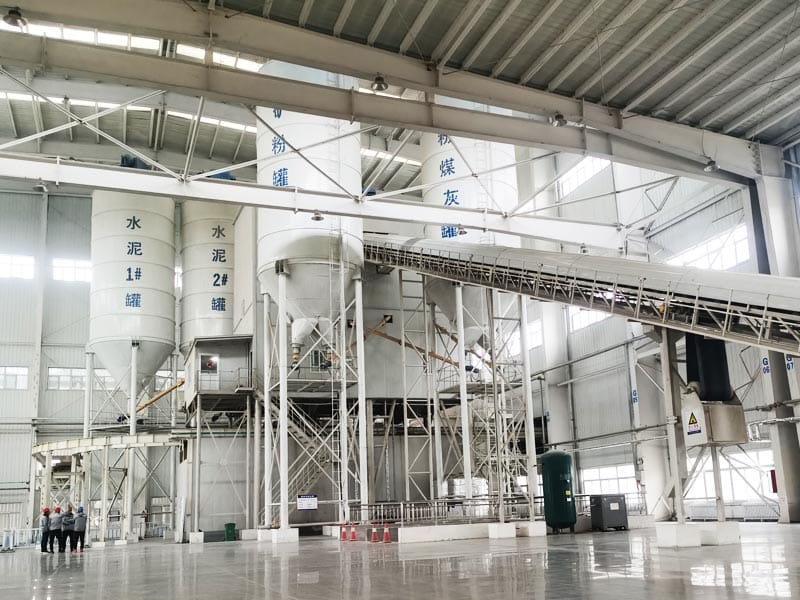
Завод дозирования сборного железобетона измеряет и смешивает ингредиенты для подачи бетона для изготовленных компонентов. его конструкция должна соответствовать производственным методам завода, а также его спецификациям бетона.Наш решения по производству сборного железобетона поэтому рассмотрите тип продукта, требования к производительности, конфигурацию оборудования и планировку объекта вместе.
Вместо того, чтобы останавливать проверку на выходе смесителя, следуйте за партией до места назначения. Какая форма или производственная станция ее принимает? Сколько эта станция может принять? Кто подтверждает, что она готова?
The конфигурация завода по дозированию сборного железобетона в нашем ассортименте есть планетарное смешивание, несколько разгрузочных дверей, мониторинг влажности и интеграция программного обеспечения производственной линии. эти функции обеспечивают отправную точку для инженерных обсуждений; для проекта необходимо определить окончательные интерфейсы и эксплуатационные ограничения.
Начните с продуктов и методов литья
Прежде чем выбрать установку для дозирования сборного железобетона, создайте матрицу продукта, охватывающую рецепты бетона, методы литья, типичные количества заливки и приемное оборудование. Отделите текущие продукты от приложений, которые могут быть представлены позже.
Мокрое литье
Для линии мокрого литья запишите указанные свойства свежебетона и то, как бетон размещается и консолидируется. Включите наименьшую заливку, наибольшую непрерывную заливку и ожидаемое время между смешиванием и размещением. Используйте эти требования для определения испытаний, а не предполагайте, что одна настройка смесителя подходит каждому продукту.
Сухолитое производство
Сухой литой бетон - это жесткая смесь, требующая соответствующего уплотнения. Это не то же самое, что сухое дозирование, и при смешивании по-прежнему вводится вода. NPCA объяснение производства сухого литого бетона описывает это различие и важность процесса формирования.
Для завода по дозированию сборного железобетона, поставляющего оборудование для сухого литья, запросите совместный обзор требований к смесителю, маршруту разгрузки и формовочной машине. Подтвердите пригодность явно; общее описание сборного железобетона не устанавливает совместимости с каждым применением сухого литья.
Размер Выход Вокруг самого Занятого Окна Кастинга
Среднесуточные значения могут скрыть короткие пики производства. чтобы определить размер завода по дозированию сборного железобетона, начните с самого загруженного реалистичного периода и определите, каким станциям нужен бетон в том же окне.
Следующий пример является гипотетическим. он иллюстрирует проверку планирования, а не производительность какой-либо конкретной модели.
| Приемная станция | Бетон требуется в течение 45 минут | Полные партии по 1,5 м³ каждая | Вопрос планирования |
|---|---|---|---|
| Настенная станция | 9 м³ | 6 | Можно ли перемежать поставки с другими станциями? |
| Лестничная станция | 6 м³ | 4 | Когда формы готовы к приему бетона? |
| Станция луча | 3 м³ | 2 | Требует ли заливка последовательных поставок? |
| Всего | 18 м³ | 12 | Все требования укладываются в одно и то же 45-минутное окно. |
Средняя потребность в пределах этого окна составляет 18 ÷ 0,75 = 24 м³/ч. Предположим, что предлагаемый смеситель каждые три минуты завершает одну выгружаемую партию объемом 1,5 м³. Его бесперебойная скорость составит 30 м³/ч, а двенадцать партий займут 36 минут.
Однако один транспортный ковш объемом 1,5 м³, выполняющий один цикл полной загрузки-поставки-возврата каждые шесть минут, имеет при этих предположениях долгосрочный потолок передачи 15 м³/ч. Только номинал смесителя не решает ограничения доставки.
Используйте эту логику при оценке завода по дозированию сборного железобетона. проверьте всю систему на самом загруженном окне, затем создайте временную последовательность, охватывающую запуск, приоритеты станции, изменения рецептов и задержки. не просто добавляйте допуски ожидания на каждый этап, когда некоторые операции могут перекрываться.
Также определите, какие заливки могут быть прерваны, а какие требуют защищенной последовательности доставки. два графика с одинаковым общим объемом могут предъявлять к заводу очень разные требования. если несколько станций запрашивают бетон вместе, установите производственный приоритет перед выбором оборудования, а не оставляйте конфликт на разрешение в цехе.
Выберите миксер для фактического диапазона партий
Наше сборное оборудование использует планетарный смеситель с вертикальным валом. Однако полезный вопрос выбора заключается в том, какую производительность смешивания демонстрирует предлагаемая машина с вашими материалами и размерами партий.
НИСТ обзор методов смешивания бетона подчеркивает конкретные характеристики и однородность при оценке методов смешивания. терминология миксера сама по себе не может установить эти результаты.
Для завода по дозированию сборного железобетона запросите испытания при нормальном производственном количестве и наименьшей запланированной партии. Запишите последовательность ингредиентов, продолжительность смешивания, поведение при сбросе и согласованные результаты испытаний бетона. Определите проверенный рабочий диапазон, а не предполагайте, что сокращение ингредиентов вдвое сохраняет производительность.
Также отличайте период смешивания от полного цикла повторения. график, используемый для расчета выпуска, должен включать фактическую последовательность загрузки и разгрузки, при этом перекрывающиеся действия показаны отдельно. претензия о коротком времени смешивания не является доказательством того, что один и тот же интервал разделяет завершенные партии.
Проверьте точность малых доз перед утверждением небольших партий
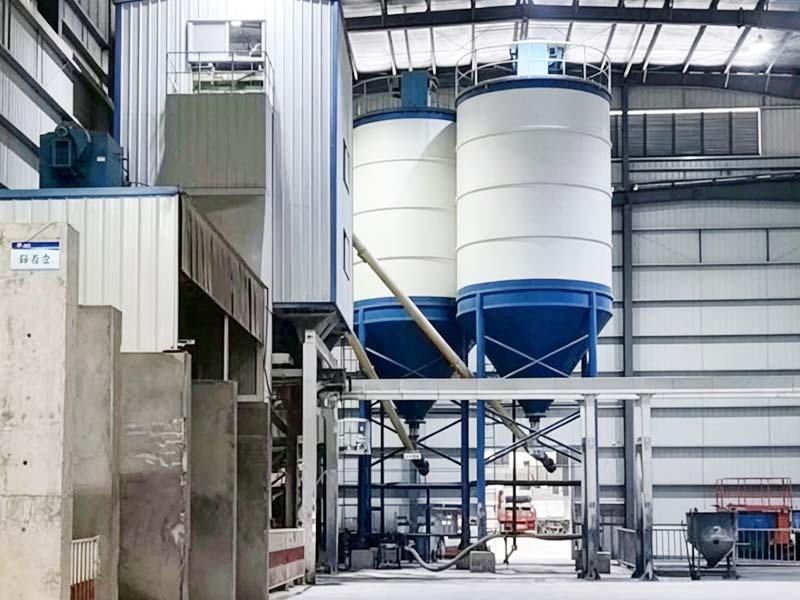
Заводу по дозированию сборного железобетона могут потребоваться как полные производственные партии, так и небольшие количества для комплектации отдельных форм. Эти меньшие партии заслуживают собственного пересмотра дозировки.
Попросите проверку в пределах предполагаемого рабочего диапазона каждой измерительной системы. NRMCA руководство по проверке масштаба и дозатора отличает документированные проверки от простого утверждения, что оборудование является точным. Его сертификационные требования не являются автоматически спецификацией для вашего завода; согласовать применимые критерии приемки отдельно.
Проверка статического масштаба и успешная выдача ингредиентов также являются различными вопросами. Запросите повторные проверки доставки с использованием материалов и количества, ожидаемого в производстве. проверьте, как обрабатываются окончательные пороговые значения подачи, остаточный материал и нулевые проверки.
Для вашего завода по дозированию сборного железобетона подтвердите наименьшую подтвержденную дозу и размер партии. Читаемая десятичная дробь на контрольном экране сама по себе не является доказательством того, что система может неоднократно выдавать это количество.
Для иллюстративной проверки чувствительности отклонение 10 г на мишени 200 г составляет 5%, в то время как такое же отклонение на мишени 2 кг составляет 0,5%. Это арифметические примеры, а не спецификации дозирования. Они показывают, почему производительность в больших количествах не может установить приемлемый результат для наименьшего добавления.
Относитесь к коррекции влажности как к материальному балансу
Совокупная влага влияет как на количество заполнителя, так и на воду, поступающую в партию. Поэтому заводу по дозированию сборного железобетона требуется нечто большее, чем просто фиксированная настройка воды для каждого рецепта.
ACI руководство по совокупным корректировкам воды объясняет, что поверхностные воды выше насыщенного состояния поверхностной сушки способствуют смешиванию воды. Агрегаты более сухие, чем это эталонное условие, требуют другой поправки для учета поглощения.
Убедитесь, что в средствах контроля используется предполагаемая основа влажности, и отрегулируйте количество заполнителя, а также добавленной воды. Попросите технолога по бетону проверить отработанный расчет на соответствие утвержденной конструкции смеси.
Показания влаги также нуждаются в проверке. NPCA руководство по тестированию на влажность агрегатов объясняет, почему условия хранения и воздействия могут изменить влагу, поступающую в производство.
Во время демонстрации установки дозирования сборного железобетона проследите коррекцию влажности через запись партии. Подтвердите, где проводятся измерения, как проверяются показания и кто может разрешить регулировку. Отображаемое значение датчика должно иметь понятное отношение к укладываемому материалу.
Соответствуйте разрядке приемного оборудования
Несколько разгрузочных дверей могут поддерживать различные пути доставки бетона, как описано в нашей конфигурации сборного оборудования. Они не превращают одну смесительную камеру в несколько независимо работающих смесителей.
Для завода по дозированию сборного железобетона проверьте каждый выпуск вместе с его желобом, ковшом или приемным бункером. определите полезный объем приема, расположение, зазор и подтверждение, необходимое перед выгрузкой. Укажите, как контролируется и регистрируется частичная доставка, когда приемное оборудование не может принять полную партию.
Запросить чертеж маршрута, который включает обратный путь подвижного транспортного оборудования. просмотр переездов, занятых погрузочных позиций и доступа для проверки. рассматривать любой предлагаемый железнодорожный ковш, распределитель или другое оборудование, расположенное ниже по течению, как определенный интерфейс проекта, а не предполагаемое стандартное включение.
Устройство разгрузки должно демонстрировать, как завод по дозированию сборного железобетона обслуживает каждый пункт назначения, не полагаясь на то, что оператор будет импровизировать маршрут во время производства.
Укажите управляющие сигналы и отслеживаемость партии
Интеграция программного обеспечения должна быть описана через действия и записи. для завода по дозированию сборного железобетона попросите команду инженеров продемонстрировать полный пакетный запрос от литейной станции.
Согласовать запрос и отпустить
Предлагаемая последовательность может идентифицировать запрошенный рецепт, необходимое количество и пункт назначения, а затем подтвердить, что получатель готов, прежде чем разрешить разрядку. Определите, какая система контролирует каждое решение. Согласуйте, как будут обрабатываться дублирующие запросы, сбои связи и недоступность станции.
Держите партию подключенной к продукту
Укажите записи, связывающие идентификатор партии с пересмотренным рецептом, фактическим количеством ингредиентов, коррекцией влажности, временем производства и приемной станцией. Определите, как эти записи связаны с формой или идентификацией готового компонента, используемой заводом.
Проверьте прерванный запрос, а также обычный. в предложении завода по дозированию сборного железобетона должно быть указано, какие функции включены, которые требуют интеграции и кто проверяет объединенную систему перед эксплуатацией.
Планируйте изменения рецепта, прежде чем они прервут кастинг
Рецепт, хранящийся в контроллере, не является полной процедурой замены. Для завода по дозированию сборного железобетона, обслуживающего несколько семейств продуктов, проверьте общий путь материала от хранения ингредиентов до окончательного сброса.
Рассмотрим гипотетический переход от серой структурной смеси к бледной архитектурной смеси. определите поверхности, с которыми контактируют оба продукта, метод очистки и проверку, необходимую перед выпуском следующей партии. Затем оцените обратный переход отдельно.
Включите эти действия в производственный график и приемочные испытания. попросите группу рецепторов определить приемлемый перенос и доказательства, необходимые для его демонстрации. Не предполагайте, что краткий промыв или пустой миксер докажет, что полный маршрут готов.
Если частые переходы не могут быть надежно осуществлены, сравните альтернативные производственные последовательности или выделенные маршруты материалов, прежде чем завершить компоновку оборудования.
Оставьте помещение для хранения, уборки и обслуживания
Помещение завода по дозированию сборного железобетона является лишь одной частью заводской планировки. Показать пополнение заполнителя, доставку порошка, доступ для проверки и пространство, необходимое для удаления основных компонентов.
Во время а индивидуальный обзор планировки завода, поместить оборудование дозирования и маршруты литья на один чертеж Спросите, блокирует ли рутинная задача доставки или обслуживания движение бетона.
Также укажите, где будет собираться очищающая вода и остаточный бетон. не предполагайте, что их повторное использование включено или одобрено для смеси. Доступ к очистке, меры изоляции и рабочие процедуры требуют проверки ответственными инженерами.
Для будущего расширения определите фактические соединения, структурные допуски и интерфейсы управления. Одни только пустые площади не позволяют установить, что можно подключить другую производственную линию.
Докажите производительность с помощью репрезентативного приемного запуска
Прием завода по дозированию сборного железобетона должен охватывать производственные условия, а не только работу пустого оборудования. Согласуйте план испытаний до завершения производства.
Включите репрезентативные рецепты, минимальные и нормальные партии, предполагаемые маршруты доставки и согласованный период непрерывного производства. записывайте приемлемый бетон, доставляемый на приемные станции, а не только материал, покидающий смеситель.
Отдельные проверки машин от квалификации заводской продукции. The Руководство по контролю качества NPCA обеспечивает основу для производства качественной сборной продукции, но ее использование не гарантирует производительность отдельного продукта.
Укажите, кто оценивает результаты свежебетона, свойства закаленного бетона и любые требования к конкретному продукту. Определите, как несоответствующие партии выявляются и предотвращаются при поступлении в производство.
Наконец, отличать проверки, возможные перед отправкой, от тех, которые требуют установленного завода по дозированию сборного железобетона, материалов площадки и подключенного заводского оборудования. Запишите невыполненные условия, а не рассматривать неполную демонстрацию как неограниченную приемку.
Включить контролируемое прерывание в согласованную последовательность испытаний: сделать приемную станцию недоступной и проверить документированный ответ.Проверьте, что партия сохраняет свою идентичность, следующий запрос не дублируется и перезапуск требует предполагаемого подтверждения.Согласуйте это испытание с ответственными инженерами; оно должно продемонстрировать восстановление без импровизирования изменений в утвержденной смеси.
Что включить в краткое описание вашего проекта
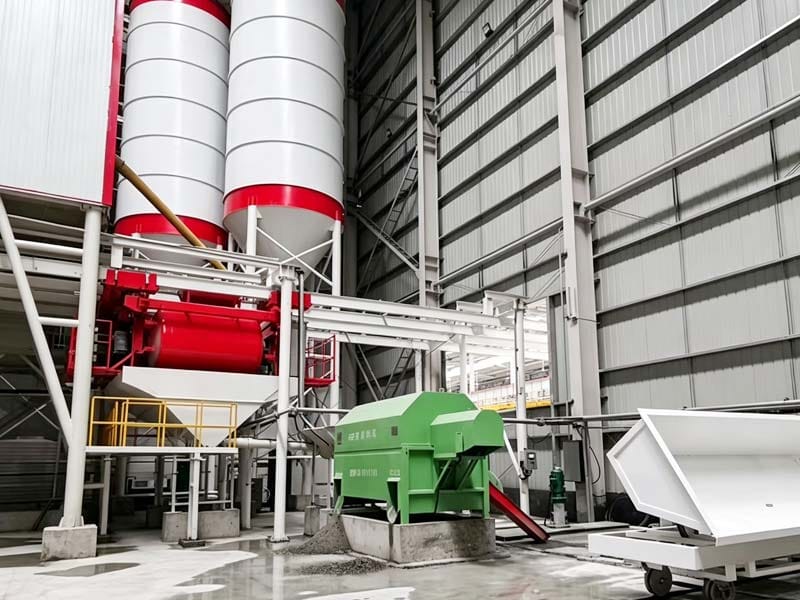
Чтобы получить полезное предложение по установке дозирования сборного железобетона, предоставьте матрицу продукта, утвержденную информацию о смеси, наименьшие и самые большие партии, график максимальной разливки и измеренную планировку завода.
Включите мощность, размеры и последовательность движения принимающего оборудования. определите необходимые записи, запланированные изменения рецептуры и будущие производственные линии. четко обозначьте предположения, когда заводской проект все еще развивается.
Попросите чертеж потока материала, последовательность производства по времени, объем оборудования и план приемки. Эти документы позволяют оценить, может ли предлагаемая конфигурация обслуживать вашу фактическую линию литья.
Заключение
Правильный завод дозирования сборного железобетона обеспечивает линию литья надежно через реальные размеры партии, рецепты и производственные окна. вывод смесителя имеет значение, но так же точное дозирование, пути доставки, сигналы управления и проверенные характеристики бетона.
Отправьте нашей команде свой список продуктов, график отливок и чертеж завода. Свяжитесь с нами для проверки конфигурации сборного железобетона это связывает предложение по оборудованию с тем, как должна работать ваша фабрика.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что такое завод по дозированию сборного железобетона?
Это система дозирования и смешивания, поставляющая бетон для изготовленных компонентов. при выборе следует учитывать спецификацию бетона, график литья, количество партий и маршруты заводской доставки. процесс получения является частью проверки проекта, а не просто отдельной деятельностью после смешивания.
Является ли планетарный смеситель необходимым для каждого сборного железобетона?
Ни одна этикетка смесителя не заменяет обзор производительности. планетарное смешивание используется в нашем ассортименте сборного железобетона, но пригодность должна быть продемонстрирована с репрезентативными материалами и размерами партий. проверьте однородность смешивания, производительность разгрузки и результаты бетона, необходимые для производственного процесса.
Может ли один завод поставить несколько литейных станций?
Potentially, provided the combined schedule, delivery routes and control arrangements are demonstrated. Review coincident demand and receiver readiness. Multiple outlets may provide routing options, but they do not automatically increase the mixing capacity available to those stations.
How small can a production batch be?
Use the validated minimum for the proposed configuration and mixture. Mixer performance, weighing range, additive dispensing and discharge all need checking. Do not select a universal percentage of nominal capacity without trial evidence covering the intended small-batch operation.
Does higher rated output guarantee more finished components?
No. Compare batching capacity with the casting window and downstream handling capacity. The worked example above shows how delivery can constrain a faster mixer. Review the complete production sequence before deciding that a larger mixing unit solves the factory’s limitation.