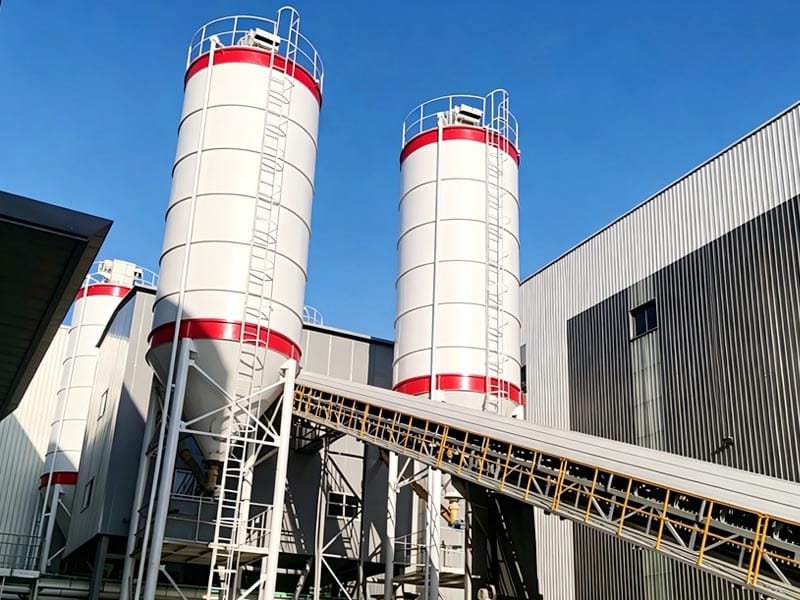
Một trình tự trộn bê tông kiểm soát những gì xảy ra giữa lựa chọn công thức và thời điểm tất cả các thành phần cần thiết vào máy trộn. nó bao gồm cho ăn và cân tổng hợp, định lượng vật liệu xi măng, đo nước, định lượng phụ gia, hiệu chỉnh độ ẩm, sẵn sàng chuyển, khóa liên động và sạc cuối cùng.
Đối với người mua nhà máy trộn, điểm quan trọng là trình tự trộn không phải lúc nào cũng là một đơn đặt hàng từng người một đơn giản. thực vật hiện đại có thể cân nhắc một số nhóm vật liệu cùng một lúc, sau đó chỉ giải phóng chúng khi thiết bị nhận đã sẵn sàng. trình tự do đó ảnh hưởng đến cả độ chính xác của lô và tổng thời gian chu k.
Của chúng tôi nhà máy trộn bê tông đai gắn bên sử dụng hệ thống trộn cốt liệu, bột, nước và phụ gia riêng biệt cùng với điều khiển tự động. Các nhà máy trộn bê tông vành đai trên cao sử dụng một sự sắp xếp bột-silo khác nhau trong khi vẫn giữ nguyên nhu cầu cân và sạc phối hợp. hướng dẫn này giải thích những gì một chuỗi trộn bê tông thực tế nên kiểm soát trước khi bắt đầu trộn.
Trình tự trộn bê tông là gì?
Trình tự trộn bê tông là chuỗi hành động được kiểm soát được sử dụng để chuẩn bị một mẻ bê tông.
Nó có thể bao gồm:
- xác nhận công thức;
- kiểm tra tính sẵn có của vật liệu;
- cho ăn tổng hợp;
- cân tổng hợp;
- cân vật liệu xi măng;
- đo nước;
- liều lượng phụ gia;
- hiệu chỉnh độ ẩm;
- chuyển giao vật chất;
- xác nhận sẵn sàng cho máy trộn;
- sạc.
Trình tự trộn kết thúc tại nơi trình tự trộn bắt đầu.
Lựa chọn công thức đến trước khi trộn vật lý
Hệ thống điều khiển trước tiên cần biết hỗn hợp nào đang được sản xuất.
Một bản ghi công thức hữu ích xác định:
- phân số tổng hợp;
- vật liệu xi măng;
- nước mục tiêu;
- sản phẩm phụ gia;
- kích thước lô;
- sửa đổi được ủy quyền.
Trình tự trộn không nên bắt đầu cho đến khi công thức chính xác và đường dẫn vật liệu cần thiết được xác nhận.
Nhận dạng vật liệu là kiểm tra chất lượng đầu tiên
Cân chính xác sai vật liệu vẫn tạo ra lô sai.
Trước khi bắt đầu tự động trộn, nhà máy nên biết:
- thùng tổng hợp nào chứa từng phân số;
- silo nào chứa từng vật liệu xi măng;
- bể nào chứa từng phụ gia;
- nguồn nước nào được chọn.
Do đó, việc kiểm soát trình tự lô phải bao gồm ID vật liệu và logic định tuyến, không chỉ trọng số mục tiêu.
Hiệu chỉnh độ ẩm tổng hợp Thay đổi công thức trước khi cân
Cốt liệu thường được lưu trữ và phân lô trong điều kiện ẩm ướt.
Hệ thống điều khiển có thể cần phải điều chỉnh:
- trọng lượng mục tiêu tổng hợp ướt;
- mục tiêu nước theo mẻ riêng biệt.
Điều này nên xảy ra trước khi tổng hợp và nước batching được hoàn thành.
Của chúng tôi hướng dẫn hiệu chỉnh độ ẩm tổng hợp giải thích độ ẩm làm thay đổi cân bằng vật liệu như thế nào.
Cho ăn tổng hợp thường bắt đầu bằng thùng riêng lẻ
Mỗi phần cốt liệu được giải phóng từ thùng lưu trữ của nó vào hệ thống cân cốt liệu.
Các điều khiển điển hình có thể bao gồm:
- mở cổng;
- tốc độ trung chuyển;
- thức ăn thô;
- thức ăn mịn;
- bồi thường vật liệu trong chuyến bay.
Trình tự trộn nên dừng hoặc điều chỉnh việc cho ăn trước khi vượt quá mục tiêu cuối cùng.
Cân tổng hợp có thể được tích lũy hoặc riêng biệt
Một số trạm trộn cân tuần tự nhiều phần cốt liệu thành một phễu chung.
Các thiết kế khác sử dụng cách bố trí cân riêng biệt.
Đối với cân tích lũy, trình tự trộn có thể là:
| Bước chân | Hành động ví dụ |
|---|---|
| 1 | Cho ăn phần tổng hợp đầu tiên để nhắm mục tiêu |
| 2 | Giữ trọng lượng tích lũy |
| 3 | Thêm phân số thứ hai vào mục tiêu tích lũy mới |
| 4 | Tiếp tục cho đến khi tất cả các phân số hoàn tất |
| 5 | Xác nhận lô tổng hợp đã sẵn sàng để chuyển |
Kiến trúc chính xác phụ thuộc vào cấu hình nhà máy.
Độ chính xác và trình tự cân tổng hợp là những vấn đề khác nhau
Một thang đo có thể được hiệu chỉnh đúng cách trong khi trình tự cho ăn vẫn vượt quá.
Các vấn đề có thể xuất phát từ:
- phản hồi cổng;
- tốc độ thức ăn;
- vật liệu trong chuyến bay;
- cầu nối tổng hợp;
- không ổn định zero.
Của chúng tôi hướng dẫn cân tổng hợp giải thích tại sao độ chính xác của thang đo và hành vi của bộ nạp nên được kiểm tra riêng.
Cân bột có thể chạy song song với cân tổng hợp
Các nhà máy bê tông không phải lúc nào cũng chờ cốt liệu hoàn thiện trước khi bắt đầu cân vật liệu xi măng.
Cân song song có thể làm giảm chu kỳ lô tổng th.
Ví dụ, cây có thể cân:
- tổng hợp;
- xi măng;
- tro bay hoặc SCM khác;
- nước;
- phụ gia;
đồng thời trong các hệ thống cân độc lập.
Trình tự trộn sau đó sẽ phối hợp khi mỗi nhóm vật liệu hoàn chỉnh được phép vào máy trộn.
Cân song song không có nghĩa là sạc không kiểm soát
Một số vật liệu có thể sẵn sàng đồng thời trong khi máy trộn vẫn đang hoàn thành lô trước đó.
Hệ thống điều khiển nên giữ chúng cho đến khi:
- máy trộn trống;
- cửa xả đã đóng;
- con đường tiếp nhận rõ ràng;
- khóa liên động bắt buộc được thỏa mãn.
Do đó, tối ưu hóa trình tự trộn là chuẩn bị chồng chéo mà không làm mất kiểm soát việc giải phóng vật liệu.
Vật liệu xi măng cần nhận dạng silo tích cực
Nhà máy bê tông có thể lưu trữ nhiều loại bột.
Ví dụ bao gồm:
- xi măng;
- tro bay;
- xi măng xỉ;
- các vật liệu xi măng bổ sung khác đã được phê duyệt.
Trình tự trộn phải chọn silo và lộ trình chuyển chính xác cho mọi công thức.
Cho ăn bột thô và mịn có thể làm giảm quá mức
Nhà máy dây đai gắn bên MixingPlantPro hiện tại sử dụng điều khiển van bướm kép để đo bột thô và mịn.
Một khái niệm điều khiển điển hình là:
- cho ăn tốc độ cao khi ở xa mục tiêu;
- cho ăn tốc độ thấp hơn gần mục tiêu;
- điểm cắt cuối cùng trước khi cân đạt đến trọng lượng ổn định cuối cùng.
Điều này giúp cân bằng tốc độ định lượng và độ chính xác cuối cùng.
Chuyển Bột Phải Chờ Điều Kiện Nhận Đúng
Sau khi cân bột hoàn tất, vật liệu không được tự động xả nếu đường dẫn hạ lưu chưa sẵn sàng.
Kiểm tra:
- trạng thái sẵn sàng trộn;
- cổng xả phễu bột;
- áp suất không khí nơi sử dụng cổng khí nén;
- khóa liên động ngược dòng/hạ lưu.
Trình tự trộn sẽ ngăn một nhóm vật liệu đã hoàn thành nhập sai thời điểm.
Định lượng nước chạy như dòng được kiểm soát riêng
Nước theo mẻ có thể được đo bằng cách cân hoặc bằng hệ thống đo lường được phê duyệt tùy thuộc vào thiết kế nhà máy.
Đối với trình tự trộn, hệ thống điều khiển phải xác định mục tiêu nước đã hiệu chỉnh sau khi xem xét độ ẩm tổng hợp.
Hướng dẫn đặc điểm kỹ thuật NRMCA hiện tại nhấn mạnh rằng tổng lượng nước trộn có thể bao gồm một số nguồn, bao gồm nước theo mẻ thực vật và độ ẩm tự do do cốt liệu mang theo.
Của chúng tôi hướng dẫn định lượng nước giải thích cách đo nước nên được xác minh.
Nước Không Nên Được Xử Lý Độc Lập Từ Độ Ẩm Tổng Hợp
Nếu cát ướt đóng góp nhiều nước hơn dự kiến, chỉ cần cung cấp công thức nước danh nghĩa có thể làm tăng tổng lượng nước trộn.
Do đó, trình tự phân lô sẽ kết nối:
- tổng hợp độ ẩm;
- hiệu chỉnh cốt liệu ướt;
- mục tiêu nước hàng loạt;
- ghi đè toán tử.
Đây là vấn đề cân bằng vật liệu chứ không chỉ là vấn đề về đồng hồ nước.
Liều lượng phụ gia cũng có thể chạy song song
Phụ gia lỏng thường được chuẩn bị trong một hệ thống định lượng riêng biệt.
Cây có thể định lượng phụ gia trong khi cốt liệu và bột cũng đang được cân.
Để kiểm soát trình tự lô, hãy xác minh:
- đúng thùng phụ gia;
- liều mục tiêu;
- liều thực tế;
- tuyến giao hàng;
- logic xả nước được sử dụng ở đâu.
Của chúng tôi hướng dẫn định lượng phụ gia giải thích tại sao số lượng thấp và khối lượng dư dòng cần được chú ý đặc biệt.
Điểm bổ sung phụ gia có thể ảnh hưởng đến quy trình trộn
Thời gian bổ sung phụ gia chính xác phụ thuộc vào hỗn hợp bê tông và hướng dẫn sản phẩm.
Các phương pháp tiếp cận khả thi có thể bao gồm việc thêm phụ gia:
- với một phần nước mẻ;
- qua đường nước;
- tại một điểm xác định trong quá trình sạc máy trộn.
Không có trình tự trộn chung áp dụng cho mọi phụ gia hóa học.
Quy trình bê tông đã được phê duyệt và hướng dẫn của nhà cung cấp phụ gia phải xác định thời gian.
Hướng dẫn của NRMCA hỗ trợ việc phân lô nguyên liệu thành phần của nhà máy
Danh sách kiểm tra tiền xây dựng NRMCA/ASCC lưu ý rằng việc trộn nguyên liệu thành phần tại nhà máy hỗ trợ kiểm soát chất lượng bê tông mạnh mẽ hơn.
Điều này rất quan trọng vì trình tự phân lô sau đó có thể ghi lại:
- bản sắc vật chất;
- số lượng mục tiêu;
- số lượng thực tế;
- điều chỉnh;
- hoàn thành hàng loạt.
Tín hiệu sẵn sàng ngăn chặn việc truyền sớm
Mỗi hệ thống vật liệu phải có một điều kiện sẵn sàng xác định.
| Hệ thống vật liệu | Điều kiện sẵn sàng có thể có |
|---|---|
| Tổng hợp | Cân đường dẫn hoàn chỉnh và chuyển giao có sẵn |
| Bột | Mục tiêu đạt được và lộ trình xả rõ ràng |
| Nước | Số lượng đã sửa đã hoàn thành |
| Phụ gia | Liều yêu cầu hoàn chỉnh và chọn đúng lộ trình |
| Máy trộn | Lô trước xả và đóng cổng |
Trình tự phân lô chỉ nên chuyển sang giai đoạn tiếp theo sau khi các tín hiệu được yêu cầu là đúng.
Khóa liên động bảo vệ quy trình khỏi các quốc gia không thể
Khóa liên động ngăn thiết bị hoạt động khi không đáp ứng được điều kiện yêu cầu.
Ví dụ có thể bao gồm:
- không xả tổng hợp nếu dừng đai chuyển;
- không xả bột nếu máy trộn chưa sẵn sàng;
- không có mẻ mới nếu mẻ trước vẫn còn trong máy trộn;
- không có chu kỳ tự động nếu có lỗi ở thang đo tới hạn.
Những điều kiện này nên được kiểm tra trong quá trình FAT và một lần nữa sau khi cài đặt trang web.
Chuyển tổng hợp có thể trở thành bước trộn trước dài nhất
Ở các nhà máy được cấp dây đai, cốt liệu có thể di chuyển từ phễu cân qua băng tải phẳng và băng tải nghiêng trước khi đến máy trộn.
Nếu tuyến chuyển dài, chuyển động tổng hợp có thể xác định khi nào có thể bắt đầu sạc.
Do đó, trình tự phân lô nên so sánh:
- thời gian cân tổng hợp;
- thời gian chuyển đai;
- thời gian cân bột;
- thời gian định lượng nước/hỗn hợp.
Đường dẫn chậm nhất thường kiểm soát chu trình trộn trước.
Cân chồng chéo có thể giảm thời gian nhàn rỗi
Một nhà máy được thiết kế tốt có thể chuẩn bị mẻ tiếp theo trong khi mẻ hiện tại đang trộn, miễn là hệ thống cân và bộ đệm bảo quản cho phép.
Đây là một trong những lý do chính để tách ra:
- chu trình cân;
- chu kỳ chuyển giao;
- chu kỳ trộn.
Tối ưu hóa trình tự trộn có thể giảm thời gian nhàn rỗi của máy trộn mà không rút ngắn thời gian trộn thực tế cần thiết.
Không Giảm Thời Gian Trộn Để Bù Cho Batching Chậm
Nếu cho ăn tổng hợp hoặc định lượng bột chậm, rút ngắn thời gian trộn không phải là giải pháp chính xác trừ khi hiệu suất bê tông đã xác nhận độc lập thời gian ngắn hơn.
Trình tự trộn phải được tối ưu hóa trước khi thay đổi thông số trộn quan trọng về chất lượng.
Bộ đệm vật liệu có thể tách rời một số bước quy trình
Phễu trung gian có thể giữ một nhóm vật liệu đã cân hoàn chỉnh cho đến khi máy trộn sẵn sàng.
Điều này có thể cho phép:
- hoàn thành sớm việc cân;
- nạp lại máy trộn nhanh hơn;
- chồng chéo tốt hơn giữa các lô.
Tuy nhiên, bộ đệm phải được thiết kế để xả hoàn toàn và tránh ô nhiễm giữa các lô.
Thay đổi thiết kế trình tự với kiến trúc thực vật
Một nhà máy trọng lực cấu hình cao, nhà máy vành đai cấu hình thấp và nhà máy skip-hoist đều có thể sử dụng thời gian chuyển giao khác nhau.
NRMCA mô tả cả các nhà máy có cấu hình cao, nơi các nhà máy cấp liệu lưu trữ cốt liệu và xi măng theo trọng lực, và các nhà máy có cấu hình thấp nơi trọng lượng cốt liệu xảy ra gần mặt đất và các đai nâng vật liệu lên máy trộn.
Do đó, trình tự trộn phải phù hợp với lộ trình vật chất vật lý.
Cây được cấp dây đai cần có sẵn băng tải Logic
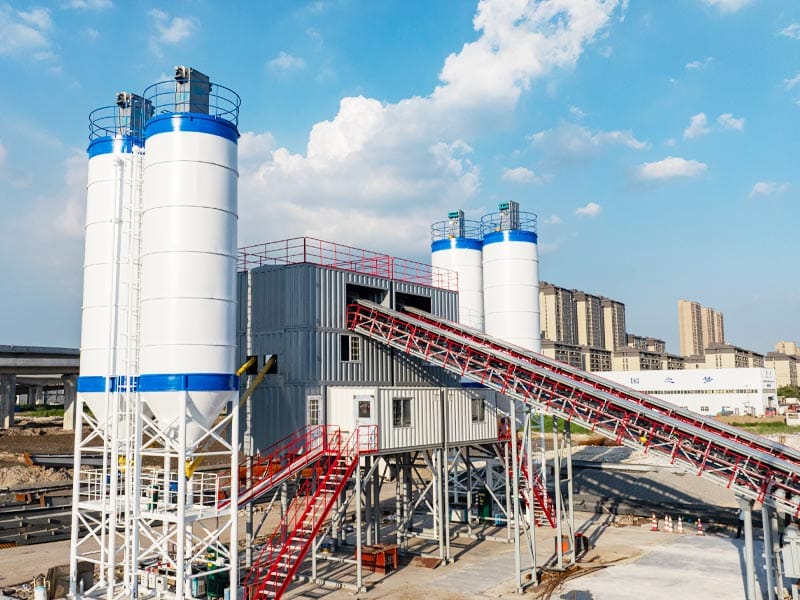
Để chuyển cốt liệu bằng dây đai, hãy kiểm tra:
- băng tải phẳng chạy;
- băng tải nghiêng chạy;
- báo động theo dõi vành đai rõ ràng;
- nhận phễu có sẵn;
- cổng xả khóa liên động.
Cốt liệu không được thả vào băng tải đã dừng hoặc bị chặn.
Cây Skip-Hoist Cần Vị trí và Logic Du lịch
Trình tự trộn tời bỏ qua bao gồm các trạng thái chuyển động bổ sung.
Chúng có thể bao gồm:
- bỏ qua ở vị trí tải thấp hơn;
- tổng hợp đã tải;
- bỏ qua du lịch được kích hoạt;
- đạt vị trí trên;
- xả hoàn tất;
- skip trở lại.
Do đó, cùng một công thức có thể có cấu trúc chu trình khác nhau tùy thuộc vào kiến trúc truyền tổng hợp.
Trình tự xếp hàng nên bao gồm logic hết thời gian chờ
Nếu một bước trung chuyển hoặc chuyển quá lâu, hệ thống điều khiển không nên chờ đợi vô thời hạn.
Báo động hết thời gian có thể giúp xác định:
- cầu nối;
- thùng vật liệu rỗng;
- bộ nạp trục vít chậm;
- lỗi băng tải;
- hỏng van;
- bất ổn định quy mô.
Xu hướng hết thời gian chờ lặp đi lặp lại có thể tiết lộ phần nào của chuỗi phân lô giới hạn đầu ra.
Theo dõi thời gian chu kỳ theo giai đoạn quy trình
Thay vì chỉ ghi lại tổng thời lượng lô, hãy ghi lại:
- thời gian cân tổng hợp;
- thời gian cân bột;
- thời gian định lượng nước;
- thời gian định lượng phụ gia;
- tổng thời gian chuyển nhượng;
- thời gian sạc máy trộn.
Điều này làm cho việc phân tích nút cổ chai chính xác hơn nhiều.
Hồ sơ hàng loạt nên nắm bắt được mục tiêu và số lượng thực tế
Trình tự phân lô sẽ tạo ra một bản ghi có thể sử dụng được cho mỗi lô.
Hướng dẫn kiểm soát chất lượng NRMCA bao gồm thông tin phân lô mục tiêu và thực tế như một phần của hồ sơ sản xuất và kiểm soát quy trình.
Một bản ghi hữu ích có thể bao gồm:
- ID lô;
- công thức;
- số lượng thành phần mục tiêu;
- số lượng thành phần thực tế;
- hiệu chỉnh độ ẩm;
- thay đổi thủ công;
- báo động;
- dấu thời gian chu kỳ.
Chế độ thủ công không nên trở thành trình tự bình thường
Vận hành bằng tay rất hữu ích cho việc bảo trì, vận hành và khắc phục sự c.
Tuy nhiên, việc sản xuất thường xuyên không nên phụ thuộc vào việc người vận hành mở bộ cấp liệu theo cách thủ công và đoán điểm giới hạn.
Trình tự trộn tự động sẽ kiểm soát quá trình sản xuất bình thường để hồ sơ lô vẫn nhất quán và có thể lặp lại.
Ghi đè thủ công Cần truy xuất nguồn gốc
Nếu người vận hành thay đổi mục tiêu hoặc thêm tài liệu theo cách thủ công thì sự kiện đó phải được ghi lại ở nơi hệ thống điều khiển hỗ trợ nó.
Điều này đặc biệt quan trọng đối với:
- điều chỉnh nước;
- thay đổi phụ gia;
- các tuyến vật liệu thay thế;
- phục hồi lỗi quy mô.
Thay đổi công thức sẽ kích hoạt xác thực trình tự
Một công thức mới có thể thay đổi:
- số thùng tổng hợp được sử dụng;
- silo bột được sử dụng;
- mục tiêu nước;
- số lượng phụ gia;
- kích thước hàng loạt.
Do đó, trình tự trộn phải được kiểm tra khi đưa vào một hỗn hợp khác biệt đáng kể.
Các lô nhỏ có thể phơi bày các vấn đề về trình tự
Trình tự được điều chỉnh cho các lô có kích thước đầy đủ có thể không hoạt động theo cách tương tự ở các mục tiêu thấp hơn.
Lô nhỏ có thể phóng đại:
- lỗi vật liệu trong chuyến bay;
- độ phân giải tỷ lệ;
- độ trễ cắt bộ cấp dữ liệu;
- độ nhạy liều phụ gia.
Việc vận hành thử phải bao gồm lô sản xuất thông thường tối thiểu.
Thay đổi độ ẩm có thể thay đổi cả trọng lượng và thời gian chu kỳ
Cát ướt có thể chảy khác với cát khô.
Nó cũng có thể yêu cầu mục tiêu cốt liệu ướt cao hơn cho cùng một khối cốt liệu khô.
Do đó, trình tự trộn có thể mất nhiều thời gian hơn sau khi trời mưa ngay cả khi bản thân công thức bê tông không thay đổi.
Ủy ban trình tự với vật liệu thực
Thử nghiệm kiểm soát chạy khô rất hữu ích, nhưng nó không thể chứng minh dòng nguyên liệu thực t.
Ủy ban có đại diện:
- tổng hợp;
- vật liệu xi măng;
- nước;
- phụ gia.
Xác minh đường dẫn hoàn chỉnh từ cuộc gọi công thức đến sạc máy trộn.
Sử dụng các đợt liên tiếp để kiểm tra khả năng lặp lại
Một chu kỳ thành công không chứng tỏ được trình tự phân lô ổn định.
Chạy mấy đợt liên tiếp và so sánh:
| Giá trị thử nghiệm | Những gì nó có thể tiết lộ |
|---|---|
| Tổng thời gian dùng thuốc | Biến thể cổng hoặc dòng chảy |
| Thời gian dùng bột | Biến thể trục vít hoặc dòng chảy silo |
| Thời gian định lượng nước | Hành vi của đồng hồ hoặc van |
| Thời gian dùng thuốc phụ gia | Biến thể bơm hoặc đường dây |
| Thời gian chu kỳ trộn trước | Nút thắt tổng thể |
Người Mua Nên Gửi Gì Cho Đánh Giá Trình Tự Hàng Loạt?
Việc xem xét trình tự trộn hữu ích cần có các yêu cầu thực tế về nhà máy và công thức nấu ăn.
Cung cấp:
- phân số tổng hợp;
- vật liệu xi măng;
- số lượng phụ gia;
- kích thước lô bình thường và tối thiểu;
- phương thức chuyển tổng hợp;
- phương pháp kiểm soát độ ẩm;
- tỷ lệ sản xuất yêu cầu;
- yêu cầu về hồ sơ hàng loạt;
- yêu cầu trình tự đặc biệt.
Của chúng tôi giải pháp sản xuất bê tông sau đó có thể được cấu hình xung quanh chu kỳ trộn và chuyển đầy đủ thay vì chỉ riêng công suất máy trộn.
Gửi yêu cầu hàng loạt và mối quan tâm về chất lượng của bạn thông qua chúng tôi trang liên h để xem xét kỹ thuật.
Kết luận
Trình tự trộn bê tông phối hợp lựa chọn công thức, hiệu chỉnh độ ẩm, cân tổng hợp, cân bột, định lượng nước, định lượng phụ gia, chuyển và các điều kiện sẵn sàng cho máy trộn trước khi bắt đầu trộn.
Trình tự nhanh nhất không nhất thiết phải là một trật tự vật liệu cố định. thực vật hiện đại có thể chuẩn bị một số vật liệu song song và sau đó giải phóng chúng theo khóa liên động và sẵn sàng xử lý.
Hệ thống trộn mạnh nhất giảm thiểu thời gian nhàn rỗi trong khi bảo vệ độ chính xác cân, nhận dạng vật liệu và truy xuất nguồn gốc. đo từng giai đoạn riêng biệt giúp cải thiện thời gian chu kỳ mà không ảnh hưởng đến yêu cầu trộn bê tông thực t.
Câu hỏi thường gặp
Trình tự trộn bê tông là gì?
Đó là thứ tự được kiểm soát và phối hợp xác nhận công thức, cân vật liệu, hiệu chỉnh độ ẩm, chuyển, khóa liên động và sạc máy trộn trước khi giai đoạn trộn thực tế bắt đầu.
Có thể cân cốt liệu, xi măng, nước và phụ gia cùng một lúc không?
Có, khi nhà máy có hệ thống cân độc lập. trộn song song có thể làm giảm thời gian chu kỳ, trong khi khóa liên động vẫn kiểm soát khi mỗi vật liệu đi vào máy trộn.
Bê tông có luôn cần trình tự sạc giống nhau không?
Số Thời gian sạc và phụ gia chính xác có thể phụ thuộc vào thiết kế máy trộn, công thức bê tông và yêu cầu của nhà cung cấp vật liệu.
Tại sao trình tự phân lô ảnh hưởng đến công suất nhà máy?
Cân chậm, chuyển vật liệu hoặc chờ tín hiệu sẵn sàng có thể giữ cho máy trộn không hoạt động. các bước độc lập chồng chéo có thể làm giảm thời gian nhàn rỗi này.
Dữ liệu nào cần được ghi lại trong quá trình phân lô?
Ghi lại số lượng mục tiêu và thành phần thực tế, hiệu chỉnh độ ẩm, thời gian dùng thuốc, cảnh báo, ghi đè thủ công và dấu thời gian chu kỳ chính.