
Die Mörtelzusatzdosierung ist einer der empfindlichsten Teile der Trockenmörtelproduktion, da funktionelle Zusatzstoffe oft in viel geringeren Mengen als Sand, Zement oder mineralischer Füllstoff verwendet werden. Ein Dosiersystem kann bei großen Pulverchargen genau erscheinen, aber eine schlechte Leistung erbringen, wenn das Ziel in den niedrigen Kilogramm- oder Unterkilogrammbereich fällt.
Für Gerätekäufer sollte die korrekte Spezifikation mit der tatsächlichen Additivliste und der minimalen Routinedosis beginnen. Die Anlage benötigt dann den richtigen Lagertrichter, Zuführer, Wägebereich, Steuerlogik, Staubschutz und das richtige Chargenaufzeichnungssystem für diese Materialien.
Unser Trockenmörtelmischanlage vom Werkstattetyp Für die Mehrsorten - und Spezialmörtelproduktion mit automatisierter Chargenherstellung konzipiert ist, während die Trockenmörtelanlage vom Turmtyp Verwendet ein stärker vertikal integriertes Layout In diesem Leitfaden wird erläutert, was Käufer für eine zuverlässige Dosierung von Mörtelzusatzstoffen angeben sollten.
Warum die Zusatzdosierung von Mörtel eine eigene Spezifikation erfordert
Trockenmörtelrezepte können wichtige Zutaten wie Sand, Zement und Füllstoff sowie viel kleinere funktionelle Zutaten enthalten.
Beispiele können sein:
- Celluloseether;
- Redispergierbares Polymerpulver;
- Stärkeether;
- Verzögerer;
- Beschleuniger;
- Entschäumer;
- Hydrophobische Zusätze;
- Pigmente;
- Fasern;
- Andere Spezialmodifikatoren.
Die Dosierung von Mörteladditiven sollte daher getrennt von der Charge von Schüttgütern erfolgen.
Beginnen Sie mit der minimalen Routindosis
Die kleinste normale Rezeptmenge ist oft wichtiger als die größte.
Wenn ein System 100 kg genau wiegen kann, das kleinste Additivziel jedoch 0,5 kg beträgt, wird das untere Ende der Reichweite zur eigentlichen Designherausforderung.
Für die Dosierung von Mörteladditiven Folgendes angeben:
- Mindestziel;
- Normales Ziel;
- Maximalziel;
- Anzahl der Zusatzstoffe;
- Losgrößenbereich;
- Rezepte mit jedem Zusatzstoff.
Diese Informationen bestimmen, ob eine gemeinsame Waage geeignet ist oder ob eine spezielle Mikrodosiereinheit gerechtfertigt ist.
Skalenkapazität und Auflösung müssen mit der Dosis übereinstimmen
Eine Großkapazitätswaage ist nicht automatisch für sehr kleine Stückzahlen geeignet.
Rezension:
- Maximale Skalenkapazität;
- Lastzellenbereich;
- Anzeigeinkrement;
- Signalstabilität;
- Mindestnutzwiegemenge.
Die Dosierung von Mörteladditiven sollte am kleinsten Produktionsziel validiert werden, nicht nur nahe der Mitte des Skalenbereichs.
| Dosierungsfrage | Warum es wichtig ist |
|---|---|
| Was ist das kleinste Ziel? | Definiert die Wägeanforderung für niedrige Enden |
| Was ist das größte Ziel? | Definiert die Kapazität des Trichters und der Skala |
| Wie viele Zusatzstoffe werden verwendet? | Definiert Speicher und Zeilenzahl |
| Wie oft werden Rezepte geändert? | Definiert Reinigungs- und Identifikationsanforderungen |
| Wie schnell muss eine Charge fertig sein? | Definiert eine akzeptable Dosierungszeit |
Betrachten Sie die Website-Genauigkeit nicht als universelle Projektgarantie
Auf der aktuellen Produktseite vom Typ MixingPlantPro-Werkstatt wird eine additive Chargengenauigkeit von ±0,1% für diese Konfiguration veröffentlicht.
Diese Zahl sollte nicht automatisch auf jeden Zusatzstoff, jeden Dosisbereich oder jede individuelle Linie angewendet werden.
Für die Dosierung von Mörteladditiven sollte der endgültige technische Vorschlag Folgendes definieren:
- Für welches Material die Genauigkeit gilt;
- Der Prüfbereich;
- Prüfmethode;
- Anforderungen an die Wiederholbarkeit;
- Inbetriebnahmebedingungen.
Jedes Additiv benötigt seine eigenen Materialdaten
Zwei Pulver mit ähnlicher Rezepturdosierung können sich sehr unterschiedlich verhalten.
Bereitstellen:
- Schüttdichte;
- Partikelgröße;
- Fließfähigkeit;
- Feuchtigkeitsempfindlichkeit;
- Neigung zur Überbrückung;
- Neigung zum Belüften;
- Speicherbedarf.
Mörtelzusatzdosiergeräte sollten dem tatsächlichen Pulververhalten folgen.
Die Fließfähigkeit von Massenfeststoffen beeinträchtigt die Dosierungsstabilität
ASTM D6773-22 erklärt, dass Schüttgüter unter Wölbung, Ratholing, Flutung, Entmischung und Zusammenbacken leiden können und dass gemessene Fließeigenschaften zur Verbesserung des Trichter- und Behälterdesigns verwendet werden können.
Bei der Dosierung von Mörteladditiven kann ein schwieriger Durchfluss Folgendes verursachen:
- Futterhunger;
- Lange Dosierzeiten;
- Plötzliche Schwünge;
- Instabiles Endgewicht;
- Im Trichter verbleibendes Material.
Deshalb kann die Futterstellenauswahl nicht allein auf Kilogramm pro Charge basieren.
Kleine Speicherbehälter benötigen eine gute Durchflussgeometrie
Mikroadditive Trichter sind oft kleiner als Massenpulversilos, aber eine geringe Größe beseitigt keine Fließprobleme.
Prüfen:
- Trichterwandwinkel;
- Auslassgröße;
- Wandmaterial;
- Rührwerk oder Fließhilfe, sofern erforderlich;
- Nachfüllmethode;
- Aufräumzugriff.
Bei der Mörtelzusatzdosierung sollten Konstruktionen vermieden werden, die auf wiederholtem manuellem Stochern oder Vibrieren basieren, um das Material in Bewegung zu halten.
Überbrücken kann sowohl Underfeed als auch Overshoot erzeugen
Ein kohäsiver Zusatzstoff kann über den Zuführer streifen.
Zunächst dosiert das System zu langsam.
Wenn die Brücke plötzlich einstürzt, kann eine große Menge Material in den Zubringer gelangen und zu einem Überschießen führen.
Unser Trichterüberbrückungsführung Erklärt, warum vor aggressiver Steuerungsabstimmung Flow-Probleme behoben werden sollten.
Rührwerke sollten mit dem Pulver übereinstimmen
Einige Mikrodosiersysteme verwenden Trichterrührwerke, um die Pulverzufuhr konsistent aufrechtzuerhalten.
Industrie-Mikrodosiergeräte für Trockenmörtel verwenden üblicherweise unabhängig angetriebene Rührwerke zusammen mit kleinen Präzisionswiegesystemen.
Für die Dosierung von Mörteladditiven sollte ein Rührwerk:
- Fluss fördern;
- Übermäßige Verdichtung vermeiden;
- Beschädigen zerbrechlichen Materials vermeiden;
- Unabhängig vom Zubringer arbeiten, wo dies nützlich ist.
Schraubenzuführungen benötigen den richtigen Betriebsbereich
Schneckenspeiser sind in Trockenmörtelanlagen üblich, da sie Pulver auf einem geschlossenen Weg messen können.
Für die Dosierung von Mörtelzusatzstoffen: Rezension
- Schraubendurchmesser;
- Schraubensteigung;
- Motordrehzahl;
- VFD-Steuerung;
- Grob-/Feinfuttermittelarten;
- Restmaterial nach dem Absetzen.
Eine übergroße Schraube kann sich schnell füllen, es ist jedoch schwierig, bei einem niedrigen Ziel genau anzuhalten.
Die Geschwindigkeit und Endgenauigkeit des Futters muss ausgewogen sein
Eine Erhöhung der Zuführgeschwindigkeit verkürzt die Dosierzeit, erhöht jedoch die Menge des sich bewegenden Materials, wenn der Stoppbefehl auftritt.
Dadurch kann das Material im Flug erhöht werden.
Die Dosierung von Mörteladditiven sollte daher ausgeglichen sein:
- Batch-cycle-zeit;
- Endfehler;
- Wiederholbarkeit;
- Mindestziel.
Material im Flug muss in die Steuerlogik einbezogen werden
Wenn der Zuführer stoppt, fällt das Pulver, das sich bereits zwischen Auslass und Wägetrichter bewegt, weiter.
Der Controller kann kompensieren, indem er vor dem Ziel anhält.
Unser Trockenmörtel Dosierüberschussführung Erklärt, wie Cutoff-Gewicht, Endgewicht und Dosierzeit genutzt werden können, um dieses Verhalten abzustimmen.
Grobe und feine Fütterung kann sowohl Geschwindigkeit als auch Kontrolle verbessern
Eine gängige Strategie ist die Verwendung:
- Schnelles Grobfutter für den größten Teil des Ziels;
- Langsames Feinfutter nahe dem Endgewicht;
- Endgültiger Pre-Act-Cutoff vor dem Ziel.
Die Dosierung von Mörteladditiven sollte den groben Übergang von Fein auf der Grundlage des tatsächlichen Pulver- und Zielbereichs definieren.
Eine Feeder-Einstellung passt möglicherweise nicht für jedes Rezept
Ein Zusatzstoff, der in einer Menge von 1 kg in einem Mörser und 10 kg in einem anderen verwendet wird, erfordert möglicherweise ein anderes Grenzverhalten.
Berücksichtigen Sie rezeptabhängige Einstellungen für:
- Grobfutter;
- Feinfutter;
- Vorakt;
- Abwicklungsverzögerung;
- Nachfüllzeitpunkt.
Die richtige Dosierlogik für Mörteladditive sollte dem Betriebsbereich und nicht einem festen Wert folgen.
Separater Speicher verringert das Identifikationsrisiko
Spezialmörtelpflanzen können viele optisch ähnliche weiße Pulver verwenden.
Durch einen Lagerfehler kann eine Charge mit dem richtigen Gewicht des falschen Zusatzstoffs entstehen.
Verwendung:
- Klare Trichteretiketten;
- Materialcodes;
- Kontrolliertes Nachfüllverfahren;
- Barcode oder digitale Bestätigung, sofern gerechtfertigt;
- Batch-system-verriegelungen.
Die Dosierungsqualität von Mörteladditiven beginnt mit der Materialidentität.
Nachfüllpunkte sollten leicht zu überprüfen sein
Wenn mehrere Additivtrichter gruppiert sind, sollte der Nachfüllpunkt für jeden physisch offensichtlich sein.
Rezension:
- Etikettenposition;
- Beutelöffnungsbereich;
- Staubabsaugung;
- Betreiberzugang;
- Falsch-hüpfer-prävention.
Ein sauberer Kontrollbildschirm kann ein Material, das in den falschen Trichter geladen wurde, nicht korrigieren.
Manuelle Zugabe kann für sehr kleine oder seltene Zusatzstoffe geeignet sein
Nicht jeder Inhaltsstoff erfordert eine automatische Dosierung.
Manuelle Ergänzung kann sinnvoll sein, wenn:
- Der Zusatzstoff wird selten verwendet;
- Die Menge ist extrem klein;
- Produktvielfalt ist hoch;
- Automatisierung würde unnötige Komplexität hinzufügen.
Die manuelle Dosierung von Mörteladditiven erfordert jedoch eine strenge Kontrolle.
Die manuelle Dosierung erfordert ein unabhängiges Wiegen und Bestätigen
Eine gesteuerte manuelle Zusatzstation sollte Folgendes umfassen:
- Dedizierte Präzisionsskala;
- Materialidentifikation;
- Batch-ID;
- Zielanzeige;
- Tatsächliche Gewichtsaufzeichnung;
- Betreiberbestätigung.
Das System sollte auch verhindern, dass die Charge fortfährt, wenn eine erforderliche manuelle Zugabe nicht bestätigt wurde.
Die automatische Dosierung ist für wiederkehrende Produkte am stärksten
Automatische Mörtelzusatzdosierung kann Folgendes bieten:
- Wiederholbare Rezepturausführung;
- Geringere manuelle Handhabung;
- Batch-Datensätze;
- Schnellere Produktwiederholung;
- Bessere Rückverfolgbarkeit.
Besonders wertvoll wird es, wenn bei häufigen Produktionschargen die gleichen Zusatzstoffe verwendet werden.
Werkstattartige Pflanzen eignen sich für die additive Handhabung mehrerer Produkte
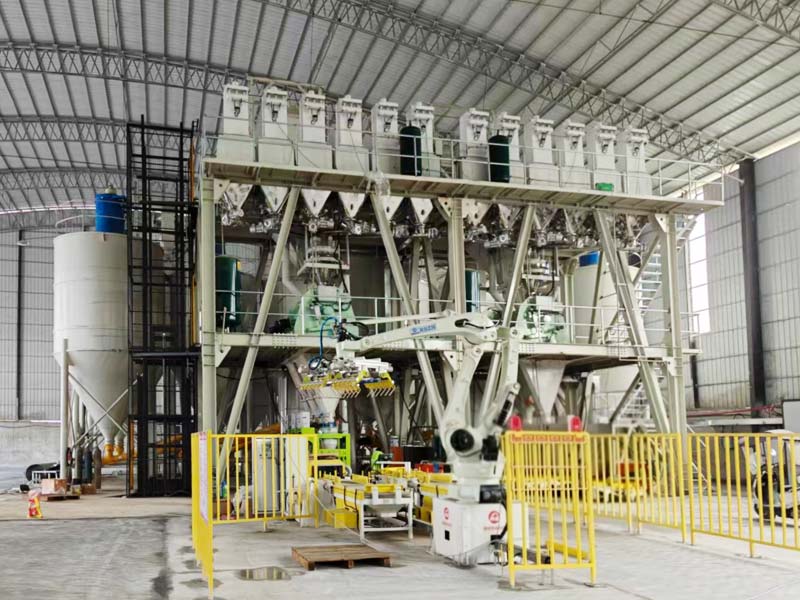
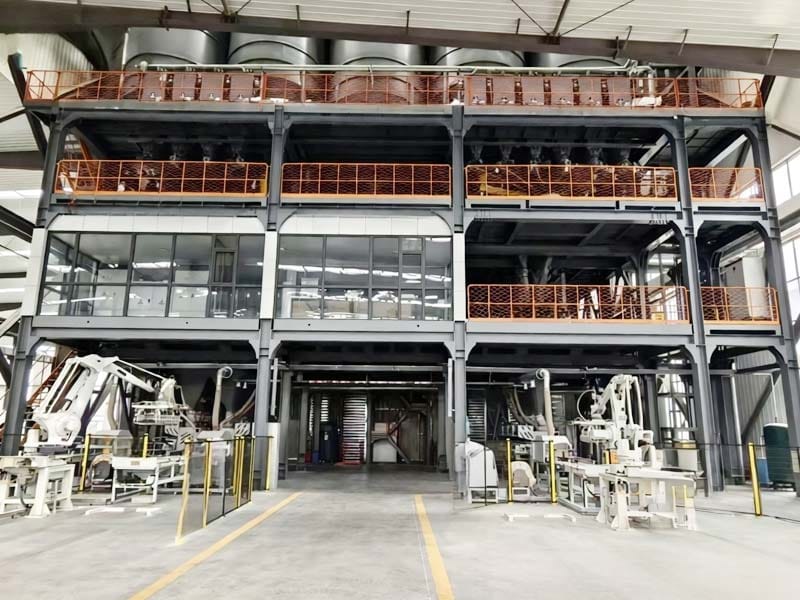
Die Werkstatt-Trockenmörtelanlage MixingPlantPro platziert Kernkomponenten auf derselben Werkstattetage und führt Sand, Pulver und Additive separat per Schneckenförderer in Dosiertrichter ein.
Bei der Dosierung von Mörteladditiven kann diese Anordnung helfen, wo:
- Produktvielfalt ist hoch;
- Betreiber benötigen direkten Zugang zum Zubringer;
- Kleine Chargen sind häufig;
- Wechsel kommen häufig vor.
Turmbauwerke bevorzugen eine zentralisierte automatisierte Produktion
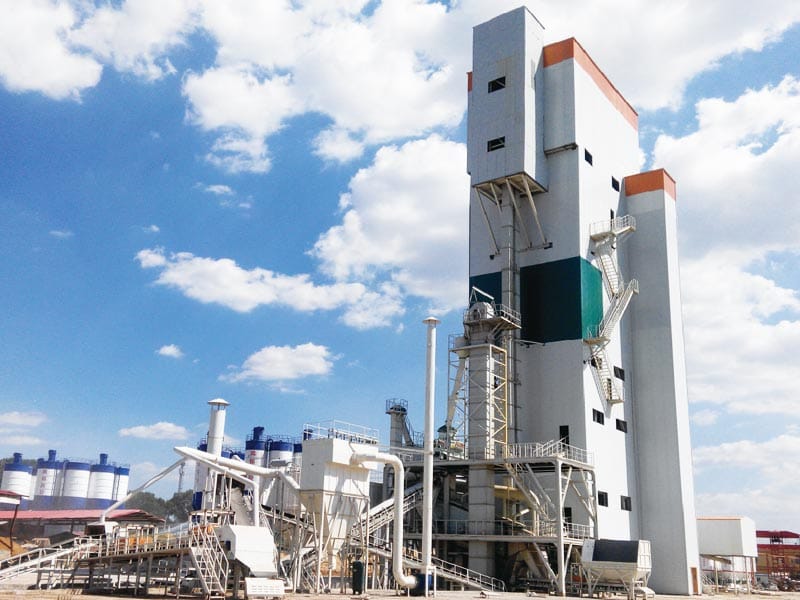
Die Turmanlage nutzt vertikale Speicherung und schwerkraftunterstützte Strömung mit automatisierter Chargenbildung und zentraler Steuerung.
Für die Dosierung von Mörteladditiven können Turmlayouts mehrere Inhaltsstoffströme in einen zentralisierteren Prozess integrieren.
Die beste Konfiguration hängt nach wie vor von der Anzahl der Zusatzstoffe und Dosisbereichen ab.
Wählen Sie das Pflanzenlayout nicht allein aus der additiven Genauigkeit
Eine Werkstatt, eine Stufen - oder Turmanlage sollte nicht allein deshalb ausgewählt werden, weil auf einer Seite eine Dosiergenauigkeitsnummer veröffentlicht wird.
Das komplette Projekt hängt auch von: ab
- Kapazität;
- Standort-fußabdruck;
- Gebäudehöhe;
- Produktvielfalt;
- Rohstofflagerung;
- Verpackung;
- Wechselfrequenz.
Unser Leitfaden für Trockenmörtelpflanzenarten Vergleicht die drei Layouts durch Produktionsentscheidungen.
Additive Wäge-Hopfen benötigen eine mechanische Isolierung
Kleine Waagen reagieren empfindlich auf Kräfte, die nichts mit dem Materialgewicht zu tun haben.
Prüfen:
- Flexible Ärmel;
- Staubschläuche;
- Kabel;
- Rohrkontakt;
- Nahegelegene Schwingung.
Die Dosierung von Mörteladditiven kann instabil werden, wenn der Waagtrichter die umgebende Struktur berührt.
Die Staubextraktion sollte den Maßstab nicht stören
Feine Zusätze können beim Nachfüllen und Dosieren Staub erzeugen.
Eine Staubabsaugung ist nützlich, aber übermäßiger Unterdruck oder starre Leitungen können einen kleinen Wägetrichter beeinträchtigen.
Überprüfen Sie das Wiegesignal mit dem Staubsystem sowohl ein- als auch ausschaltest während der Inbetriebnahme.
Nachfüllereignisse können das Fütterungsverhalten ändern
Nachdem ein Trichter wieder aufgefüllt wurde, kann Pulver einen anderen Massenzustand haben als Material, das gelagert und verfestigt wurde.
Die Dosierung des Mörtelzusatzes sollte überprüft werden:
- Unmittelbar nach dem Nachfüllen;
- Auf normaler Trichterebene;
- Nahezu niedrig.
Dies hilft dabei, durch den Materialzustand verursachte Änderungen der Feeder-Ausgabe zu erkennen.
Niedrigstufige Alarme können die Wiederholbarkeit schützen
Wenn ein Zusatztrichter nahezu leer wird, kann der Zuführer verhungern.
Zu den Symptomen gehören:
- Längere Dosierungszeit;
- Unterdosierung;
- Unregelmäßige Schraubenfüllung;
- Batch-timeout.
Ein Alarm auf niedriger Ebene kann eine Nachfüllung auslösen, bevor die Dosierung des Mörtelzusatzes instabil wird.
Hochstufige Steuerung verhindert Überfüllung
Durch Überfüllen eines Additivtrichters kann Folgendes entstehen:
- Verschüttung;
- Staub;
- Verdichtung;
- Falsch-hopper-kontamination;
- Zugriffsprobleme.
Das Nachfüllverfahren sollte eine maximale Betriebsstufe definieren.
Chargenaufzeichnungen sollten sowohl die Zieldosis als auch die tatsächliche Dosis anzeigen
Für jeden automatisch dosierten Zusatzstoff, notieren Sie:
- Material-id;
- Zielmenge;
- Istmenge;
- Batch-ID;
- Rezeptversion;
- Dosierzeit;
- Alarm oder Außerkraftsetzung.
Die Dosierung von Mörteladditiven lässt sich viel einfacher beheben, wenn das System diese Historie beibehält.
Signierter Fehler ist für die Trendanalyse nützlich
Berechnen:
Vorzeichenfehler = tatsächliche Menge - Zielmenge.
Positive Ergebnisse zeigen eine Überdosierung Negative Ergebnisse zeigen eine Unterdosierung.
Bei der Dosierung von Mörteladditiven können wiederholte positive Fehler auf Cutoff- oder Material-in-Flight-Probleme hinweisen, während gemischte positive und negative Fehler auf eine instabile Strömung oder Wägestörung hinweisen können.
Durch die Produktumstellung können additive Linien kontaminiert werden
Die Spezialmörtelproduktion kann mit häufigen Rezeptänderungen einhergehen.
Restzusatz im Inneren:
- Trichterecken;
- Schneckenförderer;
- Trichter wiegen;
- Transferrutschen;
- Mischeinlass;
Das nächste Produkt eingeben kann.
Unser Trockenmörtelmischer Reinigungsführung Erklärt, warum die Umstellungskontrolle über den Mischer hinausgehen sollte.
Dedizierte Additivleitungen können Kreuzkontaminationen reduzieren
Wenn ein Zusatzstoff hochempfindlich ist oder in einer bestimmten Produktfamilie verwendet wird, können ein spezieller Trichter und ein Zuführer den Reinigungsbedarf reduzieren.
Ob das gerechtfertigt ist, hängt davon ab:
- Produktvolumen;
- Wechselfrequenz;
- Kontaminationsempfindlichkeit;
- Verfügbarer Platz.
Feuchtigkeitsschutzangelegenheiten für empfindliche Zusatzstoffe
Einige Polymerpulver und chemische Modifikatoren können Feuchtigkeit oder Kuchen absorbieren.
Lager - und Nachfüllstellen schützen vor:
- Regen;
- Kondensation;
- Hohe Luftfeuchtigkeit;
- Nassreinigung;
- Offene Beutel belassen.
Die Dosierung von Mörteladditiven lässt sich nur schwer stabilisieren, wenn sich der Materialzustand während der Lagerung ändert.
Die Wasserreinigung ist für trockene Mikrodosiergeräte normalerweise ungeeignet
Durch das Einbringen von Wasser in Additivtrichter oder Schrauben können Backtöne und gehärtete Rückstände entstehen.
Trockenreinigung oder vom Hersteller zugelassene Methoden eignen sich im Allgemeinen besser für Trockenpulverdosiergeräte.
Jeder Nassreinigungsvorgang sollte eine vollständige Trocknung vor der nächsten Charge umfassen.
Bei der Inbetriebnahme sollten die tatsächlichen Zusatzstoffe verwendet werden
Tests mit Sand oder einem Ersatzpulver beweisen nicht, dass der eigentliche Zusatzstoff ordnungsgemäß fließt und dosiert.
Kommission Mörtelzusatzdosierung mit repräsentativen Produktionsmaterialien.
Test:
- Mindestdosis;
- Normale Dosis;
- Höchstdosis;
- Wiederholbarkeit;
- Nachfüllzustand;
- niedriger Hopperpegel;
- Chargenaufzeichnungen.
Führen Sie wiederholte Chargen aus, keine einzige Demonstration
Eine erfolgreiche Dosis kann zufällig sein.
Bei einem stärkeren Inbetriebnahmetest werden mehrere aufeinanderfolgende Dosen unter den gleichen Bedingungen verwendet.
| Record | Zweck |
|---|---|
| Ziel | Definiert die erforderliche Dosis |
| Tatsächlich | Zeigt Endergebnis |
| Signierter Fehler | Zeigt die Vorspannungsrichtung an |
| Dosierzeit | Zeigt die Stabilität des Feeder-Flows |
| Hopperstufe | Erklärt Kopf-Druck-Effekte |
Definieren Sie Akzeptanzkriterien vor der Bestellung
Ein Käufer sollte angeben, wie die Dosierung von Mörteladditiven akzeptiert wird.
Definieren:
- Materialien zu prüfen;
- Dosisbereiche;
- Anzahl wiederholter Tests;
- Referenzwägemethode;
- Zulässiger Fehler;
- Erforderliche Chargenaufzeichnungen.
Dies verhindert eine Meinungsverschiedenheit, bei der der Lieferant eine einfache große Dosis testet, während der Käufer eine Leistung bei einer viel kleineren Routinemenge erwartet.
Was sollten Käufer für eine Bewertung der additiven Dosierung senden?
Eine nützliche Überprüfung der Dosierung von Mörteladditiven erfordert den tatsächlichen Formulierungsbereich.
Bereitstellen:
- Zusatznamen;
- Schüttdichte;
- Mindestdosis;
- Höchstdosis;
- Anzahl der Rezepte;
- Losgröße;
- Manuelle oder automatische Präferenz;
- Wechselfrequenz;
- Feuchtigkeitsempfindlichkeit;
- Erforderliche Produktionsrate.
Unser Trockenmörtellösungen Anschließend können die tatsächliche Inhaltsstoffliste, der Dosisbereich und der Produktionsplan angepasst werden.
Senden Sie Ihre Mörtelproduktpalette und Additivdaten über unsere Kontaktseite Für eine Überprüfung der Produktionslinie.
Schlussfolgerung
Die Dosierung von Mörtelzusatzstoffen sollte anhand der kleinsten realen Rezepturmenge, des physikalischen Verhaltens jedes Pulvers und der Häufigkeit von Produktänderungen angegeben werden.
Eine zuverlässige Dosierung hängt von mehr als einer hochpräzisen Wägezelle ab. Lagerfluss, Größe des Zuführers, Material im Flug, Füllstand des Trichters, Nachfüllzustand, mechanische Isolierung und Batch-Kontrolllogik beeinflussen alle das Endergebnis.
Die stärkste Anlagenspezifikation definiert die Additivliste, den Wägebereich, die Zubringeranordnung, den manuellen oder automatischen Arbeitsablauf, die Rückverfolgbarkeit und den Inbetriebnahmetest vor der Bestellung der Ausrüstung.
FAQ
Was ist Mörtelzusatzdosierung?
Dabei handelt es sich um das kontrollierte Wiegen und Hinzufügen von funktionellen Inhaltsstoffen mit geringem Volumen wie Polymeren, Celluloseethern, Abbindemodifikatoren, Pigmenten und anderen Trockenmörteladditiven.
Warum ist die Mikrodosierung in Trockenmörtelpflanzen schwierig?
Kleine Ziele machen die Auflösung des Maßstabs, die Abschaltung des Zuführers, das Material im Flug, den Pulverfluss und das Restmaterial im Verhältnis zur erforderlichen Dosis wichtiger.
Soll jeder Mörtelzusatz automatisch dosiert werden?
Nein. Häufig verwendete Zusatzstoffe profitieren oft von der Automatisierung, während sehr kleine oder selten verwendete Inhaltsstoffe möglicherweise besser über eine kontrollierte manuelle Wiegestation gehandhabt werden können.
Was verursacht eine instabile Mörtelzusatzdosierung?
Häufige Ursachen sind Überbrückung, Hunger des Zubringers, Änderungen auf Trichterebene, Pulverbelüftung, Schneckenauslauf, Vibrationen und mechanische Störungen des Waagentrichters.
Welche Informationen sollte ich vor der Auswahl eines additiven Dosiersystems angeben?
Geben Sie Additivnamen, Schüttdichten, Mindest- und Höchstdosen, Chargengrößen, Produktwechselhäufigkeit, Lagerempfindlichkeit und erforderliche Produktionsrate an.