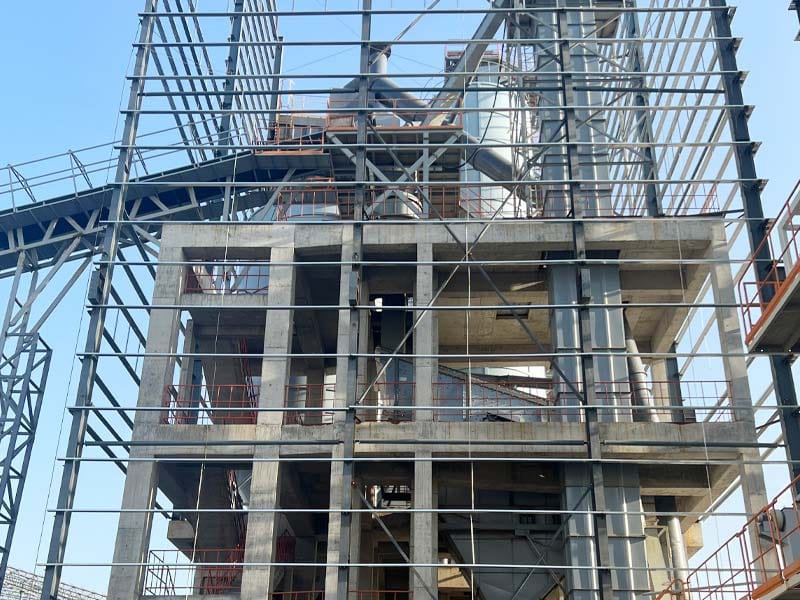

Ein Überschwingen der Trockenmörteldosierung tritt auf, wenn die endgültige gemessene Menge an Sand, Pulver oder Zusatzstoff das Rezeptziel überschreitet, nachdem dem Futterspender bereits gesagt wurde, er solle aufhören. Das Problem ist besonders wichtig für kleine Zusatzstoffe, da ein kleiner absoluter Überschuss einen großen Prozentsatz der beabsichtigten Menge ausmachen kann Dosis.
Bei Anlagenteams sollte ein Überschießen nicht sofort als Skalenkalibrierungsproblem behandelt werden. Das Wiegesystem kann genau sein, während der Zustand von Zufuhr, Förderschnecke, Ventil, Material-in-Flight-Kompensation oder Trichter dazu führt, dass die Endmenge über das Ziel hinaus ansteigt.
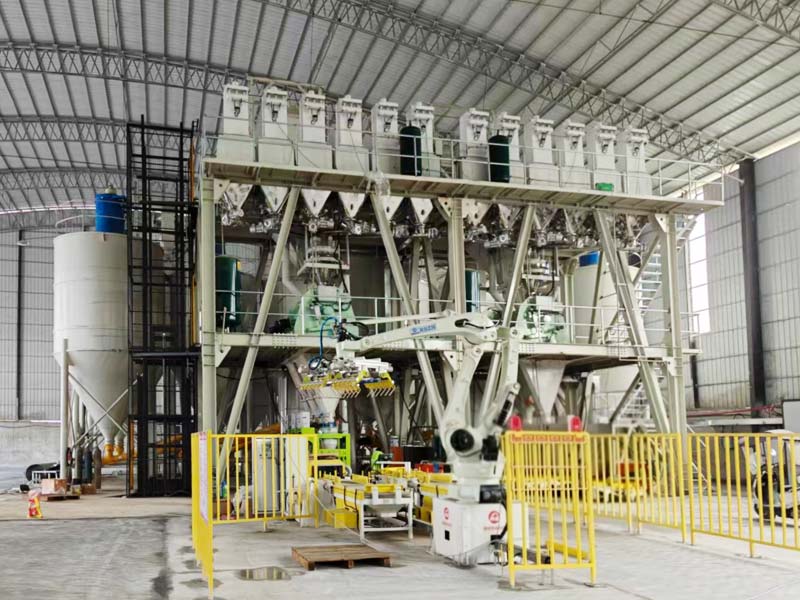
Unser Trockenmörtelmischanlage vom Stufentyp und Trockenmörtelmischanlage vom Werkstattetyp Getrennte Dosierung von Sand, Pulvern und Zusatzstoffen mit automatisierter Chargenbildung und aufgezeichneten Produktionsdaten verwenden In diesem Leitfaden wird erläutert, wie ein Überschießen der Trockenmörteldosierung anhand von Chargenaufzeichnungen diagnostiziert werden kann, bevor die Kontrollparameter geändert werden.
Was ist Überschwingen der Trockenmörteldosierung?
Unter Trockenmörtel-Dosierüberschuss versteht man die Menge, um die die endgültige gemessene Dosis das angeforderte Ziel überschreitet.
Wenn ein Rezept 10,00 kg eines Zusatzstoffs erfordert und das endgültige abgesetzte Gewicht 10,25 kg beträgt, beträgt das Überschwingen 0,25 kg.
Die Ursache kann sein:
- Zu spät auftretende Futterunterbrechung;
- Material fällt nach dem Abschneiden weiter;
- Schneckenförderer von der Küste nach unten;
- Pulverbelüftung;
- Instabiles Wiegesignal;
- Restmaterial, das in die Waage gelangt;
- Falsche Vergütungswerte.
Trockenmörtel-Dosierüberschuss sollte daher als vollständiges Fütterungs- und Wiegeproblem analysiert werden.
Beginnen Sie mit Ziel, Cutoff und Endgewicht
Der nützlichste Chargendatensatz enthält mehr als nur Ziel- und Endmenge.
Für jedes Material, Aufzeichnung:
| Rekordwert | Warum es wichtig ist |
|---|---|
| Zielgewicht | Definiert die beabsichtigte Rezepturmenge |
| Grobeinzugsabschneidung | Zeigt sich, wenn die schnelle Fütterung gestoppt wurde |
| Feineinspeisung | Zeigt sich, wenn die endgültige Fütterung eingestellt wurde |
| Gewicht bei Cutoff | Zeigt an, wie früh der Zubringer angehalten hat |
| Endgültiges abgesetztes Gewicht | Zeigt die tatsächlich abgeschlossene Dosis an |
| Dosierzeit | Zeigt Veränderungen der Materialflussrate |
Diese Werte machen ein Überschießen der Trockenmörteldosierung viel einfacher zu diagnostizieren als eine endgültige Fehlerzahl.
Material im Flug ist eine häufige Ursache
Wenn eine Schraube, ein Ventil oder eine Zufuhr stoppt, bewegt sich bereits etwas Material zwischen dem Zufuhrauslass und dem Wägetrichter.
Dieses Material fällt nach dem Stoppbefehl weiter.
Dies wird allgemein als Material im Flug bezeichnet.
Trockenmörtel-Dosierüberschuss durch Material im Flug hängt ab von:
- Vorschubgeschwindigkeit;
- Fallhöhe;
- Materialschüttdichte;
- Pulverbelüftung;
- Ansprechzeit des Zubringers.
Das Kontrollsystem kann kompensieren, indem es vor dem Ziel anhält und dem verbleibenden Material erlaubt, die Dosis abzuschließen.
Die Material-in-Flight-Vergütung muss mit dem tatsächlichen Produkt übereinstimmen
Ein Ausgleichswert funktioniert möglicherweise nicht für jedes Pulver.
Zement, Füllstoff, Polymerpulver und feine Additive können unterschiedlich schnell fließen.
Vergleichen Sie bei Überschwingen der Trockenmörteldosierung den endgültigen Fehler nach Material.
Wenn ein Produkt durchweg überschießt, während andere Materialien im gleichen Maßstab stabil bleiben, ist die Skala selbst weniger wahrscheinlich die Hauptursache.
Grob- und Feinfütterung sollten getrennt bewertet werden
Viele Dosiersysteme verwenden ein hochratiges Grobfutter, gefolgt von einem niedriger ratenfeinen Futter.
Die Grobstufe sorgt für Geschwindigkeit Die Feinstufe sorgt für Kontrolle in Zielnähe.
Wenn das Grobfutter zu nahe am Ziel weiterfährt, kann das Überschießen der Trockenmörteldosierung zunehmen.
Wenn mit der Feinfütterung zu früh begonnen wird, kann die Charge genau, aber unnötig langsam sein.
Rezension:
- Grob-fein-Übergangspunkt;
- Feinzuführungsrate;
- Endgrenzwert;
- Abgelehnter Endfehler;
- Gesamtdosierungszeit.
Kleine Zusatzstoffe vergrößern Überschwingen
Eine feste Menge überschüssigen Materials hat einen größeren relativen Effekt, wenn das Ziel klein ist.
| Ziel | Überschießen | Relativer Fehler |
|---|---|---|
| 100 kg | 0,2 kg | 0.2% |
| 10 kg | 0,2 kg | 2% |
| 2 kg | 0,2 kg | 10% |
Diese Arithmetik dient nur der Veranschaulichung.
Es zeigt, warum ein Überschwingen der Trockenmörteldosierung immer anhand der tatsächlichen Zielmenge überprüft werden sollte.
Am unteren Ende kommt es mehr auf die Auflösung von Skalen an
Eine für große Pulverchargen verwendete Waage ist möglicherweise nicht ideal für sehr kleine Zusatzmengen.
Für niedrig dosierte Materialien, Bewertung:
- Skalenkapazität;
- Anzeigeinkrement;
- Lastzellenbereich;
- Signalstabilität;
- Mindestproduktionsdosis.
Ein Überschwingen der Trockenmörteldosierung kann schwierig von der normalen Messauflösung zu unterscheiden sein, wenn das Ziel für die installierte Waage zu klein ist.
Zero Drift kann wie ein Überdreh aussehen
Wenn die Skala vor dem nächsten Stapel nicht auf eine wiederholbare leere Null zurückkehrt, kann das Endergebnis hoch erscheinen.
Mögliche Ursachen sind:
- Material, das im Waagenbunker verbleibt;
- Flexible Verbindungsstörungen;
- Pulverablagerung;
- Lastzellendrift;
- Mechanischer Kontakt;
- Vibration.
Wenn Sie ein Überschießen der Trockenmörteldosierung durchführen, notieren Sie die gefundene Null, bevor der nächste Zyklus beginnt.
Trichterrückstände können die nächste Charge verschieben
Ein Waagen kann das meiste Material abgeben und dabei eine kleine Menge zurückhalten:
- Ecken;
- Auslasstor;
- Flexible Hülse;
- Wandaufstau.
Wenn die nächste Charge beginnt, ohne diesen Rückstand ordnungsgemäß zu berücksichtigen, kann es zu einem offensichtlichen Überschießen der Trockenmörteldosierung kommen.
Wiederholte positive Nulldrift ist ein nützliches Warnzeichen.
Mechanische Störungen können das Gewichtssignal beeinflussen
Der Wägetrichter sollte die Last nur über die vorgesehenen Wägezellen übertragen.
Prüfen:
- Flexible Verbindungen;
- Kabel;
- Staubabsaugungsschläuche;
- angrenzendes Stahlwerk;
- Mechanische Register;
- Materialansammlung.
Eine flexible Hülse, die mit gehärtetem Pulver verpackt ist, kann effektiv steif werden und das angegebene Gewicht verändern.
Schraubförderer küstenabwärts kann das Endgewicht erhöhen
Ein Schneckenförderer stoppt die Bewegung des Materials nicht immer in dem Moment, in dem der Motor einen Stoppbefehl erhält.
Rotationsträgheit und Material, das im Inneren der Schraube verbleibt, können weiter zugeführt werden.
Trockenmörtel-Dosierüberschreitung durch Schrauben-Castdown kann sich ändern mit:
- Schraubengeschwindigkeit;
- Schraubenlänge;
- Materialfüllstand;
- Pulverdichte;
- Antriebsverzögerung.
Deshalb sollte bei der Cutoff-Abstimmung der wirklich installierte Feeder zum Einsatz kommen.
Eine schnellere Schraubengeschwindigkeit ist nicht immer besser
Eine Erhöhung der Schneckengeschwindigkeit verkürzt die Füllzeit, kann jedoch das Material im Flug vergrößern und die endgültige Abschaltung schwieriger zu kontrollieren machen.
Vergleichen Sie bei Trockenmörtel-Dosierüberschüssen:
- Durchschnittliche Dosierungszeit;
- Durchschnittlicher Endfehler;
- Variation zwischen den Chargen.
Der beste Betriebspunkt gleicht Durchsatz und Wiederholbarkeit aus.
Durch Pulverbelüftung kann sich die Futterrate ändern
Pulver, das kürzlich pneumatisch übertragen oder gestört wurde, kann mehr mitgerissene Luft enthalten.
Dadurch kann sich seine scheinbare Schüttdichte und sein Strömungsverhalten ändern.
Wenn das Überschießen der Trockenmörteldosierung nach einer Silo-Nachfüllung zunimmt, prüfen Sie, ob:
- Pulver ist stärker belüftet;
- Futterrate ist gestiegen;
- Material setzt sich anders ab;
- Der bisherige Vergütungswert ist noch angemessen.
Der Hopper-Level kann die Feeder-Ausgabe beeinträchtigen
Nicht immer erzeugt die gleiche Schneckengeschwindigkeit unter allen Trichterbedingungen den gleichen Massenstrom.
Änderungen des Kopfdrucks und der Materialpackung können sich auf die Schneckenfüllung auswirken.
Vergleichen Sie die Chargen bei Trockenmörtel-Dosierüberschüssen unter:
- Hochtrichterstufe;
- Normalniveau;
- Niedrigniveau.
Wenn das Überschwingen dem Trichterpegel folgt, ist die Steuerung allein möglicherweise nicht die vollständige Lösung.
Nachfüllen kann das Pulververhalten ändern
Untersuchungen zur gravimetrischen Pulverzufuhr zeigen, dass das Nachfüllen von Trichtern das Verhalten des Zuführers stören kann, da sich das Pulverbett und die lokale Dichte am Zuführeinlass während Nachfüllereignissen ändern.
Obwohl sich die kontinuierliche Gewichtsverlustzuführung von der Chargendosierung unterscheidet, ist das Prinzip nützlich: Eine Änderung der Pulverkonsolidierung kann die Zufuhrrate verändern.
Ein Überschwingen der Trockenmörteldosierung sollte daher mit Ereignissen zur Wiederauffüllung der Lagerbehälter verglichen werden.
Überbrückung kann sowohl zu Unterfütterung als auch zu plötzlichem Überschwingen führen
Über dem Zuführer kann sich ein kohäsives Pulver erstrecken.
Zunächst füllt sich die Waage langsam.
Wenn die Brücke plötzlich einstürzt, kann ein Materialstoß in den Zubringer gelangen und zu einem Überschwingen führen.
Prüfen:
- Trichterauslass;
- Wandaufstau;
- Materialfeuchte;
- Fließhilfen;
- Schraubeneinlass.
Unser Trichterüberbrückungsführung Erklärt, warum vor aggressiver Steuerungsabstimmung Flow-Probleme behoben werden sollten.
Verschiedene Materialien benötigen unterschiedliche Stimmungen
Trockenmörtelpflanzen dosieren oft:
- Sand;
- Zement;
- Mineralfüller;
- Polymerpulver;
- Celluloseether;
- Pigmente;
- Sonstige Zusatzstoffe.
Diese Materialien weisen eine unterschiedliche Schüttdichte und Fließfähigkeit auf.
Trockenmörtel-Dosierüberschuss sollte daher nach Materialnamen und nicht nur nach Skalen-ID trendiert werden.
Verwenden Sie nicht für jedes Rezept einen Vergütungswert
Wenn die gleiche Zutat in sehr unterschiedlichen Mengen über die Rezepte hinweg dosiert wird, kann sich die ideale Cutoff-Kompensation ändern.
Ein fester 0,5 kg-Vorschlagwert kann sich bei einem 5 kg-Ziel anders verhalten als bei einem 100 kg-Ziel.
Überlegen Sie bei einem Überschwingen der Trockenmörteldosierung, ob die Entschädigung von Folgendem abhängen sollte:
- Material;
- Zielreichweite;
- Zubringerstufe;
- Ist gemessene Durchflussmenge.
Batch-Aufzeichnungen können systematische Vorurteile offenbaren
Eine nützliche Trendtabelle kann Folgendes umfassen:
| Charge | Ziel | Finale | Fehler | Dosierzeit |
|---|---|---|---|---|
| 1 | 10.00 | 10.22 | +0.22 | 18 s |
| 2 | 10.00 | 10.20 | +0.20 | 18 s |
| 3 | 10.00 | 10.24 | +0.24 | 17 s |
Dieses Muster deutet eher auf eine konsistente positive Verzerrung als auf zufälliges Messrauschen hin.
Ein Überschwingen der Trockenmörteldosierung, das sich in die gleiche Richtung wiederholt, weist oft auf Grenzwerte oder Kompensationseinstellungen hin.
Zufälliger Fehler deutet auf ein anderes Problem hin
Wenn der Endfehler stark zwischen positiven und negativen Werten wechselt, untersuchen Sie:
- Instabiler Materialfluss;
- Skalenvibration;
- Mechanische Interferenz;
- Überbrückung;
- Wickelhüpfer-Ebene;
- Sensorrauschen.
Eine einfache Anpassung vor dem Akt korrigiert möglicherweise einen sehr variablen Prozess nicht.
Signierter Fehler ist nützlicher als absoluter Fehler allein
Der absolute Fehler zeigt an, wie weit das Ergebnis vom Ziel entfernt ist.
Signierter Fehler zeigt an, ob das System normalerweise schwer oder leicht ist.
Für Trockenmörtel-Dosierüberschüsse halten Sie das Schild:
- Positiv = über Ziel;
- Negativ = unter Ziel.
Wenn alle zehn Chargen einen positiven Fehler aufweisen, sagt das eine andere Geschichte als zehn Chargen mit dem gleichen durchschnittlichen absoluten Fehler, aber gemischten positiven und negativen Ergebnissen.
Mittlerer Fehler und Verbreitung sollten gemeinsam überprüft werden
Ein Dosiersystem kann eine geringe durchschnittliche Verzerrung, aber eine schlechte Wiederholbarkeit aufweisen.
Beispielsweise liegen Fehler von -0,5, +0,5, -0,5 und +0,5 im Durchschnitt nahe Null, sind aber immer noch instabil.
Für die Analyse von Überschießungen bei der Trockenmörteldosierung: Rezension
- Vorzeichenfehler bedeuten;
- Maximaler Fehler;
- Mindestfehler;
- Standardabweichung, wo nützlich;
- Variation der Dosierungszeit.
Die Dosierungszeit ist eine starke diagnostische Variable
Wenn das Überschwingen der Trockenmörteldosierung zunimmt und gleichzeitig die Dosierzeit abnimmt, kann es sein, dass das Material schneller fließt als zuvor.
Wenn das Überschwingen zunimmt, während auch die Dosierungszeit zunimmt, ist die Ursache möglicherweise weniger einfach und kann instabiler Fluss oder Kontrolljagd sein.
Trenddosierungszeit mit Endfehler.
Rezeptänderungen können Skalenbereichsprobleme aufdecken
Wenn eine Waage bei großen Zielen gut abschneidet, bei kleinen Zielen jedoch schlecht, kann der Wägebereich für das niedrig dosierte Material zu breit sein.
Vergleichen Sie bei Überschießen der Trockenmörteldosierung die Leistung nach Zielband:
- Mindestdosis;
- Niedrigdosis;
- Normale Dosis;
- Hochdosis.
Dies kann zeigen, ob ein spezielles Mikrodosierungssystem gerechtfertigt ist.
Für die Mikrodosierung ist möglicherweise separate Ausrüstung erforderlich
Spezialmörtel können Zusatzstoffe in viel geringeren Mengen als Sand oder Zement verwenden.
Die Werkstatt-Trockenmörtelanlage ist für die Mehrsorten- und Kleinserien-Spezialproduktion mit separater Schneckenzuführung von Sand, Pulver und Zusatzstoffen in Dosiertrichter vorgesehen. -cite-turn962007search1-
Bei sehr kleinen Additivzielen kann das Überschießen der Trockenmörteldosierung reduziert werden, indem ein Zuführer und eine Skala verwendet werden, die speziell für den kleineren Betriebsbereich entwickelt wurden, anstatt alle Inhaltsstoffe auf ein großes System zu zwingen.
Manuelle Ergänzung muss noch überprüft werden
Einige Zutaten mit geringem Volumen können manuell hinzugefügt werden.
Dadurch wird ein automatisches Überschießen des Feeders vermieden, es entstehen jedoch unterschiedliche Risiken:
- Falsches Material;
- Falsche Menge;
- Versäumte Ergänzung;
- Doppeladdition.
Bei der manuellen Dosierung sollte daher ein kontrolliertes Wiegen und eine Chargenbestätigung erfolgen.
Staubabsaugung kann kleine Wägebehälter stören
Feinadditivwägung ist empfindlich gegenüber kleinen Kräften.
Wenn durch Staubabsaugung Druck oder Spannung auf einen Waagentrichter durch eine starre Verbindung erzeugt wird, kann sich das angezeigte Gewicht verschieben.
Bei Trockenmörtel-Dosierüberschuss prüfen Sie, ob:
- Der Messwert ändert sich, wenn die Staubabsaugung beginnt;
- Flexible Verbindungen bewegen sich frei;
- Unterdruck ist überhöht;
- Filter sind blockiert.
Vibrationen können die endgültige Abrechnung beeinträchtigen
Nahegelegene Mischer, Aufzüge und Förderschnecken können Vibrationen erzeugen.
Die Skala scheint das Ziel zu überschreiten, bevor sich das Signal beruhigt.
Vergleichen Sie bei Trockenmörtel-Dosierüberschüssen:
- Sofort-Cutoff-Lesen;
- Abgeschlossenes Lesen;
- Betriebszustand der nahegelegenen Ausrüstung.
Signalfilterung sollte nicht verwendet werden, um ein mechanisches Vibrationsproblem zu verbergen.
Kalibrieren Sie die Skala nicht neu, um ein Feeder-Problem zu beheben
Wenn Referenzgewichte beweisen, dass die Skala genau ist, die automatischen Chargen jedoch konstant hoch sind, führt eine Änderung der Skalenkalibrierung, um die Produktion “richtig aussehen zu lassen”, zu einer falschen Messbeziehung.
Stattdessen untersuchen:
- Vorakt;
- Grob/fein-übergang;
- Feeder-Cast-Down;
- Material im Flug;
- Durchflussänderungen.
Unser Trockenmörtel Wiegegenauigkeit Leitfaden Erklärt, warum Messgenauigkeit und Dosierkontrolle getrennt überprüft werden sollten.
Überprüfen Sie das Überschießen nach der Wartung
Das Ersetzen oder Einstellen einer Schraube, eines Motors, eines Ventils oder eines VFD kann das Vorschubverhalten verändern.
Trockenmörtel-Dosierüberschuss sollte nach: erneut überprüft werden
- Schraubenersatz;
- Getriebetausch;
- Änderungen der VFD-Parameter;
- Trichtermodifikation;
- Skalenwartung;
- Materialwechsel.
Verwenden Sie eine Overshoot-Diagnosetabelle
| Beobachtetes Muster | Wahrscheinlich ist der Bereich zuerst zu überprüfen |
|---|---|
| Stabiler positiver Fehler | Cutoff- oder Material-in-Flight-Kompensation |
| Großer zufälliger positiver/negativer Fehler | Strömungsinstabilität, Vibration oder Skaleninterferenz |
| Der Überdreh steigt auf hohem Hopper-Niveau | Zuführeinlassdruck und Schneckenfüllung |
| Überdrehung nach Silo-Nachfüllung | Pulverbelüftung oder Dichteänderung |
| Nur kleinste Ziele überschießen | Betriebsbereich Skala/Zuführer |
| Das Endgewicht steigt nach dem Stoppen des Zubringers | Material im Flug oder Schrauben-Cast-Down |
Diese Tabelle bietet einen Ausgangspunkt und keine endgültige Diagnose.
Schritt-Typ-Layouts Transferschnittstellen hinzufügen
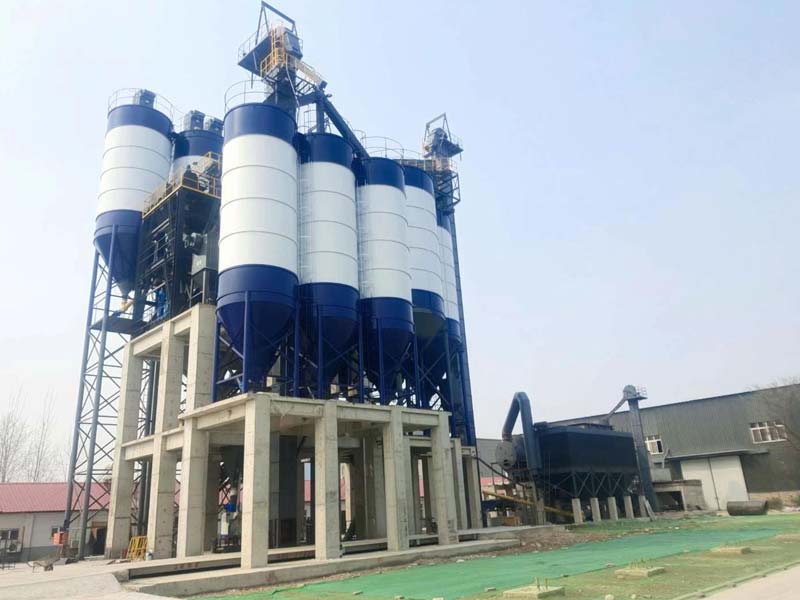
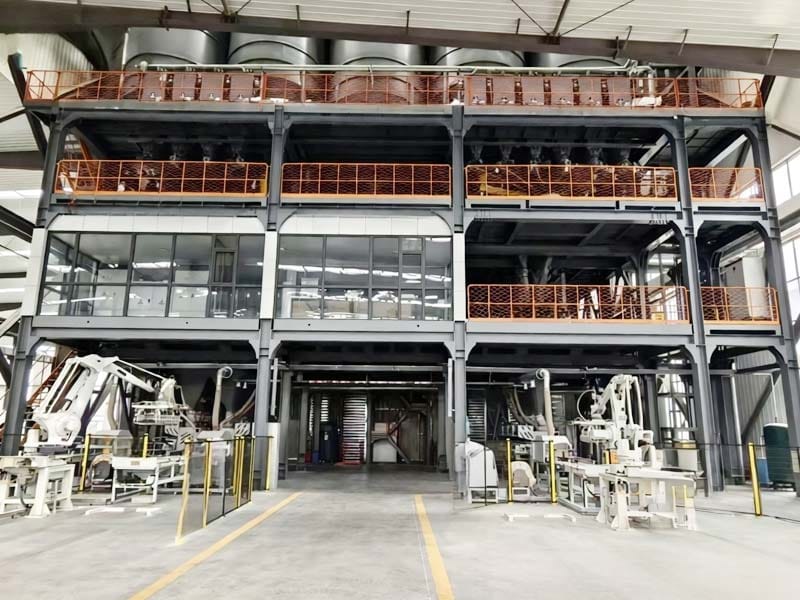
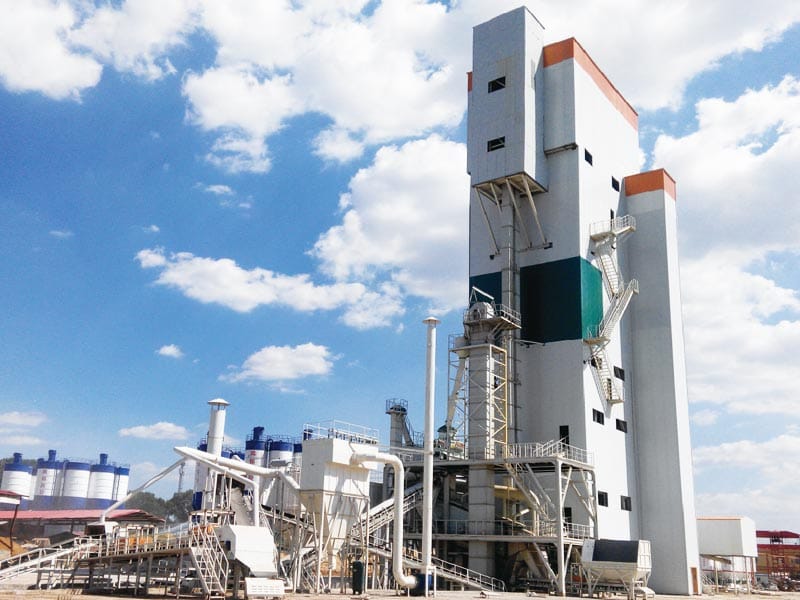
Das aktuelle Trockenmörtelverfahren vom Stufentyp verwendet separate Dosiervorgänge, dann Aufzüge und Schneckenförderer, um Materialien zu Lagerbehältern auf verschiedenen Plattformen zu transportieren, bevor die Schwerkraft abgestuft und gemischt wird. -cite-turn962007search6-
Bei Trockenmörtel-Dosierüberschüssen sollte die Wiegestufe unabhängig von den späteren Übergabestufen analysiert werden.
Da öffentliche Kapazitätsfelder für Stufenkonfigurationen in allen Standortversionen Inkonsistenzen aufweisen, sollte bei der Geräteauswahl außerdem der endgültige Projektvorschlag und nicht eine generische Website-Kapazitätszahl verwendet werden.
Werkstattlayouts können die Inspektion von Dosiergeräten erleichtern
Die Werkstattlinie platziert Kerngeräte auf dem Werkstattboden und führt mit Schneckenförderern Sand, Pulver und Additive in Dosiertrichter ein. -cite-turn962007search1-
Dies kann die Inspektion erleichtern:
- Schneckenförderer;
- Trichter wiegen;
- Flexible Verbindungen;
- Mikrodosierstellen.
Trockenmörtel-Dosierüberschwingen müssen unabhängig vom Layout noch datenbasiert abgestimmt werden.
Die Inbetriebnahme sollte wiederholte Chargen mit niedriger Dosis umfassen
Ein einziger erfolgreicher Test reicht nicht aus.
Die Inbetriebnahme sollte überprüfen:
- Mindestroutineziel;
- Normales Ziel;
- Mehrfach wiederholte Chargen;
- verschiedene Hopperstufen;
- Tatsächliche Produktionsmaterialien;
- Batch-record-ausgabe.
Der anspruchsvollste Inhaltsstoff mit geringer Dosis sollte in den Test einbezogen werden.
Was sollten Käufer für eine Überprüfung der Dosierungsüberschreitung senden?
Eine nützliche Überprüfung des Überschwingens der Trockenmörteldosierung erfordert Produktionsaufzeichnungen.
Bereitstellen:
- Materialbezeichnung;
- Zieldosis;
- Enddosis;
- Batch-für-Batch-Fehler;
- Dosierzeit;
- Grob-/Feinschnitteinstellungen;
- Trichterebene;
- Zubringerart;
- Skalenkapazität;
- Letzte Wartung oder Materialänderungen.
Unser Trockenmörtellösungen Anschließend können der tatsächliche Dosierungsbereich und die Produktionsanforderungen überprüft werden.
Senden Sie Ihre Mörtellinienkonfigurations- und Produktionsaufzeichnungen über unsere Kontaktseite Für eine technische Überprüfung.
Schlussfolgerung
Ein Überschwingen der Trockenmörteldosierung wird häufig durch die Wechselwirkung zwischen Materialfluss, Zufuhrreaktion und Wägekontrolle und nicht nur durch die Waage allein verursacht.
Chargenaufzeichnungen können Aufschluss darüber geben, ob es sich bei dem Fehler um eine stabile positive Verzerrung, zufällige Variation, Zielbereichsproblem, Trichterebeneffekt oder Materialflussänderung handelt. Ziel, Grenzgewicht, Endgewicht und Dosierungszeit sind zusammen besonders nützlich.
Der stärkste Fehlerbehebungsprozess überprüft zuerst die Skala und untersucht dann das Feederverhalten und den Materialfluss, bevor die Kompensationswerte geändert werden. Dadurch wird verhindert, dass die Kalibrierung verwendet wird, um ein mechanisches oder prozessgesteuertes Problem zu verbergen.
FAQ
Was verursacht ein Überschießen der Trockenmörteldosierung?
Häufige Ursachen sind Material im Flug, Schneckenförderer-Cast-down, zu spät auftretender Grobeinzugs-Cutoff, Pulverbelüftung, Änderung des Trichterpegels, Überbrückung und instabile Skalensignale.
Warum steigt das Endgewicht nach dem Stoppen des Zubringers?
Material, das sich bereits zwischen Zubringer und Wägetrichter bewegt, fällt nach dem Abschneiden weiter ab, auch die Schneckenträgheit kann kurzzeitig weiterzufüttern sein.
Kann die Skalenkalibrierung ein Überschwingen der Dosierung beheben?
Nur wenn die Skala tatsächlich ungenau ist Wenn die Referenzlastüberprüfung korrekt ist, sollte das Überschießen durch Zubringerkontrolle, Grenzwertkompensation und Materialflusskontrollen behoben werden.
Warum ist das Dosieren bei kleinen Zusatzstoffen schlechter?
Der gleiche absolute Überschuss stellt einen größeren Prozentsatz eines kleinen Ziels dar, und die Waage oder der Zubringer kann nahe dem unteren Ende ihres praktischen Bereichs betrieben werden.
Welche Aufzeichnungen helfen bei der Diagnose eines Überschwungs bei der Trockenmörteldosierung?
Erfassen Sie das Zielgewicht, das Grenzgewicht, das endgültige eingestellte Gewicht, den signierten Fehler, die Dosierzeit, den Füllstand des Trichters, die Einstellungen des Zuführers und die letzten Wartungs- oder Materialänderungen.