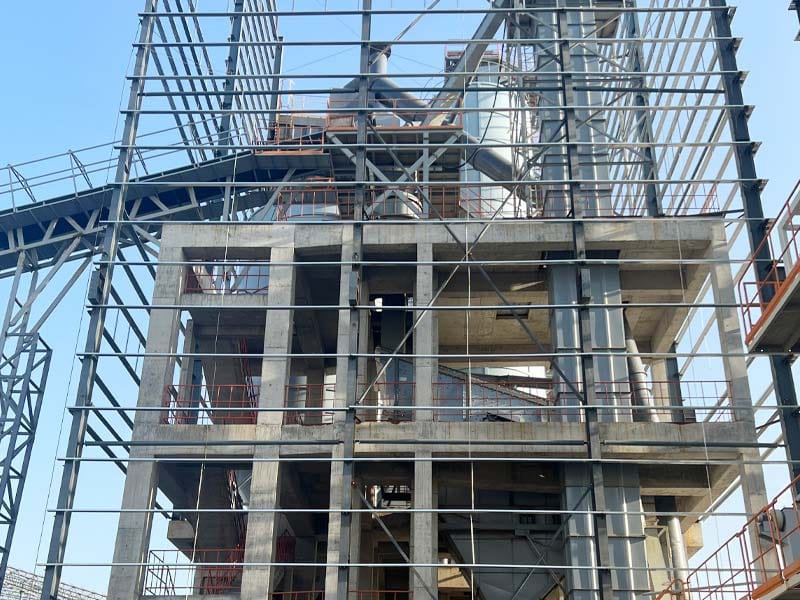
Üretilen kum kapasitesi dikkatli bir şekilde tanımlanmalıdır çünkü bir üretim hattı aynı anda birkaç farklı kapasite numarasına sahip olabilir.Tesise giren taze yem, dahili olarak dolaşan malzeme, elek verimi, hava sınıflandırıcı beslemesi ve nihai kabul edilen kum aynı miktarda değildir.
Ekipman alıcıları için, bu ayrım teklifleri karşılaştırırken önemlidir.Bir tedarikçi hat için saatlik bir verim belirtebilirken, alıcı aslında belirli bir derecelendirme ve ceza şartını karşılayan garantili miktarda bitmiş 0–3 mm kuma ihtiyaç duyar.Bu iki sayının hiçbir zaman maddi bir denge olmadan aynı olduğu varsayılmamalıdır.
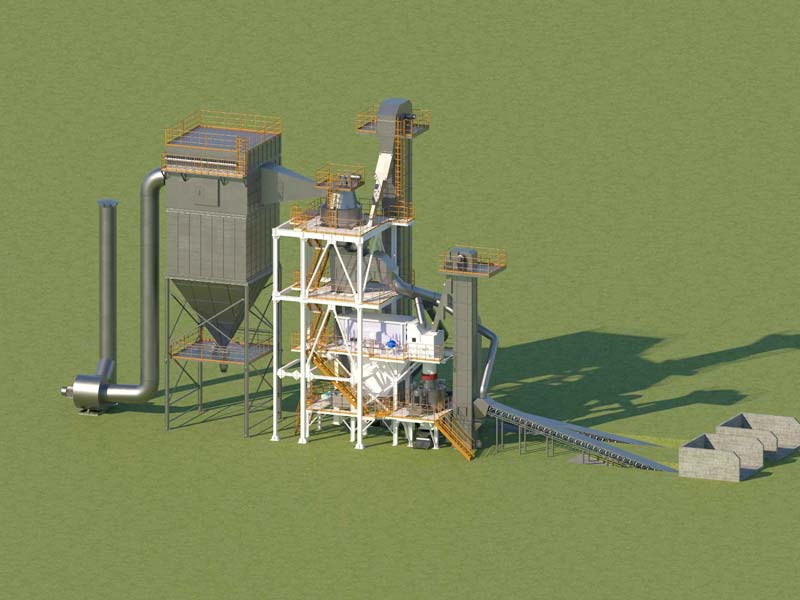
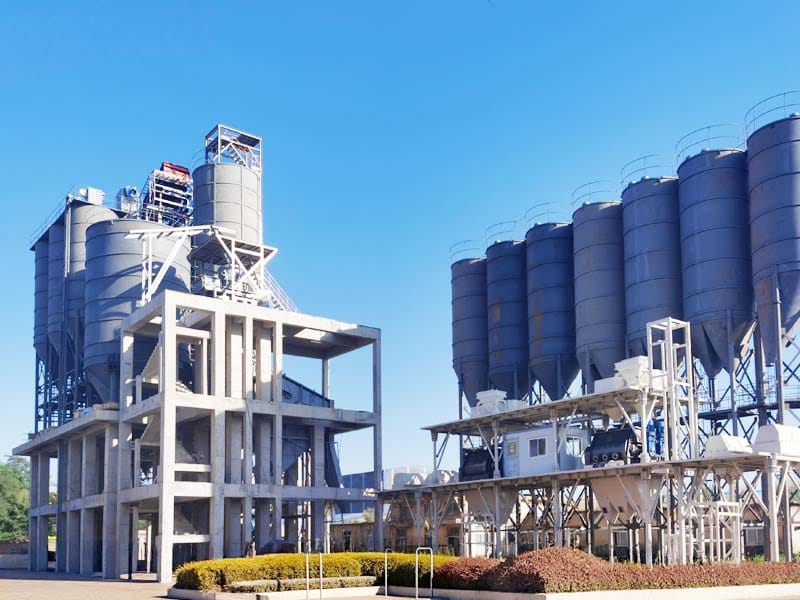
Bizim imal kum üretim hattı hazırlanmış 5–15 mm taş, VSI kum yapımı, dairesel eleme, hava akımı tozu sınıflandırması ve kapalı devre geri dönüş kullanır Bu kılavuz, taze yemden bitmiş ürüne kadar imal edilmiş kum kapasitesinin nasıl değerlendirilmesi gerektiğini açıklar.
Üretilen Kum Kapasitesi Aslında Ne Anlama Geliyor?
Kapasite kelimesi birkaç farklı süreç noktasını tanımlayabilir.
Retilen kum kapasitesi şu anlamlara gelebilir:
- taze hammadde besleme hızı;
- VSI besleme hızı;
- ekran verimi;
- hava sınıflandırıcı besleme hızı;
- nitelikli bitmiş kum çıktısı;
- ayrı toz veya diğer fraksiyonlar dahil toplam çıktı.
Yararlı bir alıntı, kapasite numarasının tam olarak hangi süreç akışını temsil ettiğini belirtmelidir.
Taze Yem Bitkinin Dış Girişidir
Taze yem, üretilen kum sistemine giren yeni hammaddedir.
Mevcut MixingPlantPro işleminde, hazırlanan 5–15 mm taş, bantlı bir konveyör aracılığıyla kum üreticisine girer.
Üretilen kum kapasitesi için taze yem, halihazırda tesisten geçmiş ve başka bir kırma döngüsü için geri dönen malzemeden ayrı olarak ölçülmelidir.
Bitmiş Kum Çıkışı Kabul Edilen Üründür
Bitmiş kum çıkışı şu miktardır:
- gerekli tarama aşamasını geçer;
- amaçlanan parçacık boyutu spesifikasyonunu karşılar;
- toz sınıflandırmasını geçer;
- bitmiş ürün depolama sistemine girer.
Bu, çoğu alıcının üretim planlaması için gerçekten ihtiyaç duyduğu miktardır.
Bu nedenle üretilen kum kapasitesi, yalnızca ekipman besleme hızının değil, bitmiş kabul edilen çıktının da açık bir beyanını içermelidir.
MixingPlantPro Süreci Kapalı Döngü İadesini İçerir
Mevcut MixingPlantPro imal kum hattı aşağıdaki işlemi kullanır:
Hazırlanan 5–15 mm taş → VSI kum yapma ve şekillendirme → dairesel eleme → hava akımı tozu sınıflandırması → nitelikli 0–3 mm üretilmiş kum → niteliksiz malzeme VSI'ye geri döndü.
Niteliksiz malzeme kum üreticisine geri döndüğü için, bazı malzemeler işlemin bir kısmından birden fazla kez geçer.
Bu iç sirkülasyon ekipman yükünü etkiler ancak bitmiş ürün çıkışında üretilen kum kapasitesini otomatik olarak artırmaz.
Devridaim Yükü Ek Üretim Değildir
Bir bitkinin 100 ton/saat taze yem aldığını ve 25 ton/saat büyüklüğün dahili olarak geri döndüğünü varsayalım.
VSI geçici olarak şunları işleyebilir:
100 ton/saat taze besleme + 25 ton/saat geri dönüş = 125 ton/saat kombine dahili besleme.
Ancak bu, tesisin 125 ton/saat yeni bitmiş kum ürettiği anlamına gelmez.
25 ton/saatlik geri dönüş, orijinal 100 ton/saatlik harici beslemede zaten sayılan malzemedir.
Bizim kum üretimi devridaim kılavuzu bu ayrımı daha ayrıntılı olarak açıklar.
Kapasite Numaralarını Karşılaştırmak için Kütle Dengesi Kullanın
| İşlem akışı | Örnek akış | Kapasite anlamı |
|---|---|---|
| Taze yem | 100 ton/saat | Tesise yeni malzeme giriyor |
| Dahili dönüş | 25 ton/saat | Yeni üretim değil, devridaim malzemesi |
| Kombine VSI yükü | 125 ton/saat | Dahili ekipman yükü |
| Kabul edilen bitmiş kum | 80 ton/saat | Kullanılabilir ürün çıkışı |
| Ayrılmış toz / diğer akış | 20 ton/saat | Ayrı dış çıkış |
Yukarıdaki değerler yalnızca açıklama amaçlıdır.
Önemli olan prensiptir: Üretilen kum kapasitesi, tüm dış çıktıları ve iç getirileri hesaba katan bir malzeme dengesiyle desteklenmelidir.
Otomatik Olarak Bitmiş Kumla Saatlik Verimi Eşitlemeyin
Mevcut MixingPlantPro ürün sayfası, üretilen kum hattı için saatlik bir üretim rakamı yayınlamaktadır.
Bu sayı, her hammadde ve ürün spesifikasyonu kapsamında otomatik olarak garantili net bitmiş kum çıktısı olarak değil, ekipman konfigürasyonu için belirtilen verim parametresi olarak okunmalıdır.
Nihai ürün kutusundaki üretilen kum kapasitesi şunlara bağlıdır:
- yem derecelendirmesi;
- kaynak kaya;
- ekran kesme noktaları;
- dönüş yükü;
- toz giderme;
- hedef derecelendirme;
- kabul edilen ürün tanımı.
Kum Verimi Beslemeyi Bitmiş Ürüne Bağlar
Kum verimi, işlenmiş malzemenin ne kadarının tanımlanmış koşullar altında hedef kum ürünü haline geldiğini açıklar.
Mevcut MixingPlantPro sayfası, üretim verileriyle birlikte bir kum verimi aralığı yayınlıyor.
Bu faydalıdır çünkü üretilen kum kapasitesi yalnızca üretimden yorumlanmamalıdır.
Proje değerlendirmesi için şunları sorun:
- Getiri paydası olarak hangi malzeme akışı kullanılır?
- Bitmiş kum olarak nitelendirilen nedir?
- Ayrılmış toz ürün olarak sayılır mı?
- Büyük boyutlu getiri nihai çıktının dışında mı bırakılıyor?
Besleme Derecelendirmesi Bitmiş Verimi Değiştirebilir
Daha fazla ürün boyutuna yakın parçacık içeren hazırlanmış yem, daha büyük parçacıkların hakim olduğu yemden farklı davranabilir.
Üretilen kum kapasitesi için, yalnızca “5–15 mm.” demek yerine tam besleme derecelendirmesini kaydedin”
Yararlı veriler şunları içerir:
- yüzde 5 mm'nin altında;
- büyük boyut bantları arasındaki yüzde;
- yüzde 15 mm'ye yakın;
- büyük boyutlu kirlenme;
- i̇nce toz içeriği.
Bizim üretilen kum besleme boyutu kılavuzu tutarlı hazırlanmış yemin neden daha öngörülebilir bitki performansını desteklediğini açıklar.
Ana Kaya Süreç Kapasitesini Etkiler
Farklı kaya türleri VSI kırılmasına farklı tepki verir.
Değişiklikler:
- sertlik;
- aşındırıcılık;
- kırık davranışı;
- doğal cezalar;
- kil kirliliği;
hem ekipman yükünü hem de bitmiş verimi değiştirebilir.
Bu nedenle üretilen kum kapasitesi temsili hammadde kullanılarak gözden geçirilmelidir.
VSI Ayarları Hem Verimi Hem de Ürün Şeklini Etkiler
VSI operasyonu sadece saatte ton maksimize etmek değildir.
Rotor hızı ve çalışma koşulu etkisi:
- parçacık kırılması;
- şekil;
- toz üretimi;
- giymek;
- i̇ç dönüş.
VSI yalnızca daha yüksek verim için ayarlanırsa, ortaya çıkan ürün artık hedef derecelendirme veya şekil gereksinimini karşılamayabilir.
Üretilen kum kapasitesi her zaman kabul edilen bir ürün spesifikasyonuna bağlı olmalıdır.
Ekran Kapasitesi Darboğaz Olabilir
Ekranın devreden geçen tüm malzeme akışını sınıflandırması gerekir.
Dahili getiri artarsa ekran, harici taze besleme oranının önerdiğinden daha fazla malzemeyi işleyebilir.
Yüksek ekran yüklemesi, ayırma verimliliğini azaltabilir ve doğru boyuttaki malzemeyi geri dönüş akışına geri gönderebilir.
Toplu sektör kılavuzu aynı zamanda geri dönüş oranları yükseldiğinde taramanın yaygın bir darboğaz olduğunu da belirtmektedir.
Ekran Körleme Bitmiş Çıkışı Azaltabilir
Bloklu açıklıklar etkili tarama alanını azaltır.
Bu şunlara yol açabilir:
- doğru büyüklükteki kumun daha düşük geçişi;
- daha yüksek dönüş yükü;
- daha fazla VSI devridaimi;
- daha düşük net bitmiş çıktı.
Bu nedenle, taze besleme konveyörü aynı hızda çalışmaya devam ettiğinde bile üretilen kum kapasitesi düşebilir.
Nem Tarama Kapasitesini Değiştirebilir
Nemli malzeme elek yüzeylerine ve diğer parçacıklara yapışabilir.
Kuru eleme kullanıldığında aşırı nem artabilir:
- kör edici;
- yığılma;
- yanlış sınıflandırma;
- dönüş yükü.
Üretilen kum kapasitesi testi için besleme nemini verim ve sınıflandırma verileriyle birlikte kaydedin.
Hava Sınıflandırması Malzeme Akışının Bir Kısmını Kaldırır
Taramadan sonra, MixingPlantPro işlemi hava akışı toz sınıflandırmasını kullanır.
Bu aşama ince tozun bir kısmını kum akışından ayırır.
Toz ne kadar çok uzaklaştırılırsa, sınıflandırıcı beslemesi ile nihai kum çıkışı arasındaki fark o kadar büyük olabilir.
Bu nedenle üretilen kum kapasitesi, yayınlanmış bir çıktının ayrılmış tozu içerip içermediğini belirtmelidir.
Toz İçeriği Hedefi Net Kum Çıkışını Değiştirir
Bir müşteri bitmiş kumda daha fazla temiz taş tozuna izin verirse ve diğeri daha düşük bir toz seviyesi gerektiriyorsa, iki çalışma koşulu aynı taze yemden farklı net çıktı üretebilir.
Üretilen kum kapasitesi için şunları tanımlayın:
- hedef toz içeriği;
- test yöntemi;
- sınıflandırıcının çalışma durumu;
- toz varış.
Bizim kuru kum sınıflandırma kılavuzu toz sınıflandırmasının nihai malzeme dengesini nasıl değiştirdiğini açıklar.
Ürün Derecelendirmesi Verimi Değiştirebilir
Geniş kabul görmüş bir sınıflandırma zarfı, dar bir sınıflandırma zarfından daha fazla malzeme geçirebilir.
Proje spesifikasyonu daha kaba veya ince malzemeyi reddederse, aynı tesis daha az kabul gören ürün üretebilir.
Bu nedenle üretilen kum kapasitesi yazılı bir derecelendirme hedefine göre belirtilmelidir.
Bizim kum kalitesi özellikleri kılavuzu neden amaçlanan uygulamanın öncelikle tanımlanması gerektiğini açıklar.
0–3 mm Tam Bir Şartname Değil, Bir Ürün Yelpazesidir
Mevcut MixingPlantPro serisi, 0–3 mm aralığında üretilen kuma odaklanıyor.
Ancak 0–3 mm tek başına şunları belirtmez:
- her bir ara elekten ne kadar geçer;
- i̇ncelik modülü;
- toz içeriği;
- kil ile ilgili kalite;
- parçacık şekli.
Üretilen kum kapasitesi, tesis yalnızca 3 mm'den küçük malzemeleri değil, onaylanmış kaliteyi üretirken ölçülmelidir.
Çoklu Bitmiş Kesirler Kapasite Hesaplamasını Değiştirir
Some plants may separate more than one saleable fraction.
In that case, define:
- output of each fraction;
- total accepted product;
- powder stream;
- dönüş akışı.
A single manufactured sand capacity number can hide whether the plant is producing the specific fraction required downstream.
Integrated Mortar Plants Need Fraction-Level Capacity
Bizim entegre üretilmiş kum ve özel harç tesisi connects sand preparation with mortar batching.
For this type of project, total sand output is not enough.
The mortar plant may require:
- i̇nce kum;
- orta kum;
- coarser sand;
- controlled powder.
Manufactured sand capacity should therefore be checked for each required fraction.
A Plant Can Have Enough Total Sand but the Wrong Fraction Balance
Suppose the sand section produces sufficient total tonnes per hour but the mortar recipes consume fine sand faster than it is produced.
The integrated plant can still be forced to slow down.
For manufactured sand capacity in an integrated system, compare:
- production of each fraction;
- consumption of each fraction;
- tampon depolama;
- replenishment rate.
Storage Does Not Increase Production Capacity
Large finished-product bins can buffer production and dispatch, but they do not increase the rate at which the VSI, screen and classifier make acceptable sand.
Storage can help:
- smooth short-term variation;
- separate production and truck loading;
- support downstream mortar demand.
Manufactured sand capacity should distinguish production rate from storage capacity.
Conveyor Capacity Must Match Internal Flow
Conveyors carry material between stages.
The return conveyor may need to handle a significant internal load even though it does not carry saleable product.
Kontrol:
- fresh-feed conveyor;
- screen-feed conveyor;
- return conveyor;
- finished-product conveyor.
Manufactured sand capacity can be limited by the smallest transfer stage in the circuit.
Dust Collection Can Influence Stable Operation
The MixingPlantPro line uses full-process negative-pressure dust collection.
Dust control should be sized and maintained so that:
- transfer points remain enclosed;
- classifier airflow remains stable;
- filters do not create excessive restriction;
- collected powder is removed reliably.
A blocked or poorly maintained dust system can disturb production even if the main crushing equipment is available.
Wear Changes Capacity Over Time
VSI wear parts and screen media do not stay in new condition indefinitely.
As wear develops, the plant can experience changes in:
- product grading;
- şekil;
- dönüş yükü;
- screen efficiency;
- power consumption.
Manufactured sand capacity should therefore be monitored across the maintenance cycle rather than judged from one short commissioning run.
Power Draw Can Help Explain Capacity Changes
When available, trend:
- VSI power;
- screen load;
- classifier operation;
- taze yem;
- dönüş yükü;
- finished output.
If fresh feed stays constant while power and return load increase but finished sand falls, the circuit may be doing more internal work for less accepted output.
Use Finished Tonnes per Hour for Commercial Planning
For sales, downstream mortar consumption and truck dispatch, the useful number is usually accepted finished product.
Manufactured sand capacity used in commercial planning should therefore state:
- product grading;
- powder target;
- nem durumu;
- test period;
- accepted output.
Do not use internal VSI throughput as the sales-production number.
Use Equipment Throughput for Mechanical Sizing
Internal throughput is still important.
It is needed to size:
- VSI;
- screen;
- konveyörler;
- asansörler;
- oluklar;
- dust system.
Manufactured sand capacity therefore has two valid perspectives: internal mechanical load and external accepted output.
Commissioning Needs a Complete Material Balance
A useful production trial should record all major streams.
| Trial record | Purpose |
|---|---|
| Fresh feed rate | Defines external input |
| Feed grading | Defines raw-material condition |
| Return load | Shows internal recirculation |
| Finished sand output | Defines accepted product |
| Separated powder | Completes external material balance |
| Finished grading | Confirms product quality |
| Nemi besleyin | Explains screening behavior |
Run the Capacity Test at Steady State
Startup data can be misleading because bins are filling, conveyors are stabilizing and the closed circuit has not yet reached its normal return load.
For manufactured sand capacity testing:
- allow the circuit to stabilize;
- record opening inventory;
- record closing inventory;
- use a defined test period;
- separate planned stops;
- sample finished quality during the test.
Inventory Changes Can Distort Short Tests
If the finished bin fills during a short trial, external product removal can appear lower than actual production.
If the bin empties, dispatch can appear higher than current production.
Manufactured sand capacity tests should account for inventory changes so stored material is not mistaken for new production.
Do Not Use One Capacity Number for Every Raw Material
A capacity test using one limestone feed cannot automatically prove the same result for granite, basalt or another source.
For manufactured sand capacity, the raw material should be identified by:
- source;
- derecelendirme;
- hardness-related behavior;
- nem;
- kil kirliliği;
- abrasiveness where relevant.
Bizim üretilen kum hammaddeleri kılavuzu explains why source characterization should come before performance assumptions.
Compare Proposals on the Same Capacity Basis
When comparing two suppliers, ask both to state:
- fresh feed rate;
- target finished output;
- hedef derecelendirme;
- toz içeriği;
- expected return load;
- raw-material basis;
- test koşulları.
Manufactured sand capacity becomes meaningful only when the comparison basis is the same.
What Should Buyers Send for a Capacity Review?
A useful manufactured sand capacity review needs both feed and product information.
Sağlamak:
- hammadde kaynağı;
- prepared feed size distribution;
- nem beslemek;
- target finished grading;
- maximum particle size;
- powder-content requirement;
- required finished output;
- required individual fractions;
- aşağı akış uygulaması;
- daily operating hours.
Bizim üretilen kum çözümleri can then be reviewed using a complete process material balance rather than one headline throughput number.
Send your feed material data and target sand grading through our i̇letişim sayfası for a process review.
Sonuç
Manufactured sand capacity should never be reduced to one unexplained tonnes-per-hour figure. Fresh feed, internal recirculation, screen throughput, classifier feed and accepted finished sand describe different parts of the process.
For equipment sizing, internal load matters. For commercial production and downstream mortar or concrete supply, accepted finished output matters.
The strongest capacity evaluation uses representative raw material, a written product specification and a steady-state material balance. That makes it possible to compare plant proposals on the same basis and prevents internal throughput from being mistaken for finished-sand production.
SSS
What does manufactured sand capacity mean?
It can refer to fresh feed, internal equipment throughput or finished accepted sand. A proposal should state clearly which stream the capacity number represents.
Is plant throughput the same as finished sand output?
Not necessarily. Screening rejects, recirculating material and separated powder can make final accepted sand output different from the plant’s stated throughput.
Does recirculating material increase manufactured sand capacity?
No. It increases internal equipment load but is the same material passing through the circuit again, so it should not be counted as new finished production.
Why can the same plant produce different finished output with different stone?
Rock type, feed grading, moisture, breakage behavior, powder generation and the required finished specification can all change yield and internal load.
What data are needed to verify manufactured sand capacity?
Record fresh feed, feed grading, return load, separated powder, accepted sand output, finished grading, moisture and inventory changes during a steady-state test.