কংক্রিট ব্যাচিংয়ের সবচেয়ে গুরুত্বপূর্ণ নিয়ন্ত্রণ পদক্ষেপগুলির মধ্যে একটি হল সামগ্রিক ওজন কারণ বালি এবং মোটা সমষ্টি প্রতিটি ব্যাচের একটি বড় অংশ তৈরি করে। যদি পরিমাপ করা পরিমাণ অপ্রত্যাশিতভাবে পরিবর্তিত হয়, তবে সংরক্ষিত রেসিপি পরিবর্তন না হলেও উদ্ভিদ মোট কঠিন পদার্থ, পেস্টের চাহিদা, জল সংশোধন এবং কংক্রিটের সামঞ্জস্য পরিবর্তন করতে পারে।.
যাইহোক, সামগ্রিক ওজনের বৈচিত্র সবসময় একটি স্কেল-ক্র্যালিব্রেশন সমস্যা নয়। একটি ফিডার বন্ধ হওয়ার পরে উপাদানগুলি পতন অব্যাহত রাখতে পারে, সমষ্টি একটি বিনের ভিতরে সেতু করতে পারে, একটি ওজনের ফড়িং আশেপাশের স্টিলওয়ার্ককে স্পর্শ করতে পারে, আর্দ্রতা সংশোধন ভেজা লক্ষ্য পরিবর্তন করতে পারে, বা ক্রমবর্ধমান ওজন একটি পৃথক ভগ্নাংশে একটি ত্রুটি লুকাতে পারে।.
আমাদের সাইড-মাউন্ট করা বালতি কংক্রিট মিক্সিং প্ল্যান্ট এবং ওভারহেড বালতি কংক্রিট মিশ্রণ উদ্ভিদ উভয়ই তিন-পয়েন্ট সেন্সর ওজন ব্যবস্থা ব্যবহার করে। এই নির্দেশিকাটি ব্যাখ্যা করে যে কীভাবে লোড সেল থেকে প্রতিটি বিচ্যুতি শুরু হয় তা অনুমান করার পরিবর্তে চূড়ান্ত ব্যাচ রেকর্ডের মাধ্যমে বিন গেট থেকে মোট ওজনের তদন্ত করা যায়।.
সামগ্রিক ওজন নিয়ন্ত্রণ কি করে?
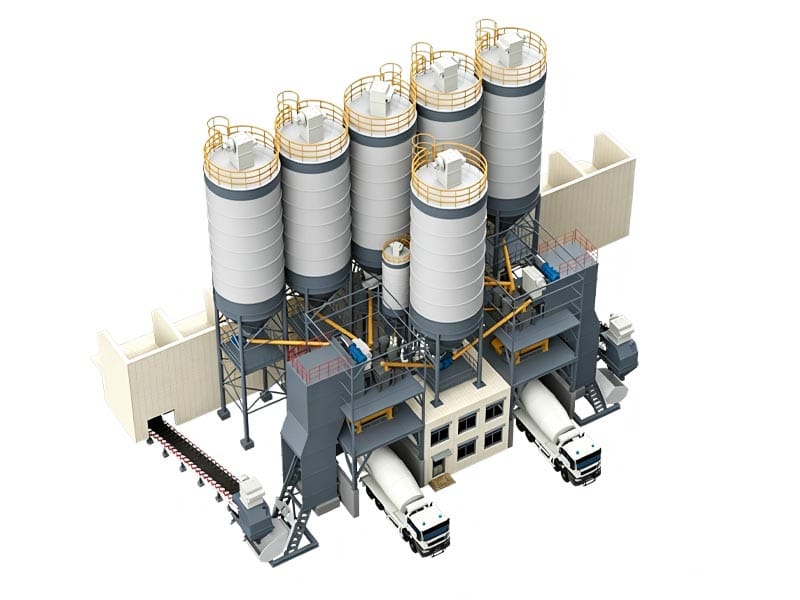
মোট ওজন প্রতিটি ব্যাচের জন্য কংক্রিটের রেসিপিটিকে প্রকৃত বালি এবং পাথরের পরিমাণে রূপান্তরিত করে।.
উদ্ভিদ কনফিগারেশনের উপর নির্ভর করে, সমষ্টি হতে পারে:
- আলাদাভাবে ওজন করা;
- একটি ফড়িং মধ্যে ক্রমবর্ধমানভাবে ওজন করা;
- একটি সাধারণ স্কেলে একাধিক বিন থেকে খাওয়ানো;
- বেল্ট, স্কিপ বা অন্য সিস্টেম দ্বারা ওজন করার পরে স্থানান্তরিত হয়।.
মান নিয়ন্ত্রণের জন্য, দরকারী প্রশ্ন হল প্রয়োজনীয় শুষ্ক বা SSD-সমতুল্য সামগ্রিক পরিমাণ ধারাবাহিকভাবে উত্পাদন প্রক্রিয়ায় সরবরাহ করা হচ্ছে কিনা।.
NRMCA এর বর্তমান উদ্ভিদ সার্টিফিকেশন নির্দেশিকা ব্যবহারের প্রকৃত পরিসরের মাধ্যমে স্কেল চেক করা প্রয়োজন এবং একটি সাধারণ “scale OK” শংসাপত্রের উপর নির্ভর না করে বিস্তারিত যাচাইকরণ ডেটা ধরে রাখার উপর জোর দেয়। এই নীতিটি সামগ্রিক ওজনের সাথে সরাসরি প্রাসঙ্গিক কারণ উদ্ভিদের নির্ভুলতা প্রকৃত উৎপাদন লোড জুড়ে প্রদর্শন করতে হবে।.
সামগ্রিক ওজনের তারতম্যের একাধিক উৎস রয়েছে
যখন একটি সামগ্রিক ব্যাচ ভারী বা হালকা হয়, তখন কারণটি পরিমাপ, খাওয়ানো, বস্তুগত আচরণ বা রেসিপি সংশোধন থেকে আসতে পারে।.
| পরিবর্তনের উৎস | সাধারণ উপসর্গ | কি তদন্ত করতে হবে |
|---|---|---|
| স্কেল প্রবাহ | রেফারেন্স লোড আর নির্দেশিত ওজনের সাথে মেলে না | ক্রমাঙ্কন এবং যাচাইকরণ |
| ফিডার বা গেট ওভারশুট | প্রকৃত ওজন বারবার লক্ষ্যের উপরে শেষ হয় | ফ্লাইটে কাটঅফ সময় এবং উপাদান |
| ব্রিজিং | ধীর বা বিরতিহীন ফিড হঠাৎ প্রবাহ দ্বারা অনুসরণ | বিন জ্যামিতি এবং উপাদান অবস্থা |
| যান্ত্রিক যোগাযোগ | অস্থির বা পক্ষপাতমূলক স্কেল পড়া | ফড়িং, তারের, chutes এবং নমনীয় সংযোগ |
| আর্দ্রতা সংশোধন | ভেজা লক্ষ্য রেসিপি SSD পরিমাণ থেকে পৃথক | আর্দ্রতা ইনপুট এবং সংশোধন যুক্তি |
| অবশিষ্ট উপাদান | ওজনযুক্ত পরিমাণ সম্পূর্ণরূপে পরবর্তী পর্যায়ে পৌঁছায় না | ডিসচার্জ গেট এবং স্থানান্তর রুট |
একটি ভাল সামগ্রিক ওজন তদন্ত কোন সমন্বয় করার আগে এই কারণগুলিকে আলাদা করে।.
স্কেল নিজেই নিশ্চিত করে শুরু করুন
ফিডার সেটিংস পরিবর্তন করার আগে, ওজন করার সিস্টেমটি পরিচিত রেফারেন্স লোডগুলি সঠিকভাবে নির্দেশ করে কিনা তা নিশ্চিত করুন।.
এনআরএমসিএ নির্দেশিকা শুধুমাত্র একটি সুবিধাজনক পরীক্ষার পয়েন্টে নয়, প্ল্যান্টের ব্যবহারের পরিসরের মাধ্যমে সামগ্রিক স্কেল যাচাইকরণের আহ্বান জানায়। সংস্থার নথিভুক্ত লোড মান এবং ত্রুটিরও প্রয়োজন যাতে পরিদর্শন রেকর্ড দেখায় কিভাবে স্কেল পরীক্ষা করা হয়েছিল।.
NIST এর 2026 হ্যান্ডবুক 44 স্কেল এবং অন্যান্য ওজন সিস্টেমের জন্য বর্তমান প্রযুক্তিগত প্রয়োজনীয়তা রয়েছে। সঠিক প্রযোজ্যতা এখতিয়ার এবং ব্যবহারের উপর নির্ভর করে, তবে এটি অনেক বাণিজ্যিক স্কেল অনুশীলনের পিছনে মেট্রোলজি কাঠামো প্রদান করে।.
সামগ্রিক ওজনের জন্য, পরীক্ষার পরিকল্পনাটি কভার করা উচিত:
- খালি শূন্য;
- কম উৎপাদন লোড;
- সাধারণ ব্যাচ লোড;
- উচ্চতর রুটিন লোড;
- স্কেলের প্রকৃত অপারেটিং পরিসীমা।.
অনুমান করবেন না যে একটি সঠিক পড়া সম্পূর্ণ পরিসীমা প্রমাণ করে।.
যান্ত্রিক যোগাযোগ একটি ভাল লোড সেল ভুল পড়তে পারে
একটি লোড-সেল সিস্টেম শুধুমাত্র লোড পরিমাপ করে যা উদ্দেশ্যযুক্ত সমর্থনগুলির মধ্য দিয়ে যায়।.
যদি সামগ্রিক ওজনের ফড়িং একটি অনমনীয় চুট, ফ্রেম সদস্য, বিল্ডআপ, তার বা পাইপ স্পর্শ করে, তবে শক্তির অংশ সেন্সরগুলিকে বাইপাস করতে পারে বা অতিরিক্ত বল প্রবর্তন করতে পারে।.
লোড সেল এবং সূচক স্বাভাবিকভাবে কাজ করলেও এটি একটি স্কেল ত্রুটি তৈরি করতে পারে।.
পরিদর্শন:
- ফড়িং ছাড়পত্র;
- নমনীয় সংযোগ;
- তারের এবং পায়ের পাতার মোজাবিশেষ;
- ধুলো সীল;
- উপাদান গঠন;
- যান্ত্রিক স্টপ;
- লোড-সেল মাউন্ট।.
থ্রি-পয়েন্ট সেন্সর ব্যবস্থা, যেমন আমাদের স্কিপ-হোইস্ট প্ল্যান্ট ডিজাইনে ব্যবহৃত হয়, এখনও যান্ত্রিকভাবে মুক্ত থাকা ওজনের শরীরের উপর নির্ভর করে। সেন্সর আর্কিটেকচার অনিচ্ছাকৃত কাঠামোগত যোগাযোগের জন্য ক্ষতিপূরণ দিতে পারে না।.
জিরো ড্রিফ্ট তদন্ত করা উচিত, লুকানো নয়
সামগ্রিক ওজন একটি স্থিতিশীল খালি অবস্থা থেকে শুরু হয়।.
যদি খালি ফড়িং স্রাবের পরে একই শূন্যে ফিরে না আসে তবে কেন তা নির্ধারণ করুন।.
সম্ভাব্য কারণ অন্তর্ভুক্ত:
- ফড়িং মধ্যে অবশিষ্ট উপাদান;
- ভেজা বালি পৃষ্ঠের সাথে লেগে থাকা;
- যান্ত্রিক যোগাযোগ;
- বৈদ্যুতিক অস্থিরতা;
- লোড-সেল ক্ষতি;
- কাছাকাছি সরঞ্জাম থেকে কম্পন।.
কারণ খুঁজে না পেয়ে বারবার শূন্য রিসেট করা একটি উন্নয়নশীল সমস্যা লুকিয়ে রাখতে পারে।.
সামঞ্জস্যের আগে পাওয়া শূন্য রেকর্ড করুন যাতে রক্ষণাবেক্ষণের ইতিহাস দেখায় যে প্রবাহটি মাঝে মাঝে বা পুনরাবৃত্ত হয় কিনা।.
গেট কাটঅফ ম্যাটেরিয়াল-ইন-ফ্লাইট ত্রুটি তৈরি করে
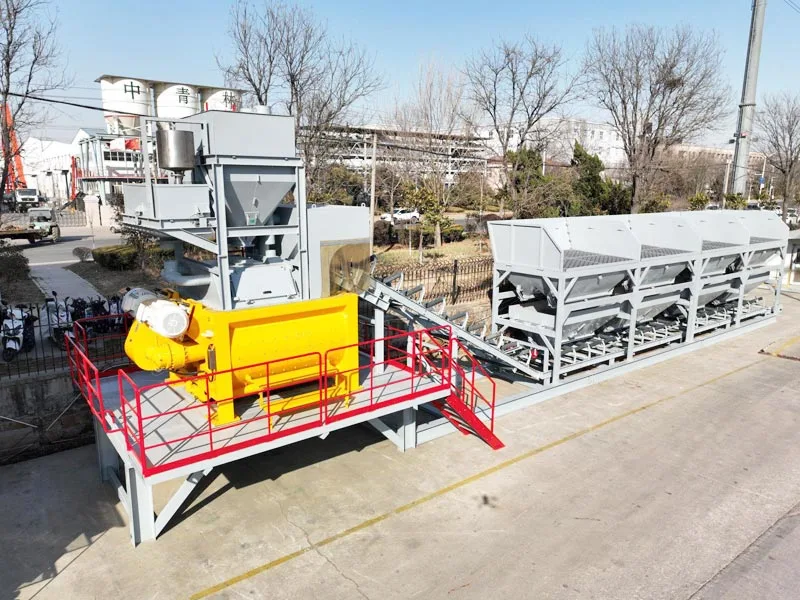
কন্ট্রোল সিস্টেম একটি ফিডার বা গেটকে থামতে বলার পরে সবচেয়ে সাধারণ সামগ্রিক ওজনের সমস্যাগুলির মধ্যে একটি ঘটে।.
বিন আউটলেট এবং ওজন ফড়িং এর মধ্যে ইতিমধ্যেই পড়ে থাকা উপাদান চলতে থাকে। এই “ফ্লাইটে উপাদান” চূড়ান্ত ওজনকে লক্ষ্যের উপরে ঠেলে দিতে পারে।.
প্রভাব নির্ভর করে:
- গেট খোলা;
- উপাদান প্রবাহ হার;
- ড্রপ উচ্চতা;
- কণা আকার;
- আর্দ্রতা;
- কন্ট্রোল-সিস্টেম কাটঅফ টাইমিং।.
সামগ্রিক ওজন নিয়ন্ত্রণ প্রায়ই একটি প্রাক-অ্যাক্ট বা কাটঅফ ক্ষতিপূরণ ব্যবহার করে যাতে চূড়ান্ত লক্ষ্যে পৌঁছানোর আগেই গেটটি বন্ধ হয়ে যায়।.
বালি ভেজা হয়ে গেলে বা পাথরের গ্রেডিং পরিবর্তিত হলে ওভারশুট পরিবর্তিত হলে, কারণটি স্কেল ক্রমাঙ্কনের পরিবর্তে গতিশীলতা খাওয়ানো হতে পারে।.
মোটা এবং সূক্ষ্ম খাওয়ানো চূড়ান্ত নিয়ন্ত্রণ উন্নত করতে পারে
কিছু ব্যাচিং সিস্টেম একটি দ্রুত প্রাথমিক ফিড ব্যবহার করে এবং লক্ষ্যের কাছাকাছি আসার সাথে সাথে একটি ধীর চূড়ান্ত ফিড ব্যবহার করে।.
নীতিটি পাউডার মোটা/সূক্ষ্ম ডোজিংয়ের অনুরূপ: বেশিরভাগ উপাদান দ্রুত সরান, তারপর লক্ষ্যের কাছাকাছি ফিডের হার কমিয়ে দিন।.
সামগ্রিক ওজনের জন্য, প্রকৃত উপাদান ব্যবহার করে রূপান্তর বিন্দু যাচাই করা উচিত।.
যদি ধীর পর্যায়টি খুব দেরিতে শুরু হয়, ওভারশুট বাড়তে পারে। যদি এটি খুব তাড়াতাড়ি শুরু হয়, চক্রের সময় অপ্রয়োজনীয়ভাবে বৃদ্ধি পেতে পারে।.
সমস্ত সমষ্টি ভগ্নাংশ জুড়ে একটি কাটঅফ মান অনুলিপি করবেন না। সূক্ষ্ম বালি এবং মোটা পাথরের প্রবাহের আচরণ খুব আলাদা হতে পারে।.
বিন ব্রিজিং আন্ডারফিড এবং আকস্মিক বৃদ্ধি তৈরি করতে পারে
সমষ্টি সবসময় একটি স্টোরেজ বিন থেকে ক্রমাগত প্রবাহিত হয় না।.
আর্দ্র বালি আউটলেটের উপরে সেতু বা একটি স্থিতিশীল খিলান তৈরি করতে পারে। বিন জ্যামিতি এবং কণা আকৃতির উপর নির্ভর করে মোটা সমষ্টি ইন্টারলক করতে পারে।.
একটি সেতু হতে পারে:
- ধীর খাওয়ানো;
- টাইমআউট অ্যালার্ম;
- কম ওজনের ব্যাচ;
- ব্রিজ ভেঙ্গে গেলে হঠাৎ ঢেউ;
- পরপর চক্রের মধ্যে বড় পার্থক্য।.
মোট ওজনের রেকর্ড এখানে বিশেষভাবে উপযোগী হয়ে ওঠে। যদি একই বিন বারবার একটি ওভারশুট আগে দীর্ঘ খাওয়ানোর সময় থাকে, তাহলে প্রথমে স্কেলের পরিবর্তে উপাদান-প্রবাহের অবস্থা তদন্ত করুন।.
প্রকৌশল পর্যালোচনা ছাড়াই অনিয়ন্ত্রিত কম্পন বা বায়ু সহায়তা যোগ করার পরিবর্তে প্রকৃত বিন এবং উপাদানের জন্য যেকোনো প্রবাহ-সহায়ক সমাধান নির্বাচন করা উচিত।.
আর্দ্রতা সঠিক সামগ্রিক লক্ষ্য পরিবর্তন করে
আর্দ্রতা সংশোধন না বুঝে মোট ওজন সঠিকভাবে ব্যাখ্যা করা যায় না।.
একটি কংক্রিট রেসিপি স্যাচুরেটেড পৃষ্ঠ-শুষ্ক পরিমাণের উপর ভিত্তি করে হতে পারে, যখন বিনের প্রকৃত বালিতে অতিরিক্ত পৃষ্ঠের জল থাকে। তাই উদ্ভিদটিকে একটি বৃহত্তর ভেজা ভর ওজন করতে হবে যাতে মোট কঠিন পদার্থের উদ্দিষ্ট পরিমাণ সরবরাহ করা যায়।.
উদাহরণস্বরূপ, একটি পরীক্ষাগার রেসিপি একটি SSD ভিত্তিতে 1,000 কেজি বালির জন্য কল করতে পারে। একটি নির্দিষ্ট আর্দ্রতা অবস্থার অধীনে, সঠিক ভেজা লক্ষ্য 1,000 কেজির বেশি হতে পারে।.
এর মানে এই নয় যে সামগ্রিক ওজন পদ্ধতি অতিরিক্ত খাওয়ানো হচ্ছে।.
আমাদের সামগ্রিক আর্দ্রতা সংশোধন গাইড ব্যাখ্যা করে কেন ভেজা সামগ্রিক লক্ষ্য এবং যোগ করা ব্যাচ জল উভয়ই একসাথে পরিবর্তন করতে হবে।.
ভুল আর্দ্রতা ডেটা ওজনের সমস্যার মতো দেখতে পারে
স্কেল নির্দেশিত লক্ষ্যকে নিখুঁতভাবে ওজন করতে পারে যখন নির্দেশিত লক্ষ্য নিজেই ভুল।.
যদি আর্দ্রতা প্রোব খুব কম পড়ে, তবে সিস্টেমটি ভেজা বালির পরিমাণকে কম-সংশোধন করতে পারে এবং খুব বেশি আলাদা জল যোগ করতে পারে। যদি এটি খুব বেশি পড়ে তবে বিপরীত ঘটতে পারে।.
যখন কংক্রিটের সামঞ্জস্য পরিবর্তিত হয় কিন্তু সামগ্রিক ওজনের রেকর্ডগুলি স্বাভাবিক দেখায়, পরীক্ষা করুন:
- আর্দ্রতা সেন্সর পড়া;
- রেফারেন্স ওভেন-শুকনো বা অনুমোদিত আর্দ্রতা পরীক্ষা;
- নমুনা অবস্থান;
- সেন্সর ক্রমাঙ্কন বা যাচাইকরণ;
- সফ্টওয়্যার সংশোধন সূত্র।.
NRMCA উত্পাদন-সুবিধা শংসাপত্র বিশেষভাবে প্রযোজ্য প্রয়োজনীয়তার মধ্যে রক্ষণাবেক্ষণ করা আবশ্যক সরঞ্জামগুলির মধ্যে স্বয়ংক্রিয় সামগ্রিক আর্দ্রতা পরিমাপের জন্য ব্যবহৃত ডিভাইসগুলিকে অন্তর্ভুক্ত করে।.
ক্রমবর্ধমান সামগ্রিক ওজন পৃথক ত্রুটি লুকাতে পারে
যখন একাধিক সমষ্টিগত ভগ্নাংশকে একটি হপারে ওজন করা হয়, তখন পৃথক ভগ্নাংশ ভুল হলেও চূড়ান্ত মোট সঠিক দেখাতে পারে।.
একটি সহজ উদাহরণ বিবেচনা করুন:
| সমষ্টি | লক্ষ্য | প্রকৃত |
|---|---|---|
| বালি | 600 কেজি | 585 কেজি |
| পাথর | 400 কেজি | 415 কেজি |
| মোট | 1,000 কেজি | 1,000 কেজি |
মোট মোট ওজনের ফলাফল সঠিক, কিন্তু রেসিপি অনুপাত নয়।.
ক্রমবর্ধমান সিস্টেমের জন্য, শুধুমাত্র চূড়ান্ত হপার মোট পর্যালোচনা করার পরিবর্তে প্রতিটি উপাদান দ্বারা অর্জিত ক্রমবর্ধমান ওজন সংরক্ষণ করুন।.
এটি বিশেষভাবে গুরুত্বপূর্ণ যখন বালির আর্দ্রতা, পাথরের গ্রেডিং বা পৃথক ফিডার আচরণ পরিবর্তন হয়।.
অবশিষ্ট সমষ্টি ওজন করা এবং বিতরণ করা ভরের মধ্যে লিঙ্কটি ভেঙে দিতে পারে
কম উপাদান স্কিপ, বেল্ট বা মিক্সারে পৌঁছালে ওজনকারী ফড়িং সঠিক পরিমাণ ধারণ করতে পারে।.
সামগ্রিক থাকতে পারে:
- ফড়িং কোণে;
- একটি আংশিক খোলা গেট চারপাশে;
- একটি চুট মধ্যে;
- একটি বেল্ট স্থানান্তর পয়েন্ট উপর;
- একটি অস্থায়ী স্টোরেজ ফড়িং ভিতরে।.
সামগ্রিক ওজনের জন্য, পরিমাপের দায়িত্ব কোথায় শেষ হবে তা নির্ধারণ করুন।.
একটি সঠিক স্কেল প্রমাণ করে যে ওজনের ফড়িং কী প্রবেশ করেছে। পরিমাপ করা উপাদান পরবর্তী উৎপাদন পর্যায়ে পৌঁছেছে তা নিশ্চিত করার জন্য একটি পৃথক স্থানান্তর চেকের প্রয়োজন হতে পারে।.
স্কিপ-হোইস্ট প্ল্যান্ট ওজন করার পরে একটি স্থানান্তর পর্যায় যোগ করে
একটি স্কিপ-হোইস্ট প্ল্যান্টে, সামগ্রিক ওজন এবং সামগ্রিক উত্তোলন পৃথক ফাংশন।.
আমাদের সাইড-মাউন্ট করা এবং ওভারহেড বালতি গাছগুলি মিক্সার এলাকায় স্কিপ হোইস্টের মাধ্যমে মাঝে মাঝে উত্তোলনের আগে সমষ্টিগুলির ওজন করে।.
তার মানে একটি স্থিতিশীল স্কেল নিজেই প্রমাণ করে না যে স্কিপ চক্র প্রতিটি ব্যাচ সঠিকভাবে স্থানান্তর করছে।.
চেক:
- সম্পূর্ণ ওজন-হপার স্রাব;
- অবস্থান গ্রহণ এড়িয়ে যান;
- উপাদান স্পিলেজ;
- ব্যাচের আকারের তুলনায় ক্ষমতা এড়িয়ে যান;
- মিক্সারের উপরে অস্থায়ী হপার স্রাব;
- ওজন, উত্তোলন এবং স্রাবের মধ্যে ইন্টারলক।.
তাই স্থানান্তর ক্রম সহ সামগ্রিক ওজন একসাথে পর্যালোচনা করা উচিত।.
কম্পন চূড়ান্ত ওজন পড়া বিরক্ত করতে পারে
কংক্রিট প্ল্যান্টে মিক্সার, কনভেয়র, স্কিপ, কম্প্রেসার এবং অন্যান্য কম্পনকারী সরঞ্জাম থাকে।.
যদি ওজনকারী ফড়িং যান্ত্রিকভাবে বা কাঠামোগতভাবে শক্তিশালী কম্পনের সংস্পর্শে আসে, তবে প্রদর্শিত মান লক্ষ্যের চারপাশে ওঠানামা করতে পারে।.
কন্ট্রোল সিস্টেম চূড়ান্ত ওজন গ্রহণ করার আগে সংকেত ফিল্টারিং এবং নিষ্পত্তির সময় ব্যবহার করতে পারে।.
সামগ্রিক ওজনের জন্য, পর্যালোচনা করুন কিনা:
- ব্যাচ গ্রহণ করার আগে স্কেল স্থিতিশীল হয়;
- কাছাকাছি সরঞ্জাম ওজন হিসাবে একই সময়ে শুরু হয়;
- উদ্ভিদ পরিবর্তনের পর কাঠামোগত কম্পন পরিবর্তিত হয়েছে;
- লোড-সেল তারগুলি সঠিকভাবে রুট এবং সুরক্ষিত।.
শুধুমাত্র সফ্টওয়্যার ফিল্টারিং বৃদ্ধি করে একটি যান্ত্রিক কম্পন সমস্যার জন্য ক্ষতিপূরণ দেবেন না। অত্যধিক ফিল্টারিং প্রকৃত ওজন পরিবর্তন সনাক্তকরণ বিলম্বিত করতে পারে।.
বিভিন্ন সমষ্টিগত ভগ্নাংশের জন্য বিভিন্ন খাওয়ানোর সেটিংস প্রয়োজন
একটি একক উদ্ভিদ সূক্ষ্ম বালি, 5 precd10 মিমি পাথর, 10 10 মিমি পাথর এবং অন্যান্য ভগ্নাংশ পরিচালনা করতে পারে।.
এই উপকরণগুলি একই হারে স্টোরেজ বিন ছেড়ে যায় না।.
সামগ্রিক ওজন সেটিংস তাই প্রতিটি উপাদান বিবেচনা করা উচিত:
- কণা আকার;
- আকৃতি;
- আর্দ্রতা;
- বাল্ক ঘনত্ব;
- আউটলেট জ্যামিতি;
- গেট খোলার প্রতিক্রিয়া।.
শুষ্ক মোটা পাথরের জন্য টিউন করা একটি কাটঅফ মান সরাসরি আর্দ্র সূক্ষ্ম বালিতে অনুলিপি করা হলে ওভারশুট তৈরি করতে পারে।.
প্রতিটি বিন স্বাধীনভাবে অপ্টিমাইজ করতে প্রকৃত উৎপাদন ডেটা ব্যবহার করুন।.
নিম্ন ব্যাচের আকার তাদের নিজস্ব যাচাইকরণের যোগ্য
একটি বড় সাধারণ ব্যাচের সময় একটি উদ্ভিদ সঠিক হতে পারে কিন্তু ছোট সমাপ্তি ব্যাচ তৈরি করার সময় কম স্থিতিশীল।.
কম পরিমাণে, একটি নির্দিষ্ট ওভারশুট লক্ষ্যের একটি বড় শতাংশে পরিণত হয়।.
যদি একটি ফিডার কাটঅফের পরে ধারাবাহিকভাবে 10 কেজি যোগ করে, তবে সেই ত্রুটিটি 1,000 কেজি লক্ষ্যের 1% কিন্তু 250 কেজি লক্ষ্যের 4% প্রতিনিধিত্ব করে।.
এই গাণিতিক উদাহরণটি একটি MixingPlantPro স্পেসিফিকেশন বর্ণনা করে না। এটি দেখায় কেন প্রকৃত অপারেটিং পরিসীমা জুড়ে সামগ্রিক ওজন পরীক্ষা করা উচিত।.
NRMCA-এর স্কেল-যাচাই নির্দেশিকা শুধুমাত্র একটি উচ্চ-লোড অবস্থার পরিবর্তে ব্যবহারের পরিসরের মাধ্যমে চেক করার প্রয়োজন করে একই নীতি অনুসরণ করে।.
ড্রিফ্ট থেকে র্যান্ডম বৈচিত্র আলাদা করতে ব্যাচ রেকর্ড ব্যবহার করুন
একটি অস্বাভাবিক ব্যাচ একটি অস্থায়ী উপাদান অবস্থার ফলে হতে পারে। একই দিকে বারবার বিচ্যুতি একটি পদ্ধতিগত সমস্যা নির্দেশ করে।.
দ্বারা মোট ওজন ট্র্যাক করুন:
- বিন;
- উপাদান;
- লক্ষ্য;
- প্রকৃত;
- স্বাক্ষরিত বিচ্যুতি;
- খাওয়ানোর সময়;
- আর্দ্রতা;
- ব্যাচ আকার;
- দিনের সময়।.
দিনের ভেজা অংশে যদি বালি বারবার ভারী হয়ে যায়, তাহলে আর্দ্রতা এবং ফিডার আচরণের তুলনা করুন। আবহাওয়া নির্বিশেষে যদি একটি পাথরের বিন ভেসে যায়, তবে এর গেট এবং ওজনের ক্রম পরিদর্শন করুন।.
আমাদের স্মার্ট কংক্রিট ব্যাচিং প্ল্যান্ট গাইড ব্যাখ্যা করে কিভাবে উৎপাদন রেকর্ড এবং অ্যালার্ম ইতিহাস এই ধরনের বিশ্লেষণকে সমর্থন করতে পারে।.
ক্রমাঙ্কন এবং প্রক্রিয়া টিউনিং বিভিন্ন কাজ
ক্রমাঙ্কন নির্ধারণ করে যে ওজন করার সিস্টেমটি একটি পরিচিত রেফারেন্স লোড সঠিকভাবে নির্দেশ করে কিনা।.
প্রসেস টিউনিং ফিডার কাটঅফ, প্রাক-অ্যাক্ট মান বা নিয়ন্ত্রণের সময় সামঞ্জস্য করে যাতে স্বয়ংক্রিয় ব্যাচ ধারাবাহিকভাবে লক্ষ্যে পৌঁছায়।.
ফিডার ওভারশুটের জন্য ক্ষতিপূরণ দিতে ক্রমাঙ্কন ব্যবহার করবেন না।.
যদি স্কেলটি সঠিক হয় কিন্তু প্রক্রিয়াটি 20 কেজি উচ্চতায় শেষ হয়, ক্রমাঙ্কন সম্পর্ক পরিবর্তন করা পরিমাপটিকে ভুল করে তোলে যখন খাওয়ানোর সমস্যাটি অমীমাংসিত রেখে যায়।.
আমাদের ব্যাচিং প্ল্যান্ট ক্রমাঙ্কন গাইড আরও বিস্তারিতভাবে ক্রমাঙ্কন, সমন্বয় এবং যাচাইকরণের মধ্যে পার্থক্য ব্যাখ্যা করে।.
একটি সামগ্রিক ওজন গ্রহণযোগ্যতা পরীক্ষা কি অন্তর্ভুক্ত করা উচিত?
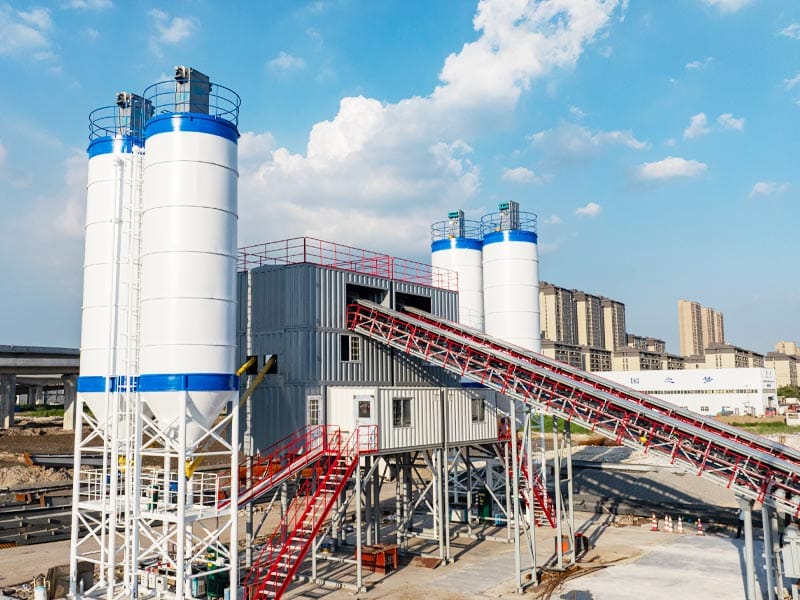
রেফারেন্স লোড এবং প্রকৃত সমষ্টি উভয় ব্যবহার করে একটি নতুন উদ্ভিদ পরীক্ষা করা উচিত।.
মোট ওজনের জন্য, অন্তর্ভুক্ত:
- শূন্য চেক;
- কাজের পরিসীমা জুড়ে স্কেল যাচাইকরণ;
- প্রতিটি সমষ্টি বিন পরীক্ষা;
- কম এবং স্বাভাবিক ব্যাচ পরিমাণ;
- স্বয়ংক্রিয় ফিডার কাটঅফ;
- উপাদান-ইন-ফ্লাইট ক্ষতিপূরণ;
- সম্পূর্ণ ফড়িং স্রাব;
- স্কিপ বা বেল্ট স্থানান্তর;
- আর্দ্রতা-সংশোধন যুক্তি;
- ব্যাচ-রেকর্ড আউটপুট।.
বেশ কয়েকটি স্বয়ংক্রিয় ব্যাচ পুনরাবৃত্তি করুন। একটি সফল চক্র পুনরাবৃত্তিযোগ্যতা স্থাপন করে না।.
যদি উদ্ভিদটি শুষ্ক এবং আর্দ্র উভয় মৌসুমী বালির অবস্থা ব্যবহার করে, তাহলে প্রতিনিধি উপাদানের অবস্থা অন্তর্ভুক্ত করুন যেখানে ব্যবহারিক।.
সামগ্রিক সিস্টেম ডিজাইনের জন্য ক্রেতাদের কী পাঠানো উচিত?
যখন ব্যাচিং সিস্টেমটি বাস্তব উপাদান পরিসরের চারপাশে ডিজাইন করা হয় তখন সামগ্রিক ওজন সবচেয়ে ভাল কাজ করে।.
প্রদান:
- মোট ভগ্নাংশ;
- সর্বাধিক কণা মাপ;
- স্বাভাবিক আর্দ্রতা পরিসীমা;
- প্রতি ব্যাচে সর্বনিম্ন এবং সর্বোচ্চ পরিমাণ;
- সাধারণ ব্যাচের আকার;
- প্রয়োজনীয় উৎপাদন হার;
- পছন্দের সামগ্রিক স্থানান্তর পদ্ধতি;
- সাইটের সীমাবদ্ধতা;
- মান-নিয়ন্ত্রণের প্রয়োজনীয়তা।.
এই ইনপুটগুলি বিন বিন্যাস, ওজন পরিসীমা, ফিডার নিয়ন্ত্রণ এবং স্থানান্তর ক্রম নির্ধারণ করতে সহায়তা করে।.
আমাদের মাধ্যমে আপনার ব্যাচিং প্রয়োজনীয়তা এবং সামগ্রিক ডেটা পাঠান যোগাযোগ পাতা একটি প্রকল্প-নির্দিষ্ট সরঞ্জাম পর্যালোচনার জন্য।.
উপসংহার
সামগ্রিক ওজনের বৈচিত্র স্কেল থেকে আসতে পারে, তবে এটি ফিডার ওভারশুট, ব্রিজিং, যান্ত্রিক যোগাযোগ, আর্দ্রতা সংশোধন, অবশিষ্ট উপাদান এবং ক্রমবর্ধমান ওজনের যুক্তি থেকেও আসতে পারে।.
সবচেয়ে শক্তিশালী সমস্যা সমাধানের পদ্ধতিটি প্রথমে স্কেল যাচাই করে, তারপর পরিমাপকে খাওয়ানো এবং স্থানান্তর থেকে আলাদা করে। প্রতিটি সামগ্রিক ভগ্নাংশ প্রকৃত অপারেটিং পরিসীমা জুড়ে পর্যালোচনা করা উচিত, বিশ্লেষণে অন্তর্ভুক্ত আর্দ্রতা এবং ব্যাচের আকার সহ।.
যখন ওজন করা, খাওয়ানো, স্থানান্তর এবং ব্যাচ রেকর্ডগুলিকে একটি প্রক্রিয়া হিসাবে বিবেচনা করা হয়, তখন উদ্ভিদ দলগুলি ইতিমধ্যেই সঠিক হতে পারে এমন একটি স্কেল বারবার সামঞ্জস্য করার পরিবর্তে ভিন্নতার আসল উত্স খুঁজে পেতে পারে।.
FAQ
একটি কংক্রিট প্ল্যান্টে সামগ্রিক ওজনের তারতম্যের কারণ কী?
সাধারণ কারণগুলির মধ্যে রয়েছে স্কেল ড্রিফ্ট, ফিডার ওভারশুট, ফ্লাইটে উপাদান, ব্রিজিং, যান্ত্রিক যোগাযোগ, আর্দ্রতা সংশোধন ত্রুটি, অবশিষ্ট সমষ্টি এবং অস্থির স্থানান্তর। নিয়ন্ত্রণ সেটিংস পরিবর্তন করার আগে স্কেল যাচাই করা উচিত।.
রেসিপি ভুল থাকাকালীন চূড়ান্ত মোট মোট সঠিক হতে পারে কেন?
ক্রমবর্ধমান ওজনে, একটি সমষ্টিগত ভগ্নাংশ কম হতে পারে যখন অন্যটি একই পরিমাণে বেশি। স্বতন্ত্র অনুপাত ভুল হওয়া সত্ত্বেও চূড়ান্ত মোট সঠিক দেখায়।.
সামগ্রিক আর্দ্রতা কি ওজনকে প্রভাবিত করে?
হ্যাঁ। পৃষ্ঠের আর্দ্রতা উদ্দিষ্ট সামগ্রিক কঠিন পদার্থ সরবরাহ করার জন্য প্রয়োজনীয় ভেজা ভরকে পরিবর্তন করে। একটি সঠিক ভেজা লক্ষ্য তাই পরীক্ষাগার রেসিপিতে SSD পরিমাণের চেয়ে বেশি হতে পারে।.
ফ্লাইটে উপাদান কি?
ফিডার বা গেট স্টপ কমান্ড পাওয়ার পর ফ্লাইটে থাকা উপাদান হল সামগ্রিক যা ওজনকারী হপারের দিকে পড়তে থাকে। এই বিলম্বিত উপাদানের জন্য নিয়ন্ত্রণ ব্যবস্থার কাটঅফ ক্ষতিপূরণের প্রয়োজন হতে পারে।.
কিভাবে একটি নতুন ব্যাচিং প্ল্যান্টে মোট ওজন পরীক্ষা করা উচিত?
কাজের পরিসরের মাধ্যমে শূন্য এবং স্কেল প্রতিক্রিয়া যাচাই করুন, প্রতিটি সমষ্টি বিন পরীক্ষা করুন, স্বয়ংক্রিয় ব্যাচ চালান, ফিডার কাটঅফ এবং হপার ডিসচার্জ পরীক্ষা করুন, আর্দ্রতা-সংশোধন যুক্তি নিশ্চিত করুন এবং চূড়ান্ত ব্যাচের রেকর্ড পর্যালোচনা করুন।.