

Взвешивание заполнителя является одним из наиболее важных этапов контроля при дозировании бетона, поскольку песок и крупный заполнитель составляют большую долю каждой партии. Если измеренное количество неожиданно меняется, установка может изменить общее количество твердых веществ, потребность в пасте, коррекцию воды и консистенцию бетона, даже если сохраненный рецепт не изменился.
Однако изменение взвешивания заполнителя не всегда является проблемой калибровки весов. Материал может продолжать падать после закрытия питателя, заполнитель может перемещаться внутри бункера, бункер для взвешивания может касаться окружающих стальных конструкций, коррекция влажности может изменить влажную цель или совокупное взвешивание может скрыть ошибку в одной отдельной фракции.
Наш боковая ковшовая бетоносмесительная установка и завод по смешиванию ковшового бетона оба используют трехточечные датчики взвешивания. Это руководство объясняет, как исследовать взвешивание заполнителя от ворот бункера через окончательную запись партии, а не предполагать, что каждое отклонение начинается с тензодатчика.
Что контролирует совокупное взвешивание?
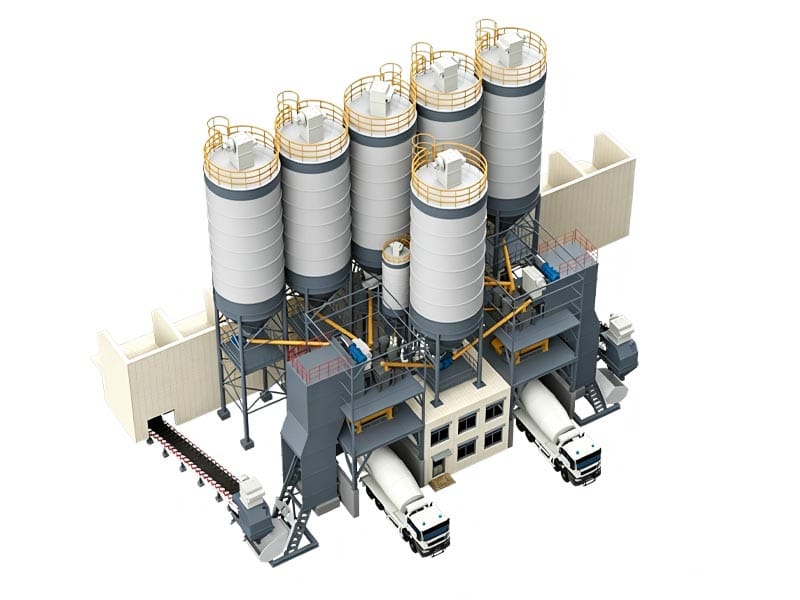
Совокупное взвешивание преобразует рецепт бетона в фактическое количество песка и камня для каждой партии.
В зависимости от конфигурации установки агрегаты могут быть
- взвешивали отдельно;
- взвешивали кумулятивно в одном бункере;
- подается из нескольких контейнеров в одну общую шкалу;
- переносится после взвешивания ремнем, пропуском или другой системой.
Для контроля качества полезный вопрос заключается в том, последовательно ли в производственный процесс подается необходимое количество сухого или эквивалентного твердотельному накопителю заполнителя.
Текущая NRMCA руководство по сертификации растений требует проверки масштаба через фактический диапазон использования и подчеркивает сохранение подробных данных проверки, а не полагаться на простой “scale OK” сертификат. Этот принцип имеет прямое отношение к совокупному взвешиванию, поскольку точность установки должна быть продемонстрирована на реальных производственных нагрузках.
Совокупная вариация взвешивания имеет более одного источника
Когда партия заполнителя тяжелая или легкая, причиной может быть измерение, подача, поведение материала или коррекция рецептуры.
| Источник вариации | Типичный симптом | Что расследовать |
|---|---|---|
| Дрейф шкалы | Эталонные нагрузки больше не соответствуют указанному весу | Калибровка и проверка |
| Перерегулирование питателя или ворот | Фактический вес неоднократно заканчивается выше цели | Время среза и материал в полете |
| Мостовая | Медленная или прерывистая подача с последующим внезапным потоком | Геометрия и состояние корпуса |
| Механический контакт | Нестабильное или смещенное считывание шкалы | Бункер, кабели, желоба и гибкие связи |
| Коррекция влаги | Влажная цель отличается от количества SSD рецепта | Логика ввода и коррекции влаги |
| Остаточный материал | Взвешенное количество не доходит до следующего этапа полностью | Выпускной шлюз и маршрут пересадки |
Хорошее исследование совокупного взвешивания разделяет эти причины до того, как будет произведена какая-либо корректировка.
Начните с подтверждения самой шкалы
Перед изменением настроек питателя подтвердите, правильно ли система взвешивания указывает известные эталонные нагрузки.
Руководство NRMCA предусматривает проверку совокупного масштаба в пределах диапазона использования установки, а не только в одной удобной испытательной точке. Организация также требует документированных значений нагрузки и ошибок, поэтому запись проверки показывает, как проверялась шкала.
НИСТ Справочник 44 2026 г. содержит текущие технические требования к весам и другим системам взвешивания. точная применимость зависит от юрисдикции и использования, но она обеспечивает метрологическую основу для многих практик коммерческого масштаба.
Для взвешивания заполнителя план испытаний должен охватывать
- пустой ноль;
- низкие производственные нагрузки;
- нормальные партии грузов;
- более высокие рутинные нагрузки;
- реальный рабочий диапазон весов.
Не думайте, что одно правильное прочтение доказывает весь диапазон.
Механический контакт может привести к неправильному чтению хорошей нагрузочной ячейки
Система тензодатчиков измеряет только нагрузку, проходящую через предполагаемые опоры.
Если бункер для взвешивания заполнителя касается жесткого желоба, элемента рамы, скопления, троса или трубы, часть силы может обойти датчики или приложить дополнительную силу.
Это может создать масштабную ошибку, даже если датчики нагрузки и индикатор функционируют нормально.
Осмотреть:
- зазор бункера;
- гибкие связи;
- кабели и шланги;
- пылевые уплотнения;
- наращивание материала;
- механические остановки;
- крепления тензодатчиков.
Трехточечные сенсорные устройства, такие как те, которые используются в наших конструкциях скиповых установок, по-прежнему зависят от того, остается ли весы механически свободными. Архитектура датчика не может компенсировать непреднамеренный структурный контакт.
Нулевой дрейф следует расследовать, а не скрывать
Совокупное взвешивание начинается со стабильного пустого состояния.
Если пустой бункер после разгрузки не возвращается к тому же нулю, определите, почему.
К числу возможных причин относятся
- материал, остающийся в бункере;
- влажный песок, прилипающий к поверхностям;
- механический контакт;
- электрическая нестабильность;
- повреждение тензодатчика;
- вибрация от ближайшего оборудования.
Повторное сброс нуля без нахождения причины может скрыть развивающуюся проблему.
Запишите найденный ноль перед настройкой, чтобы история обслуживания показывала, является ли дрейф случайным или повторяющимся.
Отключение ворот создает ошибку "Материал в полете"
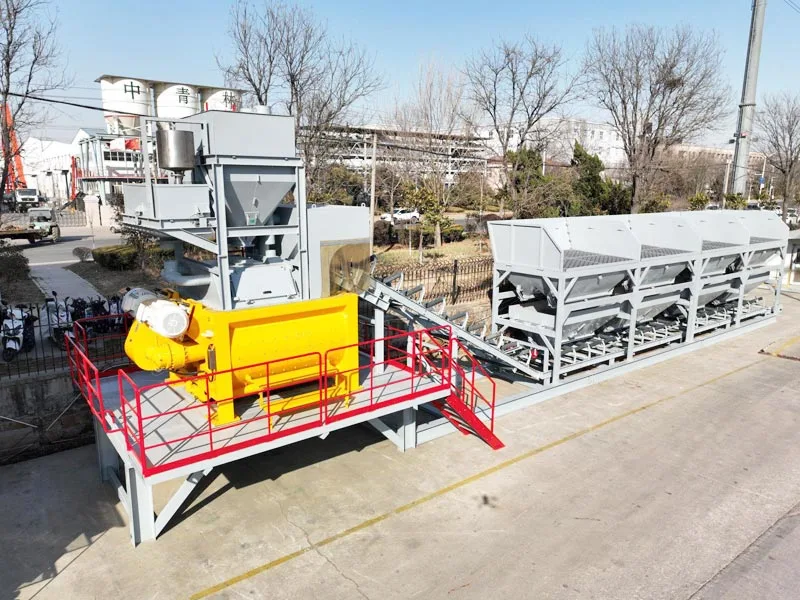
Одна из наиболее распространенных проблем с взвешиванием агрегатов возникает после того, как система управления приказывает фидеру или затвору остановиться.
Материал, уже попадающий между выходом бункера и бункером для взвешивания, продолжает двигаться. Этот “материал в летной” может подтолкнуть конечный вес выше цели.
Эффект зависит от
- открытие ворот;
- скорость потока материала;
- высота падения;
- размер частиц;
- влага;
- время отключения системы управления.
Совокупный контроль взвешивания часто использует компенсацию перед действием или отсечкой, поэтому ворота закрываются до достижения конечной цели.
Если превышение меняется, когда песок становится более влажным или меняется сортировка камня, причиной может быть динамика подачи, а не калибровка по шкале.
Грубое и тонкое кормление может улучшить окончательный контроль
Некоторые системы дозирования используют более быструю начальную подачу, за которой следует более медленная конечная подача по мере приближения цели.
Принцип аналогичен грубому/тонкому дозированию порошка: быстро перемещайте большую часть материала, а затем снижайте скорость подачи вблизи цели.
Для взвешивания заполнителя точку перехода следует проверять с использованием фактического материала.
Если медленная стадия начинается слишком поздно, перерегулирование может увеличиться. Если она начинается слишком рано, время цикла может увеличиться без необходимости.
Не копируйте одно пороговое значение по всем фракциям заполнителя. Мелкий песок и крупный камень могут иметь очень разное поведение потока.
Мостообразование мусорных баков может привести к недостаточной кормовой и внезапной хирургии
Агрегат не всегда непрерывно вытекает из бункера для хранения.
Влажный песок может перемыкать или образовывать устойчивую арку над выпускным отверстием. Крупный заполнитель может сцепляться в зависимости от геометрии бункера и формы частиц.
Мост может вызвать
- медленное кормление;
- сигнализация тайм-аута;
- партии с недостаточным весом;
- внезапные скачки при обрушении моста;
- большие различия между последовательными циклами.
Здесь особенно полезны записи совокупного взвешивания. Если в одном и том же контейнере неоднократно длительное время подачи перед превышением, сначала исследуйте состояние потока материала, а не весы.
Любое решение для помощи потоку должно выбираться для самого контейнера и материала, а не добавлять неконтролируемую вибрацию или помощь воздуху без инженерной проверки.
Влага меняет правильную совокупную цель
Совокупное взвешивание невозможно правильно интерпретировать без понимания коррекции влажности.
Рецепт бетона может быть основан на насыщенных поверхностно-сухих количествах, в то время как фактический песок в бункере содержит дополнительные поверхностные воды. Поэтому заводу необходимо взвесить большую влажную массу, чтобы доставить заданное количество твердых частиц заполнителя.
Например, лабораторный рецепт может потребовать 1000 кг песка на основе твердотельного накопителя. При определенных условиях влажности правильная влажная цель может превышать 1000 кг.
Это не означает, что система взвешивания заполнителя перекармливается.
Наш руководство по коррекции влажности агрегата объясняет, почему целевые показатели влажного заполнителя и добавленная вода периодического действия должны меняться вместе.
Неправильные данные о влажности могут выглядеть как проблема взвешивания
Шкала может идеально взвешивать заданную цель, в то время как сама заданная цель неверна.
Если влагомер считывает слишком мало, система может недостаточно скорректировать количество влажного песка и добавить слишком много отдельной воды. Если он читается слишком высоко, может произойти обратное.
Когда консистенция бетона изменится, но записи совокупного взвешивания будут выглядеть нормально, проверьте:
- показания датчика влажности;
- эталонный тест на влажность в сухом или утвержденном печном режиме;
- место отбора проб;
- калибровка или проверка датчика;
- формула коррекции программного обеспечения.
Сертификация производственных объектов NRMCA, в частности, включает устройства, используемые для автоматического измерения совокупной влажности, среди оборудования, которое должно обслуживаться в соответствии с применимыми требованиями.
Совокупное совокупное взвешивание может скрыть индивидуальные ошибки
Когда несколько фракций заполнителя взвешиваются в одном бункере, окончательная сумма может выглядеть правильной, даже если отдельные фракции неправильны.
Рассмотрим простой пример:
| Совокупный | Цель | Фактический |
|---|---|---|
| Песок | 600 кг | 585 кг |
| Камень | 400 кг | 415 кг |
| Всего | 1000 кг | 1000 кг |
Общий результат взвешивания агрегата верен, а рецептурные пропорции - нет.
Для кумулятивных систем сохраните дополнительный вес, достигнутый каждым материалом, а не просматривайте только окончательную сумму бункера.
Это особенно важно, когда меняется влажность песка, сортировка камня или индивидуальное поведение питателя.
Остаточный агрегат может разорвать связь между взвешенной и доставленной массой
Бункер для взвешивания может содержать правильное количество, в то время как меньшее количество материала попадает на скип, ленту или смеситель.
Совокупность может остаться:
- в углу бункера;
- вокруг частично открывающихся ворот;
- в желобе;
- на пункте передачи ремня;
- внутри бункера временного хранения.
Для совокупного взвешивания определите, где заканчивается ответственность за измерение.
Правильная шкала доказывает, что попало в бункер для взвешивания. может потребоваться отдельная проверка передачи, чтобы подтвердить, что измеренный материал достигает следующей стадии производства.
Растения с пропуском хоуста добавляют этап переноса после взвешивания
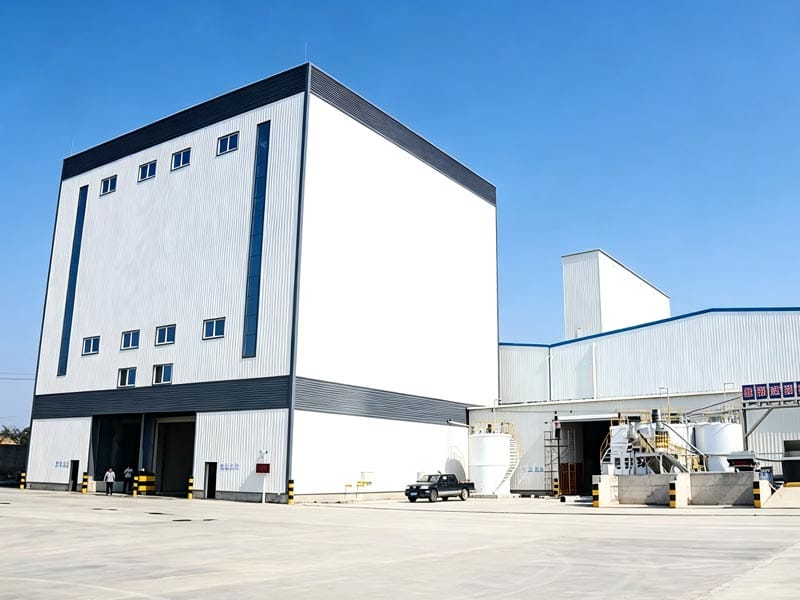
В скиповой установке взвешивание заполнителя и подъем заполнителя являются отдельными функциями.
Наши боковые и верхние ковшовые установки взвешивают заполнители, прежде чем они будут периодически подниматься с помощью подъемника в зону смесителя.
Это означает, что стабильная шкала сама по себе не доказывает, что цикл пропуска правильно передает каждую партию.
Проверка:
- полный разряд весового бункера;
- пропустить позицию приема;
- разлив материала;
- пропустить емкость относительно размера партии;
- временный бункерный сброс над смесителем;
- блокируется между взвешиванием, подъемом и разгрузкой.
Поэтому совокупное взвешивание следует пересматривать вместе с последовательностью переноса.
Вибрация может нарушить окончательную оценку веса
Бетонные установки содержат смесители, конвейеры, скипы, компрессоры и другое виброоборудование.
Если весовой бункер механически или конструктивно подвергается сильной вибрации, отображаемое значение может колебаться вокруг цели.
Система управления может использовать фильтрацию сигналов и время установления перед принятием окончательного веса.
Для взвешивания заполнителя проверьте, есть ли:
- шкала стабилизируется до принятия партии;
- соседнее оборудование запускается одновременно с взвешиванием;
- структурная вибрация изменилась после модификации установки;
- кабели для датчиков нагрузки проложены и правильно защищены.
Не компенсируйте проблему механической вибрации только за счет увеличения программной фильтрации. Чрезмерная фильтрация может задержать обнаружение реальных изменений веса.
Различные совокупные фракции требуют разных настроек кормления
Одно растение может обрабатывать мелкий песок, камень 5 (10 мм), камень 10 (20 мм) и другие фракции.
Эти материалы не покидают бункеры для хранения с одинаковой скоростью.
Поэтому совокупные настройки взвешивания должны учитывать настройки каждого материала:
- размер частиц;
- форма;
- влага;
- объемная плотность;
- геометрия выхода;
- ответ открытия ворот.
Пороговое значение, настроенное на сухой крупный камень, может привести к превышению при копировании непосредственно на влажный мелкий песок.
Используйте фактические производственные данные для самостоятельной оптимизации каждого бункера.
Низкие размеры партий заслуживают собственной проверки
Установка может быть точной во время большой обычной партии, но менее стабильной при производстве небольших завершенных партий.
При меньших количествах фиксированное превышение становится большим процентом от цели.
Если фидер последовательно добавляет 10 кг после отсечки, эта ошибка представляет собой 1% целевого показателя в 1000 кг, но 4% целевого показателя в 250 кг.
Этот арифметический пример не описывает спецификацию MixingPlantPro. Он показывает, почему взвешивание агрегатов должно проверяться в реальном рабочем диапазоне.
Руководство NRMCA по проверке масштаба следует тому же принципу, требуя проверок по всему диапазону использования, а не только по одному условию высокой нагрузки.
Используйте записи пакетов, чтобы отделить случайное изменение от дрейфа
Одна необычная партия может быть результатом временного состояния материала. Повторное отклонение в том же направлении предполагает систематическую проблему.
Путевой агрегат весом:
- бин;
- материал;
- цель;
- фактический;
- подписанное отклонение;
- время кормления;
- влага;
- размер партии;
- время суток.
Если песок неоднократно заканчивается тяжелым в течение влажной части дня, сравните поведение влаги и питателя. Если один каменный контейнер дрейфует независимо от погоды, осмотрите его ворота и последовательность взвешивания.
Наш руководство по установке дозирования интеллектуального бетона объясняет, как производственные записи и истории тревог могут поддержать этот тип анализа.
Калибровка и настройка процесса - разные задачи
Калибровка устанавливает, правильно ли система взвешивания указывает известную эталонную нагрузку.
Настройка процесса регулирует отсечки фидера, значения предварительного действия или время управления, чтобы автоматическая партия последовательно достигала цели.
Не используйте калибровку для компенсации перерегулирования питателя.
Если шкала правильная, но процесс заканчивается на высоте 20 кг, изменение соотношения калибровки делает измерение неправильным, оставляя проблему кормления нерешенной.
Наш руководство по калибровке установки дозирования более подробно объясняет разницу между калибровкой, регулировкой и проверкой.
Что следует включать в совокупный тест на приемку взвешивания?
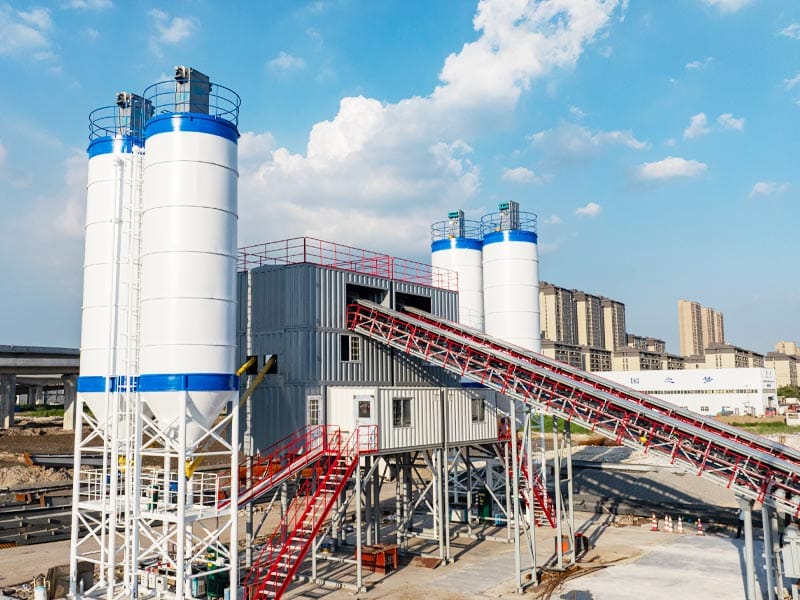
Новая установка должна быть испытана с использованием как эталонных нагрузок, так и фактического заполнителя.
Для взвешивания заполнителя включают
- нулевая проверка;
- проверка масштаба во всем рабочем диапазоне;
- испытание каждого заполнителя;
- низкие и нормальные количества партии;
- автоматическое отключение питателя;
- компенсация за материал в полете;
- полная разгрузка бункера;
- пропустить или перенести ремень;
- логика коррекции влаги;
- пакетно-записывающий вывод.
Повторите несколько автоматических партий Один успешный цикл не устанавливает повторяемость.
Если на заводе будут использоваться как сухие, так и влажные сезонные песочные условия, включите репрезентативные состояния материала, где это практически возможно.
Что покупателям следует отправить для комплексного проектирования систем?
Совокупное взвешивание работает лучше всего, когда система дозирования спроектирована с учетом реального диапазона материалов.
Обеспечить:
- совокупные фракции;
- максимальные размеры частиц;
- нормальный диапазон влажности;
- минимальное и максимальное количество на партию;
- нормальный размер партии;
- требуемая производительность;
- предпочтительный метод переноса агрегатов;
- ограничения сайта;
- требования контроля качества.
Эти входные данные помогают определить расположение бункера, дальность взвешивания, управление питателем и последовательность передачи.
Отправьте свои требования к дозированию и агрегированные данные через наш страница контактов для проверки оборудования по конкретному проекту.
Заключение
Совокупное изменение веса может происходить из-за весов, но оно также может быть связано с превышением питателя, перемычкой, механическим контактом, коррекцией влажности, остаточным материалом и кумулятивной логикой взвешивания.
Самый сильный метод устранения неполадок сначала проверяет масштаб, а затем отделяет измерение от подачи и переноса. Каждая совокупная фракция должна быть проверена в реальном рабочем диапазоне, при этом в анализ включены влажность и размер партии.
Когда записи взвешивания, подачи, передачи и партии рассматриваются как один процесс, команды растений могут найти реальный источник изменений вместо многократной корректировки шкалы, которая уже может быть правильной.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Что вызывает изменение веса заполнителя на бетонном заводе?
Общие причины включают дрейф шкалы, перерегулирование питателя, материал в полете, мостик, механический контакт, ошибки коррекции влажности, остаточный заполнитель и нестабильный перенос. Шкала должна быть проверена до изменения настроек управления.
Почему окончательная совокупная сумма может быть правильной, а рецепт неправильным?
При совокупном взвешивании одна совокупная доля может быть низкой, а другая - высокой на ту же величину. Тогда окончательная сумма кажется правильной, даже если отдельные пропорции неверны.
Влага агрегата влияет на взвешивание?
Да. поверхностная влажность изменяет влажную массу, необходимую для доставки предполагаемых твердых веществ заполнителя. Таким образом, правильная влажная мишень может быть выше, чем количество твердого налета в лабораторном рецепте.
Что такое материал в полете?
Материал в полете - это заполнитель, который продолжает падать в бункер для взвешивания после того, как питатель или затвор получит команду остановки. системе управления может потребоваться компенсация отсечки для учета этого задержанного материала.
Как следует проверять взвешивание заполнителя на новом заводе по дозированию?
Проверьте реакцию на нуль и масштаб в рабочем диапазоне, проверьте каждый контейнер для заполнителя, запустите автоматические партии, проверьте отсечку питателя и выгрузку из бункера, подтвердите логику коррекции влажности и просмотрите окончательные записи о партиях.

