การชั่งน้ําหนักรวมเป็นหนึ่งในขั้นตอนการควบคุมที่สําคัญที่สุดในการผสมคอนกรีตเนื่องจากทรายและมวลรวมหยาบมีส่วนแบ่งขนาดใหญ่ของทุกชุด หากปริมาณที่วัดได้เปลี่ยนแปลงโดยไม่คาดคิดโรงงานสามารถเปลี่ยนแปลงของแข็งทั้งหมดความต้องการวางการแก้ไขน้ําและความสม่ําเสมอของคอนกรีตแม้ว่าสูตรที่เก็บไว้จะไม่เปลี่ยนแปลง.
อย่างไรก็ตามความแปรผันของการชั่งน้ําหนักรวมไม่ได้เป็นปัญหาในการสอบเทียบเครื่องชั่งเสมอไป วัสดุสามารถลดลงต่อไปได้หลังจากที่เครื่องป้อนปิดลงการรวมสามารถเชื่อมภายในถังถังถังถังถังชั่งน้ําหนักสามารถสัมผัสงานเหล็กโดยรอบการแก้ไขความชื้นสามารถเปลี่ยนเป้าหมายเปียกหรือการชั่งน้ําหนักสะสมสามารถซ่อนข้อผิดพลาดในเศษส่วนแต่ละส่วนได้.
ของเรา โรงผสมคอนกรีตถังด้านข้าง และ โรงผสมคอนกรีตถังเหนือศีรษะ ทั้งสองใช้การเตรียมการชั่งน้ําหนักเซ็นเซอร์สามจุด คู่มือนี้จะอธิบายวิธีการตรวจสอบการชั่งน้ําหนักรวมจากประตูถังขยะผ่านบันทึกชุดสุดท้ายแทนที่จะสมมติว่าทุกความเบี่ยงเบนเริ่มต้นที่โหลดเซลล์.
การควบคุมการชั่งน้ําหนักรวมคืออะไร?
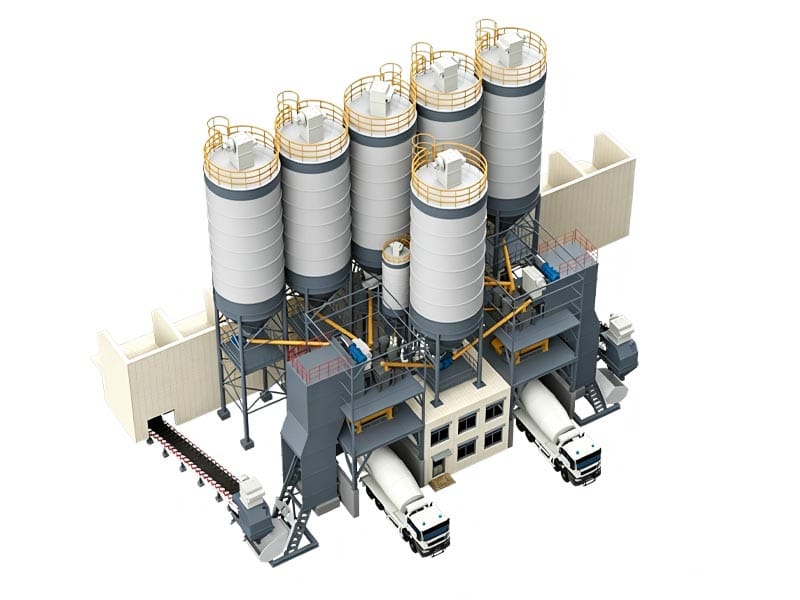
การชั่งน้ําหนักรวมจะเปลี่ยนสูตรคอนกรีตให้เป็นปริมาณทรายและหินจริงสําหรับแต่ละชุด.
ขึ้นอยู่กับการกําหนดค่าของพืชมวลรวมอาจเป็น:
- ชั่งน้ําหนักแยกกัน;
- ชั่งน้ําหนักสะสมในถังเดียว;
- ป้อนจากถังขยะหลายถังเป็นมาตราส่วนทั่วไปเดียว;
- ถ่ายโอนหลังจากชั่งน้ําหนักด้วยสายพาน ข้าม หรือระบบอื่น.
สําหรับการควบคุมคุณภาพ คําถามที่เป็นประโยชน์คือปริมาณรวมที่แห้งหรือเทียบเท่า SSD ที่ต้องการนั้นถูกส่งไปยังกระบวนการผลิตอย่างสม่ําเสมอหรือไม่.
ปัจจุบันของ NRMCA คําแนะนําการรับรองพืช ต้องมีการตรวจสอบขนาดผ่านช่วงการใช้งานจริงและเน้นการรักษาข้อมูลการตรวจสอบรายละเอียดมากกว่าที่จะพึ่งพาใบรับรอง “ขนาดตกลง” ง่าย หลักการดังกล่าวเกี่ยวข้องโดยตรงกับการชั่งน้ําหนักรวมเนื่องจากต้องแสดงให้เห็นถึงความแม่นยําของโรงงานในโหลดการผลิตจริง.
รูปแบบการชั่งน้ําหนักรวมมีมากกว่าหนึ่งแหล่ง
เมื่อชุดรวมมีน้ําหนักหรือเบา สาเหตุอาจมาจากการวัด การให้อาหาร พฤติกรรมของวัสดุ หรือการแก้ไขสูตร.
| แหล่งที่มาของการเปลี่ยนแปลง | อาการทั่วไป | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| สเกลดริฟท์ | โหลดอ้างอิงไม่ตรงกับน้ําหนักที่ระบุอีกต่อไป | การสอบเทียบและการตรวจสอบ |
| ตัวป้อนหรือประตูเกิน | น้ําหนักจริงจะสิ้นสุดเหนือเป้าหมายซ้ําๆ | เวลาตัดและวัสดุในการบิน |
| สะพาน | การป้อนช้าหรือเป็นระยะตามด้วยการไหลอย่างกะทันหัน | รูปทรงถังขยะและสภาพวัสดุ |
| การติดต่อทางกล | การอ่านมาตราส่วนที่ไม่เสถียรหรือเอนเอียง | ฮอปเปอร์ สายเคเบิล รางน้ํา และการเชื่อมต่อที่ยืดหยุ่น |
| การแก้ไขความชื้น | เป้าหมายเปียกแตกต่างจากปริมาณ SSD ของสูตร | ตรรกะการป้อนข้อมูลความชื้นและการแก้ไข |
| วัสดุตกค้าง | ปริมาณที่ชั่งน้ําหนักไม่ถึงขั้นต่อไปอย่างสมบูรณ์ | ประตูระบายและเส้นทางถ่ายโอน |
การตรวจสอบการชั่งน้ําหนักรวมที่ดีจะแยกสาเหตุเหล่านี้ก่อนที่จะทําการปรับเปลี่ยนใดๆ.
เริ่มต้นด้วยการยืนยันมาตราส่วนด้วยตนเอง
ก่อนที่จะเปลี่ยนการตั้งค่าตัวป้อน ให้ยืนยันว่าระบบชั่งน้ําหนักระบุโหลดอ้างอิงที่ทราบอย่างถูกต้องหรือไม่.
คําแนะนําของ NRMCA เรียกร้องให้มีการตรวจสอบขนาดรวมผ่านช่วงการใช้งานของโรงงานไม่เพียง แต่ที่จุดทดสอบที่สะดวกจุดเดียว องค์กรยังต้องการค่าโหลดและข้อผิดพลาดที่เป็นเอกสารดังนั้นบันทึกการตรวจสอบจะแสดงวิธีการทดสอบมาตราส่วน.
ของ NIST คู่มือปี 2026 44 ประกอบด้วยข้อกําหนดทางเทคนิคในปัจจุบันสําหรับเครื่องชั่งและระบบชั่งน้ําหนักอื่น ๆ การบังคับใช้ที่แน่นอนขึ้นอยู่กับเขตอํานาจศาลและการใช้งาน แต่จะให้กรอบมาตรวิทยาที่อยู่เบื้องหลังแนวทางปฏิบัติในระดับเชิงพาณิชย์มากมาย.
สําหรับการชั่งน้ําหนักรวมแผนการทดสอบควรครอบคลุม:
- ศูนย์ว่าง;
- โหลดการผลิตต่ํา;
- โหลดชุดปกติ;
- โหลดประจําที่สูงขึ้น;
- ช่วงการทํางานจริงของเครื่องชั่ง.
อย่าถือว่าการอ่านที่ถูกต้องเพียงครั้งเดียวจะพิสูจน์ได้ครบถ้วน.
หน้าสัมผัสทางกลสามารถทําให้โหลดเซลล์ที่ดีอ่านผิดได้
ระบบโหลดเซลล์จะวัดเฉพาะโหลดที่ผ่านส่วนรองรับที่ต้องการเท่านั้น.
หากถังชั่งน้ําหนักรวมสัมผัสกับรางแข็ง ส่วนประกอบของเฟรม การสะสม สายเคเบิลหรือท่อ แรงส่วนหนึ่งสามารถเลี่ยงผ่านเซ็นเซอร์หรือทําให้เกิดแรงพิเศษได้.
สิ่งนี้สามารถสร้างข้อผิดพลาดของสเกลได้แม้ว่าโหลดเซลล์และตัวบ่งชี้จะทํางานตามปกติก็ตาม.
ตรวจสอบ:
- การกวาดล้างฮอปเปอร์;
- การเชื่อมต่อที่ยืดหยุ่น;
- สายเคเบิลและท่อ;
- ซีลกันฝุ่น;
- การสะสมของวัสดุ;
- หยุดเครื่องจักรกล;
- ตัวยึดโหลดเซลล์.
การจัดเรียงเซ็นเซอร์สามจุดเช่นที่ใช้ในการออกแบบโรงงานแบบกระโดดข้ามของเรายังคงขึ้นอยู่กับตัวชั่งน้ําหนักที่เหลืออยู่อย่างอิสระทางกลไก สถาปัตยกรรมเซ็นเซอร์ไม่สามารถชดเชยการสัมผัสโครงสร้างโดยไม่ได้ตั้งใจ.
ควรตรวจสอบ Zero Drift ไม่ใช่ซ่อน
การชั่งน้ําหนักรวมเริ่มต้นจากสภาวะว่างเปล่าที่มั่นคง.
หากถังเปล่าไม่กลับสู่ศูนย์เดิมหลังจากคายประจุ ให้พิจารณาว่าเหตุใด.
สาเหตุที่เป็นไปได้ ได้แก่
- วัสดุที่เหลืออยู่ในถัง;
- ทรายเปียกเกาะติดกับพื้นผิว;
- การสัมผัสทางกล;
- ความไม่มั่นคงทางไฟฟ้า;
- ความเสียหายของเซลล์โหลด;
- การสั่นสะเทือนจากอุปกรณ์ใกล้เคียง.
การรีเซ็ตศูนย์ซ้ําๆ โดยไม่พบสาเหตุสามารถซ่อนปัญหาที่กําลังพัฒนาได้.
บันทึกศูนย์ที่พบก่อนการปรับ เพื่อให้ประวัติการบํารุงรักษาแสดงให้เห็นว่าการดริฟท์เกิดขึ้นเป็นครั้งคราวหรือเกิดขึ้นซ้ํา.
จุดตัดประตูทําให้เกิดข้อผิดพลาดในวัสดุในเที่ยวบิน
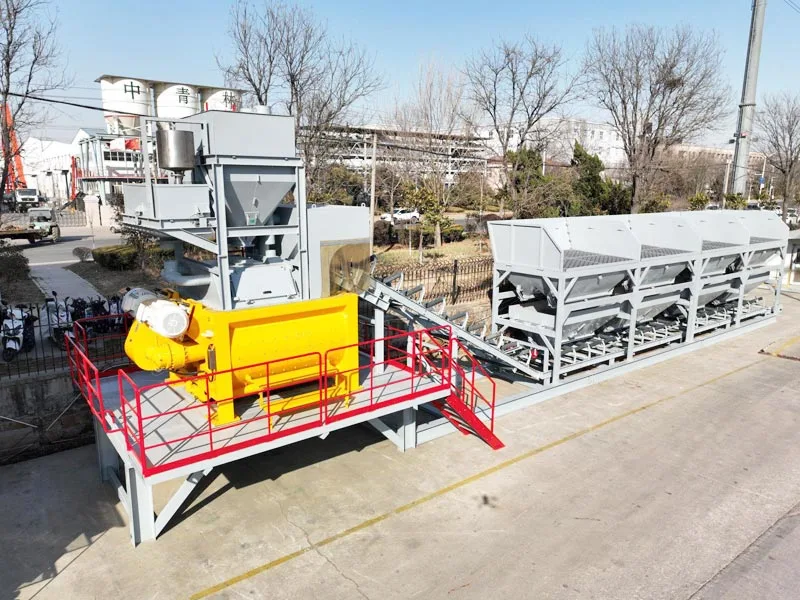
ปัญหาการชั่งน้ําหนักรวมที่พบบ่อยที่สุดประการหนึ่งเกิดขึ้นหลังจากที่ระบบควบคุมบอกให้ตัวป้อนหรือประตูหยุด.
วัสดุอยู่แล้วตกลงระหว่างเต้าเสียบถังและถังชั่งน้ําหนักยังคงย้าย นี้ “วัสดุในการบิน” สามารถผลักดันน้ําหนักสุดท้ายเหนือเป้าหมาย.
ผลกระทบขึ้นอยู่กับ:
- การเปิดประตู;
- อัตราการไหลของวัสดุ;
- ความสูงลดลง;
- ขนาดอนุภาค;
- ความชื้น;
- จังหวะการตัดระบบควบคุม.
การควบคุมการชั่งน้ําหนักโดยรวมมักจะใช้การชดเชยก่อนการดําเนินการหรือจุดตัด ดังนั้นประตูจะปิดก่อนที่จะถึงเป้าหมายสุดท้าย.
หากการเปลี่ยนแปลงเกินขอบเขตเมื่อทรายเปียกมากขึ้นหรือการเปลี่ยนระดับหิน สาเหตุอาจเกิดจากการป้อนไดนามิกมากกว่าการสอบเทียบขนาด.
การให้อาหารหยาบและละเอียดสามารถปรับปรุงการควบคุมขั้นสุดท้ายได้
ระบบแบทช์บางระบบใช้การป้อนเริ่มต้นที่เร็วกว่าตามด้วยการป้อนสุดท้ายที่ช้ากว่าเมื่อเป้าหมายเข้าใกล้.
หลักการนี้คล้ายกับการจ่ายผงหยาบ/ละเอียด: เคลื่อนย้ายวัสดุส่วนใหญ่อย่างรวดเร็ว จากนั้นลดอัตราการป้อนใกล้กับเป้าหมาย.
สําหรับการชั่งน้ําหนักรวม จุดเปลี่ยนควรได้รับการตรวจสอบโดยใช้วัสดุจริง.
หากระยะช้าเริ่มช้าเกินไปการเกินอาจเพิ่มขึ้น หากเริ่มต้นเร็วเกินไปรอบเวลาอาจเพิ่มขึ้นโดยไม่จําเป็น.
อย่าคัดลอกค่าจุดตัดหนึ่งค่าในเศษส่วนรวมทั้งหมด ทรายละเอียดและหินหยาบอาจมีพฤติกรรมการไหลที่แตกต่างกันมาก.
การเชื่อมถังขยะสามารถสร้างกระแสไฟต่ําและไฟกระชากกะทันหันได้
มวลรวมไม่ได้ไหลอย่างต่อเนื่องจากถังเก็บเสมอไป.
ทรายชื้นสามารถสะพานหรือสร้างโค้งที่มั่นคงเหนือเต้าเสียบ มวลรวมหยาบสามารถเชื่อมต่อกันได้ขึ้นอยู่กับรูปทรงของถังขยะและรูปร่างของอนุภาค.
สะพานอาจก่อให้เกิด:
- การให้อาหารช้า;
- สัญญาณเตือนหมดเวลา;
- ชุดน้ําหนักต่ํากว่าเกณฑ์;
- กระชากฉับพลันเมื่อสะพานถล่ม;
- ความแปรผันอย่างมากระหว่างรอบที่ต่อเนื่องกัน.
บันทึกการชั่งน้ําหนักรวมกลายเป็นประโยชน์อย่างยิ่งที่นี่ หากถังเดียวกันซ้ํา ๆ มีเวลาให้อาหารนานก่อนที่จะเกินขีดให้ตรวจสอบสภาพการไหลของวัสดุมากกว่าเครื่องชั่งก่อน.
ควรเลือกโซลูชันระบบช่วยไหลสําหรับถังขยะและวัสดุจริง แทนที่จะเพิ่มการสั่นสะเทือนที่ไม่สามารถควบคุมได้หรือความช่วยเหลือทางอากาศโดยไม่ต้องมีการตรวจสอบทางวิศวกรรม.
ความชื้นเปลี่ยนเป้าหมายรวมที่ถูกต้อง
การชั่งน้ําหนักรวมไม่สามารถตีความได้อย่างถูกต้องหากไม่เข้าใจการแก้ไขความชื้น.
สูตรคอนกรีตอาจขึ้นอยู่กับปริมาณพื้นผิวที่อิ่มตัว - แห้งในขณะที่ทรายจริงในถังบรรจุมีน้ําผิวดินเพิ่มเติม โรงงานจึงจําเป็นต้องชั่งน้ําหนักมวลเปียกที่มากขึ้นเพื่อส่งมอบปริมาณของแข็งรวมที่ตั้งใจไว้.
ตัวอย่างเช่นสูตรในห้องปฏิบัติการอาจเรียกทราย 1,000 กิโลกรัมบนพื้นฐาน SSD ภายใต้สภาวะความชื้นโดยเฉพาะเป้าหมายเปียกที่ถูกต้องอาจสูงกว่า 1,000 กิโลกรัม.
นั่นไม่ได้หมายความว่าระบบชั่งน้ําหนักรวมให้อาหารมากเกินไป.
ของเรา คู่มือการแก้ไขความชื้นรวม อธิบายว่าทําไมทั้งเป้าหมายรวมเปียกและน้ําชุดที่เติมจึงต้องเปลี่ยนร่วมกัน.
ข้อมูลความชื้นที่ไม่ถูกต้องอาจดูเหมือนเป็นปัญหาในการชั่งน้ําหนัก
เครื่องชั่งอาจชั่งน้ําหนักเป้าหมายที่ได้รับคําสั่งได้อย่างสมบูรณ์แบบในขณะที่เป้าหมายที่ได้รับคําสั่งนั้นผิด.
หากหัววัดความชื้นอ่านค่าต่ําเกินไประบบอาจแก้ไขปริมาณทรายเปียกน้อยเกินไปและเพิ่มน้ําแยกมากเกินไป หากอ่านสูงเกินไปสิ่งที่ตรงกันข้ามอาจเกิดขึ้นได้.
เมื่อความสอดคล้องที่เป็นรูปธรรมเปลี่ยนแปลง แต่บันทึกการชั่งน้ําหนักรวมดูปกติตรวจสอบ:
- การอ่านเซ็นเซอร์ความชื้น;
- อ้างอิงเตาอบแห้งหรือได้รับการอนุมัติการทดสอบความชื้น;
- สถานที่สุ่มตัวอย่าง;
- การสอบเทียบเซ็นเซอร์หรือการตรวจสอบ;
- สูตรแก้ไขซอฟต์แวร์.
การรับรองสิ่งอํานวยความสะดวกการผลิตของ NRMCA รวมถึงอุปกรณ์ที่ใช้สําหรับการวัดความชื้นรวมอัตโนมัติในอุปกรณ์ที่ต้องบํารุงรักษาภายในข้อกําหนดที่เกี่ยวข้องโดยเฉพาะ.
การชั่งน้ําหนักรวมสะสมสามารถซ่อนข้อผิดพลาดส่วนบุคคลได้
เมื่อชั่งน้ําหนักเศษส่วนรวมหลายส่วนลงในถังเดียว ผลรวมสุดท้ายอาจดูถูกต้องแม้ว่าเศษส่วนแต่ละส่วนจะผิดก็ตาม.
พิจารณาตัวอย่างง่ายๆ:
| รวมกัน | เป้าหมาย | ตามความเป็นจริง |
|---|---|---|
| ทราย | 600 กิโลกรัม | 585 กิโลกรัม |
| หิน | 400 กิโลกรัม | 415 กก |
| รวมทั้งหมด | 1,000 กก | 1,000 กก |
ผลการชั่งน้ําหนักรวมทั้งหมดถูกต้อง แต่สัดส่วนของสูตรไม่ถูกต้อง.
สําหรับระบบสะสม ให้รักษาน้ําหนักที่เพิ่มขึ้นจากวัสดุแต่ละชนิด แทนที่จะตรวจสอบเฉพาะยอดรวมของฮอปเปอร์สุดท้ายเท่านั้น.
นี่เป็นสิ่งสําคัญอย่างยิ่งเมื่อความชื้นของทราย การจัดระดับหิน หรือพฤติกรรมของตัวป้อนแต่ละตัวเปลี่ยนแปลงไป.
มวลรวมที่เหลือสามารถทําลายความเชื่อมโยงระหว่างมวลที่ชั่งน้ําหนักและส่งมอบได้
ถังชั่งน้ําหนักสามารถบรรจุปริมาณที่ถูกต้องในขณะที่วัสดุน้อยลงถึงตัวข้าม สายพาน หรือเครื่องผสม.
มวลรวมสามารถคงอยู่ได้:
- ในมุมกระโดด;
- รอบประตูเปิดบางส่วน;
- ในรางน้ํา;
- บนจุดถ่ายโอนสายพาน;
- ภายในถังเก็บชั่วคราว.
สําหรับการชั่งน้ําหนักรวม ให้กําหนดว่าความรับผิดชอบในการวัดสิ้นสุดที่ใด.
เครื่องชั่งที่ถูกต้องจะพิสูจน์สิ่งที่เข้าไปในถังชั่งน้ําหนัก อาจจําเป็นต้องมีการตรวจสอบการถ่ายโอนแยกต่างหากเพื่อยืนยันว่าวัสดุที่วัดได้ไปถึงขั้นตอนการผลิตถัดไป.
พืชแบบ Skip-Hoist เพิ่มขั้นตอนการถ่ายโอนหลังจากการชั่งน้ําหนัก
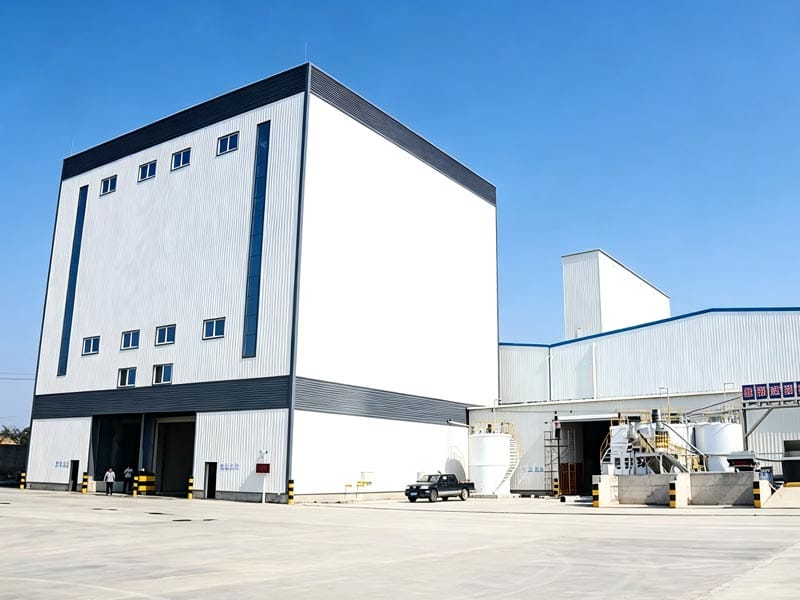
ในโรงงานแบบกระโดดข้าม การชั่งน้ําหนักรวมและการยกแบบรวมเป็นหน้าที่ที่แยกจากกัน.
โรงงานถังที่ติดตั้งด้านข้างและเหนือศีรษะของเราจะชั่งน้ําหนักมวลรวมก่อนที่จะถูกยกขึ้นเป็นระยะๆ โดยการข้ามรอกไปยังพื้นที่ผสม.
นั่นหมายความว่าสเกลที่เสถียรไม่ได้พิสูจน์ด้วยตัวมันเองว่ารอบการข้ามกําลังถ่ายโอนทุกชุดอย่างถูกต้อง.
ตรวจสอบ:
- การปล่อยถังชั่งน้ําหนักที่สมบูรณ์;
- ข้ามตําแหน่งรับ;
- การรั่วไหลของวัสดุ;
- ข้ามความจุที่สัมพันธ์กับขนาดชุด;
- การปล่อยถังชั่วคราวเหนือเครื่องผสม;
- การประสานระหว่างการชั่งน้ําหนัก การยก และการปล่อย.
ดังนั้นการชั่งน้ําหนักรวมจึงควรได้รับการตรวจสอบร่วมกับลําดับการถ่ายโอน.
การสั่นสะเทือนอาจรบกวนการอ่านน้ําหนักขั้นสุดท้าย
โรงงานคอนกรีตประกอบด้วยเครื่องผสม สายพานลําเลียง เครื่องข้าม คอมเพรสเซอร์ และอุปกรณ์สั่นอื่นๆ.
หากถังชั่งน้ําหนักสัมผัสกับการสั่นสะเทือนที่รุนแรงทั้งทางกลไกหรือเชิงโครงสร้าง ค่าที่แสดงอาจผันผวนรอบๆ เป้าหมาย.
ระบบควบคุมอาจใช้การกรองสัญญาณและเวลาตกตะกอนก่อนที่จะยอมรับน้ําหนักสุดท้าย.
สําหรับการชั่งน้ําหนักรวมตรวจสอบไม่ว่าจะเป็น:
- เครื่องชั่งมีเสถียรภาพก่อนที่จะยอมรับแบทช์;
- อุปกรณ์ใกล้เคียงเริ่มต้นในเวลาเดียวกันกับการชั่งน้ําหนัก;
- การสั่นสะเทือนของโครงสร้างมีการเปลี่ยนแปลงหลังจากการปรับเปลี่ยนพืช;
- สายโหลดเซลล์ถูกกําหนดเส้นทางและป้องกันอย่างถูกต้อง.
อย่าชดเชยปัญหาการสั่นสะเทือนทางกลโดยการเพิ่มการกรองซอฟต์แวร์เท่านั้น การกรองที่มากเกินไปอาจทําให้การตรวจจับการเปลี่ยนแปลงน้ําหนักจริงล่าช้าได้.
เศษส่วนรวมที่แตกต่างกันต้องการการตั้งค่าการให้อาหารที่แตกต่างกัน
โรงงานแห่งเดียวอาจจัดการกับทรายละเอียด 5 ก้อน หิน 10 มม. หิน 10 มม. และเศษส่วนอื่นๆ.
วัสดุเหล่านี้ไม่ทิ้งถังเก็บในอัตราเดียวกัน.
การตั้งค่าการชั่งน้ําหนักรวมจึงควรพิจารณาวัสดุแต่ละชนิด:
- ขนาดอนุภาค;
- รูปร่าง;
- ความชื้น;
- ความหนาแน่นรวม;
- เรขาคณิตทางออก;
- การตอบสนองการเปิดประตู.
ค่าจุดตัดที่ปรับสําหรับหินหยาบแห้งอาจทําให้เกิดส่วนเกินเมื่อคัดลอกโดยตรงไปยังทรายละเอียดชื้น.
ใช้ข้อมูลการผลิตจริงเพื่อเพิ่มประสิทธิภาพแต่ละถังขยะอย่างอิสระ.
ขนาดแบทช์ต่ําสมควรได้รับการตรวจสอบด้วยตนเอง
โรงงานอาจมีความแม่นยําในช่วงแบทช์ปกติขนาดใหญ่ แต่มีความเสถียรน้อยกว่าเมื่อผลิตแบทช์ที่สมบูรณ์ขนาดเล็ก.
ในปริมาณที่ต่ํากว่า การเกินขอบเขตคงที่จะกลายเป็นเปอร์เซ็นต์ของเป้าหมายที่มากขึ้น.
หากเครื่องป้อนเพิ่ม 10 กก. อย่างต่อเนื่องหลังจากจุดตัด ข้อผิดพลาดนั้นแสดงถึง 1% ของเป้าหมาย 1,000 กก. แต่เป็น 4% ของเป้าหมาย 250 กก.
ตัวอย่างทางคณิตศาสตร์นี้ไม่ได้อธิบายข้อกําหนด MixingPlantPro มันแสดงให้เห็นว่าเหตุใดจึงควรตรวจสอบการชั่งน้ําหนักรวมตลอดช่วงการทํางานจริง.
คําแนะนําในการตรวจสอบขนาดของ NRMCA เป็นไปตามหลักการเดียวกันโดยกําหนดให้มีการตรวจสอบผ่านช่วงการใช้งาน แทนที่จะใช้สภาวะโหลดสูงเพียงสภาวะเดียว.
ใช้บันทึกเป็นชุดเพื่อแยกการเปลี่ยนแปลงแบบสุ่มออกจากการดริฟท์
ชุดที่ผิดปกติหนึ่งชุดอาจเป็นผลมาจากสภาพวัสดุชั่วคราว การเบี่ยงเบนซ้ํา ๆ ในทิศทางเดียวกันบ่งบอกถึงปัญหาที่เป็นระบบ.
ติดตามการชั่งน้ําหนักรวมโดย:
- ถังขยะ;
- วัสดุ;
- เป้าหมาย;
- จริง;
- ส่วนเบี่ยงเบนที่ลงนาม;
- เวลาให้อาหาร;
- ความชื้น;
- ขนาดชุด;
- ช่วงเวลาของวัน.
หากทรายซ้ํา ๆ เสร็จสิ้นหนักในช่วงที่เปียกของวันเปรียบเทียบความชื้นและพฤติกรรมป้อน หากหนึ่งถังหินลอยโดยไม่คํานึงถึงสภาพอากาศตรวจสอบประตูและลําดับการชั่งน้ําหนัก.
ของเรา คู่มือโรงงานผสมคอนกรีตอัจฉริยะ อธิบายว่าบันทึกการผลิตและประวัติการเตือนสามารถรองรับการวิเคราะห์ประเภทนี้ได้อย่างไร.
การสอบเทียบและการปรับแต่งกระบวนการเป็นงานที่แตกต่างกัน
การสอบเทียบจะกําหนดว่าระบบชั่งน้ําหนักระบุโหลดอ้างอิงที่ทราบอย่างถูกต้องหรือไม่.
การปรับกระบวนการจะปรับจุดตัดของตัวป้อน ค่าก่อนดําเนินการ หรือกําหนดเวลาการควบคุม เพื่อให้แบทช์อัตโนมัติไปถึงเป้าหมายอย่างสม่ําเสมอ.
อย่าใช้การสอบเทียบเพื่อชดเชยการเกินขอบเขตของตัวป้อน.
หากเครื่องชั่งถูกต้องแต่กระบวนการสิ้นสุดสูง 20 กก. การเปลี่ยนความสัมพันธ์ในการสอบเทียบจะทําให้การวัดผิดพลาดในขณะที่ปัญหาการป้อนไม่ได้รับการแก้ไข.
ของเรา คู่มือการสอบเทียบโรงงานแบทช์ อธิบายความแตกต่างระหว่างการสอบเทียบ การปรับ และการตรวจสอบอย่างละเอียดยิ่งขึ้น.
การทดสอบการยอมรับการชั่งน้ําหนักรวมควรรวมอะไรบ้าง?
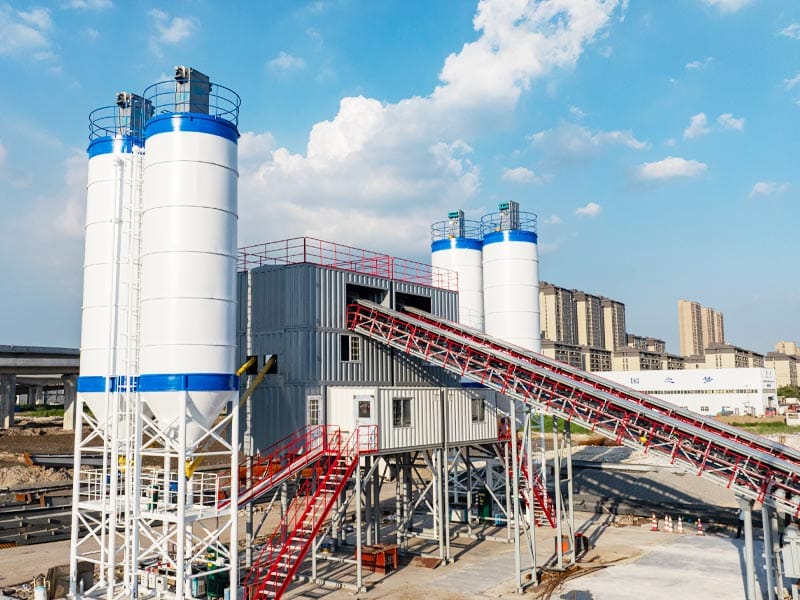
โรงงานแห่งใหม่ควรได้รับการทดสอบโดยใช้ทั้งโหลดอ้างอิงและมวลรวมจริง.
สําหรับการชั่งน้ําหนักรวม ได้แก่
- ตรวจสอบเป็นศูนย์;
- การตรวจสอบขนาดตลอดช่วงการทํางาน;
- การทดสอบถังรวมแต่ละถัง;
- ปริมาณแบทช์ต่ําและปกติ;
- ตัดป้อนอัตโนมัติ;
- การชดเชยวัสดุในเที่ยวบิน;
- การปล่อยถังที่สมบูรณ์;
- ข้ามหรือโอนสายพาน;
- ตรรกะการแก้ไขความชื้น;
- เอาต์พุตบันทึกแบทช์.
ทําซ้ําชุดอัตโนมัติหลาย รอบที่ประสบความสําเร็จหนึ่งรอบไม่ได้สร้างความสามารถในการทําซ้ํา.
หากโรงงานจะใช้สภาพทรายตามฤดูกาลทั้งแบบแห้งและแบบเปียก ให้รวมสถานะวัสดุที่เป็นตัวแทนในทางปฏิบัติด้วย.
ผู้ซื้อควรส่งอะไรสําหรับการออกแบบระบบรวม?
การชั่งน้ําหนักรวมจะทํางานได้ดีที่สุดเมื่อระบบแบทช์ได้รับการออกแบบตามช่วงวัสดุจริง.
ให้:
- เศษส่วนรวม;
- ขนาดอนุภาคสูงสุด;
- ช่วงความชื้นปกติ;
- ปริมาณต่ําสุดและสูงสุดต่อชุด;
- ขนาดชุดปกติ;
- อัตราการผลิตที่ต้องการ;
- วิธีการถ่ายโอนรวมที่ต้องการ;
- ข้อจํากัดของไซต์;
- ข้อกําหนดในการควบคุมคุณภาพ.
อินพุตเหล่านี้ช่วยกําหนดการจัดเรียงถัง ช่วงการชั่งน้ําหนัก การควบคุมตัวป้อน และลําดับการถ่ายโอน.
ส่งข้อกําหนดการแบทช์และข้อมูลรวมของคุณผ่านทางเรา หน้าติดต่อ สําหรับการตรวจสอบอุปกรณ์เฉพาะโครงการ.
บทสรุป
ความแปรผันของการชั่งน้ําหนักรวมอาจมาจากเครื่องชั่ง แต่ก็อาจมาจากการป้อนเกิน การเชื่อม การสัมผัสทางกล การแก้ไขความชื้น วัสดุตกค้าง และตรรกะการชั่งน้ําหนักสะสม.
วิธีการแก้ไขปัญหาที่แข็งแกร่งที่สุดจะตรวจสอบเครื่องชั่งก่อนจากนั้นจึงแยกการวัดออกจากการป้อนและการถ่ายโอน เศษส่วนรวมแต่ละส่วนควรได้รับการตรวจสอบตลอดช่วงการทํางานจริงโดยมีความชื้นและขนาดแบทช์รวมอยู่ในการวิเคราะห์.
เมื่อบันทึกการชั่งน้ําหนัก การให้อาหาร การถ่ายโอน และแบทช์ถือเป็นกระบวนการเดียว ทีมงานโรงงานสามารถค้นหาแหล่งที่มาที่แท้จริงของการเปลี่ยนแปลง แทนที่จะปรับมาตราส่วนที่อาจถูกต้องอยู่แล้วซ้ําๆ.
คําถามที่พบบ่อย
อะไรทําให้เกิดความแปรผันของการชั่งน้ําหนักรวมในโรงงานคอนกรีต?
สาเหตุทั่วไป ได้แก่ การเลื่อนระดับของเครื่องชั่ง, การป้อนเกิน, วัสดุในการบิน, การเชื่อม, การสัมผัสทางกล, ข้อผิดพลาดในการแก้ไขความชื้น, มวลรวมที่เหลือและการถ่ายโอนที่ไม่เสถียร เครื่องชั่งควรได้รับการตรวจสอบก่อนที่จะเปลี่ยนการตั้งค่าการควบคุม.
เหตุใดผลรวมสุดท้ายจึงถูกต้องในขณะที่สูตรผิด?
ในการชั่งน้ําหนักสะสมเศษส่วนรวมหนึ่งอาจต่ําในขณะที่อีกส่วนหนึ่งสูงด้วยจํานวนที่เท่ากัน จากนั้นผลรวมสุดท้ายจะปรากฏถูกต้องแม้ว่าสัดส่วนแต่ละส่วนจะผิด.
ความชื้นรวมส่งผลต่อการชั่งน้ําหนักหรือไม่?
ใช่. ความชื้นบนพื้นผิวเปลี่ยนมวลเปียกที่จําเป็นในการส่งมอบของแข็งรวมที่ตั้งใจไว้ เป้าหมายเปียกที่ถูกต้องจึงสามารถสูงกว่าปริมาณ SSD ในสูตรห้องปฏิบัติการ.
วัสดุในการบินคืออะไร?
วัสดุในการบินคือมวลรวมที่ยังคงตกลงสู่ถังชั่งน้ําหนักหลังจากที่ตัวป้อนหรือประตูได้รับคําสั่งหยุด ระบบควบคุมอาจต้องการการชดเชยการตัดเพื่อบัญชีสําหรับวัสดุที่ล่าช้านี้.
การชั่งน้ําหนักรวมควรได้รับการทดสอบในโรงงานผสมใหม่อย่างไร?
ตรวจสอบการตอบสนองเป็นศูนย์และขนาดผ่านช่วงการทํางาน ทดสอบถังรวมแต่ละถัง เรียกใช้ชุดอัตโนมัติ ตรวจสอบจุดตัดของตัวป้อนและการปล่อยถัง ยืนยันตรรกะการแก้ไขความชื้น และตรวจสอบบันทึกชุดสุดท้าย.