
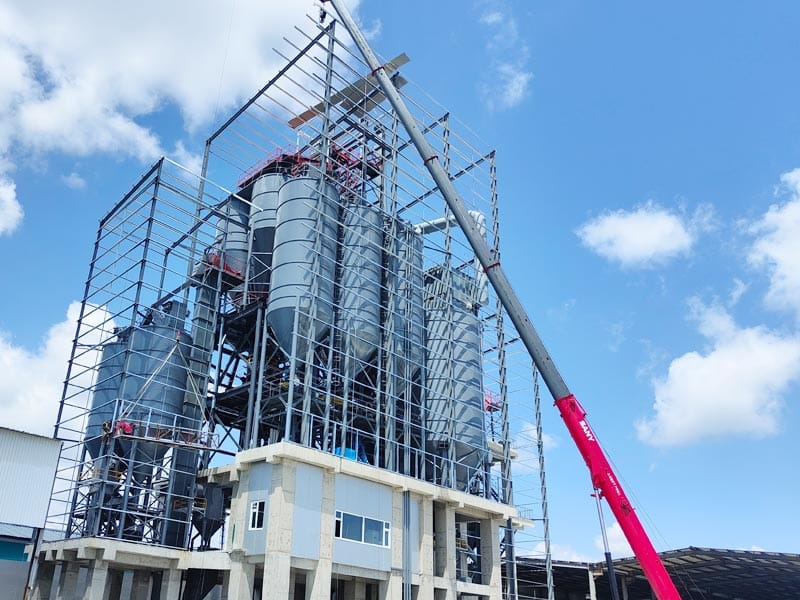
Eine integrierte Sandmörtelanlage ist nicht einfach eine Sandherstellungsmaschine, die neben einem Trockenmörtelmischer platziert wird. Der Wert der Integration ergibt sich aus der Steuerung des Materials zwischen den beiden Prozessen: Partikelgröße, Pulvergehalt, Feuchtigkeit, Lagerung, Dosierung und der Geschwindigkeit, mit der jedem Mörtelrezept qualifizierter Sand zugeführt wird.
Wenn der Sandabschnitt mehr Material produziert, als der Mörtelabschnitt verwenden kann, werden Lagerung und Klassifizierung zur Einschränkung. Wenn der Mörtelabschnitt einen Bruchteil benötigt, den der Sandabschnitt nicht konsistent liefern kann, kann die gesamte Sandleistung ausreichend aussehen, während die Produktion noch eingestellt wird. Die Verbindung zwischen den beiden Systemen ist daher ebenso wichtig wie die Kapazität beider Systeme für sich.
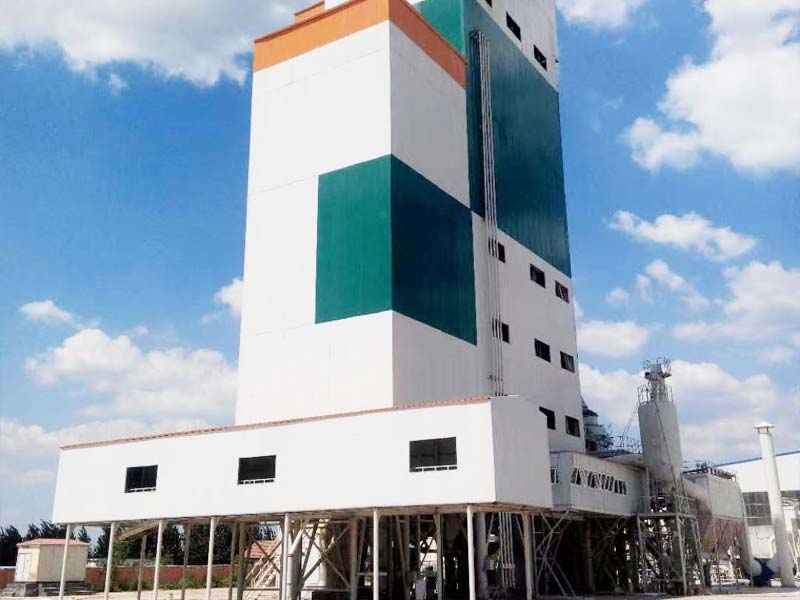
Unser Integrierte Sand- und Spezialmörtelanlage Sandaufbereitung mit Trockenmörtelproduktion kombiniert In diesem Leitfaden wird erläutert, wie eine integrierte Sandmörtelanlage vom Einsatzmaterial bis zum fertigen Mörtel zu bewerten ist und was Käufer vor der Genehmigung der kompletten Linie überprüfen sollten.
Was ist eine integrierte Sandmörtelanlage?
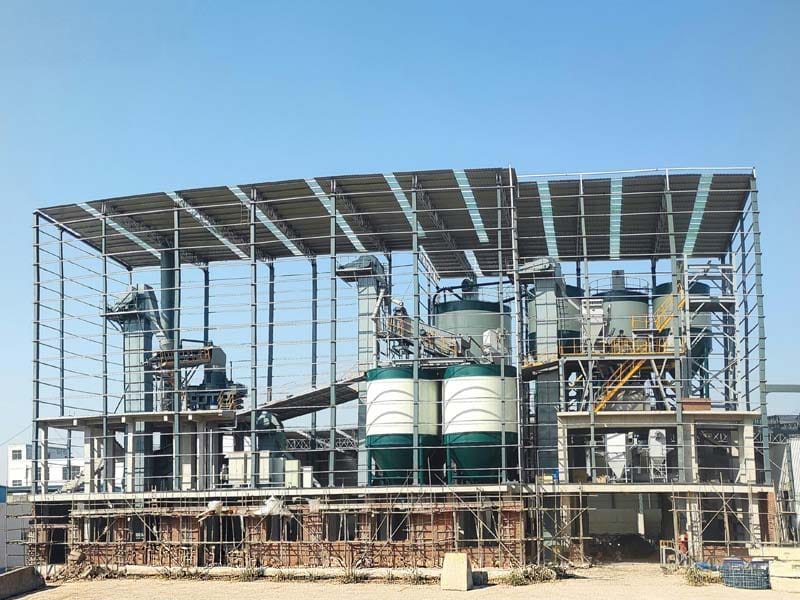
Eine integrierte Sandmörtelanlage vereint zwei Produktionssysteme innerhalb eines koordinierten Materialflusses Das erste System bereitet hergestellten Sand auf, das zweite lagert, wiegt und mischt diesen Sand mit Bindemitteln und Additiven, um Trockenmörtel herzustellen.
Der vorgeschaltete Abschnitt kann Zerkleinern oder Formen, Sieben, Pulverklassifizierung, Rezirkulation und Lagerung von fertigem Sand umfassen. Der nachgeschaltete Abschnitt kann Sandbehälter, Lagerung von Bindemitteln und Additiven, Chargen, Trockenmischen, Transfer von Fertigprodukten und Absacken oder Massenverladung umfassen.
Unsere integrierte Linie basiert auf einer 0-63-mm-Produktpalette aus Kunstsand und verbindet die Sandvorbereitung mit automatisiertem Mörtelstopfen und -mischen. Die wichtige technische Frage ist, wie dieses 03-mm-Material aufgeteilt, gelagert und für die am Standort geplanten Mörtelprodukte verwendet wird.
Eine integrierte Sandmörtelanlage sollte daher als ein Verfahren mit zwei verbundenen Qualitätstoren spezifiziert werden: Qualifizierter Sand muss den Sandabschnitt verlassen und qualifizierter Mörtel muss den Mischabschnitt verlassen.
Beginnen Sie mit den Mörtelprodukten und arbeiten Sie dann rückwärts in den Sand
Der beste Weg, eine integrierte Sandmörtelanlage zu entwerfen, ist, mit dem Produktportfolio Trockenmörtel zu beginnen. Verschiedene Mörtel verwenden nicht automatisch die gleiche Sandgradierung.
Mauermörtel, Putzmörtel, Fliesenkleber, Reparaturprodukte und selbstnivellierender Mörtel können unterschiedliche Partikelverteilungen und unterschiedliche Anteile an Feinmaterial erfordern, die Ausrüstung sollte daher um die Formulierungen herum konfiguriert werden, die tatsächlich hergestellt werden.
| Frage der Mörtelplanung | Warum es im Upstream darauf ankommt | Was für den Sandabschnitt zu definieren ist |
|---|---|---|
| Wie viele Mörtelfamilien werden produziert? | Für weitere Formulierungen sind möglicherweise mehr Sandfraktionen oder Mischoptionen erforderlich. | Anzahl der fertigen Sandbehälter und Klassifizierungsstrategie. |
| Was ist die gröbste zulässige Partikelgröße? | Übergroßes Material kann die Produktleistung und die nachgelagerte Handhabung stören. | Endgültiger Bildschirmschnitt und übergroßer Rückweg. |
| Wie viel Feinmaterial wird benötigt? | Zu viel oder zu wenig Feinanteil kann das Formulierungsverhalten verändern. | Pulverklassifizierung und Mischkontrolle. |
| Wie oft ändern sich Produkte? | Häufige Umstellungen erhöhen die Nachfrage nach kontrollierter Speicherung und Rückverfolgbarkeit. | Mülleimerzuordnung und rezeptspezifische Sandführung. |
Dieser Produkt-First-Ansatz verhindert, dass eine integrierte Sandmörtelanlage auf der Grundlage einer generischen Sandspezifikation konzipiert wird, die das Mörtellabor später dazu zwingt, die falsche Aggregatverteilung auszugleichen. Eine gut geplante integrierte Sandmörtelanlage sollte es der zugelassenen Mörtelformulierung ermöglichen, die erforderlichen Sandfraktionen zu definieren.
Definieren Sie das Sandqualitätstor zwischen den beiden Prozessen
Der Sandherstellungsabschnitt sollte kein Material für die Mörtelproduktion freigeben, nur weil er den Brecher und das Sieb passiert hat. Ein Qualitätstor sollte festlegen, wann der hergestellte Sand für die nachgelagerte Verwendung akzeptabel ist.
Für Mauermörtelanwendungen, ASTM C144 Hergestellter Sand erkennt und Sortierungs- und Qualitätsanforderungen für Zuschlagstoffe festlegt, die in Mauerwerksmörtel verwendet werden. Es handelt sich nicht um eine universelle Spezifikation für jeden speziellen Mörtel, sondern es zeigt, warum hergestellter Sand als kontrollierter Zuschlagstoff und nicht als generischer Brecherfeinstoff bewertet werden muss.
Die Partikelgrößenverteilung kann mit Methoden wie gemessen werden ASTM C136/C136M, während Material feiner als 75 µm eine waschbasierte Bestimmung wie ASTM C117 erfordern kann.
Bei einer integrierten Sandmörtelanlage sollten die tatsächlichen Akzeptanzkriterien aus der Produktspezifikation und den Formulierungsversuchen stammen Definieren Sie mindestens die Sortierhülle, die maximale Partikelgröße, den Feinanteil, den Feuchtigkeitszustand und die Materialqualitätsanforderungen, die für den hergestellten Mörtel von Bedeutung sind.
Behandeln Sie den Feinheitsmodul nicht als vollständige Sandspezifikation
Der Feinheitsmodul ist nützlich, um eine Zuschlagstoffeinstufung zusammenzufassen, zeigt jedoch nicht, wie Partikel auf jedem Sieb verteilt sind. Zwei Sande können ähnliche Feinheitsmodulwerte aufweisen und gleichzeitig unterschiedliche Mengen sehr feiner oder intermediärer Partikel aufweisen.
Auf unserer integrierten Produktseite heißt es, dass der Sandherstellungsbereich den Feinheitmodul innerhalb seines veröffentlichten Betriebsbereichs anpassen und auch den Pulvergehalt anpassen kann. Diese Funktionen sind nützlich, da eine integrierte Sandmörtelanlage möglicherweise mehr als eine Zuschlagstoffbedingung für verschiedene Mörtelprodukte benötigt.
Das Kontrollziel sollte jedoch weiterhin die genehmigte Sortierhüllkurve oder Formulierungsanforderung sein Wählen Sie keine einzige Feinheit-Modul-Zahl aus und gehen Sie davon aus, dass jeder Sand, der dazu passt, austauschbar ist.
Vergleichen Sie bei Inbetriebnahme der Leitung vollständige Siebergebnisse und Feinpartikelmessungen mit der Mörtelformulierung, dann sollten die Kontrollen zur Sandherstellung so eingestellt werden, dass sie den genehmigten Materialzustand wiedergeben, nicht nur eine zusammenfassende Nummer.
Trennen Sie die Kontrolle von Steinpulver von der Tonkontamination
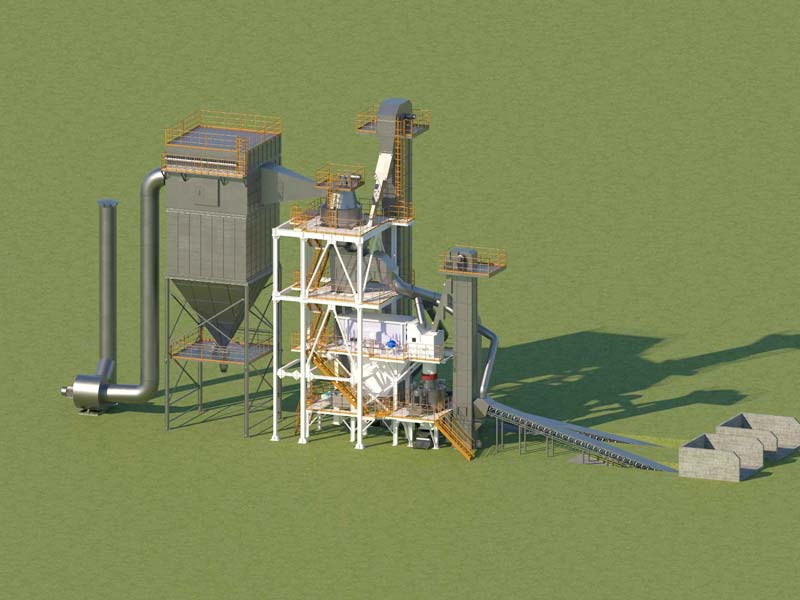
Eine integrierte Sandmörtelanlage muss oft die Menge an feinem Mineralpulver kontrollieren, die in die Mörtelproduktion gelangt. Das bedeutet nicht, dass jedes feine Partikel gleichermaßen akzeptabel ist.
Aus gesundem Ausgangsgestein erzeugte Feinpartikel können anders funktionieren als tonreiche Verunreinigungen oder verwittertes Material. Klassifizierungsgeräte können die Pulvermenge ändern, minderwertige Futtermittel können jedoch nicht automatisch in geeignete Mörtelzuschlagstoffe umgewandelt werden.
ASTM C117 unterscheidet Material, das feiner als das 75-M17-Sieb ist, durch Waschen und stellt fest, dass Tonpartikel und andere dispergierte Feinmaterialien während des Tests entfernt werden können.
Legen Sie für die integrierte Sandmörtelanlage sowohl ein Mengenziel als auch eine Materialqualitätsprüfung auf Feinstoffe fest, sofern die Formulierung dies erfordert. Dies ist besonders wichtig, wenn sich die Rohstoffquelle ändert oder wenn nasses Wetter die Kontamination durch Lagerbestände erhöht.
Das Steuerungssystem kann eine Prozessvariable verwalten, das Labor muss jedoch noch definieren, welche Art von Feinmaterial akzeptabel ist.
Verwenden Sie Klassifizierungsbehälter, um Sand in Rezeptzutaten umzuwandeln
Die wichtigste Verbindung zwischen den Sand - und Mörtelabschnitten ist in der Regel die Lagerung Fertiggefertigter Sand wird erst zu einer Mörtelzutat, nachdem er einer bekannten Fraktion oder kontrollierten Mischung zugeordnet wurde.
Ein einzelner großer Fertigsandbehälter kann für eine enge Produktpalette funktionieren. Eine Fabrik, die mehrere Spezialmörtel herstellt, benötigt möglicherweise mehrere Fraktionen, die separat gelagert werden, damit Rezepte sie in unterschiedlichen Anteilen kombinieren können.
Entscheiden Sie sich für eine integrierte Sandmörtelanlage:
- Wie viele Sandfraktionen die Formulierungen benötigen;
- Welche Bildschirmschnitte diese Brüche erzeugen;
- Wie viel Pufferspeicher benötigt jede Fraktion;
- Ob Fraktionen vor der Lagerung oder beim Mörtelbaden gemischt werden;
- Wie Verunreinigungen zwischen Fraktionen verhindert werden.
Erstellen Sie nicht mehr Behälter, als die Produktpalette benötigt Zusätzliche Fraktionen erhöhen die Ausrüstung, die Kontrollen und die Inventarkomplexität Der Zweck der Klassifizierung besteht darin, dem Mörtelsystem nützliche Inhaltsstoffe zu geben, und nicht darin, die Anzahl möglicher Siebschnitte zu maximieren.
Saldproduktion nach Bruchteilen ausgleichen, nicht nur nach Gesamttonne
Die gesamte Sandproduktion kann einen Mangel in einem kritischen Bruchteil verbergen Dies ist eine der wichtigsten Kapazitätsprüfungen für eine integrierte Sandmörtelanlage.
Betrachten Sie eine hypothetische Linie, die 40 Tonnen qualifizierten Sand pro Stunde produziert Nach der Klassifizierung ist die Produktion:
| Sandfraktion | Illustrative Produktion | Mörtelbedarf während des Spitzenbetriebs | Balance |
|---|---|---|---|
| Grobfraktion | 16 t/h | 10 t/h | +6 t/h |
| Mittlere Fraktion | 14 t/h | 16 t/h | -2 t/h |
| Feinanteil | 10 t/h | 8 t/h | +2 t/h |
| Insgesamt | 40 t/h | 34 t/h | +6 t/h insgesamt |
Die gesamte Sandproduktion übersteigt den gesamten Mörtelbedarf, dennoch ist der mittlere Anteil um 2 t/h kurz Ohne ausreichenden Pufferbestand oder eine Möglichkeit, die Klassifizierungsbilanz anzupassen, kann die Mörtelanlage noch begrenzt werden.
Dieses Beispiel ist illustrativ, kein Produkt-Leistungs-Anspruch Es zeigt, warum die integrierte Sandmörtelanlagendimensionierung Fraktion für Fraktion Massenbilanzen verwenden sollte und nicht nur eine Gesamtproduktionszahl.
Größenpufferspeicherung um Prozessvariabilität
Die Sandherstellungs - und Mörtelabschnitte arbeiten nicht immer mit identischen Raten Die Sandproduktion kann für Siebinspektion oder Rohstoffwechsel eingestellt werden, während die Mörtelproduktion weitergeht Die Mörtelproduktion kann für die Rezepturumstellung eingestellt werden, während die Sandvorbereitung fortgesetzt wird.
Pufferspeicherung trennt diese kurzen Unterbrechungen, sodass ein Prozess den anderen nicht sofort stoppt.
Für eine integrierte Sandmörtelanlage Pufferkapazität aus dem voraussichtlichen Produktionsplan bestimmen Wird eine kritische Sandfraktion mit 12 t/h verbraucht und kann der Sandabschnitt während einer geplanten Intervention 90 Minuten lang nicht verfügbar sein, so beträgt der theoretische Verbrauch in diesem Intervall 18 Tonnen.
Diese Arithmetik bedeutet nicht, dass die Tonne automatisch genau 18 Tonnen betragen sollte. Sicherheitsvorrat, nutzbares Behältervolumen, Materialfluss, zukünftige Produktänderungen und Nachschubstrategie müssen noch überprüft werden.
Die sinnvolle Entwurfsfrage lautet: Wie lange sollte der Mörtelabschnitt unabhängig vom Sandabschnitt arbeiten und für welche Sandfraktionen?
Feuchtigkeit muss kontrolliert werden, bevor Sand in die Trockenmörtelproduktion gelangt
Die Trockenmörtelproduktion erfordert kontrollierte Trockenmaterialien, enthält der hergestellte Sand zu viel Feuchtigkeit, kann dies die Lagerung, den Pulverfluss, die Dosierung und die Stabilität des fertigen Trockenprodukts beeinträchtigen.
Eine integrierte Sandmörtelanlage sollte daher definieren, wo Feuchtigkeit gemessen wird und welche Behandlung erfolgt, bevor Sand in die Mörtelbehälter gelangt.
Wenn Futter oder fertiger Sand getrocknet werden muss, sollte die Trocknerkapazität aus der tatsächlichen Feuchtigkeitsbelastung berechnet werden, nicht nur aus Tonnen pro Stunde. Dieselbe Masse an nassem Sand kann bei unterschiedlichen Einlassfeuchtigkeitswerten eine sehr unterschiedliche thermische Belastung erfordern.
Wenn Trocknung eingeschlossen ist, kann auch Kühlung wichtig sein, bevor der Sand Additive oder die Lagerung des Endprodukts erreicht. Die erforderliche Anordnung sollte für das Projekt bestätigt werden und nicht von einem generischen Trockenmörtelstrom ausgegangen werden.
Notieren Sie Feuchtigkeit neben der Sortierung während der Inbetriebnahme. Eine aus trockenem Labormaterial entnommene Sortierprobe beschreibt nicht, wie nasser Produktionssand durch Lager- und Dosiergeräte fließt.
Passen Sie die Sandversorgung mit der Genauigkeit der Mörtelbatching an
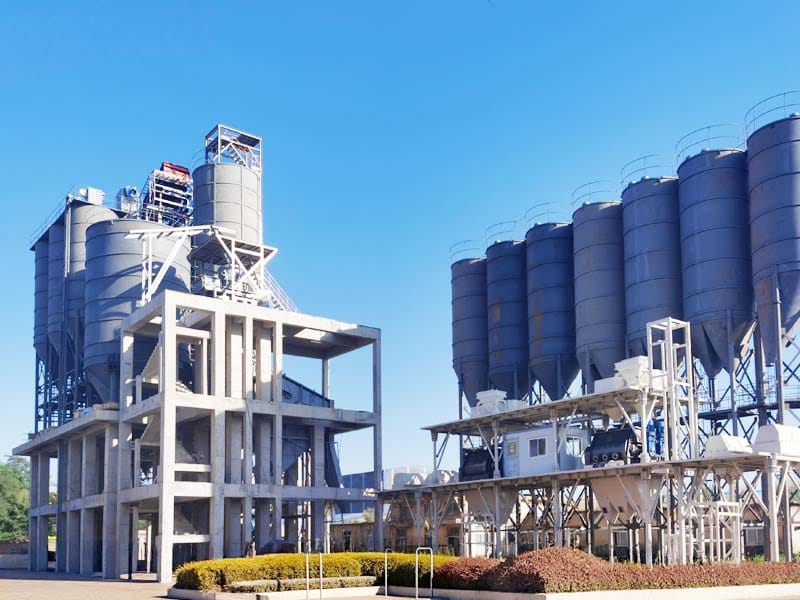
Sobald der hergestellte Sand den Mörtelabschnitt erreicht, wird er zu einer von mehreren genau proportionierten Zutaten. Das Mörtelkontrollsystem muss wissen, welche Fraktion sich in jedem Behälter befindet und wie viel jedes Rezept benötigt.
Die Produktpalette der integrierten Sandmörtelanlage umfasst automatisiertes Chargen- und Formelmanagement. Diese Funktionen sind wertvoll, wenn der Sandabschnitt und der Mörtelabschnitt Produktionsdaten gemeinsam nutzen. Die endgültige Kontrollarchitektur sollte jedoch für das Projekt definiert werden.
Überprüfen Sie für jeden Sandbehälter den Wägebereich, die Reaktion des Zuführers und die Chargenaufzeichnung. Eine korrekte Upstream-Einstufung garantiert nicht die richtige Downstream-Mischung, wenn die falsche Menge entladen wird.
Kleine Produktionschargen in den Prüfplan aufnehmen Ein Wägesystem, das eine akzeptable Leistung nahe der normalen Kapazität erbringt, muss möglicherweise bei geringeren Mengen, die für spezielle Mörtelrezepte verwendet werden, gesondert überprüft werden.
Koordinieren Sie das Steuerungssystem über beide Produktionsstufen hinweg
Integration sollte in der Steuerlogik sichtbar sein, Bediener müssen vor Produktionsbeginn wissen, ob der Sandabschnitt genügend qualifiziertes Material für die nächste Mörtelrezeptur zur Verfügung hat.
Eine nützliche integrierte Strategie zur Steuerung von Sandmörtelanlagen kann Folgendes verfolgen:
- Rohsteinfutterstatus;
- Betriebsart der Sandherstellung;
- Benotungs- oder Klassifizierungsbedingung;
- Inventar in jedem fertigen Sandbehälter;
- Anforderungen an Mörtelrezepturen;
- Wiege - und Mischstatus;
- Alarme, die verhindern, dass sich ungeeignetes Material stromabwärts bewegt.
Dies erfordert nicht, dass jedes Projekt einen identischen SPS-Bildschirm oder eine Datenbank verwendet Es bedeutet, dass die Schnittstelle zwischen den beiden Prozessen definiert werden muss.
Fällt der mittlere Sandbehälter beispielsweise unter die für die nächste Rezeptur erforderliche Menge, sollte der Mörtelabschnitt nicht davon ausgehen, dass ihn der gesamte Sandbestand an anderer Stelle ersetzen kann Die Betriebslogik sollte den tatsächlichen Produktbedarf widerspiegeln.
Die Staubkontrolle sollte den Materialtransferpunkten folgen
Sowohl die Sandverarbeitung als auch die Trockenmörtelproduktion können Staub in der Luft erzeugen, durch die Integration der Systeme kann die Zwischenhandhabung reduziert werden, es werden aber auch Übergabepunkte innerhalb einer Anlage konzentriert.
Unsere integrierte Produktseite beschreibt die Unterdruckstaubkontrolle im gesamten Prozess. Das endgültige Absaugsystem muss noch um die tatsächlichen Quellen, Kanäle, Filter und Standortbedingungen herum entwickelt werden.
Kartenstaubentwicklung an Brechern, Sieben, Klassifikatoren, Behälterfüllung, Wiegen, Mixeraufladung, Fertigproduktübertragung und Verpackung Anschließend definieren Sie, welche Punkte eingeschlossen sind und welche eine lokale Extraktion erfordern.
Verwenden Sie nicht eine allgemeine Staubsammelkapazitätsnummer als Beweis dafür, dass jede Quelle kontrolliert wird. Die Inbetriebnahme sollte die Erfassung unter den relevanten Betriebsbedingungen überprüfen.
Integriert bedeutet nicht, dass jeder Upstream-Prozess enthalten ist
Eine integrierte Sandmörtelanlage hat noch eine Versorgungsgrenze, Der veröffentlichte Sandherstellungsprozess auf unserer Standalone-Linie beginnt mit vorbereitetem Steinfutter statt mit Bruchbrocken Großes Rohgestein benötigt daher eine entsprechende vorgeschaltete Zerkleinerung und Abschirmung, bevor es den Feinsandbauabschnitt erreicht.
Ebenso können Beutelpalettierung, Laborausrüstung, Rohstoffbergbau, Bauarbeiten oder andere Projektsysteme außerhalb der integrierten Linie liegen, sofern sie nicht ausdrücklich enthalten sind.
Erstellen Sie bei der Beschaffung eine Prozessgrenzenzeichnung Markieren Sie:
- Größe und Zustand des eingehenden Steins;
- Vorabvorbereitungsverantwortung;
- Sandverarbeitungsgeräte;
- Trocknen oder Kühlen, wo erforderlich;
- Sandlager- und Klassifizierungsbehälter;
- Lagerung von Mörtelzutaten;
- Mischen und Handhabung des Endprodukts;
- Verpackungs- oder Massenladeschnittstellen.
Damit wird verhindert, dass “integriert” als “alles auf der Seite ist inklusive” interpretiert wird”
Verwenden Sie eine Massenbilanz für die komplette integrierte Linie
Eine vollständige Massenbilanz ist eines der besten Werkzeuge zur Überprüfung einer integrierten Sandmörtelanlage.
Beginnen Sie mit frischem Steinfutter Verfolgen Sie qualifizierten Sand, rezirkulierende Übergröße, abgetrenntes Pulver und jeden anderen identifizierten Strom. Verfolgen Sie dann, wie qualifizierter Sand auf Lagerfraktionen aufgeteilt wird und wie jede Fraktion in Mörtelrezepte gelangt.
Fügen Sie keine interne Rezirkulation zur fertigen Produktion hinzu Material, das mehrmals durch einen Rücklaufkreislauf läuft, ist immer noch das gleiche Material, bis es als Produkt oder einen anderen definierten Strom austritt.
Nachgeschaltet gilt die gleiche Regel Der Mörtelmischerdurchsatz ist nicht identisch mit der verpackten Fertigproduktleistung, wenn die Verpackung oder die Massenbeladung langsamer erfolgt.
Eine vollständige Massenbilanz ermöglicht es dem Käufer, den wahren Engpass zu identifizieren. Dabei kann es sich um Sandherstellung, Klassifizierung, eine Lagerfraktion, Mörtelbattierung, Mischen, Verpackung oder die Schnittstelle zwischen ihnen handeln.
Was sollten Käufer bereitstellen, bevor sie eine integrierte Leitung anfordern?
Eine nützliche Untersuchung einer integrierten Sandmörtelanlage sollte Informationen von beiden Seiten des Prozesses enthalten.
Geben Sie für den Sandabschnitt die Gesteinsart, die vorbereitete Futtergrößenverteilung, die erwartete Feuchtigkeit, die vorhandene vorgelagerte Zerkleinerungsausrüstung und die Zielsandgradierung an.
Geben Sie für den Mörtelbereich Produktfamilien, Formulierungen auf Zutatenkategorienebene, erforderliche Sandfraktionen, Produktionsplan, Verpackungsformate sowie Werkstatt- oder Standortabmessungen an.
Identifizieren Sie außerdem, ob die Sandproduktion und die Mörtelproduktion gleichzeitig laufen, wie viele Stunden Pufferlagerung bevorzugt werden und ob die Linie zukünftige Mörtelprodukte unterstützen muss.
Unser Sandlösungen hergestellt und Trockenmörtellösungen Zeigen Sie die beiden Prozessfamilien, die die integrierte Konfiguration verbindet.
Senden Sie die Projektinformationen über unsere Kontaktseite Daher können die Sandvorbereitung, Lagerung, Mörtelcharge und die Endproduktabschnitte als ein System betrachtet werden.
Schlussfolgerung
Eine integrierte Sandmörtelanlage funktioniert, wenn die Sandherstellungsabteilung genau das Material produziert, das die Mörtelsektion benötigt, und zwar in den Fraktionen und Mengen, die der Produktionsplan erfordert Integration ist daher ein Problem der Materialkontrolle, nicht nur der Nähe der Ausrüstung.
Definieren Sie zuerst den fertigen Mörtel, übersetzen Sie jede Formulierung in Sandanforderungen, legen Sie ein Qualitätsgatter für hergestellten Sand, Größenbruch-spezifische Puffer, und verbinden Sie beide Produktionsstufen mit rückverfolgbarer Steuerlogik Dieser Ansatz erleichtert das Gleichgewicht, die Überprüfung und die Erweiterung der integrierten Linie.
FAQ
Was ist eine integrierte Sandmörtelanlage?
Eine integrierte Sandmörtelanlage kombiniert Manufaktur-Sand-Zubereitung mit Trockenmörtel-Chargen und Mischen. Die Systeme sind durch Sandklassifizierung, Lagerung, Dosierung und Produktionskontrolle verbunden, sodass qualifizierter Sand Mörtelrezepte direkt zuführen kann.
Warum ist die Sandgradierung in einer integrierten Linie wichtig?
Unterschiedliche Mörtelformulierungen können unterschiedliche Partikelgrößenverteilungen erfordern Die gesamte Sandproduktion kann ausreichend sein, während eine kritische Fraktion kurz ist. Daher müssen die Sortierung und die fraktionsspezifische Lagerung an den Mörtelbedarf angepasst werden.
Kann eine integrierte Sandmörtelanlage verschiedene Mörtel herstellen?
Ja, wenn die Lagerungs, Klassifizierungs, Dosier - und Mischkonfiguration die erforderlichen Formulierungen unterstützt Die Anzahl der Sandfraktionen, Additive und Umrüstverfahren sollte sich nach der tatsächlichen Produktpalette richten.
Macht eine integrierte Produktion Sandtests überflüssig?
Nr. Die interne Sandproduktion verbessert die Prozesskontrolle, der hergestellte Sand benötigt jedoch noch vereinbarte Sortierung, Feinanteile, Feuchtigkeits- und Materialqualitätskontrollen, bevor er in die Mörtelproduktion überführt wird.
Welche Informationen werden für die Konfiguration einer integrierten Sandmörtelanlage benötigt?
Bereitstellung von Rohsteineigenschaften, Futtergröße, Zielsandgradierung, Mörtelproduktpalette, benötigten Sandfraktionen, Produktionsplan, Verpackungsbedarf und Standortbedingungen Diese Inputs ermöglichen es, beide Abschnitte als ein Produktionssystem auszugleichen.


