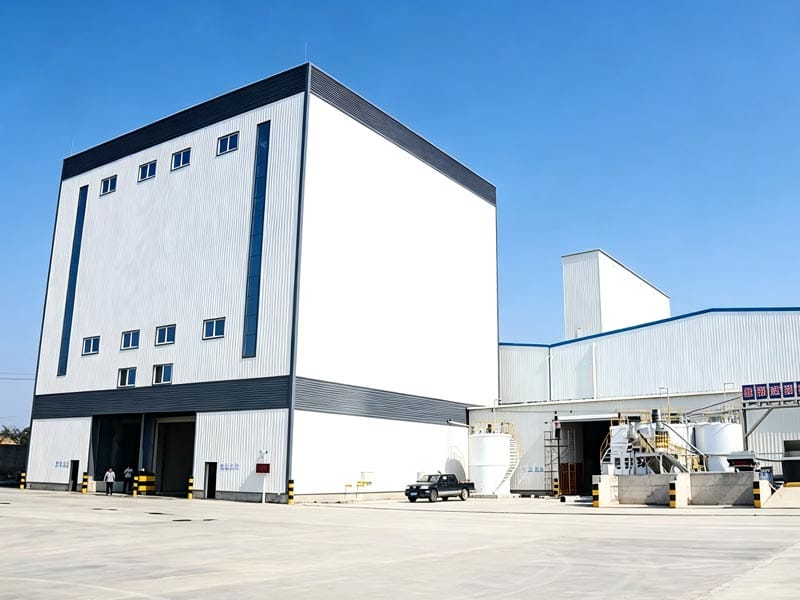
Die Fehlersuche in der Chargenanlage ist am effektivsten, wenn sie mit dem Produktionssymptom beginnt und nicht mit einer Annahme über das ausgefallene Bauteil. Geringe Leistung, instabiles Wiegen, inkonsistenter Beton, Förderunterbrechungen und Entladeverzögerungen können jeweils mehrere mögliche Ursachen haben, und der Austausch eines Teils vor der Definition des Symptoms verschwendet oft Zeit.
Ein besserer Ansatz ist es, der Material - und Kontrollsequenz zu folgen Prüfen Sie, was die Anlage tun sollte, was tatsächlich passiert ist, wo sich der Prozess nicht mehr wie erwartet verändert hat und welche Beweise die nächste Inspektion stützen.
Dieser Leitfaden erläutert eine praktische Methode zur Fehlerbehebung in der Chargenanlage für Betonproduktionsteams. Außerdem wird gezeigt, was Anlagenkäufer im Gerätedesign anfordern sollten, damit zukünftige Fehler leichter zu isolieren und zu korrigieren sind.
Beginnen Sie mit der Fehlerbehebung bei der Batching-Anlage mit dem Produktionssymptom
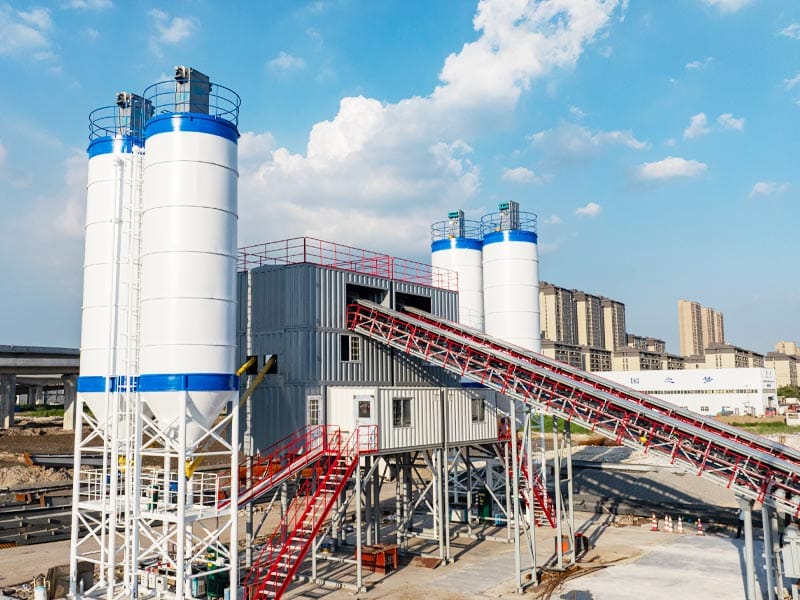
Ein Fehlercode ist nützlich, sollte aber die Beobachtung nicht ersetzen Derselbe Alarm kann nach verschiedenen vorgelagerten Ereignissen auftreten, und das gleiche mechanische Problem kann unterschiedliche Produktionssymptome hervorrufen.
Beginnen Sie mit der Fehlerbehebung in der Batch-Anlage, indem Sie vier Dinge aufzeichnen: was der Bediener gesehen hat, wann es passiert ist, welches Rezept oder welche Produktionsbedingung aktiv war und ob sich das Symptom wiederholt.
| Beobachtetes Symptom | Erstes System zur Überprüfung | Beweise, die erfasst werden müssen, bevor Einstellungen geändert werden |
|---|---|---|
| Batch-Zyklus wird langsamer | Zuführ-, Wiege-, Misch- und Entladungssequenz | Bühnenzeitstempel, Wartealarme und Materialpegel |
| Die Gewichtsablesung ist instabil | Maßstabsmontage, mechanische Isolierung und Verkabelung | Leeres Lesen, geladenes Lesen und aktueller Wartungsverlauf |
| Konkrete Konsistenzänderungen | Aggregierte Feuchtigkeit, Wasserdosierung und Rezepturausführung | Feuchtigkeitsdaten, Chargenbericht und Frischbetontestergebnisse |
| Gesamtübergabestopps | Förder- oder Sprunglauffolge | Verriegelungsstatus, Motorstatus und Empfangs-Hopper-Zustand |
| Mischer entlädt sich nicht normal | Auslassgatter, Empfängerbereitschaft und Restmaterial | Torsignal, Luft- oder Aktuatorstatus und visuelle Inspektion unter sicherer Isolierung |
Diese Symptom-Erst-Methode verhindert, dass die Fehlerbehebung in der Chargenanlage in eine zufällige Anpassung übergeht Bewahren Sie den ursprünglichen Nachweis auf, bevor Sie Alarme zurücksetzen oder Kalibrierungswerte ändern, wann immer dies sicher und praktisch ist. Eine gute Fehlerbehebung in der Chargenanlage hängt davon ab, dass der erste Satz von Beobachtungen intakt bleibt.
Niedrige Anlagenleistung: Finden Sie die Phase, die tatsächlich wartet
Wenn die Produktion unter die erwartete Rate fällt, ist der Mischer nicht automatisch das Problem Eine Betonanlage ist eine Abfolge von Lagerungs-, Zuführ-, Wiege-, Transfer-, Misch- und Entladevorgängen. Die langsamste, sich nicht überschneidende Stufe kann den gesamten Zyklus begrenzen.
Vergleichen Sie zur Fehlerbehebung in der Chargenanlage die tatsächlichen Zeitstempel für jede Stufe. Wenn das Wiegen der Zuschlagstoffe pünktlich endet, der Mischer jedoch auf Pulver wartet, untersuchen Sie die Pulverzufuhr und nicht die Mischgeschwindigkeit. Wenn das Mischen abgeschlossen ist, die Entladung jedoch auf einen LKW oder einen Empfangstrichter wartet, ist die nachgeschaltete Schnittstelle die Einschränkung.
Betrachten Sie eine hypothetische Anlage mit einem geplanten Wiederholungszyklus von 90 Sekunden Während der Produktion erhöht sich der Zyklus auf 120 Sekunden, wenn der Mischer seinen Mischschritt immer noch in der erwarteten Zeit abschließt, die Pulverladung jedoch 30 Sekunden länger dauert, werden durch Änderung der Mischerparameter die Ausgabe nicht wiederhergestellt.
Auf einem Seitlich angebrachte Bandbetonmischanlage, ten, bewegt sich Zuschlagstoff durch Flach - und Schrägförderer, bevor er über dem Mischer eine Zwischenlagerung erreicht Auf einem Seitlich angebrachte Eimerbetonmischanlage, Zuschlagstoff verwendet eine intermittierende Skip-Hoist-Route Die Fehlersuche in der Sammelanlage sollte daher der tatsächlichen Zuführarchitektur folgen, anstatt auf beide Konfigurationen dieselbe Diagnose anzuwenden.
Instabiles Wiegen: Trennen Sie die Waage vom Fütterungsprozess
Instabile oder unerwartete Gewichtswerte sind ein häufiges Symptom bei der Fehlerbehebung in Dosieranlagen, können jedoch zu verschiedenen Problemen führen.
Zunächst feststellen, ob die leere Waage stabil ist Dann eine bekannte oder kontrollierte Last aufbringen, sofern dies durch das Prüfverfahren zulässig ist, wenn sich die Anzeige ändert, während sich die Materialmasse nicht ändert, prüfen Sie die Wägeanordnung, die Stützen, die Verkabelung und die Umwelteinflüsse.
Wenn die Waage selbst stabil ist, aber die automatische Batch-Funktion wiederholt über das Ziel hinausschießt oder unterschießt, liegt das Problem möglicherweise eher in der Zuführsequenz als im Messelement. Material im Flug, Ventilreaktion, Zuführgeschwindigkeit und Controller-Cutoff-Einstellungen wirken sich alle auf die endgültige Dosis aus.
NRMCAs Anleitung zur Pflanzenzertifizierung Verifikation von Waagen und volumetrischen Chargengeräten innerhalb seines Programms erfordert und die Verifikation der Ausrüstung vom routinemäßigen Produktionsbetrieb unterscheidet Dies ist nützlich beim Bau eines Störungsbehebungsverfahrens für die Chargenanlage: Bestätigen Sie das Messsystem, bevor Sie eine Kalibrierung zum Ausgleich eines Zuführfehlers verwenden.
Unsere Betonanlagenkonfigurationen verwenden Mehrpunktsensoranordnungen und automatisierte Dosiersteuerungen Produktmerkmale identifizieren, was zu prüfen ist, eine numerische Genauigkeitsaussage sollte jedoch nur anhand der angegebenen Testbasis und Projektabnahmekriterien gemacht werden.
Beton wird wetter - oder trockener: Überprüfen Sie die Feuchtigkeit, bevor Sie das Rezept wechseln
Wenn sich die Betonkonsistenz ohne eine absichtliche Rezeptrevision ändert, sollte bei der Fehlerbehebung in der Dosieranlage zu Beginn der Untersuchung die Aggregatfeuchtigkeit einbezogen werden.
Sand kann nach Regen, Entwässerung, Sonne oder Vorratsbewegung Oberflächenfeuchtigkeit gewinnen oder verlieren, nutzt die Steuerung noch einen alten Feuchtigkeitswert, kann sie die falsche Nassaggregatmenge wiegen und die falsche Menge an separatem Wasser hinzufügen.
Die NRMCA-Leitlinien empfehlen, die Feuchtigkeitssondenwerte anhand von Aggregatfeuchtigkeitsmessungen anhand einer repräsentativen Probe zu überprüfen, die in der Nähe des Sondenstandorts entnommen wurde.
Rezension:
- Der für jede Aggregatfraktion verwendete Feuchtigkeitswert;
- Uhrzeit und Ort des letzten Referenztests;
- Die für die Materialien gespeicherten Absorptionswerte;
- Die korrigierten Nassaggregatziele;
- Das korrigierte Chargenwasserziel;
- Alle manuellen Wasserzugaben.
Unser Leitfaden zum Aggregatfeuchtigkeitskorrektur bei der Betonbattierung Erklärt die Berechnung im Detail Bei der Störungsbeseitigung in der Chargenanlage geht es vor allem darum, die Materialbilanz zu bestätigen, bevor die zugelassene Rezeptur geändert wird, um einem Symptom nachzujagen.
Probleme mit dem Gesamtförderer: Verfolgen, Laden und Verriegeln getrennt diagnostizieren
Bei Anlagen mit Bandfütterung können Förderprobleme wie geringe Produktion, Materialverschüttung, unvollständiger Aggregattransfer oder eine Sequenzzeitüberschreitung auftreten.
Beginnen Sie mit der Fehlerbehebung bei der Dosieranlage, indem Sie feststellen, ob das Band läuft, ob das Material gleichmäßig eindringt und ob der Aufnahmetrichter bereit ist. Stellen Sie die Bandverfolgung nicht ein, wenn das eigentliche Problem ein vorgeschaltetes Tor ist, das eine Seite stärker speist.
Überprüfen Sie das Förderband nur im Rahmen des vom Standort genehmigten Isolierungs - und Sicherheitsverfahrens Achten Sie auf Materialansammlungen, beschädigte oder beschlagnahmte Rollen, ungewöhnliche Bandposition und Spannungsänderungen Notieren Sie, wo die Abweichung beginnt, anstatt mehrere Leerlaufrollen gleichzeitig einzustellen.
Unsere seitlich montierte Bandkonfiguration verwendet Flach- und Schrägförderer. Das bedeutet, dass eine nützliche Fehlerbehebungsaufzeichnung erkennen sollte, welcher Förderabschnitt betroffen ist, welches Material transportiert wird und wie der Produktionszustand ist, wenn das Symptom auftritt.
Wenn ein Band nur unter starker Belastung auslöst, vergleichen Sie Motorstrom, Belastungsmuster und Materialaufbau mit einem normalen Zyklus Eine wiederkehrende Überlastung verdient eine Ursachenuntersuchung; das wiederholte Zurücksetzen einer Schutzvorrichtung stellt nicht fest, dass der weitere Betrieb sicher ist Bei der Fehlerbehebung in der Batchanlage ist eine wiederholte Auslösung ein Beweis für die Untersuchung und kein normaler Betriebsschritt.
Überspringen Sie den Hub schließt den Zyklus nicht ab: Folgen Sie der Hebesequenz
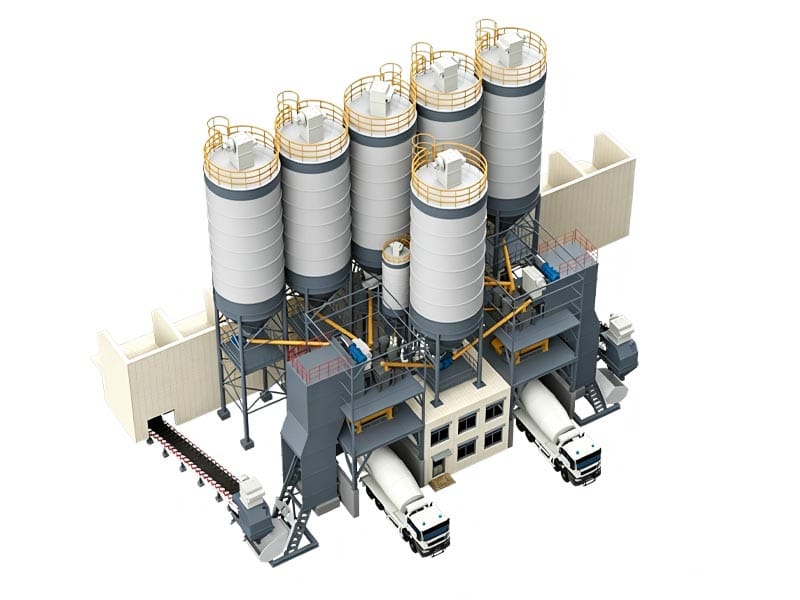
Ein Skip-Hoist-System hat einen anderen Diagnoseweg als ein Bandförderer. Der Hubzyklus hängt von Beladung, Fahrt, Positionsbestätigung, Bremsen, Entladen und sicherer Rückkehr ab.
Unsere Decken - und seitlich angebrachten Eimerwerke verwenden synchronisiertes Dual-Wire-Seilheben und Mehrfachbegrenzungsschutz Auf der Überkopf-Betonmischanlage, In ', der Skip hebt sich senkrecht in Richtung des Mischers zusammen.
Identifizieren Sie bei der Fehlersuche in der Batchanlage genau, wo die Sequenz stoppt Hat der Skip keinen Startbefehl erhalten? hat er gestartet, aber die nächste bestätigte Position nicht erreicht? ist er angekommen, aber nicht entladen? hat der Controller die nächste Bewegung verhindert, weil eine andere Verriegelung aktiv geblieben ist?
Umgehen Sie keinen Endschalter oder Hebeschutz, um die Produktion am Laufen zu halten Hebezeuge erfordern eine qualifizierte Inspektion und Service gemäß den Anweisungen des Herstellers und den geltenden Standortregeln.
Die nützliche Wartungsaufzeichnung sollte die Position, den Alarm, den Befehlszustand und den physischen Zustand enthalten, die vor dem Zurücksetzen beobachtet wurden. Diese Informationen erleichtern die Diagnose wiederholter Fehler und verstärken die spätere Fehlerbehebung in der Batch-Anlage.
Die Pulverfütterung dauert zu lange: Überprüfen Sie den Fluss, bevor Sie die Skala anpassen
Zement und andere Pulver können durch Schrauben, luftunterstützte Rutschen oder andere projektspezifische Förderanordnungen in den Waagtrichter gelangen. Eine langsame Pulverdosierung kann die Zykluszeit verlängern, selbst wenn die Waage selbst ordnungsgemäß funktioniert.
Bei der Fehlerbehebung in der Batch-Anlage werden drei Fragen getrennt:
- Verlässt Material das Lagersilo?
- Bewegt die Fördereinrichtung den zu erwartenden Materialfluss?
- Stoppt das endgültige Dosierventil am erforderlichen Ziel?
Unsere Becher-Pflanzen-Konfigurationen beschreiben Luft-Flotationspulverförderung und Doppelabsperrklappen für Grob - und Feindosierung, wird die Grobstufe ungewöhnlich langsam, prüfen Sie Materialzufuhr und Förderweg, bevor Sie die Feindosierungsparameter ändern.
Auch Pulverfeuchtigkeit, Verdichtung oder Aufstau können den Durchfluss verändern Prüfen Sie nur durch zugelassene Zugangspunkte unter sicherer Isolierung Schlagen, Betreten oder Öffnen Sie unter Druck stehende oder beladene Geräte nicht ohne das erforderliche Verfahren.
Überlastung des Mischers oder abnormaler Strom: Schauen Sie stromaufwärts und in den Mixer
Ein Überlastalarm des Mischers sollte nicht automatisch zu einem Motoraustausch führen. Bei der Fehlersuche in der Sammelanlage sollte zunächst festgestellt werden, ob der Mischer die vorgesehene Charge erhalten hat, ob der Beton ungewöhnlich steif war und ob gehärtetes Material oder mechanische Störungen den Widerstand erhöhten.
Vergleichen Sie den Chargeneintrag mit einer normalen Charge Bestätigen Sie Aggregat, Pulver - und Wassermengen Prüfen Sie, ob die Zuführsequenz zwei Chargen oder eine übermäßige Menge geliefert hat, bevor die vorherige Entladung abgeschlossen war.
Nach sicherer Isolierung kann qualifiziertes Personal Mischwerkzeuge, Auskleidungen und Materialaufbauten gemäß dem Gerätehandbuch prüfen, unsere mobile Batchanlage verwendet das Zwillingswellen-Zwangsmischen, während die Betonfertigteil-Rollanlage Verwendet Planetenmischung und Mehrfachentladetüren Die Prüfpunkte unterscheiden sich daher durch die Mischerarchitektur.
Betriebsstrom als Nachweis verwenden, nicht als Diagnose selbst Hoher Strom kann auf eine übermäßige Belastung, mechanischen Widerstand oder ein anderes Problem mit der Elektrik oder dem Antrieb hinweisen Qualifiziertes Personal sollte den gemessenen Zustand mit den genehmigten Betriebsdaten der Ausrüstung vergleichen.
Die Entladung ist langsam oder unvollständig: Überprüfen Sie sowohl den Empfänger als auch das Tor
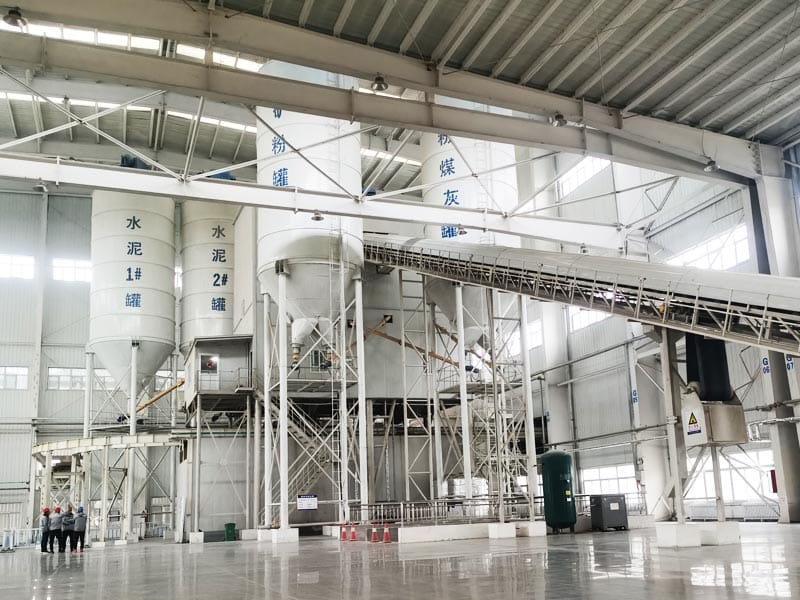
Wenn ein Mischer nicht planmäßig entlädt, ist der Torantrieb nur eine mögliche Ursache. Einige Anlagen verhindern bewusst die Entladung, bis der LKW, der Eimer oder der nachgeschaltete Trichter fertig sind.
Fehlersuche in der Batchanlage sollte daher die vollständige Entladungs-Zulassungssequenz überprüfen Ist der Empfänger in Position? wird der Entladungsbefehl ausgegeben? ändert sich die Gate-Position? verlässt Beton den Mischer physikalisch mit der erwarteten Rate?
Ein ähnliches Produktionssymptom kann durch restliches gehärtetes Material, eine verstopfte Rutsche oder einen bereits gefüllten Aufnahmetrichter entstehen.
Für die Fertigteilfertigung können mehrere Entladetüren unterschiedliche Strecken unterstützen, das Steuerungssystem muss jedoch noch wissen, welches Ziel verfügbar ist Eine verzögerte Gießstation kann dem Bediener als Mischverzögerung erscheinen, selbst wenn der Mischer selbst gesund ist.
Aus diesem Grund sollte ein Fehlerbehebungsbildschirm sowohl den Gerätestatus als auch nachgeschaltete Zulassungen anzeigen, sofern dies praktisch möglich ist.
Pneumatische Geräte bewegen sich langsam: Überprüfen Sie das Luftsystem, bevor Sie Aktuatoren austauschen
Viele Batchanlagen verwenden pneumatische Zylinder und Ventile für Gatter, Dosier - und Auslassfunktionen, wenn diese Geräte langsam werden oder ihre Position nicht erreichen, ist der Aktuator möglicherweise nicht die Hauptursache.
Bei der Fehlerbehebung in der Chargenanlage sollte zunächst der für die Ausrüstung angegebene Zustand der Druckluftversorgung überprüft werden Überprüfen Sie, ob das Problem ein oder mehrere Geräte betrifft Ein anlagenweites Symptom deutet auf ein häufiges Versorgungsproblem hin; ein Einzelgerätesymptom schränkt die Untersuchung ein.
Überprüfen Sie Filter, Regler, Schläuche, Armaturen, Magnetventile und mechanische Bewegung gemäß der Wartungsdokumentation. Wasserverschmutzung, Leckage oder eingeschränkter Durchfluss können die pneumatische Reaktion beeinträchtigen.
Erhöhen Sie niemals den Druck über die genehmigte Geräteeinstellung hinaus, nur um einen langsamen Zylinder schneller bewegen zu lassen. Der Betriebsbereich gehört zum Gerätedesign und sollte aus der mitgelieferten Dokumentation bestätigt werden.
Staubsammleralarme oder schlechte Extraktion: Trennen Sie die Erfassung von der Filtration
Staubprobleme können entstehen, weil Staub an der Quelle nicht aufgefangen wird, weil der Luftstrom unzureichend ist, weil Filter eingeschränkt sind oder weil das gesammelte Material nicht richtig austreten kann.
Für die Fehlersuche in der Dosieranlage prüfen Sie die Anlage als Strömungsweg Beginnen Sie an der staubentstehenden Stelle und folgen Sie dem Kanal zum Kollektor und zum Abfluss.
Ein sichtbar verstaubter Bereich beweist nicht automatisch, dass das Filterelement ausgefallen ist Eine offene Verbindung, beschädigter Kanal, schlechte Haubenposition oder falscher Luftstrom können das gleiche Symptom hervorrufen.
Wenn eine pulsgereinigte Filtration verwendet wird, überprüfen Sie das Reinigungssystem und die Druckluftversorgung gemäß den Anweisungen des Herstellers. Wenn eine Differenzdrucküberwachung vorgesehen ist, vergleichen Sie den Messwert mit dem genehmigten Betriebsbereich, anstatt einen generischen Grenzwert eines anderen Kollektors zu verwenden.
Unsere Betonanlagenprodukte umfassen Staubkontrollanordnungen rund um die Pulverhandhabung. Die endgültige Konfiguration hängt von der ausgewählten Anlage und dem ausgewählten Projekt ab. Daher sollte die Fehlerbehebung der tatsächlich installierten Kanal- und Kollektoranordnung folgen.
Elektrischer oder Steueralarm: Bewahren Sie die Sequenz vor dem Neustart auf
Die moderne Batching-Anlagen-Fehlersuche hängt stark vom Steuerungssystem ab, da der Controller weiß, welcher Befehl gesendet wurde und welches Rückmeldesignal erwartet wurde.
Notieren Sie vor dem Neustart den Alarmtext, den Zeitstempel, das Rezept, die Chargennummer und den Maschinenzustand. Überprüfen Sie, ob der Alarm das erste Ereignis oder eine Folge eines früheren Fehlers ist.
Beispielsweise kann es zu einer Zeitüberschreitung beim Mischerstart kommen, weil eine vorgeschaltete Verriegelung nicht geklärt wurde. Ein Förderalarm kann auftreten, nachdem der Mischer kein Aggregat mehr akzeptiert. Der letzte Alarm auf dem Bildschirm ist nicht immer die erste Ursache.
Trend - oder Ereignis-Geschichtsfunktionen können diese Zusammenhänge sichtbar machen Fragen Sie bei der Anlagenbeschaffung nach, ob das Steuerungssystem Alarme, Befehle, Messwerte und manuelle Überschreibungen in einer Form aufzeichnet, die später überprüft werden kann.
Qualifiziertes elektrisches Personal sollte instabile Leistung, beschädigte Verkabelung, ausgefallene Sensoren und Steuerungskomponenten untersuchen. Umgehen Sie im Rahmen der routinemäßigen Fehlerbehebung in Batchanlagen keine Schutzkreise oder Verriegelungen.
Verwenden Sie eine Symptommatrix, anstatt Teile durch Guesswork zu ersetzen
Eine Symptommatrix hilft den Bedienern bei der Entscheidung, welche Beweise sie sammeln möchten, bevor das Problem eskaliert.
| Symptom | Mögliche beteiligte Systeme | Nützliche erste Beweise |
|---|---|---|
| Zykluszeit erhöht sich | Zuführung, Wiegen, Mischer, Entladung, Empfänger | Stufenweise Zeitstempel |
| Stapellauf | Maßstab, Zuführung, Materialaufbau, Verkabelung | Leerstabilität und Referenzlastprüfung |
| Beton plötzlich feuchter | Aggregatfeuchtigkeit, Wasserdosierung, manuelle Zugabe | Feuchtigkeits- und Chargenwasseraufzeichnungen |
| Zuschlagstoff erreicht den Mixer nicht | Tor, Förderband oder Skip, Verriegelungen | Motorzustand, Positionssignale und Trichterpegel |
| Mischstrom steigt | Chargenlast, Betonkonsistenz, Aufbau, Antrieb | Batch-Rekord und aktueller Trend |
| Entladeverzögerung | Tor, Empfänger, Rutsche, Steuerung freizügig | Befehls-, Rückkopplungs- und empfängerbereites Signal |
Die Matrix identifiziert die ausgefallene Komponente nicht von selbst Sie organisiert die Fehlerbehebung in der Dosieranlage, sodass jede Inspektion die Unsicherheit verringert. Dieser disziplinierte Fehlerbehebungsprozess in der Dosieranlage ist zuverlässiger als der Austausch von Teilen aus einem einzigen Symptom.
Wissen Sie, wann Sie die Produktion einstellen müssen
Bei der Fehlerbehebung sollten Bediener niemals Sicherheitsanlagen zerstören oder weiterhin Geräte betreiben müssen, die einen unsicheren Zustand verursachen oder die Anlage beschädigen könnten.
Stoppen und eskalieren Sie gemäß dem Baustellenverfahren, wenn eine unkontrollierte mechanische Bewegung, beschädigte Hebezeuge, schwerwiegende elektrische Probleme, strukturelle Schäden, ungewöhnliche Antriebsgeräusche, eine ausgefallene Sicherheitsverriegelung oder ein anderer im Gerätehandbuch oder verantwortlichen Ingenieur festgestellter Zustand vorliegen.
Ebenso die Betonproduktion einstellen, wenn die Anlage nicht nachweisen kann, dass die Dosiermengen oder die Wasserkontrolle den geltenden Projektanforderungen entsprechen.
Produktionsdruck ist kein Beweis dafür, dass ein Fehler geringfügig ist Ein gutes Verfahren zur Fehlerbehebung in der Dosieranlage definiert sowohl die Inspektionsschritte als auch die Bedingungen, die die Fehlerbehebung auf Bedienerebene beenden.
Entwerfen Sie die Anlage, damit zukünftige Fehlerbehebung einfacher ist
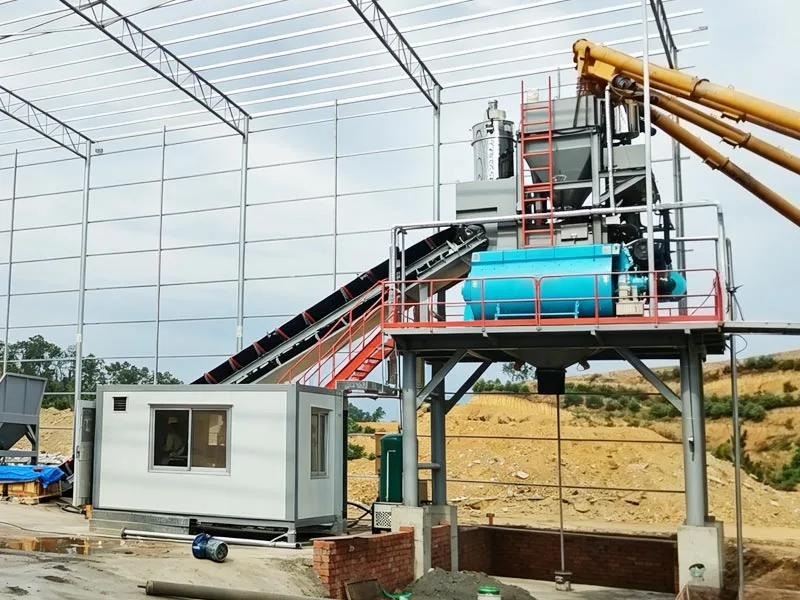
Die Fehlerbehebung beginnt während der Beschaffung Zugriff auf die Ausrüstung, Sensorplatzierung, Inspektionsöffnungen, Alarmverlauf und Chargenaufzeichnungen bestimmen, wie einfach ein Produktionsteam Probleme später untersuchen kann.
Unser Kundengebundener Betonanlagenkonfigurationsservice Ermöglicht die Überprüfung des Standortlayouts und der Ausrüstungsanordnung anhand der Produktionsanforderungen. Berücksichtigen Sie bei dieser Überprüfung Wartungs- und Diagnosezugriffe, anstatt sich nur auf Kapazität und Stellfläche zu konzentrieren.
Fragen Sie nach:
- Ausrüstungs- und Instrumentierungslisten;
- Elektro - und Steuerzeichnungen;
- Alarmbeschreibungen;
- Empfohlene Inspektionspunkte;
- Verfahren zur Überprüfung des Wiegens;
- Anforderungen an den Wartungszugang;
- Ersatzteilidentifikation;
- Batch- und Event-Record-Funktionen.
Unser bestehender Leitfaden zum Vorbeugende Wartung der Dosieranlage Ergänzt die Fehlerbehebung in der Dosieranlage, indem sie sich auf die geplante Inspektion konzentriert, bevor die Symptome die Produktion unterbrechen.
Schlussfolgerung
Die Fehlersuche in der Batch-Anlage funktioniert am besten, wenn das Team die Produktionssequenz diagnostiziert, anstatt zu erraten, welche Komponente fehlgeschlagen ist Beginnen Sie mit dem Symptom, bewahren Sie Beweise auf, folgen Sie dem Material- und Kontrollpfad und ändern Sie jeweils eine gerechtfertigte Variable.
Geringe Leistung kann durch Zufuhr oder nachgeschaltetes Warten entstehen. Instabiles Wiegen kann mechanisch, elektrisch oder dosierungsbedingt erfolgen. Die Betonkonsistenz kann sich ändern, weil sich die Aggregatfeuchtigkeit geändert hat, und nicht, weil der Mischer dies getan hat. Der Zweck der Fehlerbehebung besteht darin, diese Möglichkeiten effizient und sicher zu trennen.
Wenn Sie eine Betonanlage planen oder prüfen, senden Sie Ihre Konfiguration, Produktionsanforderungen und Standortbedingungen über unsere Kontaktseite. Eine Anlage, die mit zugänglichen Geräten, nützlichen Steuerungsaufzeichnungen und übersichtlichen Schnittstellen ausgestattet ist, ist einfacher zu bedienen und bei Produktionsänderungen einfacher zu diagnostizieren.
FAQ
Was ist der erste Schritt bei der Fehlerbehebung in der Chargenanlage?
Notieren Sie das genaue Produktionssymptom, bevor Sie die Einstellungen ändern Beachten Sie die Charge, die Zeit, das aktive Rezept, die Alarme und das Stadium, in dem sich die Sequenz nicht mehr normal verhält Diese Beweise helfen zu identifizieren, welches System zuerst überprüft werden sollte.
Warum produziert eine Batchanlage plötzlich uneinheitlichen Beton?
Mögliche Ursachen sind veränderte Aggregatfeuchtigkeit, falsche Wassereinstellung, Dosierfehler, Rezeptänderung, Materialvariation oder Mischprobleme Prüfen Sie Chargenaufzeichnungen und Feuchtigkeitsdaten, bevor Sie davon ausgehen, dass der Mischer dafür verantwortlich ist.
Warum wird ein Batching-Pflanzenzyklus langsamer?
Die Grenzstufe kann die Zufuhr von Zuschlagstoffen, die Pulverdosierung, das Wiegen, Mischen, Entladen oder die Verfügbarkeit nachgeschalteter Empfänger sein. Vergleichen Sie die Zeitstempel der Stufe, um zu erkennen, wo zusätzliche Wartezeit in den Zyklus eintritt.
Was verursacht instabile Messwerte im Dosierbereich von Dosieranlagen?
Mögliche Ursachen sind mechanische Störungen des Waagtrichters, Materialansammlungen, Verdrahtungsprobleme, Sensorprobleme, Vibrationen oder Umwelteinflüsse Überprüfen Sie das Messsystem, bevor Sie die Dosierungsparameter ändern.
Wann sollten Bediener die Fehlerbehebung einstellen und Wartungspersonal anrufen?
Eskalieren, wenn der Fehler Sicherheitssysteme, elektrische Gefahren, Hebezeuge, strukturelle Schäden, ungewöhnliche mechanische Bedingungen, wiederholte Schutzausflüge oder Arbeiten betrifft, die über das vom Bediener genehmigte Verfahren hinaus zugänglich sind.