
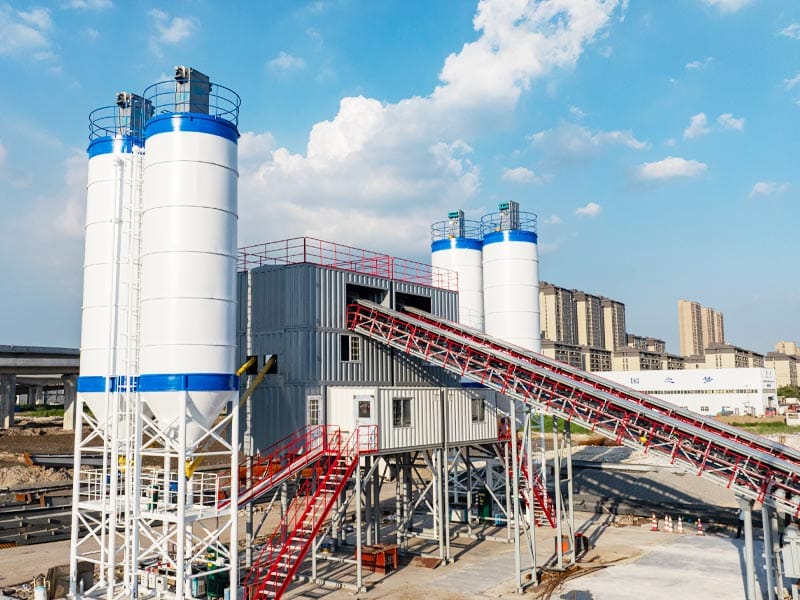
La capacità dell'impianto di betonaggio è spesso presentata come un output orario nominale, ma il numero su una tabella di prodotti non è automaticamente uguale alla quantità di calcestruzzo che un impianto consegnerà durante un turno di lavoro reale La produzione effettiva dipende dal ciclo di betonaggio completo, dall'alimentazione del materiale, dal tempo di pesatura, dal trasferimento degli aggregati, dalla miscelazione, dallo scarico, dalla disponibilità dei camion, dalle modifiche alle ricette e dalle fermate pianificate o non pianificate.
Per gli acquirenti, questa distinzione è importante perché un impianto selezionato solo da un valore nominale di m³/h può essere sovradimensionato in un progetto e sottodimensionato in un altro. Un impianto commerciale di premiscelazione con domanda continua di camion ha un modello operativo diverso da una fabbrica di prefabbricazione, un impianto di progetto mobile o un sito che produce diversi tipi di calcestruzzo in lotti brevi.
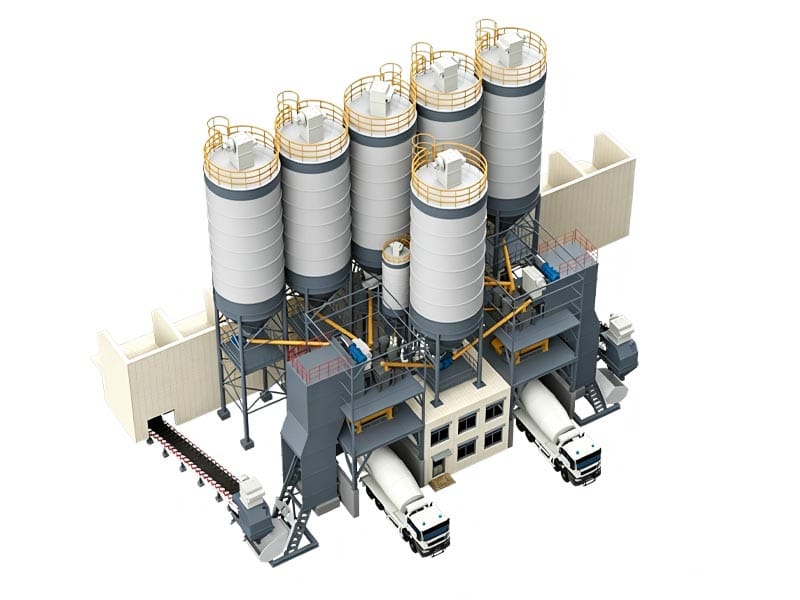
Nostro impianto di betonaggio a nastro montato lateralmente e impianto di miscelazione del calcestruzzo a cinghia aerea utilizzare il trasferimento continuo del nastro aggregato, mentre le configurazioni skip-hoist e mobile utilizzano diversi cicli di movimentazione dei materiali Questa guida spiega come valutare la capacità dell'impianto di betonaggio dalla produzione nominale alla produzione giornaliera realistica.
Cosa significa capacità dell'impianto di batching del calcestruzzo?
La capacità dell'impianto di betonaggio può riferirsi a diverse misurazioni. Questi dovrebbero essere separati prima di confrontare due impianti.
| Termine di capacità | Cosa descrive | Cosa può ignorare |
|---|---|---|
| Uscita oraria nominale | Produzione nominale in condizioni di progettazione dichiarate | Aspettazione camion, ritardi materiali, cambi e tempi di inattività |
| Uscita teorica del mixer | Volume del lotto moltiplicato per possibili cicli orari | Ritardi a monte e a valle |
| Uscita della linea sostenuta | Uscita l'impianto completo può mantenere continuamente | Fermate previste a più lungo termine |
| Uscita Shift | Calcestruzzo finito prodotto durante un turno di lavoro | Può variare di giorno in giorno |
| Produzione pratica annuale | Produzione nell'anno operativo | Dipende fortemente dall'utilizzo e dalla manutenzione |
La capacità dell'impianto di betonaggio diventa significativa solo quando il confronto utilizza la stessa definizione e le stesse ipotesi operative.
L'output nominale è un riferimento di progettazione, non una media di spostamento garantita
L'output nominale è utile perché fornisce un punto di partenza comune per la selezione delle apparecchiature Rappresenta il livello di produzione attorno al quale l'impianto è progettato in condizioni operative definite o idealizzate.
Tuttavia, la produzione reale raramente funziona alle condizioni nominali esatte per ogni minuto di ogni ora.
Una pianta può perdere tempo produttivo perché:
- un camion miscelatore non è pronto sotto il punto di scarico;
- un silo di cemento è in fase di rifornimento;
- i cambiamenti di umidità della sabbia richiedono controlli da parte dell'operatore;
- un interruttore di ricetta richiede ulteriore tempo;
- la consegna aggregata viene interrotta;
- il miscelatore necessita di pulizia;
- una tramoggia di pesatura non si scarica completamente;
- l'ispezione pianificata ferma la linea.
La capacità dell'impianto di betonaggio dovrebbe quindi essere valutata come una capacità di processo piuttosto che come una promessa che ogni ora del turno sarà uguale alla cifra nominale.
Inizia con il volume del lotto del mixer e il tempo di ciclo completo
Il miscelatore è centrale per la produzione dell'impianto, ma il momento rilevante è il ciclo di ripetizione completo.
Un ciclo batch semplificato può includere
- pesatura aggregata;
- pesatura della polvere;
- dosaggio di acqua e miscela;
- trasferimento aggregato al miscelatore;
- carica del miscelatore;
- miscelazione;
- scarico;
- conferma che il ricevitore è pronto.
Se un miscelatore produce 2 m³ per lotto e il ciclo di ripetizione completo è di 90 secondi, il calcolo teorico del miscelatore è
2 m³× 40 cicli/ora = 80 m³/h
Questa aritmetica è solo un esempio. La capacità effettiva dell’impianto di betonaggio dipende ancora dalla capacità del sistema di pesatura a monte e del sistema di ricezione a valle di supportare tutti i 40 cicli.
Non utilizzare il tempo di miscelazione da solo come tempo di ciclo
Una pagina del prodotto può elencare un ciclo di miscelazione o un tempo di miscelazione, ma tale numero non deve essere utilizzato automaticamente come ciclo di produzione completo.
Il tempo di miscelazione è solo il periodo in cui i materiali vengono miscelati all'interno del miscelatore.
La pianta potrebbe avere ancora bisogno di tempo per
- ricarica;
- pesa lo scarico della tramoggia;
- saltare il viaggio;
- trasferimento cintura;
- scarico del miscelatore;
- posizionamento ricevitore.
Per i calcoli della capacità dell'impianto di betonaggio, chiedere un diagramma del ciclo che mostri quali operazioni avvengono in sequenza e quali possono sovrapporsi.
Nostro guida ai tipi di impianti di betonaggio raccomanda inoltre di confrontare i cicli di processo effettivi anziché le sole etichette delle piante.
Le operazioni parallele possono aumentare l'output effettivo
I moderni impianti di dosaggio non eseguono necessariamente ogni passaggio uno dopo l'altro.
Mentre il lotto attuale si sta mescolando, l'impianto potrebbe già pesare il successivo lotto di aggregato e polvere.
Questa sovrapposizione può abbreviare il ciclo di ripetizione effettivo.
Per la capacità dell'impianto di betonaggio, identificare quali operazioni possono avvenire in parallelo:
- pesatura degli aggregati durante la miscelazione;
- pesatura della polvere durante la miscelazione;
- preparazione dell'acqua prima dello scarico del miscelatore;
- posizionamento del camion prima del completamento del lotto.
Una pianta con una buona sovrapposizione di processo può ottenere un ciclo di ripetizione più breve rispetto a una pianta in cui ogni fase attende la fine di quella precedente.
Gli impianti di trasporto a nastro e gli impianti Skip-Hoist hanno una logica di ciclo diversa
Il metodo di alimentazione aggregata cambia il modo in cui è organizzato il ciclo della pianta.
Gli impianti alimentati a cinghia utilizzano trasportatori piani e inclinati continui per spostare l'aggregato verso l'area del miscelatore. Gli impianti di sollevamento utilizzano cicli di sollevamento intermittenti.
Nessuno dei due metodi dovrebbe essere giudicato solo dall'etichetta “high output” o “compact.”
Per la capacità dell'impianto di betonaggio, confrontare:
| Fattore | Impianto trasportatore a nastro | Impianto Skip-Hoist |
|---|---|---|
| Movimento aggregato | Trasporto continuo | Sollevamento intermittente |
| Questione ciclo | Il nastro può fornire continuamente il lotto aggregato successivo? | Pesatura, salto di carico, sollevamento e ritorno possono adattarsi al ciclo di ripetizione richiesto? |
| Effetto sito | Percorso del trasportatore più lungo e struttura di supporto | Percorso di sollevamento degli aggregati più compatto |
| Revisione della capacità | Controllare il bilanciamento del trasportatore e della tramoggia di ricezione | Controlla il carico utile saltato e il ciclo di viaggio completo |
Nostro trasportatore a nastro vs guida del paranco salta spiega queste differenze in modo più dettagliato.
La pesatura aggregata può diventare un collo di bottiglia della capacità
Il miscelatore non può avviare il lotto successivo finché la quantità aggregata richiesta non è pronta.
La capacità dell'impianto di betonaggio può diminuire se:
- il flusso aggregato è lento;
- ponti di sabbia nel cestino;
- le impostazioni di alimentazione grossolana/fine sono conservative;
- la tramoggia di pesatura impiega troppo tempo per essere scaricata;
- l'umidità provoca l'accumulo di materiale;
- una frazione aggregata si moltiplica ripetutamente.
Nostro guida alla pesatura aggregata spiega perché il comportamento alimentare e le prestazioni della scala dovrebbero essere diagnosticati separatamente.
Un miscelatore di grandi dimensioni non può compensare una fase lenta di dosaggio degli aggregati.
Anche l'alimentazione di cemento e polvere può limitare il ciclo
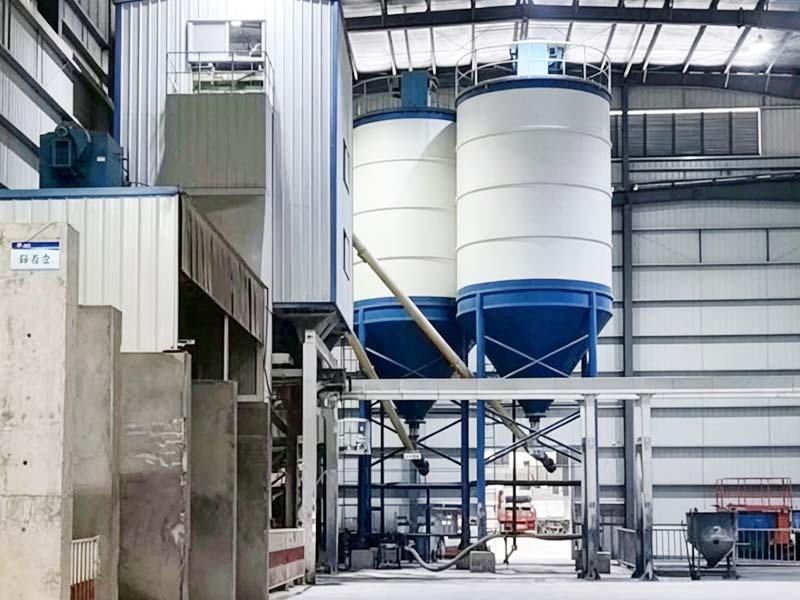
I materiali cementizi utilizzano spesso trasportatori a coclea o alimentazione assistita da gravità in una tramoggia di pesatura della polvere.
La capacità dell'impianto di betonaggio può essere ridotta di:
- alimentazione lenta della polvere;
- ponte all'interno del silo;
- transizione del dosaggio grossolano/fine;
- controllo materiale in volo;
- tempo di sedimentazione della polvere;
- pesare i residui della tramoggia.
Nostro guida pesatura cemento spiega come l'alimentazione della polvere e la calibrazione della bilancia siano problemi di controllo separati.
Il dosaggio dell'acqua e della miscela deve adattarsi al ciclo di ripetizione
L'acqua e gli additivi possono essere flussi di materiale molto più piccoli dell'aggregato, ma il loro tempo di dosaggio può comunque influenzare la produzione.
Se un sistema di miscelazione impiega più tempo per raggiungere un target a basso dosaggio rispetto all'aggregato e i sistemi in polvere impiegano per finire, il miscelatore può attendere la fase di dosaggio del liquido.
Per la capacità dell'impianto di betonaggio, registrare il tempo richiesto per:
- pesatura o dosaggio dell'acqua;
- dosaggio della miscela;
- prodotti di miscela multipla;
- aggiunte per il controllo della temperatura dove utilizzate.
L'ingrediente più lento richiesto può definire la fine della fase di dosaggio.
Ricetta Complessità Cambia Velocità di Produzione
Una semplice ricetta standard per il calcestruzzo può essere abbinata più velocemente di un prodotto complesso utilizzando diverse polveri, più additivi o ingredienti speciali.
La capacità dell'impianto di betonaggio dovrebbe pertanto essere valutata per famiglia di calcestruzzo.
Ad esempio, una pianta può produrre:
- calcestruzzo preconfezionato standard;
- calcestruzzo ad alta resistenza;
- calcestruzzo autoconsolidante;
- calcestruzzo fibrorinforzato;
- calcestruzzo architettonico.
Ciascuno può richiedere diverse condizioni di dosaggio, miscelazione e scarico.
Non dare per scontato che un output orario si applichi equamente a ogni ricetta.
Piccoli lotti riducono la produzione oraria
Un impianto può essere classificato attorno a un normale lotto completo ma nella pratica gestisce molti lotti più piccoli.
Questo è comune nelle fabbriche prefabbricate e nei progetti che producono diversi tipi di calcestruzzo.
Supponiamo che il ciclo completo rimanga di 90 secondi, ma il miscelatore produce solo 1 m³ invece di 2 m³ perché è necessario un piccolo lotto di completamento.
La potenza teorica scende da 80 m³/h a 40 m³/h secondo questo esempio semplificato.
La capacità dell'impianto di betonaggio dovrebbe pertanto includere la distribuzione reale delle dimensioni del lotto durante il turno.
Il trasporto del calcestruzzo può diventare il collo di bottiglia a valle
L'impianto può produrre calcestruzzo più velocemente di quanto il sistema di trasporto possa rimuoverlo.
In un impianto di premiscelazione, il collo di bottiglia a valle può essere la disponibilità del camion miscelatore o la congestione della corsia di carico.
In una fabbrica di prefabbricazione, può essere predisposta per secchi di trasporto o stazione di colata.
Per la capacità dell'impianto di betonaggio, chiedere:
- Un ricevitore è sempre pronto alla dimissione?
- Quanto tempo richiede il posizionamento del camion?
- Quante corsie di carico esistono?
- Due stazioni di colata possono richiedere calcestruzzo contemporaneamente?
- La benna di trasporto ritorna prima che il lotto successivo sia pronto?
Nostro guida al trasporto del calcestruzzo prefabbricato mostra come il tempo del ciclo di consegna può diventare inferiore all'output teorico del mixer.
La progettazione della coda del camion influisce direttamente sull'output Ready-Mix
La produzione di Ready-mix dipende dalla disponibilità del camion.
Se l'impianto completa un lotto ma nessun camion è pronto, il miscelatore deve attendere o la sequenza di produzione deve fermarsi.
La capacità dell'impianto di betonaggio dovrebbe pertanto essere rivista insieme a:
- dimensioni della flotta di camion;
- corsia di coda;
- posizione di carico;
- controllo dell'invio;
- uscita sito;
- ciclo di consegna al cantiere.
Nostro guida al layout dell'impianto di dosaggio spiega perché le code dei camion fanno parte del sistema di produzione piuttosto che solo un problema di traffico.
Lo stoccaggio del materiale deve sostenere il picco della domanda
Un impianto non può mantenere una produzione elevata se i contenitori degli aggregati o i silos di cemento si svuotano durante la finestra di picco di produzione.
Per la capacità dell'impianto di betonaggio, calcolare:
- consumo aggregato all'ora;
- consumo di cemento all'ora;
- capacità di stoccaggio utilizzabile;
- frequenza di consegna;
- tempo necessario per rifornire ogni materiale.
Un impianto può essere meccanicamente in grado di produrre risultati elevati ma non è in grado di sostenerlo perché il sistema di stoccaggio e consegna è sottodimensionato.
Il rifornimento del silo può interrompere la produzione
La consegna della polvere dovrebbe essere inclusa nel piano di produzione.
Se una cisterna per cemento blocca i camion miscelatori o se le operazioni di riempimento richiedono un arresto della produzione, la produzione pratica diminuisce.
La capacità dell'impianto di betonaggio dovrebbe quindi essere valutata con l'intero piano logistico dei materiali, non solo con la macchina principale.
La correzione dell'umidità può aggiungere tempo di controllo della qualità
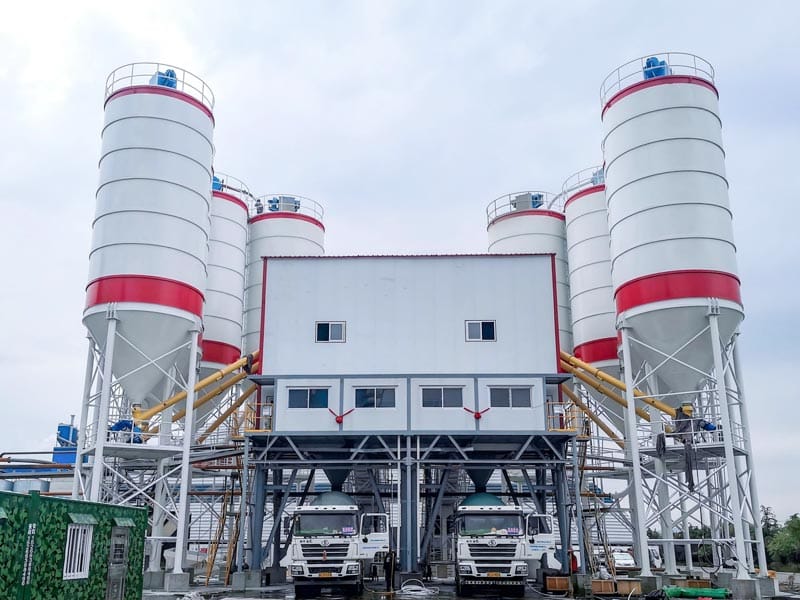
L'umidità aggregata modifica le quantità di aggregato umido e acqua batch richieste.
La correzione automatica dell'umidità può ridurre l'intervento manuale, ma i controlli rappresentativi e la verifica del controllo qualità richiedono ancora tempo.
Nostro guida per la correzione dell'umidità aggregata spiega perché l'umidità deve essere trattata come parte del completo bilancio materiale.
Per la capacità dell'impianto di betonaggio, il controllo dell'umidità dovrebbe essere incluso nelle procedure operative senza sacrificare la precisione del betonaggio per la velocità.
I cambi di prodotto riducono la resa pratica del turno
Se un impianto produce più qualità di calcestruzzo, i cambi potrebbero richiedere:
- verifica ricetta;
- conferma aggregato o polvere;
- cambi di linea della miscela;
- risciacquo o pulizia del miscelatore;
- controlli qualità-controllo.
Questi periodi riducono il tempo produttivo.
La capacità dell'impianto di betonaggio dovrebbe pertanto essere calcolata secondo il programma di produzione effettivo anziché secondo una ricetta ininterrotta.
Manutenzione e ispezione appartengono alla pianificazione della capacità
Un impianto non può rimanere a produzione nominale indefinitamente senza manutenzione.
Le fermate previste possono includere:
- ispezione del miscelatore;
- lubrificazione;
- ispezione della cintura;
- ispezione del paranco;
- verifica della scala;
- pulizia;
- sostituzione wear-part.
Nostro lista di controllo per la manutenzione degli impianti di dosaggio e guida lubrificazione spiegare perché questi compiti dovrebbero essere pianificati piuttosto che trattati come tempo perso inaspettato.
La produzione giornaliera dovrebbe utilizzare ore produttive, non ore di orologio
Un errore di pianificazione comune è moltiplicare la produzione oraria nominale per l’intera durata del turno.
Supponiamo che un impianto sia progettato intorno ai 120 m³/h e il turno duri otto ore Una semplice moltiplicazione dà 960 m³.
Ma se lo spostamento contiene
- 30 minuti di avvio e controlli;
- 30 minuti di pulizia pianificata;
- 30 minuti di cambi di ricetta;
- 30 minuti di camion o materiale in attesa;
il tempo produttivo è di sole sei ore Anche se l'impianto mantenesse 120 m³/h durante ogni minuto produttivo, la potenza del turno sarebbe di 720 m³.
Questa è un'aritmetica illustrativa, non un'affermazione sulle prestazioni di MixingPlantPro.
Utilizzare un modello di capacità pratica
Un modello di capacità dell'impianto di betonaggio più utile è
Uscita di turno pratica = tasso di produzione sostenibile × tempo operativo produttivo
Il tasso di produzione sostenibile dovrebbe già riflettere la fase più lenta del ciclo effettivo.
Il tempo di funzionamento produttivo dovrebbe riflettere:
- durata del turno pianificata;
- ispezioni programmate;
- cambi;
- pulizia;
- ritardi logistici noti.
Ciò crea un numero di pianificazione più realistico rispetto al solo output nominale.
Non applicare una percentuale di efficienza generica
Alcuni calcoli del progetto riducono la capacità nominale di una percentuale standard per stimare la produzione pratica.
Questo può essere conveniente, ma nasconde il vero collo di bottiglia.
Un impianto potrebbe perdere la produzione a causa dei camion. Un altro potrebbe essere limitato dall'alimentazione degli aggregati. Una linea prefabbricata può essere limitata da secchi di trasporto.
La capacità dell'impianto di betonaggio dovrebbe pertanto basarsi su un modello di ciclo e utilizzo piuttosto che su un fattore di declassamento universale arbitrario.
Confronta le piante utilizzando lo stesso scenario di produzione
Quando si confrontano due configurazioni di impianti di dosaggio, utilizzare le stesse ipotesi.
| Input di confronto | Mantenere coerente |
|---|---|
| Ricetta concreta | Stesso materiale e complessità di dosaggio |
| Dimensione batch | Stesso volume scaricato |
| Requisito di miscelazione | Stessa condizione di miscelazione convalidata |
| Autocarro o sistema di trasporto | Stessa disponibilità del ricevitore |
| Fornitura materiale | Stesse ipotesi di stoccaggio e rifornimento |
| Ore di funzionamento | Stessa base di tempo produttivo |
Ciò rende tecnicamente significativo il confronto della capacità dell'impianto di betonaggio.
Quando le piante alimentate a cinghia rendono più semplice la pianificazione della capacità
Gli impianti alimentati a cinghia utilizzano il trasporto continuo di aggregati e sono comunemente selezionati per la produzione fissa di volumi più elevati.
Le nostre configurazioni di nastri sopraelevati e montati lateralmente utilizzano trasportatori piatti e inclinati per spostare l'aggregato verso il miscelatore.
Per la capacità dell'impianto di betonaggio, la revisione ingegneristica dovrebbe confermare
- velocità di avanzamento della cinghia;
- capacità della tramoggia ricevente;
- ciclo di pesatura aggregata;
- sovrapposizione del trasportatore con miscelazione;
- accesso manutenzione.
Il trasporto continuo può supportare un ciclo stabile, ma solo quando la pesatura, lo stoccaggio e lo scarico a valle sono bilanciati con esso.
Quando le piante mobili necessitano di una revisione della capacità diversa
Un impianto di dosaggio mobile viene selezionato in parte per il trasferimento e la flessibilità del sito.
I suoi risultati pratici dovrebbero essere rivisti insieme a:
- spazio disponibile sul sito;
- rifornimento aggregato;
- fondazioni o supporti temporanei;
- alimentazione elettrica e idrica;
- circolazione dei camion;
- frequenza del trasferimento.
Nostro impianto mobile di betonaggio utilizza un frame modulare integrato, ma l'output effettivo del progetto dipende ancora dalla configurazione completa del sito.
Cosa dovrebbero inviare gli acquirenti per la selezione della capacità?
Un'utile revisione della capacità dell'impianto di betonaggio necessita di più di una cifra target di m³/h.
Fornire:
- domanda media giornaliera;
- domanda oraria di punta;
- durata richiesta del picco di produzione;
- famiglie di miscele di calcestruzzo;
- dimensioni normali e minime dei lotti;
- frazioni aggregate;
- materiali in polvere;
- conteggio delle miscele;
- flotta di camion o metodo di trasporto prefabbricato;
- ore di funzionamento;
- cambi pianificati;
- disposizione del sito;
- obiettivo futuro di produzione.
Nostro brief del progetto dell'impianto di b fornisce un modo strutturato per raccogliere questi input.
Invia il tuo programma di produzione e le informazioni sul sito tramite il nostro pagina contatti per una revisione della capacità dell'impianto specifica del progetto.
Conclusione
La capacità dell'impianto di betonaggio dovrebbe essere valutata a partire dal ciclo di produzione completo, non solo in base alle dimensioni del miscelatore o al m³/h nominale.
L'alimentazione aggregata, il dosaggio delle polveri, i sistemi di acqua e miscela, la miscelazione, lo scarico, la disponibilità dei camion, i cicli di trasporto, lo stoccaggio, le modifiche alle ricette e la manutenzione pianificata possono ridurre la produzione effettiva al di sotto della valutazione principale.
La selezione più forte dell'attrezzatura inizia con il programma di produzione reale e identifica la fase più lenta in condizioni di picco Quando la produzione nominale e la produzione pratica sono separate chiaramente, gli acquirenti possono scegliere un impianto che corrisponde al progetto invece di fare affidamento su un numero che potrebbe non essere mai sostenuto nel funzionamento quotidiano.
FAQ
Cosa significa capacità dell'impianto di betonaggio?
Può riferirsi alla produzione oraria nominale, alla produzione teorica del mixer, alla produzione di linee sostenute o alla produzione pratica di turni. Gli acquirenti dovrebbero confermare quale definizione viene utilizzata prima di confrontare gli impianti.
Perché la produzione effettiva è inferiore alla capacità nominale?
La produzione effettiva può essere ridotta mediante alimentazione del materiale, pesatura, attesa del camion, modifiche alle ricette, pulizia, controlli dell'umidità, manutenzione e altri ritardi di produzione che non fanno parte della valutazione nominale.
Il tempo di ciclo del miscelatore è sufficiente per calcolare la capacità dell'impianto?
No. Il ciclo completo dovrebbe includere la carica, la pesatura, il trasferimento degli aggregati, la miscelazione, la scarica e la prontezza del ricevitore Alcuni passaggi possono sovrapporsi, ma devono comunque essere inclusi nel modello di processo.
Gli impianti alimentati a cinghia hanno sempre una produzione pratica più elevata rispetto agli impianti con sollevamento a cassone?
Non automaticamente Gli impianti a nastro utilizzano il trasferimento continuo degli aggregati, mentre gli impianti di salto utilizzano il sollevamento intermittente L'output pratico dipende dal ciclo completo proposto, dalla dimensione del lotto, dalle condizioni di stoccaggio e ricezione.
Quali informazioni sono necessarie per selezionare la capacità dell'impianto di betonaggio?
Fornire domanda di punta e media, tipi di calcestruzzo, dimensioni dei lotti, sistema di materiali, trasporto di camion o prefabbricati, ore di funzionamento, frequenza di cambio e condizioni del sito.


