
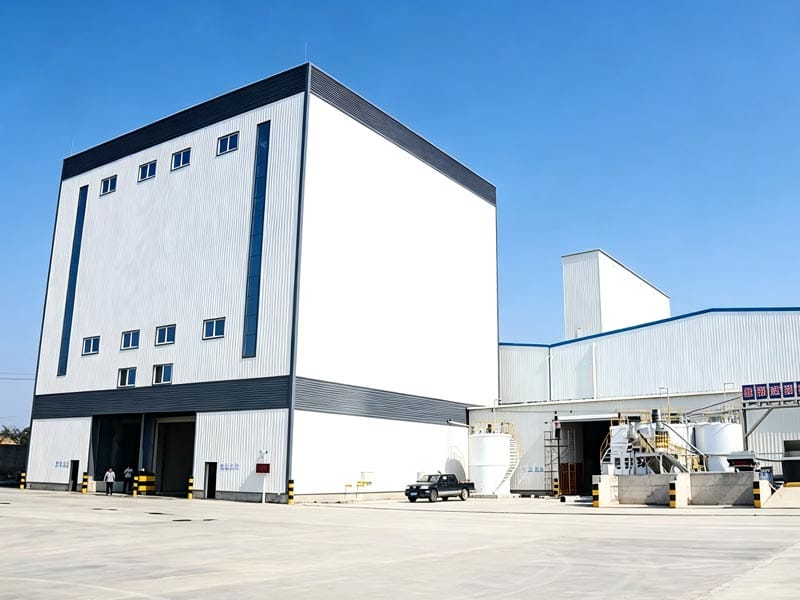
Стрічковий конвеєр проти скіпового підйомника є одним з найважливіших рішень щодо компонування на бетонному заводі для дозування, оскільки метод подачі заповнювача впливає на відбиток заводу, ритм партії, доступ до технічного обслуговування та спосіб надходження матеріалу до змішувач ибір не повинен здійснюватися з простого правила, що одна система є “large”, а інша - “smal”
На обладнанні MixingPlantPro доступні конфігурації стрічкового живлення та скіп-хойста з різними компонуваннями силосів та виробничими макетам Це робить порівняння особливо корисним для покупців, яким необхідно збалансувати обмеження на місці зі стабільним виробництвом бетону.
У цьому посібнику пояснюється вибір стрічкового конвеєра та підйомника з точки зору сукупного потоку, часу циклу, простору, технічного обслуговування та вимог до проекту, уникаючи при цьому універсальних обмежень пропускної здатності, які можуть не застосовуватися до конкретної конфігурації.
Що насправді порівнює стрічковий конвеєр із скіповим підйомником?
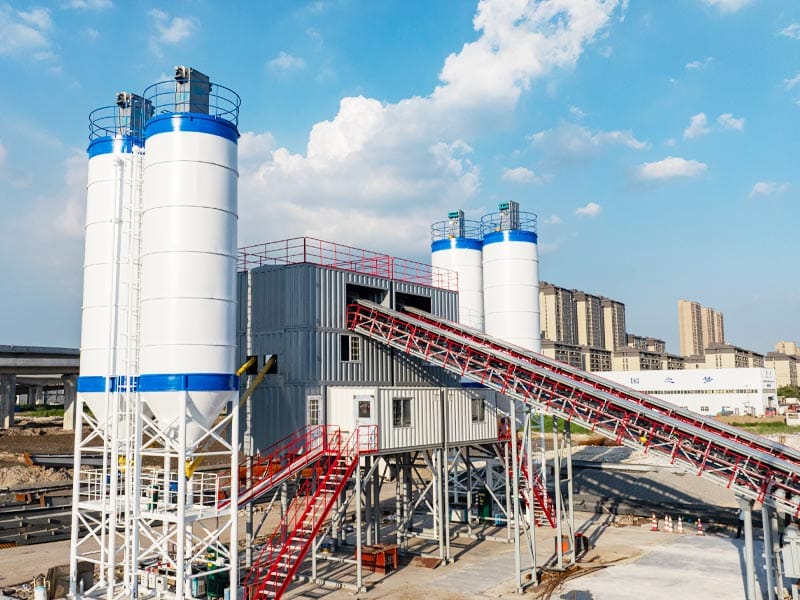
Стрічковий конвеєр проти скіпового підйомника описує, як зважені заповнювачі рухаються від секції дозування до підвищеної точки прийому над змішувачем Він не описує положення силосу цементу, тип змішувача або повну схему установки сам по собі.
Стрічкова установка використовує плоску стрічку та похилу стрічку для безперервного переміщення заповнювача до верхнього бункера для зберігання або прийманн Скіп-підйомник завантажує заповнювач у відро та піднімає це відро по керованій траєкторії в повторюваних циклах.
Наш бічна стрічкова бетонозмішувальна установка використовує безперервний плоский і похилий ремінь переносу Наш установка для змішування бетону з боковим кріпленням використовує переривчасту вертикальну систему скіп-підйому з синхронізованими подвійними дротяними канатами та кількома граничними засобами захисту.
Таким чином, рішення про стрічковий конвеєр проти підйомника відповідає на одне інженерне запитання: як агрегат має рухатися між пакетуванням і змішуванням?
Порівняйте сукупний потік перед порівнянням потужності установки
Основна відмінність процесу у виборі стрічкового конвеєра та скіпового підйомника полягає в тому, чи є передача агрегату безперервною чи циклічною.
За допомогою стрічкового конвеєра зважений агрегат може рухатися вздовж стрічки, поки тривають інші операції завод Залежно від фактичного розташування заводу, це може полегшити перекриття перенесення агрегату зі змішуванням або підготовкою наступної партії.
З скіп-підйомником ковш слідує повторюваній послідовності: навантаження, підйом, розвантаження, повернення і знову навантаженн орисна ємність залежить від корисного навантаження ковша, відстані підйому, швидкості руху, часу завантаження, часу розвантаження і чи можуть інші кроки проходити паралельно.
Не перетворюйте ці відмінності в універсальне твердження, що одна система завжди виробляє більше бетону У порівнянні стрічкового конвеєра проти скіпового підйомника, правильний метод полягає в тому, щоб побудувати часовий цикл для запропонованої установки.
Використовуйте циклічну діаграму, щоб знайти справжнє вузьке місце
Завод може мати швидкий змішувач, але все ще чекати на агрега і навпаки, система швидкого подачі агрегатів не покращує продуктивність, якщо завантаження вантажівки або дозування порошку відбувається повільніше.
Для оцінки стрічкового конвеєра та скіпового підйомника створіть схему циклу, яка показує
- агрегатна партія;
- сукупний трансфер;
- зважування порошку;
- дозування води та домішок;
- зарядка змішувача;
- змішування;
- розрядка;
- готовність приймача або вантажівки.
Розглянемо гіпотетичний приклад Завод завершує змішування за 45 Сукупний перенесення за допомогою Системи A вимагає 35 секунд і може майже повністю перекриватися з попереднім циклом змішуванн Система B вимагає 40 секунд, але може початися лише після виконання певної умови вище за течією.
Очевидна різниця становить лише п’ять секунд, але вплив на повний цикл повторення може бути набагато більшим, якщо один крок передачі знаходиться на критичному шляху.
Ось чому стрічковий конвеєр і скіповий підйомник слід порівнювати з використанням повної виробничої послідовності, а не швидкості окремого обладнання.
Як стрічкове конвеєрне живлення змінює макет сайту
Стрічковий конвеєр потребує фізичного маршруту між областю дозування агрегату та основною структурою змішуванн о маршрут може бути довгим і похилим, тому планування заводу має резервувати місце для конструкції конвеєра, опор і доступу для обслуговування.
Наш бічний стрічковий завод влаштовує порохові силоси поруч з основною будівлею і використовує плоскі та похилі стрічки для безперервного перенесення заповнювачі афігурація використовується для комерційного виробництва бетону та середньо- та довгострокових інфраструктурних проектів.
У порівнянні місця стрічкового конвеєра та скіпового підйомника не вимірюйте лише слід головної веж Включити:
- бункери-агрегати;
- поясний маршрут;
- опорні конструкції;
- доріжки та оглядовий доступ;
- маршрути навантажувачів;
- обіг вантажівок;
- розташування силосів порошку.
Стрічкова установка може мати більший фізичний транспортний коридор, але цей коридор також може підтримувати більш плавний сукупний потік для довгострокового фіксованого місця.
Як пропуск подачі підйомника змінює макет сайту
Скіповий підйомник переміщує агрегат вгору відносно концентрованим вертикальним маршрутом Це може зробити загальне розташування більш компактним, коли секція дозування розташована близько до змішувача.
Наш бічний ковшовий завод розміщує силоси для порошку поруч з основною будівлею, тоді як заповнювач скіп піднімає матеріал вертикальн иріб розташований для обмежених будівельних майданчиків, які повинні збалансувати площу, місткість і доступ до обслуговування.
Наш установка для змішування бетону верхнього ковша поєднує подачу заповнювача скіп-хойст із силосами для порошку, розташованими над головною будівлею.
Це ілюструє важливий принцип стрічкового конвеєра проти скіпового підйомника: метод подачі заповнювача та розташування силосу є окремими рішенням Покупець не повинен припускати, що кожен скіп-підйомник має однакове розташування вежі.
Яка система працює краще на обмеженому сайті?
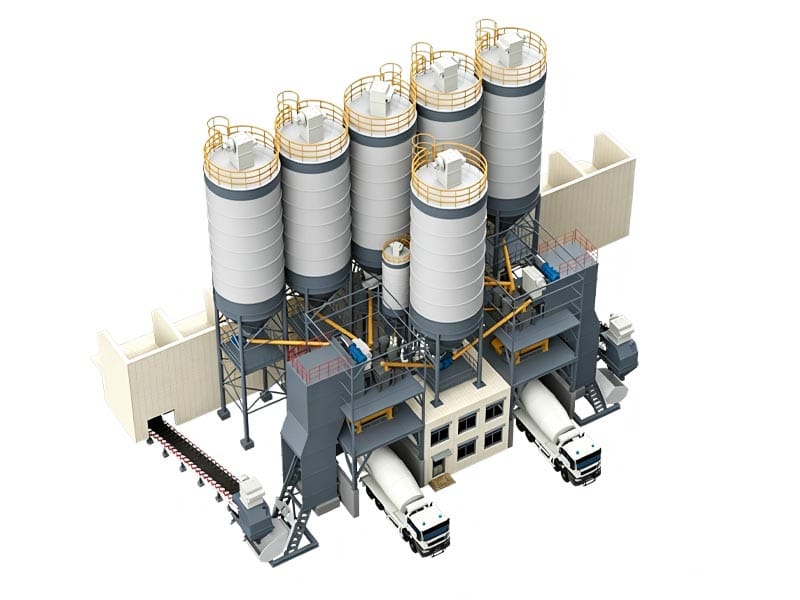
Макети скіп-підйомників часто розглядаються, коли горизонтальний простір обмежений, оскільки сукупний шлях зосереджений біля головної будівл Однак обмежену ділянку все одно слід переглянути в трьох вимірах.
Для вибору стрічкового конвеєра проти скіпового підйомника підтвердьте:
| Фактор сайту | Питання стрічкового конвеєра | Питання про пропуск підйомника |
|---|---|---|
| Доступна довжина | Чи є місце для похилої конвеєрної траси? | Чи можуть бункери для дозування розташовуватися близько до підйомної конструкції? |
| Доступна висота | Який найвищий конвеєр і приймальний пункт? | Яка висота підйому та конструктивний зазор потрібні? |
| Доступ обслуговування | Чи можуть техніки дістатися до ременів, роликів і точок передачі? | Чи можуть техніки безпечно перевіряти мотузки, напрямні, гальма та обмеження? |
| Трафік | Чи заважає конструкція ременя циркуляції навантажувача або вантажівки? | Чи створює компактне розташування затори навколо головної будівлі? |
Невеликий слід є цінним, лише якщо отриманий майданчик залишається працездатни Тому вибір стрічкового конвеєра проти скіпового підйомника повинен включати зони руху та технічного обслуговування, а не лише розміри обладнання.
Не припускайте, що скіп-підйомник означає низьку місткість
Багато загальних галузевих посібників пов'язують скіп-підйомні установки з меншими потужностями та стрічкові конвеєри з більшими установкам ота картина існує в багатьох асортиментах продукції, але її не слід розглядати як універсальне інженерне правило.
Асортимент продукції MixingPlantPro з боковим кріпленням ковша включає моделі, що виходять далеко за межі потужностей, які часто пов'язані з компактними заводами на робочих місця Ось чому рішення про стрічковий конвеєр проти скіпового підйомника має використовувати фактично запропоновану модель, корисне навантаження та цикл, а не загальне відсікання потужності.
Попросіть постачальника надати заплановану кількість партії агрегату та повний цикл підйому для вибраної конфігураці Потім порівняйте цю послідовність із попитом на змішувач.
Може підійти система скіп-підйомника, яка завершує свій цикл в рамках необхідного виробничого ритм стрічковий конвеєр, який не може забезпечити прийомний бункер досить швидко, все ще може стати вузьким місцем Подача етикетки сама по собі не відповідає на питання.
Буферне сховище може змінити виробничий ритм
Багато заводів, що здійснюють дозування, використовують тимчасове зберігання заповнювачів над змішувачем Це дозволяє зважувати та переносити заповнювачі до того, як змішувач буде готовий прийняти наступну партію.
При оцінці стрічкового конвеєра та скіпового підйомника розмір і контроль цього буфера можуть бути такими ж важливими, як і сам метод транспортування.
Якщо стрічкова система заповнює тимчасовий бункер, поки попередня партія змішується, наступний заряд змішувача може вже чекати, коли закінчиться розвантаженн Система пропуску також може отримати вигоду від відповідного тимчасового зберігання залежно від її конфігурації.
Запитайте, чи має запропонована установка односерійну або багатоступеневу буферизацію, як матеріал запобігає ненавмисному змішуванню між рецептами та який дозвільний засіб контролює вихід із буфера в змішувач.
Не припускайте, що конвеєр, описаний як безперервний, означає, що сам бетонний завод працює безперервно Змішувач все ще виробляє окремі партії, якщо завод не використовує принципово інший процес змішування.
Порівняйте технічне обслуговування за режимом відмови, а не за “Easy” або “Hard”
Технічне обслуговування часто надто спрощується в порівнянні стрічкового конвеєра та скіпового підйомник Дві системи мають різні точки перевірки, а не одна, яка не потребує обслуговування.
Ремінна система може вимагати перевірки
- відстеження пояса;
- ролики та натяжні колеса;
- шківи;
- натяг ременя;
- очисники або скребки;
- перевантажувальні жолоби;
- приводне обладнання.
Система скіп-підйомника може вимагати перевірки
- дротяні канати або підйомні компоненти;
- направляючі ролики;
- гальмівні пристрої;
- кінцеві вимикачі та визначення положення;
- стан ковша;
- лебідка або приводне обладнання;
- противопадительні засоби захисту.
Наш ковшовий завод, встановлений збоку, використовує синхронізовані подвійні дротяні канати, численні обмеження та подвійні гідравлічні гальм Це специфічні конструктивні особливості, які слід включити в план технічного обслуговування; їх не слід тлумачити як усунення необхідності перевірки підйомної системи.
Найкраще рішення про стрічковий конвеєр проти скіпового підйомника - це конфігурація, яку ваша команда з технічного обслуговування може перевірити безпечно та послідовно.
Вимоги безпеки відрізняються між двома методами годування
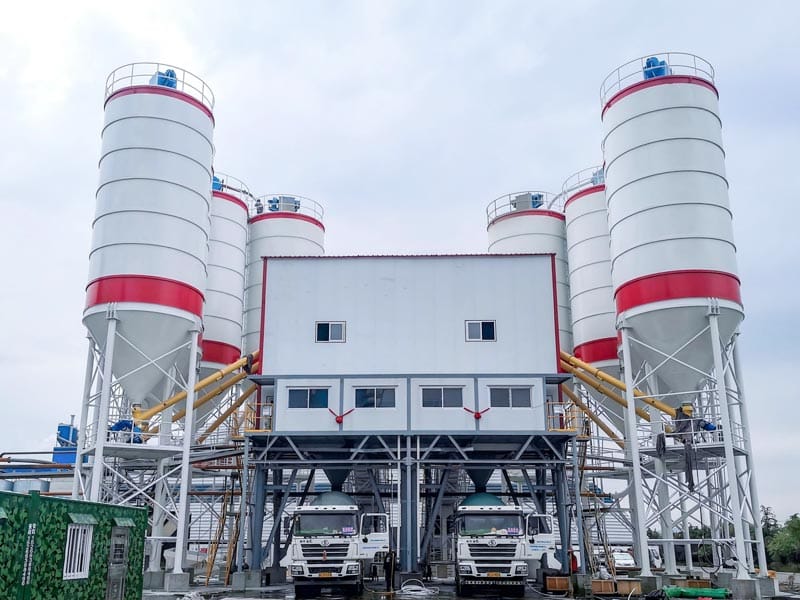
Стрічкові конвеєри та підйомні системи створюють різні небезпек конвеєрні системи мають обертове обладнання, точки затискання та довгі шляхи ход егельні підйомники мають підвішені рухомі вантажі, канати, гальма та вертикальний хід.
Управління з безпеки та гігієни праці США вимоги безпеки конвеєра охорона адреси, аварійна зупинка та інші міркування для конвеєрів, що використовуються в будівельних умовах.
Системи підйому скіп-підйомника слід перевіряти та обслуговувати відповідно до інструкцій виробника обладнання та вимог безпеки, що застосовуються на місці.
Для вибору стрічкового конвеєра та скіпового підйомника запитайте, як оператори ізолюють систему, де розташовані аварійні зупинки, як проводяться перевірки та як запобігається доступ під час автоматичної роботи.
Перед затвердженням макета слід переглянути дизайн безпеки, оскільки модернізація платформ доступу або зон відчуження пізніше може бути складною.
Dust Control Changes with the Aggregate Route
Aggregate dust is influenced by transfer points and drop heights. Belt conveyors may have several transfers and a long exposed route. Skip hoists concentrate aggregate movement into loading and discharge points.
In belt conveyor vs skip hoist environmental planning, identify exactly where dry fine aggregate can become airborne.
For belt plants, enclosed conveyors, covered transfer chutes and controlled drop points can reduce dust. For skip-hoist plants, focus on the bucket loading point and discharge area above the mixer.
If water spraying is used as part of aggregate dust control, account for the resulting moisture change. Dust-control water should not silently change the moisture value used in concrete batching.
The plant’s environmental design should therefore connect aggregate conveying with moisture management and housekeeping.
Compare Energy Use from the Real Duty Cycle
It is tempting to declare one feeding method more energy-efficient based on motor power alone. That comparison is incomplete.
For belt conveyor vs skip hoist analysis, calculate energy from the actual duty cycle. A belt may run for extended periods at a relatively stable load. A skip motor may operate intermittently with repeated acceleration and lifting.
Useful input data include:
- motor ratings;
- actual loaded operating time;
- number of batches per hour;
- vertical lift;
- conveyor length;
- idle-running strategy;
- control mode.
Do not use total installed plant power as a direct measure of aggregate-feeding energy. Installed power includes many systems that are unrelated to the belt conveyor vs skip hoist comparison.
What Happens When the Feeding System Stops?
Reliability should include how the plant behaves after a fault, not only how often faults are expected.
If a belt conveyor stops, determine whether the mixer can complete the current batch and whether material remains on the belt or in a transfer chute. If a skip hoist stops mid-cycle, determine how the bucket is secured, how the lifting system is accessed and how production is recovered.
For belt conveyor vs skip hoist procurement, request procedures for safe recovery from common fault conditions. Ask which spare parts are recommended and which inspections are required before restarting.
The recovery method should be clear enough that operators do not improvise around interlocks or safety protections under production pressure.
Use the Same Production Scenario for Both Proposals
The most reliable belt conveyor vs skip hoist comparison uses the same concrete production scenario for both options.
Забезпечити:
- peak concrete demand;
- discharged batch size;
- aggregate quantity per batch;
- кількість агрегатних дробів;
- expected moisture condition;
- mixer cycle requirement;
- site dimensions;
- required operating hours.
Then request a timed cycle and layout for both feeding methods.
Do not compare a belt proposal designed for a high-output commercial plant with a skip proposal sized for a smaller project and conclude that the difference is caused only by the conveyor. The equipment configurations must be normalized before belt conveyor vs skip hoist conclusions are meaningful.
A Practical Belt Conveyor vs Skip Hoist Selection Matrix

| Project condition | What may favor belt conveyor | What may favor skip hoist |
|---|---|---|
| Long-term fixed production | Continuous aggregate flow and flexible fixed-site layout | Possible if cycle and site needs are satisfied |
| Very limited horizontal space | Possible with project-specific routing | Compact vertical material path can be advantageous |
| High peak batch frequency | Opportunity for overlapping transfer and buffering | Requires lift cycle to match mixer demand |
| Maintenance preference | Distributed belt, roller and pulley inspection | Concentrated lifting, rope, brake and limit inspection |
| Complex site traffic | Conveyor route must avoid traffic conflicts | Compact layout may reduce horizontal crossings |
This matrix is intentionally conditional. Belt conveyor vs skip hoist selection should produce a project-specific answer, not a universal winner.
What Should Buyers Send for a Configuration Review?
To choose between belt conveyor vs skip hoist, send the plant supplier more than a requested hourly capacity.
Provide the available site dimensions, terrain, aggregate storage plan, concrete demand profile, expected number of batches per hour and the type of project the plant will support.
Also explain whether the plant is temporary or permanent, whether future expansion is expected, and how loaders and concrete trucks will move through the site.
Наш індивідуальні виробничі рішення can use these inputs to compare conveying and layout options. The final decision should be supported by a plant arrangement and production sequence, not only a product category.
Send your project details through our сторінка контакту for a configuration review.
Висновок
Belt conveyor vs skip hoist selection is fundamentally a material-flow decision. Belt conveyors can support continuous aggregate transfer and overlapping production steps, while skip hoists can create a compact vertical route with a different maintenance and control profile.
Neither feeding method should be selected from a generic capacity rule. Compare the actual payload, cycle time, buffer storage, site layout, maintenance access and production schedule of the proposed plant.
When both options are evaluated under the same operating assumptions, the right configuration becomes much easier to identify.
FAQ
Which is better: belt conveyor vs skip hoist?
Neither is universally better. Belt conveyor vs skip hoist selection depends on site dimensions, production rhythm, buffer storage, aggregate batch size and maintenance requirements. Compare complete layouts and timed cycles for the specific project.
Does a skip hoist always mean a small batching plant?
No. Although skip hoists are commonly used in compact plants, the practical capacity depends on the actual bucket, lift cycle and plant configuration. MixingPlantPro offers skip-hoist models across a broad range, so selection should use model-specific data.
Why can a belt conveyor support higher production rhythm?
A belt can often transfer aggregate while other batching or mixing steps are occurring, allowing more process overlap. The benefit depends on buffer storage and the complete production cycle, so it should be verified with a timed sequence.
Which system needs more maintenance?
They need different maintenance. Belt systems require belt, roller, pulley and tracking inspection, while skip systems require lifting components, ropes, brakes, guides and limit protections to be checked. Maintenance workload depends on the actual design and duty.
Which feeding method uses less site space?
A skip hoist often creates a more compact horizontal aggregate route, but total site space still depends on silos, aggregate bins, traffic, maintenance access and structural clearances. Review the complete layout before deciding.

