
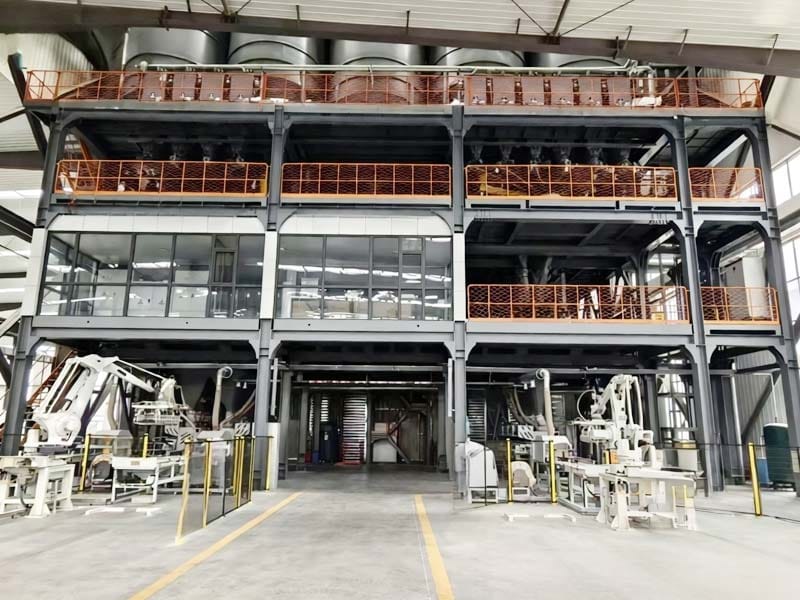
Độ chính xác cân vữa khô nên được kiểm tra trên toàn bộ chuỗi lô, không chỉ ở tế bào tải. một quy mô có thể chỉ ra một trọng lượng một cách chính xác trong khi một feeder vít overshoots, vật liệu treo bên trong một phễu, hoặc một phụ gia liều thấp rơi ra ngoài phạm vi đo mà hệ thống có thể xử lý đáng tin cậy.
Đối với các nhà sản xuất vữa khô, điều này quan trọng vì một công thức thường kết hợp số lượng lớn cát và chất kết dính với số lượng nhỏ hơn nhiều các chất phụ gia chức năng. cùng một sự sắp xếp cân không tự động phù hợp với mọi thành phần.
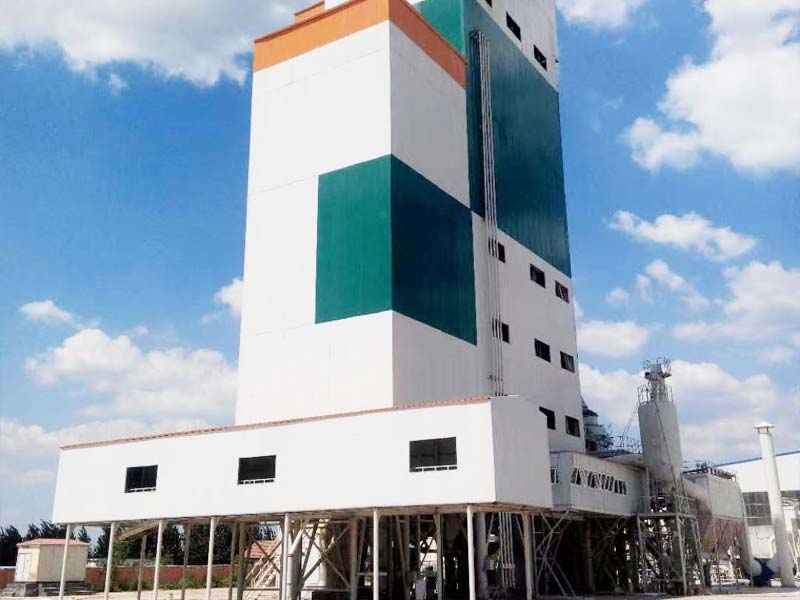
Của chúng tôi nhà máy trộn vữa khô kiểu xưởng sử dụng các giao diện trộn, vận chuyển, trộn và đóng gói tự động, trong khi chúng tôi nhà máy vữa khô kiểu tháp sử dụng bố trí dòng chảy trọng lực theo chiều dọc hơn. hướng dẫn này giải thích cách đánh giá độ chính xác cân vữa khô trong một trong hai loại dây chuyền sản xuất.
Độ chính xác cân vữa khô thực sự có ý nghĩa gì?
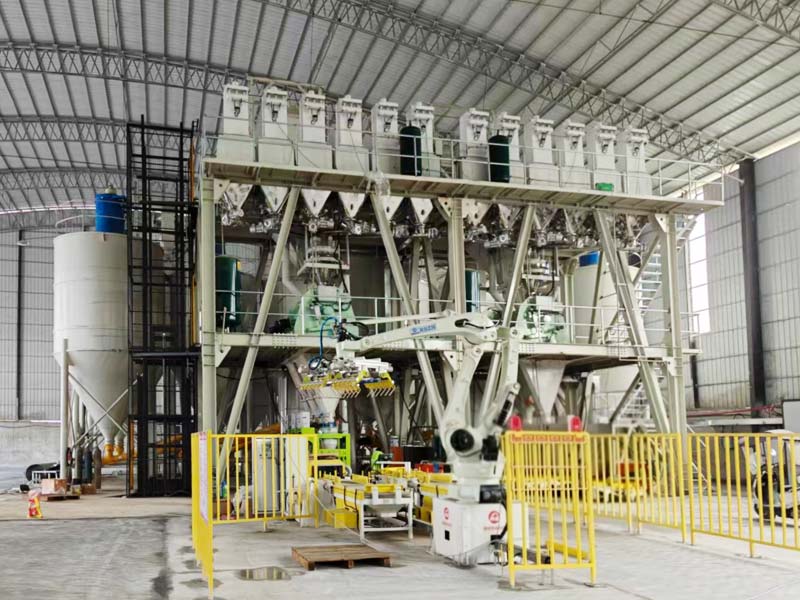
Độ chính xác của cân vữa khô thường được thảo luận dưới dạng một tỷ lệ phần trăm duy nhất, nhưng điều đó có thể ẩn đi một số câu hỏi khác nhau.
Một kiểm tra sản xuất hữu ích tách ít nhất bốn điều:
| Kiểm tra | Câu hỏi | Tại sao nó quan trọng |
|---|---|---|
| Chỉ báo tỷ lệ | Hệ thống cân có chỉ ra tải tham chiếu được áp dụng chính xác không? | Xác nhận chính thiết bị đo. |
| Cho ăn tự động | Bộ nạp có dừng đủ gần mục tiêu công thức không? | Kiểm tra trình tự định lượng, không chỉ cảm biến. |
| Chuyển vật liệu | Vật liệu cân có thực sự đến được máy trộn không? | Bột dư hoặc cầu nối có thể thay đổi số lượng được giao. |
| Thực thi công thức | Các vật liệu và mục tiêu chính xác có được sử dụng cho công thức chính xác không? | Ngăn chặn một quy mô chính xác về mặt kỹ thuật từ cân công thức sai. |
Do đó, độ chính xác cân vữa khô là yêu cầu sản xuất cấp hệ thống. thiết bị đo lường, bộ nạp, phễu, tuyến chuyển và logic điều khiển đều góp phần vào kết quả cuối cùng.
Tại sao cân vữa khô đòi hỏi nhiều hơn một khối lượng lớn
Sản xuất vữa khô thường kết hợp các thành phần với số lượng lô rất khác nhau. cát có thể đại diện cho phần lớn nhất của một công thức, trong khi cellulose ether, bột polymer, sắc tố hoặc phụ gia khác có thể được thêm vào với số lượng nhỏ hơn nhiều.
Điều này tạo ra một vấn đề phạm vi. một quy mô công suất lớn có thể là thực tế cho cát hoặc xi măng nhưng không phù hợp cho một phụ gia dấu vết.
Ví dụ, độ lệch cố định 20 g chỉ đại diện cho 0,02% của mục tiêu 100 kg, nhưng nó đại diện cho 4% của mục tiêu 0,5 kg. độ lệch tuyệt đối tương tự do đó có ý nghĩa rất khác nhau tùy thuộc vào số lượng thành phần.
Đó là lý do tại sao độ chính xác của việc cân vữa khô phải được xác định theo hệ thống thành phần và phạm vi làm việc thay vì một tỷ lệ phần trăm chung cho toàn bộ nhà máy.
Tách các thành phần chính khỏi các chất phụ gia vi mô
Dây chuyền sản xuất vữa khô thường được hưởng lợi từ việc phân nhóm vật liệu theo phạm vi liều lượng và hành vi cho ăn.
Các thành phần chính có thể bao gồm cát, vật liệu xi măng và chất độn. thành phần nhỏ có thể bao gồm các sắc tố, phụ gia dựa trên cellulose, bột polymer, sợi hoặc các vật liệu cụ thể khác của sản phẩm.
Để cân vữa khô chính xác, hãy chuẩn bị lịch trình như sau:
| Nhóm thành phần | Thông tin để cung cấp | Câu hỏi thiết bị |
|---|---|---|
| Phân số cát | Số lượng tối thiểu, bình thường và tối đa cho mỗi lô | Cân riêng biệt hoặc tích lũy?Feeder nào kiểm soát từng phân số? |
| Xi măng và chất độn | Phạm vi liều lượng và hành vi dòng chảy lớn | Đề xuất phễu cân và giai đoạn cho ăn nào? |
| Phụ gia nhỏ | Liều dự định nhỏ nhất và lớn nhất | Có cần hệ thống định lượng vi mô chuyên dụng không? |
| Bột màu hoặc bột đặc biệt | Phạm vi liều lượng và độ nhạy nhiễm bẩn | Cân, chuyển và làm sạch được xử lý như thế nào? |
Điều này ngăn cản người mua chấp nhận một thỏa thuận cân phù hợp về mặt kỹ thuật cho các loại bột lớn nhưng không phải cho thành phần nhỏ nhất trong danh mục sản phẩm.
Cân tích lũy có thể che giấu lỗi cấp độ thành phần
Một số dòng vữa khô sử dụng cân tích lũy cho một số vật liệu trong một phễu. điều này có thể hiệu quả, nhưng độ chính xác cân vữa khô vẫn nên được xem xét từng thành phần.
Hãy xem xét một ví dụ giả thuyết đơn giản.Một công thức đòi hỏi 500 kg cát A và 300 kg cát B. Tổng số phễu cuối cùng là 800 kg.
Nếu số lượng thực tế là 490 kg và 310 kg, tổng số vẫn chính xác là 800 kg, chỉ nhìn vào tổng số cuối cùng sẽ gợi ý một lô hoàn hảo, mặc dù tỷ lệ pha trộn là sai.
Do đó, đối với các hệ thống tích lũy, bản ghi điều khiển phải bảo toàn từng mục tiêu gia tăng và giá trị đạt được thay vì chỉ trọng lượng phễu cuối cùng.
Điều này đặc biệt quan trọng khi một số phần cát được trộn lẫn để tạo ra sự phân loại theo yêu cầu của công thức vữa.
Việc cắt nguồn cấp dữ liệu và vật liệu trong chuyến bay ảnh hưởng đến liều cuối cùng

Việc cân vữa khô tự động thường phụ thuộc vào việc bộ cấp liệu dừng lại trước khi toàn bộ dòng vật liệu chuyển động lắng xuống phễu.
Khi một băng tải trục vít, van hoặc thiết bị cho ăn khác nhận được lệnh dừng, một số vật liệu có thể vẫn còn bên trong ổ cắm hoặc đã di chuyển về phía phễu cân.Điều này thường được mô tả là vật liệu trong chuyến bay.
Do đó, độ chính xác của cân vữa khô phụ thuộc vào cách hệ thống điều khiển quản lý việc cho ăn thô, cho ăn mịn và cắt cuối cùng.
Một thử nghiệm sản xuất thực tế nên ghi lại:
- mục tiêu công thức;
- điểm cắt thức ăn thô;
- điểm giới hạn nạp liệu mịn nếu có;
- trọng lượng cuối cùng đã được giải quyết;
- thời gian cần thiết để cho ăn và định cư;
- độ lặp lại qua nhiều đợt.
Không thay đổi hiệu chuẩn quy mô để bù đắp cho feeder overshoot trừ khi hệ thống đo lường chính nó được chứng minh là sai. lỗi quy mô và feeder overshoot là vấn đề khác nhau.
Liều lượng phụ gia nhỏ cần có phạm vi xác nhận riêng biệt
Phụ gia vi mô thường là phần nhạy cảm nhất của độ chính xác cân vữa khô vì số lượng có thể nhỏ so với tổng lô.
Một màn hình hiển thị độ phân giải cao không chứng minh rằng hệ thống cho ăn hoàn chỉnh có thể liên tục cung cấp số lượng đó. bài kiểm tra phải bao gồm các feeder thực tế, vật liệu và liều.
Đối với các chất phụ gia nhỏ, yêu cầu nhà cung cấp chứng minh:
- liều lượng được xác nhận tối thiểu;
- độ lặp lại ở liều đó;
- thời gian cho ăn;
- vật liệu còn sót lại sau khi xả;
- liệu rung động hoặc thiết bị lân cận có ảnh hưởng đến tín hiệu cân hay không;
- làm thế nào chất phụ gia đến được máy trộn mà không còn trong đường truyền.
Độ chính xác cân vữa khô nên được kiểm tra ở liều thấp nhất mà nhà máy thực tế có kế hoạch sử dụng, không chỉ ở một số lượng tầm trung dễ dàng.
Rung và tiếp xúc kết cấu có thể làm phiền cân
Phễu cân cần tự do cơ học để đo tải chính xác. tiếp xúc ngoài ý muốn với thép xung quanh, kết nối linh hoạt trở nên chặt chẽ, vật liệu tích lũy hoặc rung động quá mức có thể làm biến dạng việc đọc.
Trong sản xuất vữa khô, hệ thống cân có thể được lắp gần máy trộn, băng tải hoặc máy rung, do đó chi tiết lắp đặt rất quan trọng.
Trong quá trình kiểm tra độ chính xác cân vữa khô, kiểm tra xem phễu hoặc khung có chạm vào cấu trúc khác khi trống và tải hay không. xem xét các kết nối linh hoạt và định tuyến cáp. tìm kiếm bột tích lũy có thể cầu nối giữa phễu cân và thiết bị cố định.
Không xử lý tín hiệu điện tử ổn định như bằng chứng cho thấy việc lắp đặt cơ học là chính xác. một phễu bị ràng buộc về mặt vật lý có thể cho kết quả lặp lại nhưng sai lệch.
Kiểm tra quy mô tĩnh và kiểm tra liều lượng sản xuất là khác nhau
Kiểm tra quy mô tĩnh sử dụng tải tham chiếu đã biết để xác định xem hệ thống cân có chỉ ra chính xác hay không. Thử nghiệm định lượng sản xuất đánh giá điều gì xảy ra khi bộ nạp thực tế tự động cung cấp nguyên liệu.
Cả hai kiểm tra đều cần thiết để xác minh độ chính xác cân vữa khô có ý nghĩa.
Các Từ vựng đo lường quốc tế phân biệt hiệu chuẩn với điều chỉnh và xác minh. hiệu chuẩn thiết lập mối quan hệ giữa các giá trị tham chiếu và chỉ dẫn; nó không tự động chứng minh rằng một chuỗi sản xuất tự động đáp ứng một mục tiêu định lượng.
Đối với dây chuyền vữa khô, sử dụng kiểm tra tĩnh để xác minh thiết bị đo và thử nghiệm định lượng lặp lại để xác minh quá trình trộn thực tế.
Vật liệu dư có thể thay đổi số lượng đạt đến máy trộn
Phễu cân có thể chứa đúng số lượng và vẫn cung cấp ít hơn số lượng đó cho máy trộn nếu bột vẫn còn bên trong phễu, vít hoặc máng chuyển.
Để cân vữa khô chính xác, xác định ranh giới đo lường. chấp nhận dựa trên số lượng giải quyết trong phễu cân hoặc vật liệu đạt đến máy trộn?
Bột dính, chất độn rất mịn và phụ gia liều thấp có thể vẫn còn trên bề mặt bên trong. thay đổi sản phẩm có thể làm cho điều này đặc biệt quan trọng vì vật liệu còn lại cũng có thể làm ô nhiễm công thức tiếp theo.
Một thử nghiệm thực tế có thể bao gồm kiểm tra có kiểm soát vật liệu còn sót lại sau khi xả, sử dụng các quy trình tiếp cận an toàn và phương pháp đã được thống nhất.
Điều này liên kết độ chính xác cân nặng với bố trí sản xuất vữa khô và chiến lược làm sạch thay vì coi cân như một thành phần biệt lập.
Bụi khai thác có thể ảnh hưởng đến môi trường cân
Các nhà máy vữa khô cần kiểm soát bụi xung quanh các điểm cân, chuyển và trộn.Tuy nhiên, chuyển động không khí qua phễu cân có thể ảnh hưởng đến phép đo nếu hệ thống không được thiết kế chính xác.
Hút bụi nên loại bỏ không khí bị dịch chuyển mà không tạo ra một lực làm xáo trộn việc đọc quy mô. kết nối linh hoạt và đường dẫn thông hơi nên được sắp xếp để phễu cân vẫn độc lập về mặt cơ học.
Khi xem xét độ chính xác của cân vữa khô, hãy xác minh hệ thống cân trong điều kiện hút bụi thực tế thay vì tắt hệ thống thông gió chỉ để thu được kết quả ổn định.
Hướng dẫn của Cơ quan Quản lý An toàn và Sức khỏe Vương quốc Anh về thông gió khí thải cục bộ nhấn mạnh các hệ thống khai thác vận hành dưới các điều kiện hoạt động mà chúng được dự định để kiểm soát. nguyên tắc tương tự là hữu ích ở đây: các hệ thống liên quan đến sản xuất nên được thử nghiệm cùng nhau, không phải trong sự cô lập không thực t.
Quản lý công thức là một phần của độ chính xác cân
Một hệ thống sản xuất có thể cân nặng hoàn hảo và vẫn tạo ra sản phẩm sai nếu chọn sai công thức hoặc bản đồ thành phần.
Để cân vữa khô chính xác, hệ thống kiểm soát lô cần phân biệt:
- nhận dạng công thức;
- sửa đổi công thức;
- mã thành phần;
- số lượng mục tiêu;
- số lượng đo thực tế;
- bổ sung thủ công;
- thay đổi người vận hành;
- dấu thời gian hàng loạt.
Thiết bị vữa khô hội thảo và tháp của chúng tôi sử dụng tự động trộn và kiểm soát.Đối với một dòng cụ thể của dự án, xác nhận hồ sơ nào được lưu trữ, chúng được giữ lại trong bao lâu và liệu các sửa đổi công thức có thể theo dõi được hay không.
Điều này đặc biệt quan trọng khi một nhà máy sản xuất keo dán gạch, bột trét tường, vữa trát và các sản phẩm khác trên cùng một thiết b.
Sử dụng Bản ghi hàng loạt để phát hiện sự trôi dạt trước khi thay đổi chất lượng sản phẩm
Vữa khô cân vấn đề chính xác có thể phát triển dần dần. một feeder có thể bắt đầu overshooting hơn một chút mỗi tuần, hoặc một quy mô trống có thể trôi dạt sau khi lặp đi lặp lại làm sạch và bảo trì.
Bản ghi hàng loạt có thể tiết lộ những xu hướng này trước khi thành phẩm cho thấy sự thay đổi rõ ràng.
Đối với mỗi thành phần, tính toán độ lệch có dấu:
Độ lệch = số lượng thực tế − số lượng mục tiêu
Không chỉ nhìn vào sai số tuyệt đối trung bình.Nếu một lô là +3 kg và một lô khác là −3 kg, độ lệch trung bình được ký bằng không mặc dù cả hai lô đều không chính xác trên mục tiêu.
Nhóm dữ liệu theo thành phần, phạm vi liều và sản phẩm. một liều cát lớn và một liều phụ gia nhỏ không nên được phân tích như thể chúng đại diện cho cùng một thách thức đo lường.
So sánh Độ chính xác với Tốc độ sản xuất
Độ chính xác cân vữa khô và thời gian chu kỳ sản xuất được kết nối. một feeder thường có thể cải thiện liều lượng cuối cùng bằng cách làm chậm, nhưng cho ăn tốt quá mức có thể trở thành một nút cổ chai.
Xem xét một bộ nạp phụ gia giả định. ở cài đặt nhanh, nó đạt đến khu vực mục tiêu trong 12 giây nhưng liên tục vượt quá. ở cài đặt chậm hơn, phải mất 24 giây và đáp ứng các tiêu chí định lượng đã thỏa thuận.
Câu hỏi kỹ thuật chính xác không chỉ đơn giản là “Thiết lập nào nhanh hơn?” Đó là liệu nhà máy hoàn chỉnh có thể đáp ứng cả yêu cầu về độ chính xác và sản xuất hay không.
Nếu liều lượng phụ gia xảy ra song song với cát hoặc chất kết dính cân, thời gian dài hơn có thể không ảnh hưởng đến chu kỳ tổng thể ở tất cả. một sơ đồ thời gian hoàn chỉnh là hữu ích hơn so với tối ưu hóa một feeder độc lập.
Kiểm tra sản xuất nên được cấu trúc như thế nào?
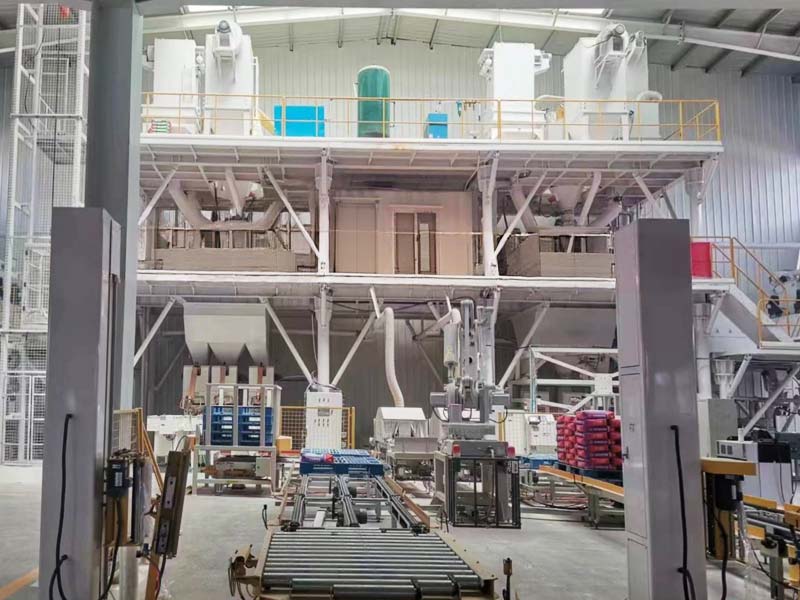
Kiểm tra độ chính xác cân vữa khô tốt phải bao gồm toàn bộ phạm vi hoạt động dự định thay vì một điểm thử nghiệm.
| Giai đoạn thử nghiệm | Kiểm tra những gì | Điều nó chứng minh |
|---|---|---|
| Điều kiện trống | Không ổn định và tự do cơ học | Điều kiện hệ thống cân cơ bản |
| Kiểm tra tải tham chiếu | Chỉ báo ở một số tải | Hiệu suất đo lường |
| Liều lặp lại | Kết quả nạp tự động ở mục tiêu bình thường | Hành vi định lượng sản xuất |
| Thử nghiệm liều tối thiểu | Số lượng thành phần theo kế hoạch nhỏ nhất | Sự phù hợp cho các chất phụ gia vi mô |
| Chuyển kiểm tra | Vật liệu còn sót lại sau khi xả | Liệu vật liệu được cân có đạt đến giai đoạn tiếp theo hay không |
| Đánh giá hồ sơ hàng loạt | Mục tiêu, thực tế, cảnh báo và hành động thủ công | Truy xuất nguồn gốc của việc thực hiện công thức |
Cấu trúc này làm cho độ chính xác của cân vữa khô có thể đo lường và xem xét mà không cần dựa vào một tỷ lệ tiếp thị chung.
Người Mua Nên Hỏi Gì Trước Khi Phê Duyệt Nhà Máy Vữa Khô?
Nếu hiệu suất cân là quan trọng đối với danh mục sản phẩm của bạn, hãy đưa nó vào đặc tả kỹ thuật trước khi mua.
Cung cấp cho nhà cung cấp với:
- mỗi loại thành phần;
- số lượng lô tối thiểu, bình thường và tối đa;
- số phần cát;
- số lượng vật liệu bột;
- liều phụ gia nhỏ nhất;
- phạm vi kích thước lô theo kế hoạch;
- tần suất chuyển đổi sản phẩm;
- tỷ lệ sản xuất cần thiết.
Sau đó hỏi vật liệu nào sử dụng hệ thống cân độc lập, vật liệu nào sử dụng cân tích lũy và vật liệu nào yêu cầu định lượng vi mô chuyên dụng.
Của chúng tôi nhà máy vữa khô kiểu xưởng phù hợp với sản xuất linh hoạt trong các tòa nhà hiện có, trong khi nhà máy kiểu tháp sử dụng cách sắp xếp dòng chảy trọng lực theo chiều dọc hơn. trong cả hai trường hợp, cấu hình cân nên được chọn xung quanh phạm vi sản phẩm thay vì sao chép từ một dòng chung.
Kết luận
Độ chính xác cân vữa khô phụ thuộc vào nhiều hơn tế bào tải. thành phần chính, cân tích lũy, cắt feeder, phụ gia vi mô, rung động, vật liệu còn lại và kiểm soát công thức đều ảnh hưởng đến việc công thức dự định có thực sự đến máy trộn hay không.
Kiểm tra sản xuất mạnh nhất tách độ chính xác đo lường từ hiệu suất định lượng và sau đó xác minh cả hai trong phạm vi hoạt động thực tế.Nó cũng bảo tồn hồ sơ lô để những thay đổi nhỏ có thể được xác định trước khi chúng trở thành vấn đề về chất lượng sản phẩm.
Gửi phạm vi sản phẩm, danh sách thành phần, kích cỡ lô và liều lượng phụ gia nhỏ nhất của bạn thông qua chúng tôi trang liên h vì vậy, cấu hình cân và trộn có thể được xem xét cho kế hoạch sản xuất vữa khô của bạn.
Câu hỏi thường gặp
Độ chính xác cân vữa khô là gì?
Độ chính xác cân vữa khô mô tả cách đáng tin cậy hệ thống sản xuất đo lường và liều lượng số lượng thành phần cần thiết. một kiểm tra đầy đủ bao gồm chỉ dẫn quy mô, cho ăn tự động, chuyển vật liệu và thực hiện công thức.
Tại sao các chất phụ gia nhỏ cần thiết bị cân riêng biệt?
Liều lượng rất nhỏ có thể nằm ngoài phạm vi làm việc thực tế của hệ thống cân công suất lớn. liều lượng vi mô chuyên dụng có thể cung cấp phạm vi đo và cho ăn thích hợp hơn cho các thành phần đó.
Cân tích lũy có đủ chính xác cho vữa khô không?
Nó có thể, nhưng mỗi gia tăng thành phần vẫn nên được ghi lại và xác minh. một tổng số cuối cùng chính xác có thể che giấu một lỗi trong tỷ lệ giữa hai vật liệu.
Hiệu chuẩn có đảm bảo đúng mẻ vữa khô không?
Số Hiệu chuẩn xác minh mối quan hệ đo lường trong điều kiện thử nghiệm.Các feeder, dòng chảy vật liệu, thời gian cắt và đường dẫn chuyển vẫn cần các thử nghiệm định lượng sản xuất.
Những gì nên được bao gồm trong một thử nghiệm độ chính xác cân vữa khô?
Kiểm tra độ ổn định bằng không, một số tải tham chiếu, liều lặp lại ở số lượng bình thường và tối thiểu, chuyển vật liệu sau khi xả và hồ sơ lô. sử dụng tiêu chí chấp nhận được xác định cho yêu cầu sản xuất thực t.


