
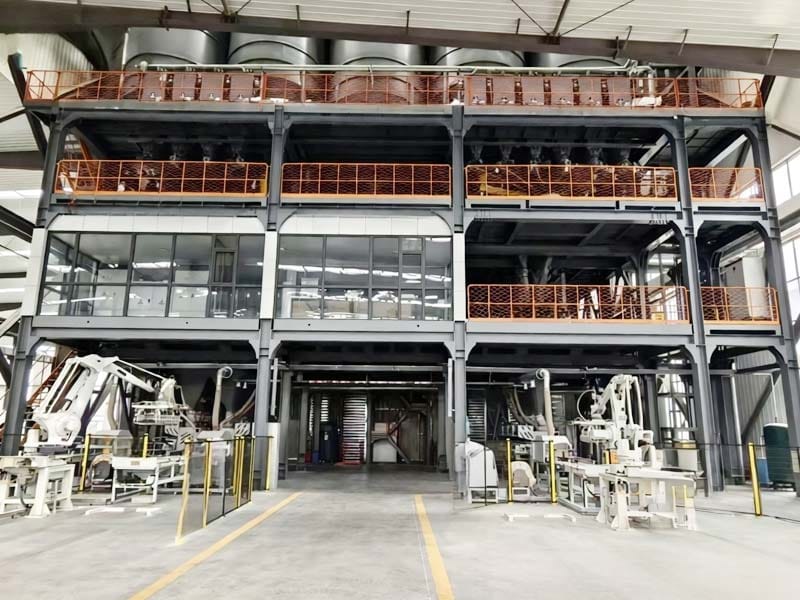
乾式モルタルの計量精度は、ロードセルだけでなく、バッチ処理シーケンス全体にわたってチェックする必要があります。スケールは、スクリューフィーダーがオーバーシュートしたり、材料がホッパー内に垂れ下がったり、低用量添加剤がシステムが確実に処理できる測定範囲外になったりしている間に、重量を正しく示すことができます。.
乾燥モルタル生産者にとって、配合物は多くの場合、大量の砂とバインダーをはるかに少量の機能性添加剤と組み合わせるため、これは重要です。同じ計量配置がすべての成分に自動的に適しているわけではありません。.
私たちの ワークショップタイプのドライモルタル混合プラント 自動バッチ処理、搬送、混合、梱包インターフェイスを使用します タワー型乾式モルタルプラント より垂直方向の重力流レイアウトを使用します。このガイドでは、いずれかのタイプの生産ラインで乾式モルタルの計量精度を評価する方法について説明します。.
乾式モルタルの重量測定の精度は実際に何を意味しますか?
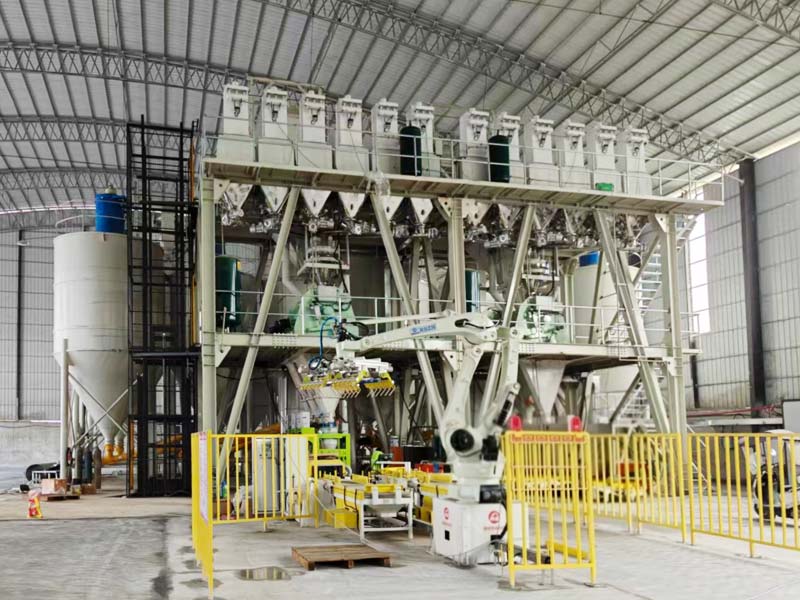
乾式モルタルの計量精度は 1 つのパーセンテージとして議論されることがよくありますが、それではいくつかの異なる疑問が隠れてしまう可能性があります。.
便利な生産チェックでは、少なくとも次の4 つのことが分離されます:
| チェック | 質問 | なぜそれが重要なのか |
|---|---|---|
| スケール表示 | 計量システムは適用される基準荷重を正しく示していますか? | 測定装置自体を確認します. |
| 自動供給 | フィーダはレシピのターゲットに十分近いところで停止しますか? | センサーだけでなく投与シーケンスをチェックします。. |
| 物質的な移動 | 計量した材料は実際にミキサーに届きますか? | 残留粉末またはブリッジングにより、納品量が変更される場合があります。. |
| レシピ 実行 | 正しい材料とターゲットは正しい式に使用されていますか? | 技術的に正確なスケールが間違ったレシピを比較検討するのを防ぎます。. |
したがって、乾式モルタルの計量精度はシステムレベルの生産要件です。測定装置、フィーダー、ホッパー、移送ルート、制御ロジックはすべて最終結果に貢献します。.
乾燥モルタルの重量が 1 つの大きなバッチ重量よりも厳しい理由
乾式モルタルの製造では、多くの場合、非常に異なるバッチ量の成分が組み合わされます。砂は配合物の最大の割合を占める可能性がありますが、セルロースエーテル、ポリマー粉末、顔料、または別の添加剤ははるかに少量で添加される場合があります。.
これにより、範囲の問題が生じます。砂やセメントでは大容量スケールが実用的ですが、微量添加剤では不適切である可能性があります。.
例えば、20 g の固定偏差は 100 kg のターゲットの 0.02% にすぎませんが、0.5 kg のターゲットの 4% を表します。したがって、同じ絶対偏差は成分量に応じて大きく異なる意味を持ちます。.
そのため、乾燥モルタルの計量精度は、プラント全体の一般的なパーセンテージではなく、成分システムと作業範囲によって指定する必要があります。.
主要成分を微量添加剤から分離します
乾式モルタル生産ラインは通常、用量範囲と供給挙動によって材料をグループ化することで利益を得ます。.
主な成分には、砂、セメント質材料、充填剤が含まれます。少量の成分には、顔料、セルロースベースの添加剤、ポリマー粉末、繊維、またはその他の製品固有の材料が含まれる場合があります。.
乾式モルタルの計量精度については、次のようなスケジュールを準備します:
| 成分 グループ | 提供する情報 | 装備 質問 |
|---|---|---|
| 砂の画分 | バッチごとの最小、正常、最大数量 | 個別または累積計量? 各画分を制御するフィーダはどれですか? |
| セメントとフィラー | 線量範囲とバルクフローの挙動 | どのような計量ホッパーと給餌段階が提案されていますか? |
| 微量添加物 | 最小および最大の意図された用量 | 専用のマイクロドージングシステムは必要ですか? |
| 顔料または特殊粉末 | 線量範囲と汚染感度 | 計量、移送、清掃はどのように行われますか? |
これにより、購入者は、製品ポートフォリオ内の最小の成分ではなく、大きな粉末には技術的に適した計量手配を受け入れることができなくなります。.
累積計量により、成分レベルのエラーを隠すことができます
一部のドライモルタルラインでは、1 つのホッパーで複数の材料の累積計量を使用しています。これは効率的ですが、ドライモルタルの計量精度は成分ごとに検討する必要があります。.
簡単な仮説例を考えてみましょう レシピには 500 kg の砂 A と 300 kg の砂 B が必要です。最終的なホッパーの合計は 800 kg です。.
実際の量が490kgと310kgであれば、合計はまだちょうど800kgです。ブレンド比率が間違っているにもかかわらず、最終的な合計だけを見ると、完璧なバッチであることがわかります。.
したがって、累積システムの場合、制御レコードは最終的なホッパー重量のみを保存するのではなく、各増分目標と達成値を保存する必要があります。.
これは、モルタル配合で必要な等級付けを作成するためにいくつかの砂留分をブレンドする場合に特に重要です。.
フィーダーのカットオフと飛行中の物質は最終用量に影響します

自動乾式モルタルの重量は通常、移動する材料の流れ全体がホッパーに定着する前に停止するフィーダーに依存します。.
スクリューコンベア、バルブ、またはその他の供給装置が停止コマンドを受信すると、一部の材料がまだ出口内にあるか、すでに計量ホッパーに向かって移動している可能性があり、これは飛行中の材料として説明されることがよくあります。.
したがって、乾燥モルタルの計量精度は、制御システムが粗供給、微供給、および最終カットオフをどのように管理するかによって決まります。.
実用的な生産試験では、以下を記録する必要があります:
- レシピのターゲット;
- 粗送りカットオフ点;
- 該当する場合、ファインフィードのカットオフポイント;
- 確定した最終重量;
- 餌や沈殿に必要な時間;
- 数バッチにわたる再現性.
測定システム自体が間違っていることが証明されない限り、フィーダーのオーバーシュートを補償するためにスケール キャリブレーションを変更しないでください。スケール誤差とフィーダーのオーバーシュートは別の問題です。.
小量の添加剤投与には個別の検証範囲が必要です
微量添加剤は、バッチ全体に比べて量が少ない可能性があるため、乾燥モルタルの計量精度において最も敏感な部分となることがよくあります。.
高解像度のディスプレイは、完全な給餌システムがその量を繰り返し供給できることを証明するものではありません。テストには、実際の給餌器、材料、用量を含める必要があります。.
小さい添加剤については、サプライヤーにデモンストレーションを依頼してください:
- 検証された最小用量;
- その用量での再現性;
- 給餌時間;
- 放電後の残留材料;
- 振動か近くの装置が計量信号に影響するか;
- 添加剤が移送経路に残らずにミキサーに到達する方法。.
乾式モルタルの計量精度は、工場が現実的に使用する予定の最低用量で、中距離の簡単な量だけでなくテストする必要があります。.
振動と構造接触により計量に支障をきたす可能性があります
計量ホッパーには、荷重を正しく測定するための機械的な自由が必要です。周囲の鋼材との意図しない接触、きつく固まった柔軟な接続、蓄積された材料、または過度の振動により、読み取り値が歪む可能性があります。.
乾式モルタルの製造では、計量システムがミキサー、コンベア、またはバイブレーターの近くに取り付けられる場合があるため、設置の詳細が重要です。.
乾式モルタル計量精度検査の際、空にして装填したときにホッパーまたはフレームが別の構造物に接触するかどうかを検査します。柔軟な接続とケーブルの配線を確認します。計量ホッパーと固定機器の間に架橋する可能性のある蓄積された粉末を探します。.
安定した電子信号を、機械的設置が正しいことの証拠として扱わないでください。物理的に制約されたホッパーは、再現可能だが偏った結果を与える可能性があります。.
静的スケールチェックと生産用量テストは異なります
静的スケールチェックでは、既知の基準荷重を使用して、計量システムが正しく示しているかどうかを判断します。製造用量テストでは、実際のフィーダーが材料を自動的に供給するときに何が起こるかを評価します。.
どちらのチェックも、乾式モルタルの計量精度を有意義に検証するために必要です。.
の The 国際計量語彙 校正を調整および検証と区別します。 calibrationは基準値と徴候の間の関係を確立します; それは自動生産の順序が投薬ターゲットを満たすことを自動的に証明しません。.
乾式モルタルラインの場合は、静的チェックを使用して測定装置を検証し、反復投与試験を使用して実際のバッチ処理プロセスを検証します。.
残留材料はミキサーに到達する量を変えることができます
計量ホッパーには適切な量が含まれているにもかかわらず、粉末がホッパー、ネジ、または移送シュートの内側に残っている場合でも、ミキサーに供給される量よりも少ない量しか含まれません。.
ドライモルタル計量精度については、測定境界を定義してください。計量ホッパー内の沈降量またはミキサーに到達する材料に基づいて受け入れられますか?
粘着性のある粉末、非常に細かい充填剤、低用量添加剤が内面に残る可能性があります。残留物質は次の配合物も汚染する可能性があるため、製品の切り替えによりこれが特に重要になる可能性があります。.
実際の試験には、安全なアクセス手順と合意された方法を使用した、排出後の残留物質の管理された検査が含まれる場合があります。.
これにより、計量精度が とリンクします 乾式モルタル生産レイアウト スケールを孤立したコンポーネントとして扱うのではなく、クリーニング戦略を採用します。.
粉塵の抽出は計量環境に影響を与える可能性があります
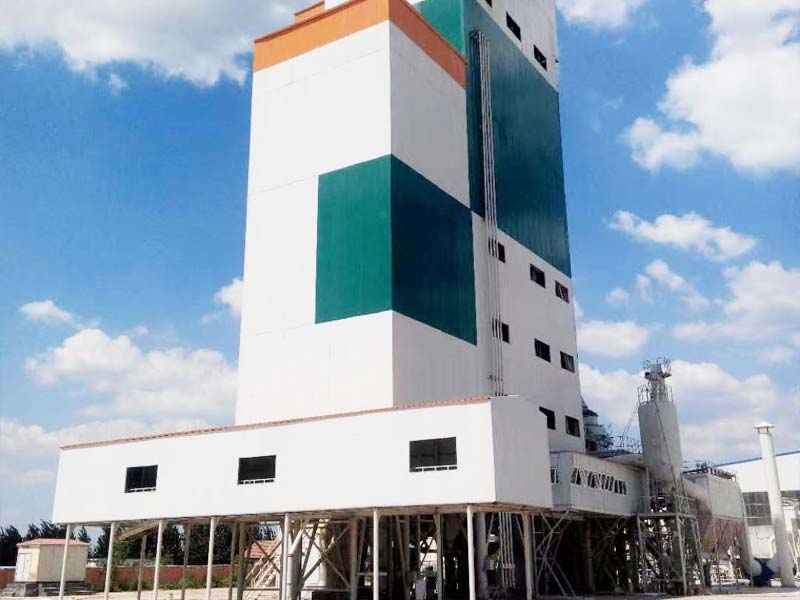
乾式モルタルプラントでは、計量、移送、混合ポイントの周囲で粉塵制御が必要です。ただし、システムが正しく設計されていない場合、計量ホッパーを通る空気の動きが測定に影響を与える可能性があります。.
粉塵の抽出では、スケールの読み取りを妨げる力を発生させることなく、ずれた空気を除去する必要があります。計量ホッパーが機械的に独立した状態を保つように、柔軟な接続と通気経路を配置する必要があります。.
乾燥モルタルの計量精度を確認するときは、安定した結果を得るために、換気システムをオフにするのではなく、現実的な粉塵抽出条件下で計量システムを検証してください。.
に関する 英国 安全衛生 行政 の ガイダンス 局所排気換気 制御を目的とした動作条件下で抽出システムを試運転することを強調します。ここでは同じ原理が役立ちます。生産関連システムは、非現実的な分離ではなく、一緒にテストする必要があります。.
レシピ管理は計量精度の一部です
製造システムは、間違った配合や成分マッピングを選択した場合でも、完璧な重量で間違った製品を作ることができます。.
乾式モルタルの計量精度については、バッチ制御システムは次の点を区別する必要があります:
- レシピのアイデンティティ;
- レシピの改訂;
- 成分コード;
- 目標数量;
- 実測量;
- 手動による追加;
- オペレーターの変更;
- バッチタイムスタンプ.
当社のワークショップとタワードライモルタル装置は、自動バッチ処理と制御を使用します。プロジェクト固有のラインについては、どの記録が保存されているか、どのくらいの期間保存されているか、レシピの改訂が追跡可能かどうかを確認します。.
これは、あるプラントが同じ装置でタイル接着剤、壁パテ、左官モルタル、その他の製品を製造する場合に特に重要です。.
バッチレコードを使用して、製品品質が変化する前に漂流を検出します
乾燥モルタルの計量精度の問題は徐々に発生する可能性があります。フィーダーは毎週わずかにオーバーシュートを開始したり、洗浄とメンテナンスを繰り返した後に空のスケールがドリフトしたりする可能性があります。.
バッチレコードは、完成品が明らかな変動を示す前に、これらの傾向を明らかにすることができます。.
各成分について、符号付き偏差を計算します:
偏差=実数-目標量
平均絶対誤差だけを見ないでください。 1 つのバッチが +3 kg で、もう 1 つのバッチが -3 kg の場合、どちらのバッチも正確に目標に達していないにもかかわらず、符号付き平均偏差はゼロになります。.
データを成分、用量範囲、製品ごとにグループ化します。大量の砂の用量と少量の添加剤の用量を、同じ測定課題を表しているかのように分析すべきではありません。.
精度と生産速度を比較します
乾式モルタルの計量精度と生産サイクルタイムは関係しています。フィーダーは速度を落とすことで最終投与量を改善できることがよくありますが、過剰な微量供給がボトルネックになる可能性があります。.
仮説上の添加剤フィーダーを考えてみましょう。速い設定では、12 秒で目標領域に到達しますが、オーバーシュートを繰り返します。遅い設定では、24 秒かかり、合意された投与基準を満たします。.
エンジニアリング上の正しい質問は、単に「どの設定がより速いのか?」ということではありません。それは、プラント全体が精度と生産要件の両方を満たすことができるかどうかです。.
砂やバインダーの計量と並行して添加剤の投与が行われる場合、時間が長くなるとサイクル全体にまったく影響しない可能性があります。完全なタイミング図は、1 つのフィーダーを独立して最適化するよりも便利です。.
生産チェックはどのように構成されるべきですか?
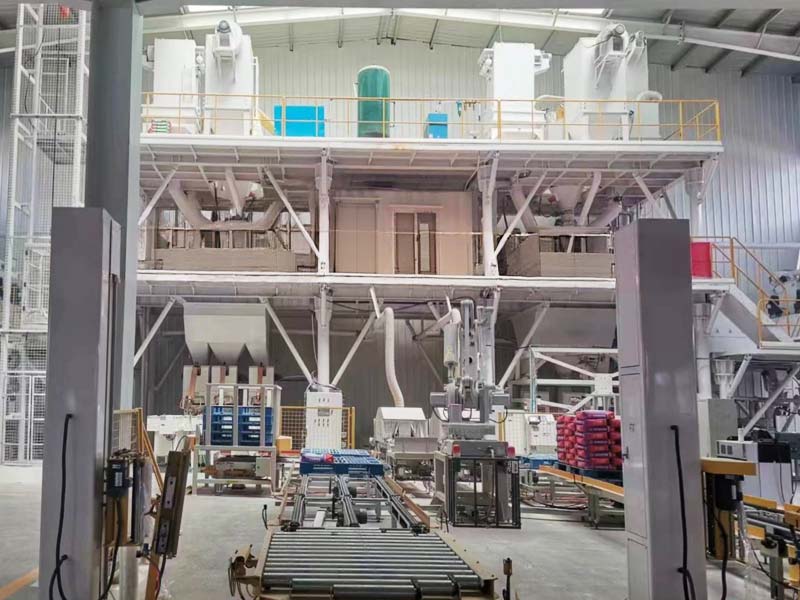
適切な乾式モルタルの計量精度チェックは、1 つのテスト ポイントではなく、意図した動作範囲全体をカバーする必要があります。.
| テスト段階 | 何を確認するか | それが証明するもの |
|---|---|---|
| 空き状態 | ゼロ安定性と機械的自由度 | 基本的な計量システムの状態 |
| 基準負荷テスト | いくつかの負荷での表示 | 測定性能 |
| 繰り返しの投与 | 通常のターゲットでの自動フィーダーの結果 | 生産の投与行動 |
| 最小用量テスト | 計画された成分の最小量 | マイクロ添加剤への適合性 |
| 転送チェック | 放電後の残留物 | 計量した材料が次の段階に到達するかどうか |
| バッチレコードレビュー | ターゲット、実際のもの、アラーム、手動アクション | レシピ実行のトレーサビリティ |
この構造により、一般的なマーケティング割合に依存することなく、乾式モルタルの計量精度が測定可能かつレビュー可能になります。.
乾燥モルタル工場を承認する前に購入者は何を求めるべきですか?
計量性能が製品ポートフォリオにとって重要である場合は、購入前に技術仕様に含めてください。.
サプライヤーに以下を提供します:
- 各成分カテゴリー;
- 最小、正常、最大バッチ数量;
- 砂の画分の数;
- 粉の材料の数;
- 最小添加用量;
- 計画されたバッチサイズ範囲;
- プロダクト切り替え頻度;
- 必要生産率.
次に、どの材料が独立した計量システムを使用しているのか、累積計量を使用しているのか、専用の微量投与が必要なのかを尋ねます。.
私たちの ワークショップタイプのドライモルタルプラント 既存の建物での柔軟な生産に適しています タワー型プラント より垂直な重力流配置を使用します。どちらの場合も、計量構成は一般的なラインからコピーするのではなく、製品範囲を中心に選択する必要があります。.
結論
乾式モルタルの計量精度はロードセル以上に依存します。主要な成分、累積計量、フィーダーカットオフ、微量添加剤、振動、残留材料、レシピ制御はすべて、意図した配合物が実際にミキサーに到達するかどうかに影響します。.
最も強力な生産チェックは、測定精度と投与性能を区別し、実際の動作範囲全体にわたって両方を検証します。また、バッチ記録も保存するため、小さな変更が製品品質の問題になる前に特定できます。.
製品範囲、成分リスト、バッチサイズ、最小添加剤量を当社からお送りください お問い合わせページ そのため、乾燥モルタルの生産計画に合わせて計量とバッチングの構成を確認できます。.
よくある質問
ドライモルタルの計量精度とは?
乾燥モルタルの計量精度は、生産システムが必要な成分量をどの程度確実に測定および投与するかを説明します。完全なチェックには、スケール表示、自動供給、材料移送、およびレシピの実行が含まれます。.
なぜ小さな添加剤には別々の計量装置が必要なのですか?
非常に少量の投与量は、大容量計量システムの実際の作業範囲外になる可能性があります。専用のマイクロ投与により、それらの成分に対してより適切な測定および供給範囲を提供できます。.
累積計量は乾燥モルタルに対して十分な精度を持っていますか?
それは可能ですが、各成分の増分は記録して検証する必要があります。最終的な合計が正しいと、2 つの材料間の割合の誤差が隠れてしまう可能性があります。.
校正は正しいドライモルタルバッチ処理を保証しますか?
いいえ 校正は、試験条件下での測定関係を検証します。フィーダー、材料の流れ、カットオフのタイミング、および移送経路には、依然として生産用量試験が必要です。.
乾式モルタルの計量精度試験には何を含めるべきですか?
ゼロ安定性、いくつかの基準負荷、正常および最小量での反復投与、排出後の材料移送、およびバッチ記録を確認します。実際の生産要件に対して定義された許容基準を使用します。.


