
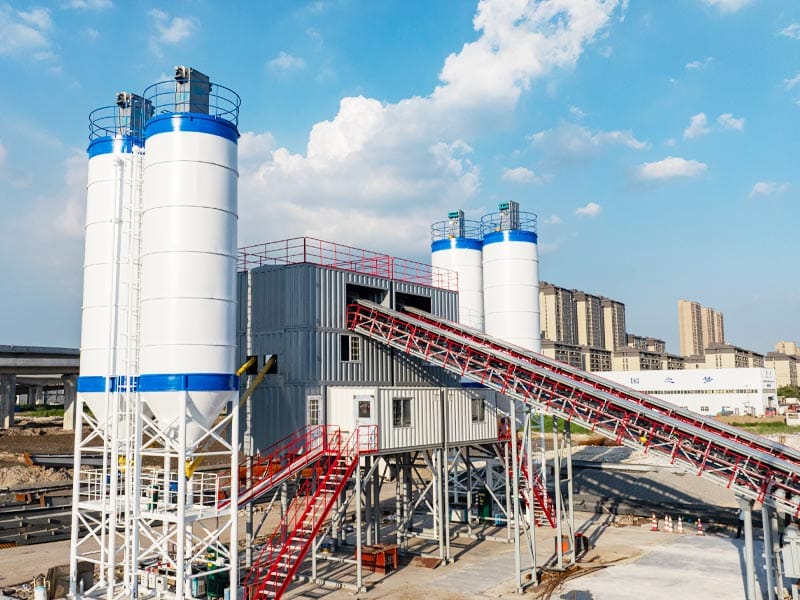
Concrete batching plant capacity is often presented as a rated hourly output, but the number on a product table does not automatically equal the amount of concrete a plant will deliver during a real working shift. Actual production depends on the complete batching cycle, material supply, weighing time, aggregate transfer, mixing, discharge, truck availability, recipe changes and planned or unplanned stops.
For buyers, this distinction matters because a plant selected only from a headline m³/h figure can be oversized in one project and undersized in another. A commercial ready-mix plant with continuous truck demand has a different operating pattern from a precast factory, a mobile project plant or a site that produces several concrete grades in short batches.
আমাদের সাইড-মাউন্টেড বেল্ট কংক্রিট মিক্সিং প্ল্যান্ট এবং ওভারহেড বেল্ট কংক্রিট মিশ্রণ উদ্ভিদ use continuous aggregate belt transfer, while skip-hoist and mobile configurations use different material-handling cycles. This guide explains how to evaluate concrete batching plant capacity from rated output to realistic daily production.
What Does Concrete Batching Plant Capacity Mean?
Concrete batching plant capacity can refer to several different measurements. These should be separated before two plants are compared.
| Capacity term | What it describes | What it may ignore |
|---|---|---|
| Rated hourly output | Nominal production under stated design conditions | Truck waiting, material delays, changeovers and downtime |
| Mixer theoretical output | Batch volume multiplied by possible cycles per hour | Upstream and downstream delays |
| Sustained line output | Output the complete plant can maintain continuously | Longer-term planned stops |
| Shift output | Finished concrete produced during a working shift | May vary from day to day |
| Annual practical output | Production over the operating year | Depends heavily on utilization and maintenance |
Concrete batching plant capacity becomes meaningful only when the comparison uses the same definition and operating assumptions.
Rated Output Is a Design Reference, Not a Guaranteed Shift Average
Rated output is useful because it provides a common starting point for equipment selection. It represents the production level the plant is designed around under defined or idealized operating conditions.
However, real production rarely operates at the exact rated condition for every minute of every hour.
A plant may lose productive time because:
- a mixer truck is not ready under the discharge point;
- one cement silo is being replenished;
- sand moisture changes require operator checks;
- a recipe switch takes additional time;
- aggregate delivery is interrupted;
- the mixer needs cleaning;
- a weigh hopper does not discharge completely;
- planned inspection stops the line.
Concrete batching plant capacity should therefore be evaluated as a process capability rather than a promise that every hour of the shift will equal the rated figure.
Start with Mixer Batch Volume and Complete Cycle Time
The mixer is central to plant output, but the relevant time is the complete repeat cycle.
A simplified batch cycle can include:
- aggregate weighing;
- পাউডার ওজন;
- জল এবং মিশ্রণ ডোজ;
- aggregate transfer to the mixer;
- মিক্সার চার্জিং;
- মিশ্রণ;
- স্রাব;
- confirmation that the receiver is ready.
If a mixer produces 2 m³ per batch and the full repeat cycle is 90 seconds, the theoretical mixer calculation is:
2 m³ × 40 cycles/hour = 80 m³/h
That arithmetic is only an example. Actual concrete batching plant capacity still depends on whether the upstream weighing system and downstream receiving system can support all 40 cycles.
Do Not Use Mixing Time Alone as the Cycle Time
A product page may list a mixing cycle or mixing time, but that number should not automatically be used as the full production cycle.
Mixing time is only the period when materials are being mixed inside the mixer.
The plant may still need time for:
- charging;
- weigh hopper discharge;
- skip travel;
- belt transfer;
- mixer discharge;
- receiver positioning.
For concrete batching plant capacity calculations, ask for a cycle diagram showing which operations happen sequentially and which can overlap.
আমাদের concrete batching plant types guide also recommends comparing actual process cycles rather than plant labels alone.
Parallel Operations Can Increase Effective Output
Modern batching plants do not necessarily perform every step one after another.
While the current batch is mixing, the plant may already be weighing the next aggregate and powder batch.
This overlap can shorten the effective repeat cycle.
For concrete batching plant capacity, identify which operations can occur in parallel:
- aggregate weighing during mixing;
- powder weighing during mixing;
- water preparation before mixer discharge;
- truck positioning before batch completion.
A plant with good process overlap can achieve a shorter repeat cycle than a plant where every stage waits for the previous one to finish.
Belt Conveyor Plants and Skip-Hoist Plants Have Different Cycle Logic
Aggregate feeding method changes how the plant cycle is organized.
Belt-fed plants use continuous flat and inclined conveyors to move aggregate toward the mixer area. Skip-hoist plants use intermittent lifting cycles.
Neither method should be judged only by the label “high output” or “compact.”
For concrete batching plant capacity, compare:
| Factor | Belt conveyor plant | Skip-hoist plant |
|---|---|---|
| Aggregate movement | Continuous conveying | Intermittent lifting |
| Cycle question | Can the belt continuously supply the next aggregate batch? | Can weighing, skip loading, lifting and return fit the required repeat cycle? |
| Site effect | Longer conveyor route and support structure | More compact aggregate lifting route |
| Capacity review | Check conveyor and receiving-hopper balance | Check skip payload and complete travel cycle |
আমাদের বেল্ট পরিবাহক বনাম স্কিপ হোস্ট গাইড explains these differences in more detail.
Aggregate Weighing Can Become a Capacity Bottleneck
The mixer cannot start the next batch until the required aggregate quantity is ready.
Concrete batching plant capacity can fall if:
- aggregate flow is slow;
- sand bridges in the bin;
- coarse/fine feeding settings are conservative;
- the weighing hopper takes too long to discharge;
- moisture causes material buildup;
- one aggregate fraction repeatedly times out.
আমাদের মোট ওজন নির্দেশিকা ব্যাখ্যা করে কেন খাওয়ানোর আচরণ এবং স্কেল কর্মক্ষমতা আলাদাভাবে নির্ণয় করা উচিত।.
একটি বড় মিক্সার একটি ধীর সামগ্রিক ব্যাচিং পর্যায়ের জন্য ক্ষতিপূরণ দিতে পারে না।.
সিমেন্ট এবং পাউডার খাওয়ানো চক্র সীমিত করতে পারে
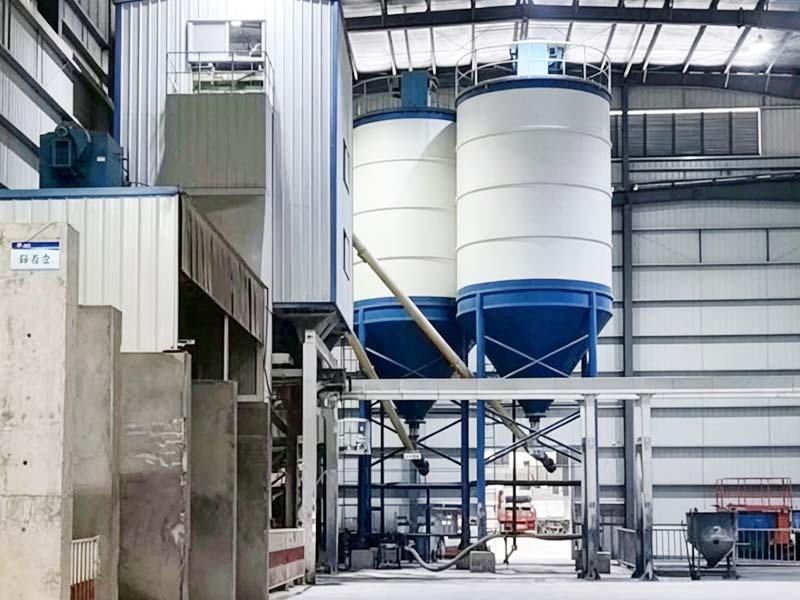
সিমেন্টিটিস উপাদানগুলি প্রায়শই স্ক্রু কনভেয়র বা মাধ্যাকর্ষণ-সহায়ক একটি পাউডার ওজনের ফড়িং ব্যবহার করে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা হ্রাস করা যেতে পারে:
- ধীর পাউডার খাওয়ানো;
- সাইলোর ভিতরে ব্রিজিং;
- মোটা/সূক্ষ্ম ডোজ ট্রানজিশন;
- উপাদান-ইন-ফ্লাইট নিয়ন্ত্রণ;
- পাউডার নিষ্পত্তির সময়;
- ফড়িং অবশিষ্টাংশ ওজন।.
আমাদের সিমেন্ট ওজন নির্দেশিকা ব্যাখ্যা করে কিভাবে পাউডার খাওয়ানো এবং স্কেল ক্রমাঙ্কন পৃথক নিয়ন্ত্রণ সমস্যা।.
জল এবং মিশ্রণ ডোজ পুনরাবৃত্তি চক্র মাপসই করা প্রয়োজন
জল এবং মিশ্রণগুলি সমষ্টির তুলনায় অনেক ছোট উপাদান প্রবাহ হতে পারে, তবে তাদের ডোজ করার সময় এখনও উত্পাদনকে প্রভাবিত করতে পারে।.
যদি একটি সংমিশ্রণ ব্যবস্থা কম-ডোজের লক্ষ্যে পৌঁছাতে বেশি সময় নেয় এবং পাউডার সিস্টেমগুলি শেষ হতে লাগে, তবে মিক্সারটি তরল ডোজিং পর্যায়ের জন্য অপেক্ষা করতে পারে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতার জন্য, এর জন্য প্রয়োজনীয় সময় রেকর্ড করুন:
- জল ওজন বা মিটারিং;
- মিশ্রণ ডোজ;
- একাধিক মিশ্রণ পণ্য;
- তাপমাত্রা-নিয়ন্ত্রণ সংযোজন যেখানে ব্যবহৃত হয়।.
সবচেয়ে ধীরগতির প্রয়োজনীয় উপাদানটি ব্যাচিং পর্যায়ের শেষ নির্ধারণ করতে পারে।.
রেসিপি জটিলতা উত্পাদন গতি পরিবর্তন
একটি সাধারণ স্ট্যান্ডার্ড কংক্রিট রেসিপি বিভিন্ন পাউডার, একাধিক মিশ্রণ বা বিশেষ উপাদান ব্যবহার করে একটি জটিল পণ্যের চেয়ে দ্রুত ব্যাচ করতে পারে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তাই কংক্রিট পরিবার দ্বারা মূল্যায়ন করা উচিত।.
উদাহরণস্বরূপ, একটি উদ্ভিদ উত্পাদন করতে পারে:
- স্ট্যান্ডার্ড রেডি-মিক্স কংক্রিট;
- উচ্চ শক্তি কংক্রিট;
- স্ব-একত্রীকরণ কংক্রিট;
- ফাইবার-রিইনফোর্সড কংক্রিট;
- স্থাপত্য কংক্রিট।.
প্রতিটি বিভিন্ন ডোজ, মিশ্রণ এবং স্রাব অবস্থার প্রয়োজন হতে পারে।.
অনুমান করবেন না যে এক ঘন্টার আউটপুট প্রতিটি রেসিপিতে সমানভাবে প্রযোজ্য।.
ছোট ব্যাচ প্রতি ঘণ্টায় আউটপুট কমায়
একটি উদ্ভিদ একটি সাধারণ পূর্ণ ব্যাচের চারপাশে রেট করা যেতে পারে তবে অনুশীলনে অনেক ছোট ব্যাচ পরিচালনা করে।.
এটি প্রিকাস্ট কারখানা এবং বিভিন্ন কংক্রিট গ্রেড উত্পাদনকারী প্রকল্পগুলিতে সাধারণ।.
ধরুন সম্পূর্ণ চক্রটি 90 সেকেন্ড থাকে, কিন্তু মিক্সারটি 2 m³ এর পরিবর্তে শুধুমাত্র 1 m³ উত্পাদন করে কারণ একটি ছোট সমাপ্তি ব্যাচ প্রয়োজন।.
সেই সরলীকৃত উদাহরণের অধীনে তাত্ত্বিক আউটপুট 80 m³/h থেকে 40 m³/h এ পড়ে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তাই শিফটের সময় প্রকৃত ব্যাচ-আকারের বন্টন অন্তর্ভুক্ত করা উচিত।.
কংক্রিট পরিবহন ডাউনস্ট্রিম বটলনেক হয়ে উঠতে পারে
পরিবহন ব্যবস্থা যত দ্রুত তা অপসারণ করতে পারে তার চেয়ে দ্রুত কংক্রিট উৎপাদন করতে পারে উদ্ভিদ।.
একটি রেডি-মিক্স প্ল্যান্টে, ডাউনস্ট্রিম বটলনেক হতে পারে মিক্সার-ট্রাকের প্রাপ্যতা বা লোডিং-লেন কনজেশন।.
একটি প্রিকাস্ট কারখানায়, এটি পরিবহন বালতি বা কাস্টিং-স্টেশন প্রস্তুতি হতে পারে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতার জন্য, জিজ্ঞাসা করুন:
- একটি রিসিভার সবসময় স্রাব প্রস্তুত?
- ট্রাক পজিশনিং কতক্ষণ লাগে?
- কয়টি লোডিং লেন বিদ্যমান?
- দুটি কাস্টিং স্টেশন কি একই সাথে কংক্রিটের অনুরোধ করতে পারে?
- পরবর্তী ব্যাচ প্রস্তুত হওয়ার আগে কি পরিবহন বালতি ফিরে আসে?
আমাদের প্রিকাস্ট কংক্রিট পরিবহন গাইড দেখায় কিভাবে ডেলিভারি-চক্রের সময় মিক্সারের তাত্ত্বিক আউটপুট থেকে কম হতে পারে।.
ট্রাক সারি ডিজাইন সরাসরি রেডি-মিক্স আউটপুটকে প্রভাবিত করে
রেডি-মিক্স উৎপাদন ট্রাকের প্রাপ্যতার উপর নির্ভর করে।.
যদি প্ল্যান্টটি একটি ব্যাচ সম্পূর্ণ করে কিন্তু কোন ট্রাক প্রস্তুত না হয়, তাহলে মিক্সারকে অপেক্ষা করতে হবে বা উৎপাদন ক্রম বিরতি দিতে হবে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তাই একসাথে পর্যালোচনা করা উচিত:
- ট্রাক বহরের আকার;
- সারি গলি;
- লোডিং অবস্থান;
- প্রেরণ নিয়ন্ত্রণ;
- সাইট প্রস্থান;
- কাজের সাইটে ডেলিভারি চক্র।.
আমাদের ব্যাচিং প্ল্যান্ট লেআউট গাইড ব্যাখ্যা করে কেন ট্রাক সারি শুধুমাত্র একটি ট্রাফিক সমস্যা না হয়ে উৎপাদন ব্যবস্থার অংশ।.
উপাদান সঞ্চয়স্থান সর্বোচ্চ চাহিদা বজায় রাখা আবশ্যক
একটি প্ল্যান্ট উচ্চ আউটপুট বজায় রাখতে পারে না যদি পিক প্রোডাকশন উইন্ডোর সময় সামগ্রিক বিন বা সিমেন্ট সাইলো খালি থাকে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতার জন্য, গণনা করুন:
- প্রতি ঘন্টায় মোট খরচ;
- প্রতি ঘন্টায় সিমেন্ট খরচ;
- ব্যবহারযোগ্য স্টোরেজ ক্ষমতা;
- ডেলিভারি ফ্রিকোয়েন্সি;
- প্রতিটি উপাদান পুনরায় পূরণ করতে সময় প্রয়োজন।.
একটি উদ্ভিদ যান্ত্রিকভাবে উচ্চ আউটপুট দিতে সক্ষম হতে পারে কিন্তু স্টোরেজ এবং ডেলিভারি সিস্টেম ছোট হওয়ার কারণে এটি টিকিয়ে রাখতে অক্ষম।.
সাইলো রিপ্লেনিশমেন্ট উৎপাদনে বাধা দিতে পারে
পাউডার ডেলিভারি উত্পাদন পরিকল্পনা অন্তর্ভুক্ত করা উচিত।.
যদি একটি সিমেন্ট ট্যাঙ্কার মিক্সার ট্রাকগুলিকে ব্লক করে বা যদি ফিলিং অপারেশনগুলির জন্য উত্পাদন বন্ধের প্রয়োজন হয়, ব্যবহারিক আউটপুট পড়ে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তাই সম্পূর্ণ উপাদান লজিস্টিক পরিকল্পনার সাথে মূল্যায়ন করা উচিত, শুধুমাত্র প্রধান মেশিন নয়।.
আর্দ্রতা সংশোধন গুণমান-নিয়ন্ত্রণ সময় যোগ করতে পারে
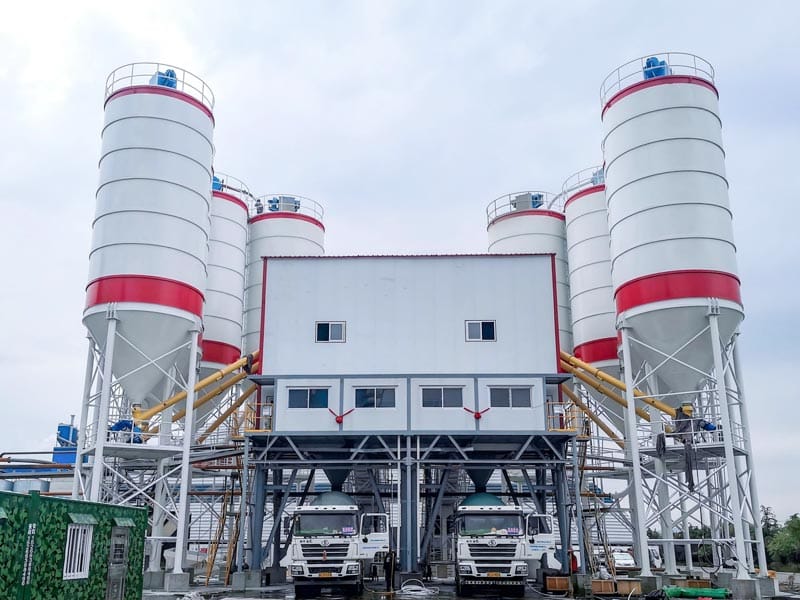
সামগ্রিক আর্দ্রতা প্রয়োজনীয় ভেজা সমষ্টি এবং ব্যাচ জলের পরিমাণ পরিবর্তন করে।.
স্বয়ংক্রিয় আর্দ্রতা সংশোধন ম্যানুয়াল হস্তক্ষেপ কমাতে পারে, কিন্তু প্রতিনিধি পরীক্ষা এবং মান-নিয়ন্ত্রণ যাচাইকরণ এখনও সময় নেয়।.
আমাদের সামগ্রিক আর্দ্রতা সংশোধন গাইড ব্যাখ্যা করে কেন আর্দ্রতাকে সম্পূর্ণ বস্তুগত ভারসাম্যের অংশ হিসাবে বিবেচনা করা দরকার।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতার জন্য, গতির জন্য ব্যাচিং নির্ভুলতা ত্যাগ না করে অপারেটিং পদ্ধতিতে আর্দ্রতা নিয়ন্ত্রণ অন্তর্ভুক্ত করা উচিত।.
পণ্য পরিবর্তন ব্যবহারিক শিফট আউটপুট হ্রাস
যদি একটি উদ্ভিদ বিভিন্ন কংক্রিট গ্রেড উত্পাদন করে, পরিবর্তনের প্রয়োজন হতে পারে:
- রেসিপি যাচাইকরণ;
- সমষ্টি বা পাউডার নিশ্চিতকরণ;
- মিশ্রণ লাইন পরিবর্তন;
- মিক্সার ধুয়ে ফেলা বা পরিষ্কার করা;
- মান-নিয়ন্ত্রণ চেক।.
এই সময়কাল উত্পাদনশীল সময় হ্রাস করে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তাই একটি নিরবচ্ছিন্ন রেসিপির পরিবর্তে প্রকৃত উৎপাদন সময়সূচী জুড়ে গণনা করা উচিত।.
রক্ষণাবেক্ষণ এবং পরিদর্শন ক্ষমতা পরিকল্পনার অন্তর্গত
একটি উদ্ভিদ রক্ষণাবেক্ষণ ছাড়া অনির্দিষ্টকালের জন্য রেট আউটপুটে থাকতে পারে না।.
পরিকল্পিত স্টপ অন্তর্ভুক্ত করতে পারে:
- মিক্সার পরিদর্শন;
- তৈলাক্তকরণ;
- বেল্ট পরিদর্শন;
- স্কিপ-উত্তোলন পরিদর্শন;
- স্কেল যাচাইকরণ;
- পরিষ্কার করা;
- পরিধান অংশ প্রতিস্থাপন।.
আমাদের ব্যাচিং প্ল্যান্ট রক্ষণাবেক্ষণ চেকলিস্ট এবং তৈলাক্তকরণ গাইড কেন এই কাজগুলিকে অপ্রত্যাশিত হারানো সময় হিসাবে বিবেচনা না করে পরিকল্পনা করা উচিত তা ব্যাখ্যা করুন।.
দৈনিক উৎপাদন ঘড়ির ঘন্টা নয়, উত্পাদনশীল ঘন্টা ব্যবহার করা উচিত
একটি সাধারণ পরিকল্পনার ভুল হল রেট করা প্রতি ঘণ্টার আউটপুটকে সম্পূর্ণ শিফটের দৈর্ঘ্য দ্বারা গুণ করা।.
ধরুন একটি উদ্ভিদ প্রায় 120 m³/h এর ডিজাইন করা হয়েছে এবং স্থানান্তরটি আট ঘন্টা স্থায়ী হয়। একটি সাধারণ গুণ 960 m³ দেয়।.
কিন্তু যদি শিফটে থাকে:
- স্টার্টআপ এবং চেকের 30 মিনিট;
- পরিকল্পিত পরিষ্কারের 30 মিনিট;
- রেসিপি পরিবর্তনের 30 মিনিট;
- 30 মিনিটের ট্রাক বা উপাদান অপেক্ষা;
উৎপাদনশীল সময় মাত্র ছয় ঘন্টা। এমনকি যদি উদ্ভিদটি প্রতি উত্পাদনশীল মিনিটে 120 m³/h বজায় রাখে, শিফট আউটপুট হবে 720 m³।.
এটি দৃষ্টান্তমূলক পাটিগণিত, একটি MixingPlantPro কর্মক্ষমতা দাবি নয়।.
একটি ব্যবহারিক ক্ষমতা মডেল ব্যবহার করুন
একটি আরো দরকারী কংক্রিট ব্যাচিং প্ল্যান্ট ক্ষমতা মডেল হল:
ব্যবহারিক শিফট আউটপুট = টেকসই উৎপাদন হার × উৎপাদনশীল অপারেটিং সময়
টেকসই উৎপাদন হার ইতিমধ্যেই প্রকৃত চক্রের ধীরতম পর্যায়ে প্রতিফলিত হওয়া উচিত।.
উত্পাদনশীল অপারেটিং সময় প্রতিফলিত করা উচিত:
- পরিকল্পিত স্থানান্তর দৈর্ঘ্য;
- নির্ধারিত পরিদর্শন;
- পরিবর্তন;
- পরিষ্কার করা;
- পরিচিত লজিস্টিক বিলম্ব।.
এটি একা রেট করা আউটপুটের চেয়ে আরও বাস্তবসম্মত পরিকল্পনা নম্বর তৈরি করে।.
এক জেনেরিক দক্ষতা শতাংশ প্রয়োগ করবেন না
কিছু প্রকল্প গণনা ব্যবহারিক আউটপুট অনুমান করার জন্য একটি আদর্শ শতাংশ দ্বারা রেট করা ক্ষমতা হ্রাস করে।.
এটি সুবিধাজনক হতে পারে, তবে এটি আসল বাধা লুকিয়ে রাখে।.
ট্রাকের কারণে একটি উদ্ভিদ আউটপুট হারাতে পারে। আরেকটি সামগ্রিক খাওয়ানোর দ্বারা সীমিত হতে পারে। একটি প্রিকাস্ট লাইন পরিবহন বালতি দ্বারা সীমিত হতে পারে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তাই একটি নির্বিচারে সার্বজনীন ডিরেটিং ফ্যাক্টরের পরিবর্তে একটি চক্র এবং ব্যবহার মডেলের উপর ভিত্তি করে হওয়া উচিত।.
একই উৎপাদন দৃশ্যকল্প ব্যবহার করে উদ্ভিদের তুলনা করুন
দুটি ব্যাচিং প্ল্যান্ট কনফিগারেশন তুলনা করার সময়, একই অনুমান ব্যবহার করুন।.
| তুলনা ইনপুট | বজায় রাখা |
|---|---|
| কংক্রিট রেসিপি | একই উপাদান এবং ডোজ জটিলতা |
| ব্যাচের আকার | একই ডিসচার্জ ভলিউম |
| মিশ্রণের প্রয়োজনীয়তা | একই বৈধ মিশ্রণ শর্ত |
| ট্রাক বা পরিবহন ব্যবস্থা | একই রিসিভার প্রাপ্যতা |
| উপাদান সরবরাহ | একই স্টোরেজ এবং পুনরায় পূরণ অনুমান |
| কাজের সময় | একই উত্পাদনশীল সময়ের ভিত্তিতে |
এটি কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা তুলনাকে প্রযুক্তিগতভাবে অর্থবহ করে তোলে।.
যখন বেল্ট-ফেড প্ল্যান্টগুলি ক্ষমতা পরিকল্পনাকে সহজ করে তোলে
বেল্ট-ফেড প্ল্যান্টগুলি ক্রমাগত সামগ্রিক পরিবহন ব্যবহার করে এবং সাধারণত উচ্চ-ভলিউম স্থির উত্পাদনের জন্য নির্বাচিত হয়।.
আমাদের ওভারহেড এবং সাইড-মাউন্ট করা বেল্ট কনফিগারেশনগুলি মিক্সারের দিকে সামগ্রিকভাবে সরানোর জন্য ফ্ল্যাট এবং ঝোঁকযুক্ত কনভেয়র ব্যবহার করে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতার জন্য, প্রকৌশল পর্যালোচনা নিশ্চিত করা উচিত:
- বেল্ট ফিড হার;
- ফড়িং ক্ষমতা গ্রহণ;
- মোট ওজন চক্র;
- মিশ্রণ সঙ্গে পরিবাহক ওভারল্যাপ;
- রক্ষণাবেক্ষণ অ্যাক্সেস।.
ক্রমাগত পরিবহণ একটি স্থিতিশীল চক্রকে সমর্থন করতে পারে, তবে শুধুমাত্র যখন ওজন, স্টোরেজ এবং ডাউনস্ট্রিম স্রাব এর সাথে ভারসাম্যপূর্ণ হয়।.
যখন মোবাইল প্ল্যান্টের একটি ভিন্ন ক্ষমতা পর্যালোচনা প্রয়োজন
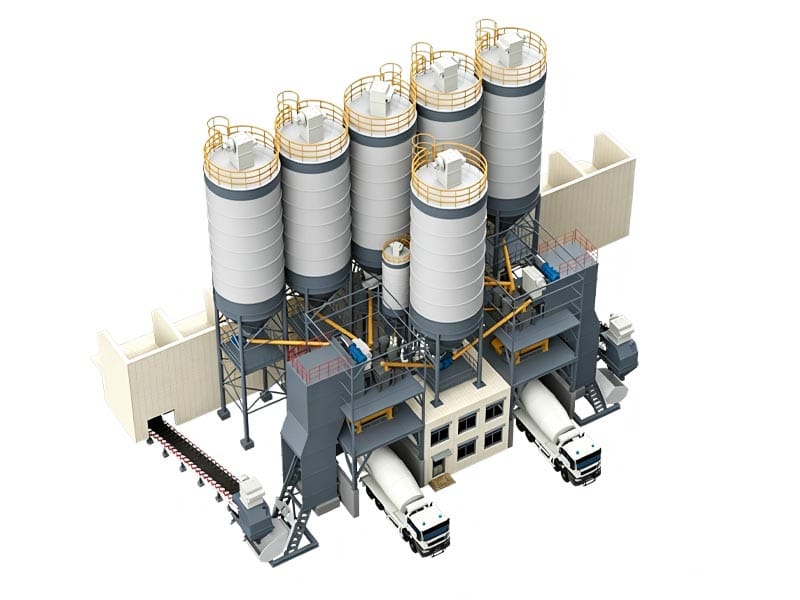
একটি মোবাইল ব্যাচিং প্ল্যান্ট আংশিকভাবে স্থানান্তর এবং সাইটের নমনীয়তার জন্য নির্বাচন করা হয়েছে।.
এর ব্যবহারিক আউটপুট একসাথে পর্যালোচনা করা উচিত:
- উপলব্ধ সাইট স্থান;
- সামগ্রিক পুনরায় পূরণ;
- অস্থায়ী ভিত্তি বা সমর্থন;
- বিদ্যুৎ এবং জল সরবরাহ;
- ট্রাক প্রচলন;
- স্থানান্তরের ফ্রিকোয়েন্সি।.
আমাদের মোবাইল কংক্রিট ব্যাচিং প্ল্যান্ট একটি সমন্বিত মডুলার ফ্রেম ব্যবহার করে, কিন্তু প্রকৃত প্রকল্প আউটপুট এখনও সম্পূর্ণ সাইট সেটআপের উপর নির্ভর করে।.
ক্ষমতা নির্বাচনের জন্য ক্রেতাদের কী পাঠাতে হবে?
একটি দরকারী কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা পর্যালোচনার জন্য একাধিক লক্ষ্য m³/h চিত্র প্রয়োজন।.
প্রদান:
- গড় দৈনিক চাহিদা;
- সর্বোচ্চ ঘন্টায় চাহিদা;
- সর্বোচ্চ উৎপাদনের প্রয়োজনীয় সময়কাল;
- কংক্রিট মিশ্রণ পরিবার;
- সাধারণ এবং সর্বনিম্ন ব্যাচের আকার;
- মোট ভগ্নাংশ;
- পাউডার উপকরণ;
- মিশ্রণ গণনা;
- ট্রাক বহর বা প্রিকাস্ট পরিবহন পদ্ধতি;
- কাজের সময়;
- পরিকল্পিত পরিবর্তন;
- সাইট লেআউট;
- ভবিষ্যৎ উৎপাদন লক্ষ্যমাত্রা।.
আমাদের কংক্রিট ব্যাচিং প্ল্যান্ট প্রকল্প সংক্ষিপ্ত এই ইনপুট সংগ্রহ করার জন্য একটি কাঠামোগত উপায় প্রদান করে।.
আমাদের মাধ্যমে আপনার উত্পাদন সময়সূচী এবং সাইটের তথ্য পাঠান যোগাযোগ পাতা একটি প্রকল্প-নির্দিষ্ট উদ্ভিদ ক্ষমতা পর্যালোচনার জন্য।.
উপসংহার
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা সম্পূর্ণ উৎপাদন চক্র থেকে মূল্যায়ন করা উচিত, শুধুমাত্র মিক্সার আকার বা রেট m³/h থেকে নয়।.
সামগ্রিক খাওয়ানো, পাউডার ডোজ, জল এবং মিশ্রণ সিস্টেম, মিশ্রণ, স্রাব, ট্রাক প্রাপ্যতা, পরিবহন চক্র, স্টোরেজ, রেসিপি পরিবর্তন এবং পরিকল্পিত রক্ষণাবেক্ষণ সবই শিরোনাম রেটিং এর নীচে প্রকৃত উৎপাদন কমাতে পারে।.
সবচেয়ে শক্তিশালী সরঞ্জাম নির্বাচন প্রকৃত উৎপাদন সময়সূচী দিয়ে শুরু হয় এবং সর্বোচ্চ অবস্থার অধীনে সবচেয়ে ধীর পর্যায় চিহ্নিত করে। যখন রেট করা আউটপুট এবং ব্যবহারিক আউটপুট পরিষ্কারভাবে আলাদা করা হয়, ক্রেতারা এমন একটি প্ল্যান্ট বেছে নিতে পারেন যা প্রকল্পের সাথে মেলে এমন একটি সংখ্যার উপর নির্ভর না করে যা দৈনন্দিন ক্রিয়াকলাপে কখনই টিকে থাকতে পারে না।.
FAQ
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা বলতে কী বোঝায়?
এটি রেট করা ঘন্টায় আউটপুট, তাত্ত্বিক মিক্সার আউটপুট, টেকসই লাইন আউটপুট বা ব্যবহারিক শিফট উত্পাদন উল্লেখ করতে পারে। উদ্ভিদের তুলনা করার আগে ক্রেতাদের নিশ্চিত করা উচিত কোন সংজ্ঞা ব্যবহার করা হচ্ছে।.
প্রকৃত উৎপাদন রেট করা ক্ষমতার চেয়ে কম কেন?
প্রকৃত উৎপাদন উপাদান খাওয়ানো, ওজন করা, ট্রাক অপেক্ষা, রেসিপি পরিবর্তন, পরিষ্কার, আর্দ্রতা পরীক্ষা, রক্ষণাবেক্ষণ এবং অন্যান্য উত্পাদন বিলম্ব দ্বারা হ্রাস করা যেতে পারে যা নামমাত্র রেটিং এর অংশ নয়।.
মিক্সার চক্র সময় কি উদ্ভিদের ক্ষমতা গণনা করার জন্য যথেষ্ট?
না। সম্পূর্ণ চক্রের মধ্যে চার্জিং, ওজন, সামগ্রিক স্থানান্তর, মিশ্রণ, স্রাব এবং রিসিভার প্রস্তুতি অন্তর্ভুক্ত করা উচিত। কিছু পদক্ষেপ ওভারল্যাপ করতে পারে, কিন্তু সেগুলি এখনও প্রক্রিয়া মডেলে অন্তর্ভুক্ত করা দরকার।.
বেল্ট-খাওয়া গাছের কি সবসময় স্কিপ-হোইস্ট গাছের চেয়ে বেশি ব্যবহারিক আউটপুট থাকে?
স্বয়ংক্রিয়ভাবে নয়। বেল্ট প্ল্যান্টগুলি ক্রমাগত সামগ্রিক স্থানান্তর ব্যবহার করে, যখন বাদ দেওয়া গাছগুলি বিরতিহীন উত্তোলন ব্যবহার করে। ব্যবহারিক আউটপুট সম্পূর্ণ প্রস্তাবিত চক্র, ব্যাচের আকার, স্টোরেজ এবং গ্রহণের অবস্থার উপর নির্ভর করে।.
কংক্রিট ব্যাচিং প্ল্যান্টের ক্ষমতা নির্বাচন করার জন্য কী তথ্য প্রয়োজন?
সর্বোচ্চ এবং গড় চাহিদা, কংক্রিটের ধরন, ব্যাচের আকার, উপাদান সিস্টেম, ট্রাক বা প্রিকাস্ট পরিবহন, অপারেটিং ঘন্টা, পরিবর্তনের ফ্রিকোয়েন্সি এবং সাইটের অবস্থা প্রদান করুন।.


