

Die Herstellung von Fliesenklebstoffen erfordert eine Linie, die eine zugelassene Formulierung reproduziert, Produktänderungen umgeht und konsistente Beutel liefert, die einfach einen Mixer mit einer beeindruckenden stündlichen Bewertung bieten.
Unser Trockenmörtelmischanlage vom Werkstattetyp Listet Fliesenkleber unter seinen Anwendungen auf Für einen Käufer besteht der nächste Schritt darin, diese Ausrüstung an bestimmte Materialien, Chargengrößen, Verpackungsanforderungen und Fertigprodukttests anzuschließen.
In diesem Leitfaden wird erläutert, wie Sie diese Entscheidungen für Trockenpulverklebstoff auf Zementbasis treffen. Es folgt dem Material vom eingehenden Lager bis zum versiegelten Beutel und zeigt, was in eine praktische Ausrüstungsspezifikation gehört.
Inhaltsverzeichnis
Was macht die Fliesenkleberproduktion eigentlich?
Bei der Fliesenkleberproduktion in einer Trockenmörtelanlage entsteht eine Trockenmischung, die vor der Zugabe der vorgeschriebenen Mischflüssigkeit zur Verwendung verpackt wird, sie unterscheidet sich von der Herstellung gebrauchsfertiger Pasten - oder Reaktionsharzklebstoffe.
ISO 13007-1 über Keramikfliesenklebstoffe Unterscheidet zementäre, Dispersions- und Reaktionsharzprodukte. Diese Unterscheidung spielt bei der Diskussion von Geräten eine Rolle: Eine Trockenmörtellinie sollte nicht für alle drei geeignet sein.
Definieren Sie Ihre beabsichtigte Produktfamilie, bevor Sie die Anlage auswählen. Die Diskussion hier betrifft Fertigungsgeräte, keine universelle Klebstoffformel. Jede Formulierung, Zubereitungsanweisung und beabsichtigte Anwendung bedarf der Genehmigung durch das zuständige Produktentwicklungsteam.
Beginnen Sie mit den Anforderungen an den fertigen Kleber
Beginnen Sie mit der Planung der Fliesenkleberproduktion mit einem Produktauftrag: vorgesehene Fliesen und Substrate, Anwendungsbedingungen, Farbe, Verpackungsformat und die Leistungsklassifizierung, die Sie angeben möchten.
ISO 13007-2 beschreibt Klebstofftestmethoden, Einschließlich Öffnungszeit, Schlupf, Haftfestigkeit und Querverformung Lassen Sie das Labor die für Ihr Produkt geltenden Tests und Akzeptanzkriterien auswählen, anstatt jeden Test für jeden Klebstoff als obligatorisch zu behandeln.
Ein Anlagenlayout vergibt keine Produktklassifizierung Eine Mischeinheitlichkeitserklärung stellt auch keine Haftungsleistung her Geräteversuche und Fertigklebetests beantworten unterschiedliche Fragen.
Für die Fliesenkleberproduktion verbinden Sie sie durch rückverfolgbare Proben Notieren Sie, welche Rohstoffchargen, Rezeptrevision, Chargengröße und Betriebseinstellungen das an das Labor gesendete Material hervorgebracht haben Ansonsten liefert eine erfolgreiche Probe nur wenige Beweise über die vorgeschlagene Produktionsanordnung.
Kartieren Sie den Prozess vom Rohmaterial bis zum versiegelten Beutel
Ein nützlicher Produktionsfluss für Fliesenklebstoffe ist: Rohstoffannahme, -aufbereitung und -lagerung, Zutatendosierung, Trockenmischung, Transfer von Fertigpulver und Verpackung Staubabsaugung und Produktionsaufzeichnungen unterstützen die relevanten Phasen.
Das veröffentlichte Workshop-Line-Verfahren verwendet eine separate Dosierung von Sand, Pulvern und Additiven, gefolgt von Mischen und Schnecken-Förderer-Transfer auf Verpackung Verwenden Sie diese Anordnung als Ausgangspunkt für ein projektspezifisches Flussdiagramm.
Markieren Sie die Versorgungsgrenzen auf der Zeichnung Kommt Sand gebrauchsfertig an, oder muss das Projekt vorgeschaltet trocknen und sortieren? sind Beutelhandhabungs, Palettier - und Laborgeräte enthalten oder separat bereitgestellt? ein vollständiges Prozessdiagramm sollte diese Schnittstellen auch dann zeigen, wenn sie außerhalb des Gerätevertrags liegen.
Wählen Sie ein Layout rund um Ihren Produktplan
Vergleichen Sie bei der Fliesenkleberproduktion die Materialwege und den Produktionsplan, bevor Sie die höchste oder kompakteste Struktur auswählen.
Werkstattaufteilung für ein bestehendes Gebäude
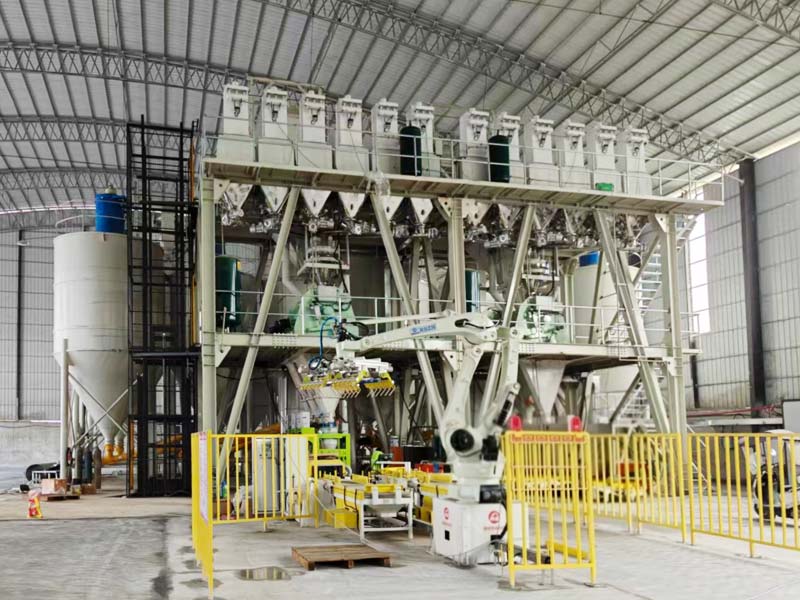
Unsere Werkstattkonfiguration verwendet eine horizontale Anordnung, die durch Förderschnecken verbunden ist, mit automatischer Stapelung, Vermischung und Pulsstaubabscheidung Überprüfen Sie die nutzbare Höhe, den Lieferzugang, die Geräteträger und die Wartungswege Ihres Gebäudes anhand der vorgeschlagenen Zeichnung.
Für eine Fabrikplanung mehrere Kleberezepte, umfassen Lagerung für jede zugelassene Zutat und Platz für kontrollierte Umstellungen Vorhandene Bodenfläche ist nur nützlich, wenn der komplette Arbeitsablauf passt.
Turmlayout für eine integrierte Produktionsbasis
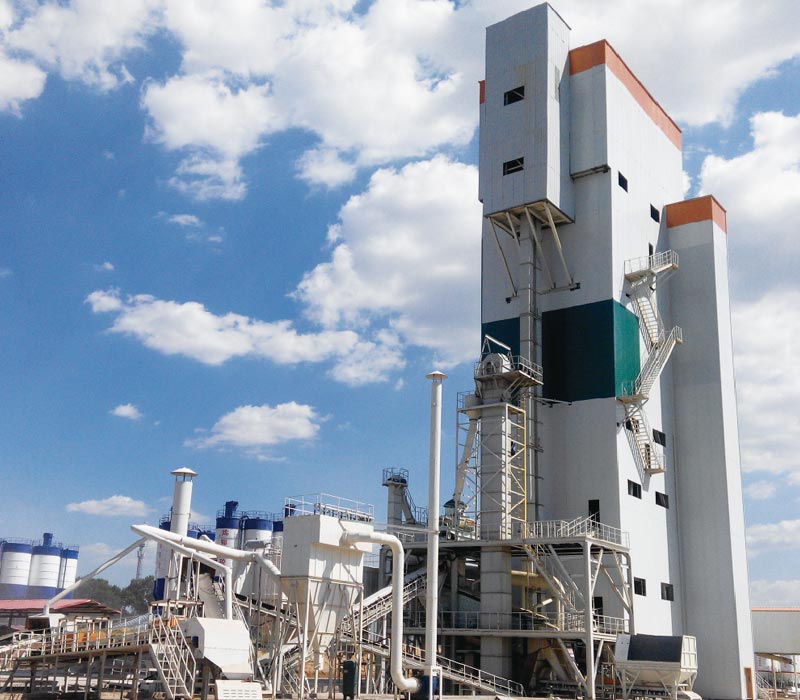
Die Trockenmörtelmischanlage vom Turmtyp Listet auch Fliesenkleber als Anwendung auf Seine vertikale Anordnung nutzt die Schwerkraft zwischen den Produktionsstufen.
Überprüfen Sie den erhöhten Zugang, die Materialauffüllung und das Wartungsheben, bevor Sie ihn auswählen. Das veröffentlichte Sortiment unterscheidet gewöhnlichen Mörtel von Spezialmörtel; Übertragen Sie eine gewöhnliche Mörtelausgabe nicht direkt auf Ihre Klebstoffformulierung.
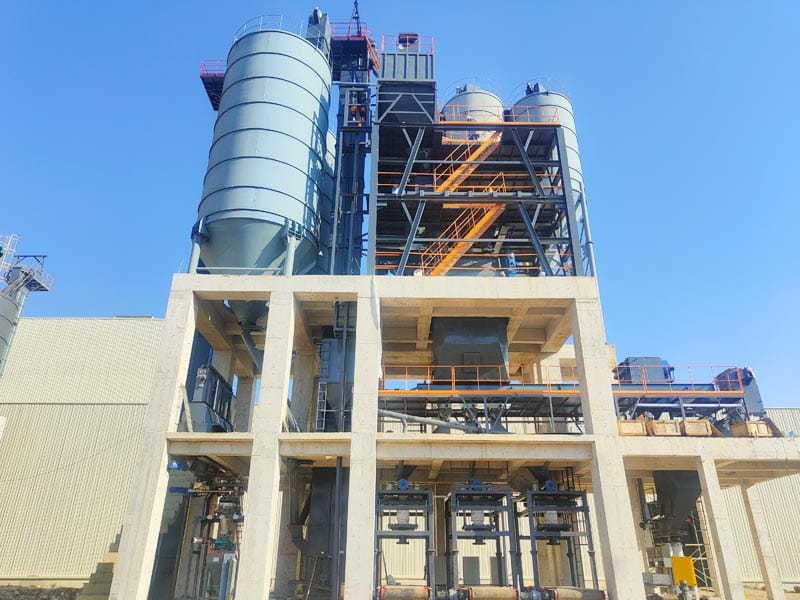
Unser Lösungen zur Herstellung von Trockenmörtel Produktformulierungen, Rohstoffe, Output und Standortbedingungen zusammen betrachten Das ist eine sinnvollere Auswahlgrundlage als Layoutnamen allein.
Übersetzen Sie Ihre Formulierung in Geräteeingaben
Ein Rezept listet Zutaten auf. Eine Ausrüstungsspezifikation muss auch beschreiben, wie diese Zutaten ankommen, fließen, gelagert werden und in jede Charge gelangen.
Verwenden Sie bei der Planung der Fliesenkleberproduktion den folgenden Zeitplan. Hierbei handelt es sich um Informationsanfragen, nicht um eine empfohlene Formulierung oder feste Inhaltsstoffanteile.
| Materialgruppe | Informationen bereitzustellen | Geräteentscheidung |
|---|---|---|
| Zement und andere zugelassene Bindemittel | Sorte, Farbe, Lieferformat und Menge pro Charge. | Lagertrennung, Zufuhrweg und Wägebereich. |
| Sandfraktionen | Partikelgrößenverteilung, Feuchtigkeit, Temperatur und Lieferzustand. | Vorbereitungsphasen, Anzahl der Behälter und Förderweg. |
| Mineralische Füllstoffe | Partikelgröße, Schüttdichte und Handhabungseigenschaften. | Lagervolumen, Futtermittelauswahl und Staubabscheidung. |
| Polymerpulver und Celluloseether, sofern angegeben | Genau zugelassene Qualitäten, Mindestzusätze und Lagerungshinweise. | Additive Handhabung, Dosierungsmethode und Versuchsmengen. |
| Andere formulierungsspezifische Ergänzungen | Identität, Dosisbereich, Kompatibilität und Additionssequenz. | Dedizierte oder gemeinsam genutzte Ausrüstung und Umrüstverfahren. |
Geben Sie jedes beabsichtigte Rezept an, nicht nur das einfachste. Eine Linie, die um eine Mischung mit hohem Volumen herum spezifiziert ist, benötigt möglicherweise unterschiedliche Lagerungs-, Dosierungs- oder Reinigungsvorkehrungen für ein anderes Produkt.
Bestätigen Sie für die Fliesenkleberherstellung das Materialverhalten anhand repräsentativer Proben Gehen Sie nicht davon aus, dass Pulver mit ähnlichen Bezeichnungen identisch entladen oder messen.
Lösen Sie die Sandvorbereitung auf, bevor Sie den Mischer bestellen
Der Sand, der in die Fliesenklebstoffproduktion eintritt, sollte den genehmigten Sortier- und Feuchtigkeitsanforderungen der Formulierung entsprechen. Fragen Sie nach der vollständigen Partikelgrößenverteilung und nicht nur nach einer maximalen Korngröße.
Definieren Sie beim Kauf von vorbereitetem Trockensand eingehende Kontrollen und geschützte Lagerung. Identifizieren Sie bei der Aufnahme von nassem oder ungradiertem Sand den Vorbereitungsweg und geben Sie an, wer jede Stufe liefert. Trocknen, Sieben und eventuell erforderliche Kühlung sollten explizite Projektgegenstände und keine angenommenen Standardeinschlüsse sein.
Stellen Sie den akzeptablen Zustand an der Stelle ein, an der Sand in die Dosierung gelangt. Ein zuvor aufgenommenes Ergebnis beschreibt nicht, was während der Zwischenlagerung oder Handhabung passiert.
Vereinbaren Sie Feuchtigkeits- und Temperaturgrenzwerte mit dem Formulierungsteam und den Zutatenlieferanten. Bei diesem Trockenmischprozess wird kein absichtlich hinzugefügt; Die Feuchtigkeitskontrolle erfordert daher ein eigenes Annahmeverfahren und keine Batch-Wasser-Anpassung im Betonstil.
Passen Sie das Dosierungssystem an jede geplante Ergänzung an
Für die Herstellung von Fliesenklebstoff ist ein Dosierungsplan erforderlich, der Mindest, Normal - und Höchstmengen für jeden Inhaltsstoff umfasst Geben Sie diese Mengen pro Charge zusammen mit der erforderlichen Produktionssequenz an.
Fragen Sie, ob jede Zugabe automatisch gewogen, als verifizierte vorgewogene Portion eingeführt oder durch eine andere definierte Methode gehandhabt wird “Automatisches Batchen” sollte in einen Inhaltsstoff-für-Zutaten-Bereich übersetzt werden.
Überprüfen Sie während der Versuche wiederholte Dosen anhand der tatsächlichen Pulver und vorgeschlagenen Zufuhrraten. Beziehen Sie Nachfüllbedingungen, unvollständige Entladung und eventuell im Transferpfad verbleibendes Material ein. Diese Kontrollen bewerten den installierten Prozess und nicht nur die Anzeige.
Bewahren Sie manuell eingeführte Materialien im Chargenprotokoll auf. Ein genau kontrolliertes Hauptzutatensystem kann keine Rezeptkonformität feststellen, wenn an anderer Stelle eine nicht aufgezeichnete Zugabe vorgenommen wird.
Validieren Sie das Mischen mit Ihrer Formulierung und Ihrem Chargenbereich
Bitten Sie das Ausrüstungsteam für die Fliesenkleberproduktion, den vorgeschlagenen Mischer mit repräsentativen Formulierungen vorzuführen. Die Mindestcharge verdient neben der normalen Produktionslast Beachtung.
Bestätigen Sie sowohl Masse als auch Arbeitsvolumen Zwei Mischungen mit unterschiedlichen Schüttdichten nehmen bei gleicher Masse unterschiedliche Volumina ein, so dass ein nominales Chargengewicht keine vollständige Beladungsanweisung ist.
Definieren Sie, was Einheitlichkeit bedeutet
Vereinbaren Sie den gemessenen konstituierenden oder validierten Indikator, die Probenstandorte, die Anzahl der Proben und die Bewertungsmethode. Ein allgemeiner Einheitlichkeitsprozentsatz ohne diese Informationen ist schwer zu beurteilen.
Ersetzen Sie nicht das Aussehen für einen Test der Additivverteilung Proben Sie das entladene Pulver durch ein vereinbartes Verfahren und bewahren Sie Proben aus der Verpackungsphase sowie Dies trägt dazu bei, die Mischleistung von den nachgeschalteten Änderungen zu trennen.
Messen Sie den kompletten Wiederholungszyklus
Laden, Mischen, Entladen und eventuelle Wartephasen aufzeichnen Für die Fliesenkleberproduktion ist das Intervall zwischen abgeschlossenen Chargen für die Ausgabeplanung nützlicher als der Mischtimer allein Zeigen Sie, welche Vorgänge sich überlappen können, anstatt jede Stufe wahllos hinzuzufügen.
Planen Sie Rezeptänderungen auf der gesamten Strecke
Die Rezeptverwaltung sollte über die Auswahl eines Namens auf dem Kontrollbildschirm hinausgehen Bevor Sie die Produkte wechseln, identifizieren Sie alle gemeinsamen Kontaktpunkte: Zuführungen, Mischer, Förderbänder, Zwischenbehälter, Sammelsysteme und Verpacker.
Bitten Sie das Formulierungsteam beispielsweise bei der Herstellung von Fliesenklebstoffen mit weißen und grauen Produkten, einen akzeptablen Verschleppungsvorgang und die Verifizierungsmethode zu definieren. Wenn eine andere Mörtelfamilie die Linie teilt, überprüfen Sie die Kompatibilität explizit.
Ein Materialweg, der geleert wird, wird nicht unbedingt als sauber nachgewiesen Fordern Sie zugängliche Inspektionspunkte und eine dokumentierte Umstellungssequenz an Jegliche Reinigung, Rückgewinnung von Staub oder Nacharbeit benötigt ein genehmigtes Ziel; es sollte nicht automatisch zum nächsten Rezept zurückkehren.
Umstellungszeit in den Produktionsplan aufnehmen Kapazität, die während einer ununterbrochenen Kampagne nachgewiesen wurde, beschreibt keine Verschiebung, die mehrere Produktänderungen enthält.
Größe Fliesenkleberproduktion aus verpackter Produktion
Definieren Sie die benötigte Leistung an der Stelle, an der Sie sie benötigen: akzeptiertes, verpacktes Material Vergleichen Sie dann Dosierung, Mischen, Fördern und Verpacken auf der gleichen Basis.
Betrachten Sie eine hypothetische Leitung, die alle fünf Minuten eine 1-Tonnen-Charge entlädt. Die ununterbrochene Mischstufenrate beträgt:
1 × 60 Tonnen 5 = 12 Tonnen pro Stunde.
Angenommen, die Verpackungsstufe fertigt tatsächlich 300 Beutel pro Stunde mit 25 Kilogramm pro Beutel:
30 25 × = 1.000 Tonnen pro Stunde.
Unter diesen Annahmen kann die Dauerpackleistung nicht mit der 12-Tonnen-Rate des Mischers mithalten Material würde sich vorgeschaltet bei 4,5 Tonnen pro Stunde ansammeln, bis die verfügbare Lagerung erschöpft ist Ein Puffer behandelt vorübergehende Unterbrechungen, keine dauerhafte Kapazitätsinkongruenz.
Dies sind Planungsbeispiele, nicht MixingPlantPro Ausrüstungsspezifikationen Fordern Sie für Ihre Fliesenkleber Produktionslinie einen ausgewogenen Zeitplan an, der die tatsächliche Formulierung, Verpackung, Betriebsstunden und Produktwechselfrequenz verwendet Beziehen Sie Probenahmegriffe und zurückgewiesenes Material ein, wenn Sie eine akzeptable Ausgabe definieren.
Geben Sie Verpackung und Rückverfolgbarkeit gemeinsam an
Die Verpackung ist Teil der Fliesenkleberproduktion, kein Zubehör zur Auswahl nach der Zulassung des Mischers Beutelkonstruktion, Nennfüllmenge, Verschlussmethode, Identifikations - und Handhabungsanforderungen definieren.
Testfüllung mit dem vorgesehenen Pulver und den Beuteln Erreichte Füllmenge, Massenkonsistenz, Verschlussqualität und um die Füllstelle zurückbehaltenes Material überprüfen Stellen Sie fest, wie zurückgewiesene oder beschädigte Beutel identifiziert und gehandhabt werden.
Verknüpfen Sie jeden Beutel oder jede definierte Verpackungscharge mit den entsprechenden Chargen und Rohstoffaufzeichnungen Wenn sich mehrere Chargen einen Zwischentrichter teilen, definieren Sie, wie sich dieser Bestand auf die Chargenidentifizierung auswirkt.
Validieren Sie die Aufbewahrungsanweisungen und die Haltbarkeitsansprüche anhand des tatsächlichen Produkts und der Verpackung. Ein Beutel, der unmittelbar nach dem Befüllen sicher verschlossen aussieht, hat allein durch diese Beobachtung keine Leistung während der gesamten Lagerung gezeigt.
Integrieren Sie die Staubkontrolle in das vorgeschlagene Layout
Die Werkstattanlage umfasst die Pulsstaubsammlung. Untersuchen Sie für das Projekt die Abscheidung beim Laden, Übertragen, Mischen von Entladung und Beutelfüllung der Inhaltsstoffe, anstatt den Kollektor isoliert zu betrachten.
HSEs Anleitung zur Inbetriebnahme der örtlichen Abluft Erklärt, dass die Kontrolle unter definierten Betriebsbedingungen nachgewiesen und Leistungsrichtwerte festgelegt werden müssen.
Wenden Sie diesen Grundsatz auf die Fliesenkleberproduktion an, indem Sie ein dokumentiertes Extraktionslayout, Inbetriebnahmeprüfungen und Betriebsanweisungen anfordern Lassen Sie die tatsächlichen Pulver, Expositionsrisiken und geltenden lokalen Anforderungen von einem qualifizierten Spezialisten bewerten.
Eine Kollektorspezifikation ist kein Nachweis der Arbeitsplatz-Expositionskontrolle oder der automatischen Einhaltung gesetzlicher Vorschriften. Lösen Sie den Inspektionszugang und sichere Reinigungsvorkehrungen vor der Installation auf, nicht nachdem sich Pulver in schwer zugänglichen Bereichen angesammelt hat.
Vereinbaren Sie vor der Lieferung der Ausrüstung einen Abnahmeplan
Die Abnahme sollte zeigen, dass die Ausrüstung die vereinbarte Arbeit ausführt Zur Fliesenkleberproduktion unterscheiden Sie Maschinenkontrollen von der Formulierungsgenehmigung und der Produktklassifizierung.
Verwenden Sie einen schriftlichen Versuchsplan, der Materialien, Betriebsbedingungen, Verantwortlichkeiten und ungelöste Gegenstände identifiziert Die folgenden Evidenzkategorien bieten einen Ausgangspunkt.
| Abnahmebereich | Beweise zu verlangen | Entscheidung unterstützt |
|---|---|---|
| Handhabung und Dosierung der Zutaten | Versuche über vereinbarte Mengen mit repräsentativen Materialien. | Ob vorgeschlagene Futter- und Wägesysteme zum Rezeptsortiment passen. |
| Mischen und Übertragen | Definierte Probenahmeergebnisse, Entladungsbeobachtungen und Reststoffkontrollen. | Ob die zugelassene Mischung reproduziert und akzeptabel übertragen wird. |
| Verpackte Ausgabe | Zeitgesteuerte Läufe mit tatsächlichen Taschen, aufgezeichneten Unterbrechungen und abgelehntem Material. | Ob die komplette Linie den vereinbarten Liefertarif erfüllt. |
| Kontrollen und Umstellungen | Rezeptberechtigungen, Inhaltsstoffaufzeichnungen, Alarme und eine nachgewiesene Umstellung. | Ob Betreiber den vorgesehenen Produktplan verwalten können. |
| Fertiger Kleber | Anwendbare Laborergebnisse, die an identifizierte Produktionsproben gebunden sind. | Ob das beprobte Produkt seine erklärten Anforderungen erfüllt. |
Identifizieren Sie, was vor dem Versand überprüft werden kann und was die installierte Linie, lokale Materialien oder einen vollständigen Produktionslauf erfordert. Das Bestehen einer Werksmaschinenprüfung macht eine Inbetriebnahme vor Ort nicht überflüssig.
Was Sie für einen Vorschlag zur Herstellung von Fliesenkleber versenden sollten
Senden Sie Ihre Produktpalette, Ziel-Packoutput, Schichtmuster, Rohstoffinformationen und bevorzugte Verpackung Fügen Sie eine Gebäudezeichnung mit nutzbarer Höhe, Zugangspunkten und verfügbaren Dienstprogrammen bei.
Für ein Maßgeschneiderte Anlagenanordnung und Gerätebewertung, (zu identifizieren, welche Vorbereitungs, Lager - und Verpackungsausrüstung bereits vorhanden ist Zukünftige Produkte getrennt von unmittelbaren Anforderungen zu kennzeichnen.
Definieren Sie, wem die Formulierung gehört. Der Ausrüstungsvorschlag sollte erläutern, wie die Fliesenklebstoffproduktion mit den genehmigten Materialien umgesetzt wird. Die Prüfung impliziert, dass der Kauf einer Linie automatisch eine validierte Formel oder eine Zertifizierung für fertige Produkte ermöglicht.
Schlussfolgerung
Zuverlässige Fliesenkleberproduktion beginnt mit der Produktspezifikation und folgt ihr durch Materialvorbereitung, Dosierung, Mischen, Übertragen und Verpacken Wählen Sie die Linie um diese vollständige Sequenz herum, überprüfen Sie sie dann mit repräsentativen Versuchen.
Teilen Sie Ihren Klebstoff-Produktplan, Ihre Rohstoffe und Ihr Werkslayout mit MixingPlantPro. Fordern Sie eine projektspezifische Überprüfung der Trockenmörtellinie an Eine Konfiguration zu besprechen, die Ihren Produktionsanforderungen entspricht.
FAQ
Welche Ausrüstung wird für die Fliesenkleberproduktion benötigt?
Eine Trockenpulverleitung benötigt definierte Lager, Dosier, Misch, Transfer, Verpackungs - und Staubkontrollanordnungen Die Sandaufbereitung hängt vom eingehenden Material ab Bestätigen Sie den vollen Lieferumfang, anstatt davon auszugehen, dass ein Mixerpaket jeden vor - und nachgeschalteten Betrieb umfasst.
Kann eine Werkstatt-Trockenmörtelanlage Fliesenkleber herstellen?
Ja. Auf unserer Workshop-Produktseite ist Fliesenkleber explizit als Anwendung aufgeführt, die endgültige Konfiguration muss noch mit Ihrer genehmigten Formulierung, Chargenmengen, Baubedingungen und Verpackungsplan übereinstimmen Produkteignung sollte durch vereinbarte Versuche nachgewiesen werden.
Wird bei der Trockenpulverherstellung Wasser hinzugefügt?
Während des hier beschriebenen Trockenmisch - und Verpackungsweges wird nicht absichtlich Wasser zugegeben, die angegebene Mischflüssigkeit wird bei der Vorbereitung des Klebstoffs für die Verwendung eingebracht, die eingehende Feuchtigkeit sollte weiterhin durch die zugelassenen Rohstoff - und Lageranforderungen kontrolliert werden.
Garantiert eine höhere Mischbewertung mehr verpackten Klebstoff?
Nr. Dosierung, Transfer, Verpackung, Umstellungen und Produktionsunterbrechungen können die Ausgabe einschränken Vergleichen Sie die vollständige Linie unter Verwendung derselben Formulierung und derselben Betriebsannahmen Fordern Sie Nachweise über die akzeptierte verpackte Ausgabe an, nicht nur über die theoretische Rate des Mischers.
Garantiert der Kauf einer Produktionslinie eine Klebstoffklassifizierung?
Nr. Ausrüstungsleistung und Fertigproduktleistung erfordern unterschiedliche Nachweise Die deklarierte Klebstoffklassifizierung muss durch die anwendbaren Tests am Produkt gestützt werden Definieren Sie im Rahmen des Projekts Formulierungsverantwortung, Probenahme und Laboranforderungen.


