

La produzione di adesivi per piastrelle necessita di una linea in grado di riprodurre una formulazione approvata, modificare il prodotto e fornire sacchetti coerenti, non semplicemente un mixer con una valutazione oraria impressionante.
Nostro impianto di miscelazione malta secca tipo officina elenca l'adesivo per piastrelle tra le sue applicazioni Per un acquirente, il passo successivo è collegare tale apparecchiatura a materiali specifici, dimensioni dei lotti, requisiti di imballaggio e test del prodotto finito.
Questa guida spiega come prendere tali decisioni per l'adesivo a base di polvere secca a base di cemento Segue il materiale dalla conservazione in entrata al sacchetto sigillato, mostrando ciò che appartiene in una specifica pratica dell'attrezzatura.
Sommario
Cosa produce effettivamente la produzione di adesivi per piastrelle?
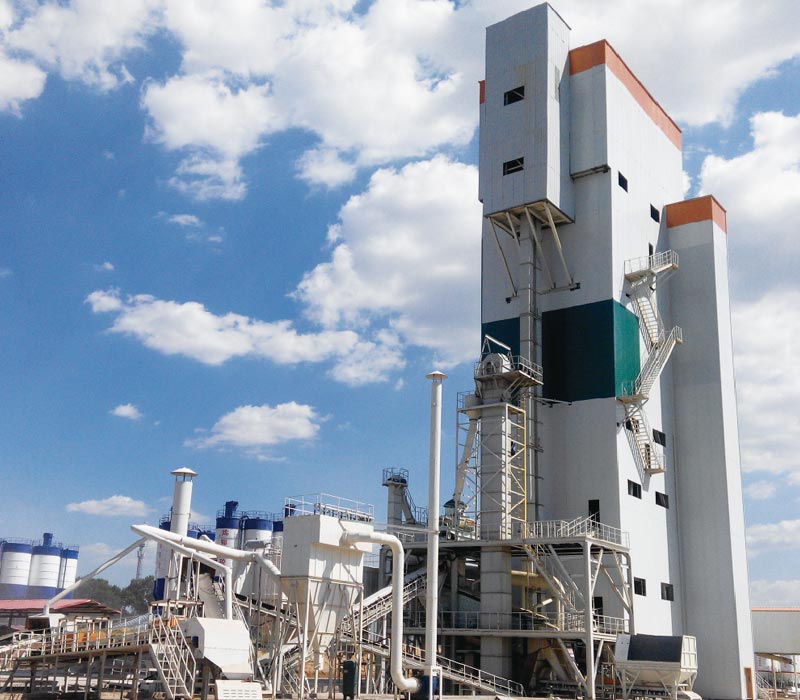
La produzione di adesivo per piastrelle in un impianto di malta secca produce una miscela secca che viene confezionata prima che il liquido di miscelazione prescritto venga aggiunto per l'uso. È diverso dalla produzione di adesivi in pasta o resina di reazione pronti per l'uso.
ISO 13007-1 sugli adesivi per piastrelle di ceramica distingue i prodotti cementizi, di dispersione e di reazione-resina Questa distinzione conta quando si parla di attrezzature: una linea di malta secca non deve essere considerata adatta a tutti e tre.
Definire la famiglia di prodotti prevista prima di selezionare l'impianto La discussione qui riguarda le attrezzature di produzione, non una formula adesiva universale Ogni formulazione, istruzione di preparazione e applicazione prevista necessita di approvazione da parte del team responsabile di sviluppo prodotto.
Inizia con i requisiti di adesivo finito
Avviare la pianificazione della produzione di adesivi per piastrelle con un brief di prodotto: piastrelle e substrati previsti, condizioni di applicazione, colore, formato di imballaggio e la classificazione delle prestazioni che si intende dichiarare.
La norma ISO 13007-2 descrive metodi di prova adesivi, compreso il tempo aperto, lo scivolamento, la forza di adesione e la deformazione trasversale Chiedere al laboratorio di selezionare le prove e i criteri di accettazione applicabili al vostro prodotto piuttosto che trattare ogni prova come obbligatoria per ogni adesivo.
Un layout di impianto non assegna una classificazione di prodotto Né una dichiarazione di uniformità del miscelatore stabilisce le prestazioni di adesione Le prove sulle apparecchiature e i test sugli adesivi finiti rispondono a domande diverse.
Per la produzione di adesivi per piastrelle, collegarli attraverso campioni tracciabili Registra quali lotti di materie prime, revisione della ricetta, dimensioni del lotto e impostazioni operative hanno prodotto il materiale inviato al laboratorio Altrimenti, un campione riuscito fornisce poche prove circa la disposizione di produzione proposta.
Mappa il processo dalla materia prima al sacchetto sigillato
Un utile flusso di produzione di adesivi per piastrelle è: accettazione, preparazione e stoccaggio delle materie prime, dosaggio degli ingredienti, miscelazione a secco, trasferimento della polvere finita e imballaggio. I registri di estrazione e produzione delle polveri supportano le fasi pertinenti.
Il processo pubblicato della linea di officina utilizza la misurazione separata di sabbia, polveri e additivi, seguita dalla miscelazione e dal trasferimento del trasportatore a vite all'imballaggio. Utilizzare tale disposizione come punto di partenza per un diagramma di flusso specifico del progetto.
Segna i confini di fornitura sul disegno La sabbia arriva pronta per l'uso, o il progetto ha bisogno di essiccazione e classificazione a monte? sono attrezzature per la movimentazione dei sacchetti, la pallettizzazione e il laboratorio incluse o fornite separatamente? un diagramma di processo completo dovrebbe mostrare queste interfacce anche quando sono al di fuori del contratto di attrezzatura.
Scegli un layout attorno al programma del prodotto
Per la produzione di adesivi per piastrelle, confrontare i percorsi dei materiali e il programma di produzione prima di scegliere la struttura più alta o compatta.
Disposizione dell'officina per un edificio esistente
La nostra configurazione di officina utilizza una disposizione orizzontale collegata da trasportatori a vite, con dosaggio automatico, miscelazione e raccolta delle polveri a impulsi Controlla l'altezza utilizzabile del tuo edificio, l'accesso di consegna, i supporti delle apparecchiature e i percorsi di manutenzione rispetto al disegno proposto.
Per una fabbrica che pianifica diverse ricette adesive, includi lo stoccaggio per ciascun ingrediente approvato e lo spazio per cambi controllati Lo spazio esistente sul pavimento è utile solo quando il flusso di lavoro completo si adatta.
Disposizione della torre per una base di produzione integrata
Il impianto di miscelazione di malta secca del tipo a torre elenca anche l'adesivo per piastrelle come applicazione La sua disposizione verticale utilizza la gravità tra le fasi di produzione.
Esaminare l'accesso elevato, il rifornimento del materiale e il sollevamento di manutenzione prima di selezionarlo La gamma pubblicata distingue la malta ordinaria dalla malta speciale; non trasferire una figura di uscita di malta ordinaria direttamente alla formulazione adesiva.
Nostro soluzioni per la produzione di malta secca considera insieme le formulazioni dei prodotti, le materie prime, le condizioni di output e di sito Questa è una base più utile per la selezione rispetto ai soli nomi del layout.
Traduci la tua formulazione in input di apparecchiature
Una ricetta elenca gli ingredienti Una specifica dell'attrezzatura deve anche descrivere come tali ingredienti arrivano, scorrono, occupano lo stoccaggio e entrano in ogni lotto.
Utilizzare il seguente programma quando si pianifica la produzione di adesivo per piastrelle Si tratta di richieste di informazioni, non di una formulazione consigliata o di proporzioni fisse degli ingredienti.
| Gruppo materiale | Informazioni da fornire | Decisione sull'attrezzatura |
|---|---|---|
| Cemento e altri leganti approvati | Grado, colore, formato di consegna e quantità per lotto. | Separazione di stoccaggio, via di alimentazione e campo di pesatura. |
| Frazioni sabbia | Distribuzione granulometrica, umidità, temperatura e condizioni di erogazione. | Fasi di preparazione, numero di contenitori e percorso di trasporto. |
| Riempitivi minerali | Dimensione delle particelle, densità apparente e caratteristiche di manipolazione. | Volume di stoccaggio, selezione dell'alimentatore e cattura della polvere. |
| Polveri polimeriche ed eteri di cellulosa, ove specificato | Gradi approvati esatti, aggiunte minime e istruzioni di conservazione. | Movimentazione additiva, metodo di dosaggio e quantità di prova. |
| Altre aggiunte specifiche per la formulazione | Identità, intervallo di dose, compatibilità e sequenza di addizione. | Attrezzature dedicate o condivise e procedura di cambio. |
Includere ogni ricetta prevista, non solo quella più semplice Una linea specificata attorno a una miscela ad alto volume potrebbe richiedere diverse modalità di conservazione, dosaggio o pulizia per un altro prodotto.
Per la produzione di adesivo per piastrelle, confermare il comportamento del materiale utilizzando campioni rappresentativi Non assumere che le polveri con nomi simili scarichino o si misurino in modo identico.
Risolvere la preparazione della sabbia prima di ordinare il miscelatore
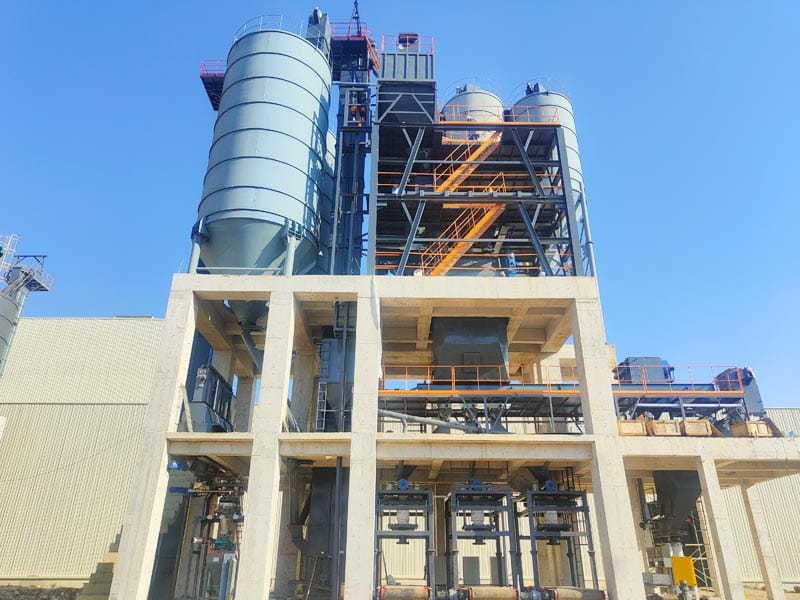
La sabbia che entra nella produzione di adesivo per piastrelle dovrebbe corrispondere ai requisiti di classificazione e umidità approvati della formulazione. Chiedere la distribuzione completa delle dimensioni delle particelle, non solo la dimensione massima dei grani.
Al momento dell'acquisto di sabbia secca preparata, definire i controlli in entrata e lo stoccaggio protetto Quando si riceve sabbia bagnata o non classificata, identificare il percorso di preparazione e chi fornisce ogni fase L'essiccazione, la vagliatura e l'eventuale raffreddamento necessario dovrebbero essere elementi espliciti del progetto, non presunte inclusioni standard.
Impostare la condizione accettabile nel punto in cui la sabbia entra nel dosaggio Un risultato preso in precedenza non descrive cosa succede durante la conservazione intermedia o la manipolazione.
Concordare i limiti di umidità e temperatura con il team di formulazione e i fornitori di ingredienti L'acqua non viene aggiunta intenzionalmente durante questo processo di miscelazione a secco; il controllo dell'umidità necessita quindi di una propria procedura di accettazione piuttosto che di una regolazione batch-acqua in stile concreto.
Abbina il sistema di dosaggio a ogni aggiunta pianificata
La produzione di adesivo per piastrelle richiede uno schema di dosaggio che copra quantità minime, normali e massime per ciascun ingrediente. Fornire queste quantità per lotto, insieme alla sequenza di produzione richiesta.
Chiedere se ogni aggiunta viene pesata automaticamente, introdotta come porzione prepesata verificata o gestita attraverso un altro metodo definito. “Automatic batching” deve essere tradotto in un ambito ingrediente per ingrediente.
Durante le prove, controllare le dosi ripetute utilizzando le polveri effettive e le velocità di alimentazione proposte Includere condizioni di ricarica, scarico incompleto e qualsiasi materiale rimanente nel percorso di trasferimento Questi controlli valutano il processo installato piuttosto che il solo display.
Conservare i materiali introdotti manualmente nel registro dei lotti Un sistema di ingredienti principali controllato con precisione non è in grado di stabilire la conformità della ricetta quando un'aggiunta non registrata viene effettuata altrove.
Convalida la miscelazione con la formulazione e l'intervallo dei lotti
Per la produzione di adesivi per piastrelle, chiedere al team dell'apparecchiatura di dimostrare il miscelatore proposto con formulazioni rappresentative Il lotto minimo merita attenzione insieme al normale carico di produzione.
Confermare sia la massa che il volume di lavoro Due miscele con densità di massa diverse occupano volumi diversi alla stessa massa, quindi un peso nominale del lotto non è un'istruzione di caricamento completa.
Definire cosa significa uniformità
Concordare il costituente misurato o l'indicatore convalidato, le posizioni dei campioni, il numero di campioni e il metodo di valutazione Una percentuale di uniformità generale senza queste informazioni è difficile da valutare.
Non sostituire l'aspetto con un test di distribuzione additiva Campionare la polvere scaricata attraverso una procedura concordata e conservare i campioni anche dalla fase di confezionamento Questo aiuta a separare le prestazioni di miscelazione dalle modifiche introdotte a valle.
Misurare il ciclo completo di ripetizione
Registrare le fasi di caricamento, miscelazione, scarico ed eventuali fasi di attesa Per la produzione di adesivo per piastrelle, l'intervallo tra i lotti completati è più utile per la pianificazione dell'output rispetto al solo timer di miscelazione Mostra quali operazioni possono sovrapporsi invece di aggiungere ogni fase indiscriminatamente.
Pianifica le modifiche alla ricetta su tutta la linea
La gestione delle ricette dovrebbe estendersi oltre la selezione di un nome sullo schermo di controllo Prima di cambiare prodotto, identificare tutti i punti di contatto condivisi: alimentatori, miscelatore, trasportatori, tramogge intermedie, sistemi di raccolta e imballatore.
Per la produzione di adesivi per piastrelle che coinvolgono prodotti bianchi e grigi, ad esempio, chiedere al team di formulazione di definire il riporto accettabile e il metodo di verifica Laddove un'altra famiglia di malte condivide la linea, rivedere esplicitamente la compatibilità.
Un percorso del materiale che viene svuotato non è necessariamente dimostrato pulito Richiedi punti di ispezione accessibili e una sequenza di cambio documentata Qualsiasi spurgo, polvere recuperata o rilavorazione necessita di una destinazione approvata; non dovrebbe tornare automaticamente alla ricetta successiva.
Includere il tempo di cambio nel programma di produzione La capacità dimostrata durante una campagna ininterrotta non descrive un turno contenente diversi cambiamenti di prodotto.
Produzione adesiva per piastrelle di dimensioni da uscita imballata
Definire l'output richiesto nel punto in cui ne hai bisogno: materiale accettato, confezionato Quindi confrontare dosaggio, miscelazione, trasporto e imballaggio sulla stessa base.
Consideriamo un'ipotetica linea che scarica un lotto da 1 tonnellata ogni cinque minuti La sua velocità ininterrotta nello stadio di miscelazione è:
1×60 (CONSIDERANDO 5 = 12 tonnellate all'ora.
Supponiamo che la fase di confezionamento completi effettivamente 300 sacchetti all'ora a 25 chilogrammi per sacchetto:
300×25 (CELEF 1.000 = 7,5 tonnellate all'ora.
In base a queste ipotesi, la produzione impaccata sostenuta non può eguagliare la velocità di 12 tonnellate del miscelatore. Il materiale si accumulerebbe a monte a 4,5 tonnellate all'ora fino all'esaurimento dello stoccaggio disponibile. Un buffer gestisce interruzioni temporanee, non una mancata corrispondenza permanente della capacità.
Questi sono esempi di pianificazione, non le specifiche dell'apparecchiatura MixingPlantPro Per la linea di produzione di adesivi per piastrelle, richiedere un programma bilanciato utilizzando la formulazione effettiva, il pacchetto, le ore di funzionamento e la frequenza di cambio del prodotto Includere le prese di campionamento e il materiale rifiutato quando si definisce l'output accettabile.
Specificare insieme imballaggio e tracciabilità
L'imballaggio fa parte della produzione di adesivo per piastrelle, non è un accessorio da selezionare dopo l'approvazione del miscelatore Definire la costruzione del sacchetto, la quantità nominale di riempimento, il metodo di chiusura, i requisiti di identificazione e manipolazione.
Verificare il riempimento con la polvere e i sacchetti previsti Verificare il tasso di riempimento raggiunto, la consistenza della massa, la qualità della chiusura e il materiale trattenuto attorno al punto di riempimento Stabilire come vengono identificati e manipolati i sacchetti rifiutati o danneggiati.
Collegare ogni sacchetto o lotto di imballaggio definito ai relativi lotti e ai registri delle materie prime Quando più lotti condividono una tramoggia intermedia, definire in che modo tale inventario influisce sull'identificazione del lotto.
Convalidare le istruzioni di conservazione e l'indicazione sulla durata di conservazione utilizzando il prodotto e l'imballaggio effettivi Una borsa che sembra chiusa in modo sicuro immediatamente dopo il riempimento non ha, solo con questa osservazione, dimostrato prestazioni durante lo stoccaggio.
Integra il controllo della polvere nel layout proposto
L'impianto dell'officina comprende la raccolta della polvere di impulso Per il progetto, esaminare la cattura al caricamento dell'ingrediente, il trasferimento, lo scarico della miscelazione e il riempimento del sacchetto piuttosto che considerare il collettore in isolamento.
HSE guida alla messa in servizio della ventilazione di scarico locale spiega la necessità di dimostrare il controllo in condizioni operative definite e di stabilire parametri di riferimento delle prestazioni.
Applicare tale principio alla produzione di adesivi per piastrelle richiedendo un layout di estrazione documentato, controlli di messa in servizio e istruzioni per l'uso Avere uno specialista qualificato che valuti le polveri effettive, i rischi di esposizione e i requisiti locali applicabili.
Una specifica del collettore non è la prova del controllo dell'esposizione sul posto di lavoro o della conformità normativa automatica Risolvere l'accesso all'ispezione e le modalità di pulizia sicure prima dell'installazione, non dopo che la polvere si è accumulata in aree difficili da raggiungere.
Accettare un piano di accettazione prima della consegna dell'attrezzatura
L'accettazione dovrebbe mostrare che l'apparecchiatura esegue il lavoro concordato Per la produzione di adesivi per piastrelle, distinguere i controlli dei macchinari dall'approvazione della formulazione e dalla classificazione del prodotto.
Utilizzare un piano di prova scritto che identifichi materiali, condizioni operative, responsabilità e elementi irrisolti Le seguenti categorie di prove forniscono un punto di partenza.
| Area accettazione | Prove da richiedere | Decisione supportata |
|---|---|---|
| Movimentazione e dosaggio degli ingredienti | Prove su quantità concordate con materiali rappresentativi. | Se gli alimentatori e i sistemi di pesatura proposti si adattano alla gamma di ricette. |
| Miscelazione e trasferimento | Risultati del campionamento definiti, osservazioni di scarico e controlli sui materiali residui. | Se la miscela approvata viene riprodotta e trasferita in modo accettabile. |
| Uscita confezionata | Esecuzioni cronometrate con sacchi veri e propri, interruzioni registrate e materiale rifiutato. | Se la linea completa soddisfa il tasso di consegna concordato. |
| Controlli e cambi | Autorizzazioni di ricetta, registrazioni degli ingredienti, allarmi e un passaggio dimostrato. | Se gli operatori possono gestire la pianificazione del prodotto prevista. |
| Adesivo finito | Risultati di laboratorio applicabili legati a campioni di produzione identificati. | Se il prodotto campionato soddisfa i requisiti dichiarati. |
Identificare cosa può essere controllato prima della spedizione e cosa richiede la linea installata, i materiali locali o un ciclo di produzione completo Il superamento di un test di macchinario di fabbrica non elimina la necessità di messa in servizio del sito.
Cosa inviare per una proposta di produzione di adesivi per piastrelle
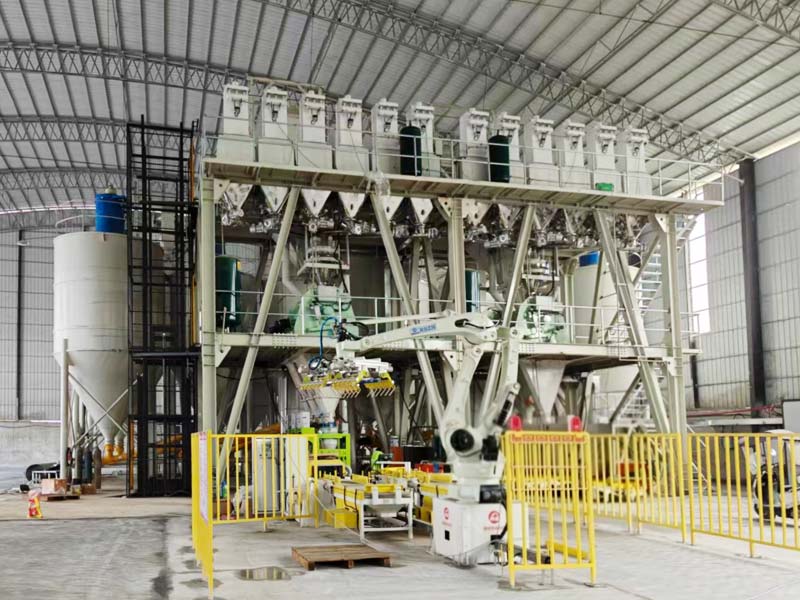
Invia la tua gamma di prodotti, output imballato target, modello di spostamento, informazioni sulle materie prime e imballaggio preferito Includi un disegno dell'edificio con altezza utilizzabile, punti di accesso e utilità disponibili.
Per un layout dell'impianto personalizzato e revisione delle attrezzature, identificare quali attrezzature di preparazione, stoccaggio e imballaggio esistono già Contrassegnare i prodotti futuri separatamente dai requisiti immediati.
Definire chi possiede lo sviluppo e il test della formulazione La proposta di attrezzatura dovrebbe spiegare come verrà implementata la produzione di adesivo per piastrelle con i materiali approvati. Ciò implica che l'acquisto automatico di una linea fornisce una formula convalidata o una certificazione del prodotto finito.
Conclusione
La produzione affidabile di adesivo per piastrelle inizia con le specifiche del prodotto e lo segue attraverso la preparazione del materiale, il dosaggio, la miscelazione, il trasferimento e l'imballaggio Selezionare la linea attorno a quella sequenza completa, quindi verificarla con prove rappresentative.
Condividi il tuo piano di prodotti adesivi, le materie prime e il layout di fabbrica con MixingPlantPro. Richiedi una revisione della linea di malta secca specifica del progetto per discutere una configurazione adatta alle vostre esigenze di produzione.
FAQ
Quale attrezzatura è necessaria per la produzione di adesivi per piastrelle?
Una linea di polvere secca necessita di disposizioni definite di stoccaggio, dosaggio, miscelazione, trasferimento, imballaggio e controllo della polvere. La preparazione della sabbia dipende dal materiale in entrata. Confermare l'intero ambito di fornitura anziché assumere che un pacchetto miscelatore includa ogni operazione a monte e a valle.
Un impianto di malta secca di tipo officina può produrre adesivo per piastrelle?
Sì. La pagina del prodotto del nostro laboratorio elenca esplicitamente l'adesivo per piastrelle come applicazione La configurazione finale deve ancora corrispondere alla formulazione approvata, alle quantità dei lotti, alle condizioni di costruzione e al programma di imballaggio L'idoneità del prodotto deve essere dimostrata attraverso prove concordate.
Viene aggiunta acqua durante la produzione di polvere secca?
L'acqua non viene aggiunta intenzionalmente durante il percorso di miscelazione a secco e confezionamento qui descritto Il liquido di miscelazione specificato viene introdotto durante la preparazione dell'adesivo per l'uso L'umidità in entrata deve comunque essere controllata attraverso la materia prima approvata e i requisiti di conservazione.
Un grado di miscelazione più elevato garantisce un adesivo più confezionato?
No. Dosaggio, trasferimento, confezionamento, cambi e interruzioni della produzione possono limitare l'output Confrontare la linea completa utilizzando la stessa formulazione e le stesse ipotesi operative Richiedere la prova dell'output confezionato accettato, non solo la velocità teorica del mixer.
L'acquisto di una linea di produzione garantisce una classificazione adesiva?
No. Le prestazioni dell'attrezzatura e le prestazioni del prodotto finito richiedono prove diverse La classificazione dell'adesivo dichiarata deve essere supportata dai test applicabili sul prodotto Definire la responsabilità della formulazione, il campionamento e i requisiti di laboratorio come parte del progetto.


