
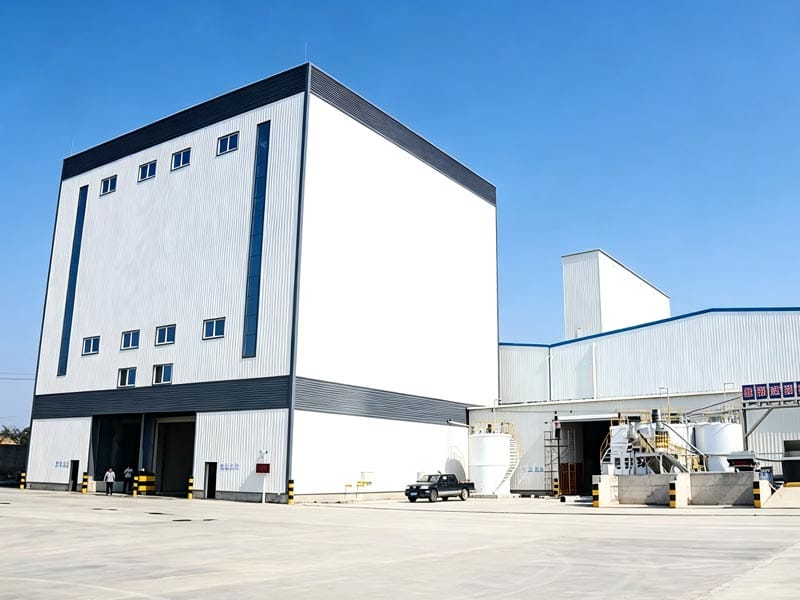
La resolución de problemas de la planta de lotes es más efectiva cuando comienza con el síntoma de producción que con una suposición sobre el componente fallido. La baja producción, el pesaje inestable, el concreto inconsistente, las interrupciones del transportador y los retrasos en la descarga pueden tener varias causas posibles, y reemplazar una pieza antes de definir el síntoma a menudo hace perder tiempo.
Un mejor enfoque es seguir la secuencia de material y control. Verifique qué se le pidió a la planta que hiciera, qué sucedió realmente, dónde dejó de cambiar el proceso como se esperaba y qué evidencia respalda la próxima inspección.
Esta guía explica un método práctico de solución de problemas de plantas dosificadoras para equipos de producción de concreto. También muestra lo que los compradores de plantas deben solicitar en el diseño del equipo para que futuras fallas sean más fáciles de aislar y corregir.
Comience a solucionar problemas de plantas por lotes con el síntoma de producción
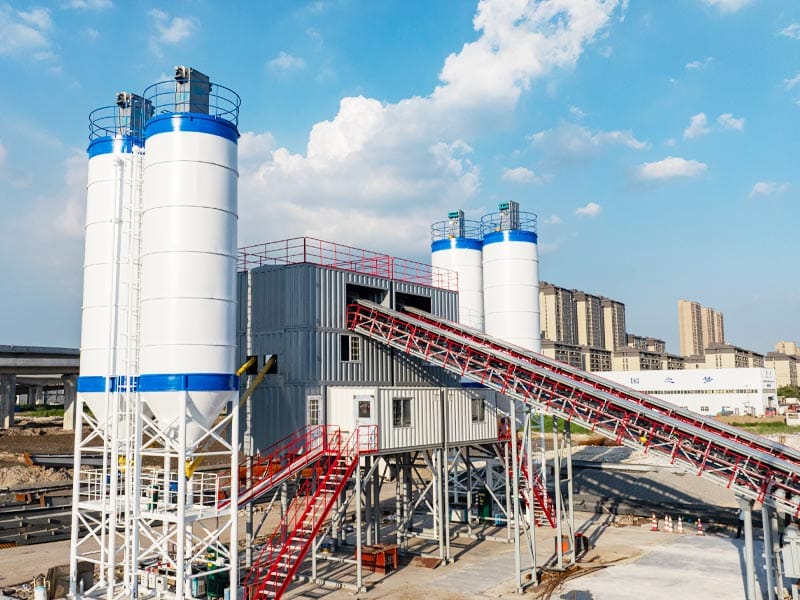
Un código de falla es útil, pero no debería reemplazar la observación. La misma alarma puede aparecer después de diferentes eventos ascendentes y el mismo problema mecánico puede crear diferentes síntomas de producción.
Comience a solucionar problemas de la planta dosificadora registrando cuatro cosas: qué vio el operador, cuándo sucedió, qué receta o condición de producción estaba activa y si el síntoma se repite.
| Síntoma observado | Primer sistema a comprobar | Evidencia a capturar antes de cambiar la configuración |
|---|---|---|
| El ciclo por lotes se vuelve más lento | Secuencia de alimentación, pesaje, mezcla y descarga | Marcas de tiempo de etapa, alarmas de espera y niveles de material |
| La lectura del peso es inestable | Montaje a escala, aislamiento mecánico y cableado | Lectura vacía, lectura cargada e historial de mantenimiento reciente |
| Cambios en la consistencia del concreto | Hidratación agregada, dosificación de agua y ejecución de recetas | Datos de humedad, informe de lotes y resultados de pruebas de hormigón fresco |
| La transferencia agregada se detiene | Secuencia de transportador o elevador | Estado de enclavamiento, estado del motor y estado del toldo receptor |
| El mezclador no se descarga normalmente | Puerta de descarga, preparación del receptor y material residual | Señal de puerta, estado del aire o actuador e inspección visual bajo aislamiento seguro |
Este método de síntomas primero evita que la resolución de problemas de plantas por lotes se convierta en un ajuste aleatorio. Preserve la evidencia original antes de restablecer las alarmas o cambiar los valores de calibración siempre que sea seguro y práctico hacerlo. La buena resolución de problemas de plantas por lotes depende de mantener intacto el primer conjunto de observaciones.
Baja producción de plantas: encuentre la etapa que realmente está esperando
Cuando la producción cae por debajo del ritmo esperado, el mezclador no es automáticamente el problema. Una planta de concreto es una secuencia de operaciones de almacenamiento, alimentación, pesaje, transferencia, mezcla y descarga. La etapa más lenta y no superpuesta puede limitar todo el ciclo.
Para solucionar problemas de plantas dosificadoras, compare las marcas de tiempo reales para cada etapa. Si el pesaje del agregado finaliza a tiempo pero el mezclador espera el polvo, investigue la alimentación del polvo en lugar de la velocidad del mezclador. Si la mezcla está completa pero la descarga espera un camión o una tolva receptora, la interfaz posterior es la restricción.
Considere una planta hipotética con un ciclo de repetición planificado de 90 segundos. Durante la producción, el ciclo aumenta a 120 segundos. Si el mezclador aún completa su paso de mezcla en el tiempo esperado pero la carga del polvo tarda 30 segundos más, cambiar los parámetros del mezclador no restaurará la producción.
En un planta mezcladora de hormigón con cinturón lateral, el agregado se mueve a través de transportadores planos e inclinados antes de llegar al almacenamiento temporal sobre el mezclador. En a planta mezcladora de hormigón de cangilones de montaje lateral, el agregado utiliza una ruta intermitente de salto y elevación. Por lo tanto, la resolución de problemas de la planta de dosificación debe seguir la arquitectura de alimentación real en lugar de aplicar el mismo diagnóstico a ambas configuraciones.
Pesaje inestable: separe la báscula del proceso de alimentación
Las lecturas de peso inestables o inesperadas son un síntoma común de solución de problemas de plantas por lotes, pero pueden producirlos varios problemas diferentes.
Primero determine si la báscula vacía es estable. Luego aplique una carga conocida o controlada cuando lo permita el procedimiento de prueba. Si la indicación cambia mientras la masa del material no cambia, inspeccione el conjunto de pesaje, los soportes, el cableado y las influencias ambientales.
Si la báscula en sí es estable pero la dosificación automática sobrepasa o supera repetidamente al objetivo, el problema puede estar en la secuencia de alimentación y no en el elemento de medición. El material en vuelo, la respuesta de la válvula, la velocidad del alimentador y los ajustes de corte del controlador afectan la dosis final.
NRMCA guía de certificación de plantas requiere verificación de escalas y dispositivos dosificadores volumétricos dentro de su programa y distingue la verificación de equipos de la operación de producción de rutina. Esto es útil al construir un proceso de resolución de problemas de una planta dosificadora: confirme el sistema de medición antes de usar la calibración para compensar una falla de alimentación.
Nuestras configuraciones de plantas de concreto utilizan disposiciones de sensores multipunto y controles de dosificación automatizados. Las características del producto identifican qué inspeccionar, pero solo se debe hacer una afirmación de precisión numérica utilizando la base de prueba especificada y los criterios de aceptación del proyecto.
El hormigón se vuelve más húmedo o seco: compruebe la humedad antes de cambiar la receta
Cuando la consistencia del concreto cambia sin una revisión intencional de la receta, la resolución de problemas de la planta dosificadora debe incluir la humedad agregada cerca del comienzo de la investigación.
La arena puede ganar o perder humedad superficial después de la lluvia, el drenaje, el sol o el movimiento de la reserva. Si el sistema de control todavía utiliza un valor de humedad antiguo, puede pesar la cantidad incorrecta de agregado húmedo y agregar la cantidad incorrecta de agua separada.
La guía de NRMCA recomienda verificar las lecturas de la sonda de humedad con respecto a las mediciones de humedad agregada utilizando una muestra representativa tomada cerca de la ubicación de la sonda.
Revisar:
- el valor de humedad utilizado para cada fracción agregada;
- la hora y ubicación de la última prueba de referencia;
- los valores de absorción almacenados para los materiales;
- los objetivos de agregados húmedos corregidos;
- el objetivo corregido de agua discontinua;
- cualquier adición manual de agua.
Nuestra guía para corrección de humedad agregada en lotes de concreto explica el cálculo en detalle. Durante la resolución de problemas de plantas por lotes, el punto clave es confirmar el balance de materiales antes de cambiar la receta aprobada para detectar un síntoma.
Problemas agregados del transportador: diagnostique el seguimiento, la carga y los enclavamientos por separado
Para las plantas alimentadas por cinta, los problemas con el transportador pueden aparecer como baja producción, derrame de material, transferencia incompleta de agregados o un tiempo de espera de secuencia.
Comience a solucionar problemas de la planta dosificadora determinando si la correa está funcionando, si el material entra uniformemente y si la tolva receptora está lista. No ajuste el seguimiento de la correa cuando el problema real sea una compuerta aguas arriba que alimenta un lado con más fuerza.
Inspeccione el transportador únicamente según el procedimiento de aislamiento y seguridad aprobado en el sitio. Busque acumulación de material, rodillos dañados o atascados, posición inusual de la correa y cambios de tensión. Registre dónde comienza la desviación en lugar de ajustar varias ruedas guía a la vez.
Nuestra configuración de cinta montada lateralmente utiliza transportadores de agregados planos e inclinados. Eso significa que un registro de solución de problemas útil debe identificar qué sección del transportador está afectada, el material que se transporta y las condiciones de producción cuando aparece el síntoma.
Si una correa se dispara sólo bajo cargas pesadas, compare la corriente del motor, el patrón de carga y la acumulación de material con un ciclo normal. Una sobrecarga recurrente merece una investigación por causa raíz; restablecer repetidamente un dispositivo de protección no establece que la operación continua sea segura. En la resolución de problemas de plantas por lotes, un disparo repetido es evidencia a investigar, no un paso operativo normal.
Skip Hoist no completa el ciclo: siga la secuencia de elevación
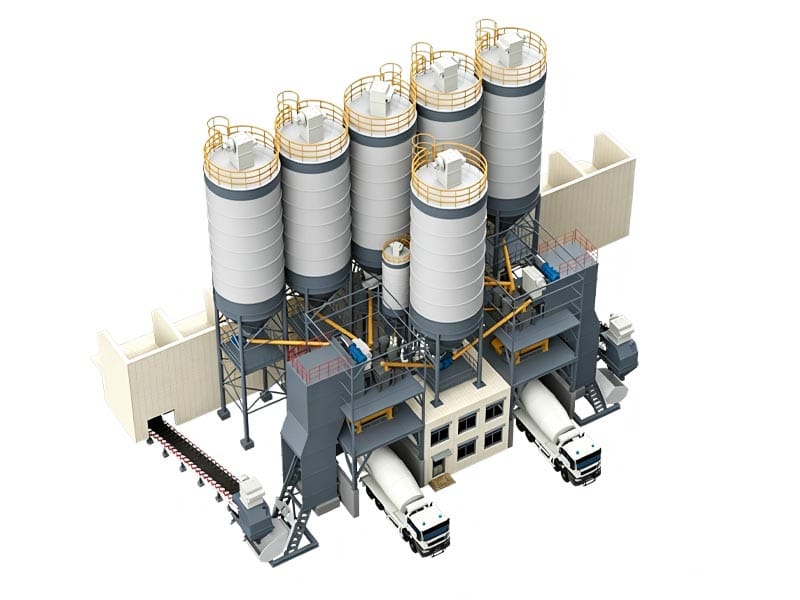
Un sistema de elevación tiene una ruta de diagnóstico diferente a la de una cinta transportadora. El ciclo de elevación depende de la carga, el recorrido, la confirmación de la posición, el frenado, la descarga y el regreso seguro.
Nuestras plantas de cangilones montados en lo alto y en los lados utilizan elevación sincronizada de doble cable y múltiples protecciones de límites. En el planta mezcladora de hormigón con cubeta aérea, los elevadores del contenedor se agregan verticalmente hacia el mezclador.
Durante la resolución de problemas de la planta dosificadora, identifique exactamente dónde se detiene la secuencia. ¿El contenedor no pudo recibir un comando de inicio? ¿Comenzó pero no logró alcanzar la siguiente posición confirmada? ¿Llegó pero no descargó? ¿El controlador impidió el siguiente movimiento porque otro enclavamiento permaneció activo?
No eluda un interruptor de límite o protección de elevación para mantener la producción en funcionamiento. El equipo de elevación requiere inspección y servicio calificados de acuerdo con las instrucciones del fabricante y las reglas del sitio aplicables.
El registro de mantenimiento útil debe incluir la posición, la alarma, el estado del comando y la condición física observada antes del reinicio. Esa información facilita el diagnóstico de fallas repetidas y fortalece la resolución posterior de problemas de plantas por lotes.
La alimentación con polvo lleva demasiado tiempo: verifique el flujo antes de ajustar la báscula
El cemento y otros polvos pueden llegar a la tolva de pesaje a través de tornillos, conductos asistidos por aire u otras disposiciones de transporte específicas del proyecto. La dosificación lenta del polvo puede aumentar el tiempo del ciclo incluso cuando la báscula en sí funciona correctamente.
En la resolución de problemas de plantas dosificadoras, separe tres preguntas:
- ¿El material sale del silo de almacenamiento?
- ¿El dispositivo transportador mueve el flujo de material esperado?
- ¿La válvula dosificadora final se detiene en el objetivo requerido?
Nuestras configuraciones de planta de cangilones describen el transporte de polvo por flotación de aire y válvulas de mariposa dobles para medición gruesa y fina. Si la etapa gruesa se vuelve inusualmente lenta, inspeccione el suministro de material y la ruta de transporte antes de cambiar los parámetros de dosificación fina.
La humedad, la compactación o la acumulación del polvo también pueden cambiar el flujo. Inspeccionar únicamente a través de puntos de acceso aprobados bajo aislamiento seguro. No golpee, ingrese o abra equipos presurizados o cargados sin el procedimiento requerido.
Sobrecarga del mezclador o corriente anormal: busque aguas arriba y dentro del mezclador
Una alarma de sobrecarga del mezclador no debería conducir automáticamente a un reemplazo del motor. La solución de problemas de la planta de dosificación debe determinar primero si el mezclador recibió el lote previsto, si el concreto era inusualmente rígido y si el material endurecido o la interferencia mecánica aumentaron la resistencia.
Compare el registro de lote con un lote normal. Confirmar cantidades de áridos, polvos y agua. Compruebe si la secuencia de alimentación entregó dos lotes o una cantidad excesiva antes de completar la descarga anterior.
Después de un aislamiento seguro, el personal calificado puede inspeccionar las herramientas de mezcla, los revestimientos y la acumulación de material de acuerdo con el manual del equipo. Nuestra planta de dosificación móvil utiliza mezcla forzada de dos ejes, mientras que planta dosificadora de hormigón prefabricado utiliza mezcla planetaria y múltiples puertas de descarga. Por lo tanto, los puntos de inspección difieren según la arquitectura del mezclador.
Utilice la corriente de funcionamiento como evidencia, no como el diagnóstico en sí. Una corriente alta puede indicar carga excesiva, resistencia mecánica u otro problema eléctrico o de accionamiento. El personal calificado debe comparar la condición medida con los datos operativos aprobados del equipo.
La descarga es lenta o incompleta: verifique tanto el receptor como la puerta
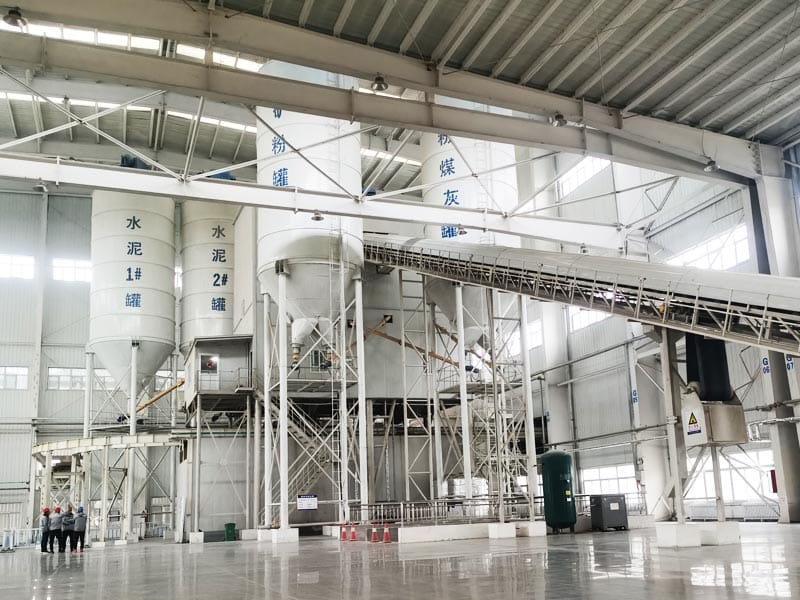
Cuando un mezclador no se descarga según lo previsto, el actuador de compuerta es sólo una posible causa. Algunas plantas impiden deliberadamente la descarga hasta que el camión, el cucharón o la tolva aguas abajo estén listos.
Por lo tanto, la solución de problemas de la planta de dosificación debería verificar la secuencia permisiva de descarga completa. ¿Está el receptor en posición? ¿Se emite el comando de descarga? ¿Cambia la posición de la compuerta? ¿El concreto sale físicamente del mezclador a la velocidad esperada?
El material endurecido residual, un conducto obstruido o una tolva receptora que ya está llena pueden crear un síntoma de producción similar.
Para la producción de prefabricados, múltiples puertas de descarga pueden soportar diferentes rutas, pero el sistema de control aún necesita saber qué destino está disponible. Una estación de fundición retrasada puede parecerle al operador un retraso del mezclador incluso cuando el mezclador en sí está en buen estado.
Es por eso que una pantalla de solución de problemas debe mostrar tanto el estado del equipo como los permisivos posteriores cuando sea práctico.
Los dispositivos neumáticos se mueven lentamente: verifique el sistema de aire antes de reemplazar los actuadores
Muchas plantas dosificadoras utilizan cilindros neumáticos y válvulas para compuertas, dosificación y funciones de descarga. Cuando estos dispositivos se vuelven lentos o no alcanzan su posición, es posible que el actuador no sea la causa principal.
La resolución de problemas de la planta de lotes debe verificar primero la condición de suministro de aire comprimido especificada para el equipo. Compruebe si el problema afecta a un dispositivo o a varios. Un síntoma en toda la planta sugiere un problema de suministro común; un síntoma de un solo dispositivo reduce la investigación.
Inspeccionar filtros, reguladores, tuberías, accesorios, válvulas de solenoide y movimiento mecánico según la documentación de mantenimiento. La contaminación por agua, las fugas o el flujo restringido pueden afectar la respuesta neumática.
Nunca aumente la presión por encima de la configuración del equipo aprobado simplemente para hacer que un cilindro lento se mueva más rápido. El rango de operación pertenece al diseño del equipo y debe confirmarse a partir de la documentación suministrada.
Alarmas de recolección de polvo o mala extracción: captura separada de la filtración
Pueden surgir problemas de polvo porque el polvo no se captura en la fuente, porque el flujo de aire es insuficiente, porque los filtros están restringidos o porque el material recolectado no puede descargarse correctamente.
Para solucionar problemas de plantas dosificadoras, inspeccione el sistema como ruta de flujo. Comience en el punto de generación de polvo y siga el conducto hasta el colector y descargue.
Una zona visiblemente polvorienta no demuestra automáticamente que el elemento filtrante haya fallado. Una conexión abierta, un conducto dañado, una mala posición de la campana o un flujo de aire incorrecto pueden crear el mismo síntoma.
Cuando se utilice filtración limpia por impulsos, verifique el sistema de limpieza y el suministro de aire comprimido de acuerdo con las instrucciones del fabricante. Si se proporciona monitoreo de presión diferencial, compare la lectura con el rango operativo aprobado en lugar de usar un límite genérico de otro colector.
Nuestros productos vegetales de concreto incorporan disposiciones de control de polvo alrededor del manejo del polvo. La configuración final depende de la planta y el proyecto seleccionados, por lo que la resolución de problemas debe seguir el diseño real del conducto y del colector instalados.
Alarma eléctrica o de control: conserve la secuencia antes de reiniciar
La resolución de problemas de la planta dosificadora moderna depende en gran medida del sistema de control porque el controlador sabe qué comando se envió y qué señal de retroalimentación se esperaba.
Antes de reiniciar, registre el texto de la alarma, la marca de tiempo, la receta, el número de lote y el estado de la máquina. Compruebe si la alarma es el primer evento o una consecuencia de una falla anterior.
Por ejemplo, puede ocurrir un tiempo de espera de inicio del mezclador porque un enclavamiento aguas arriba no se despejó. Puede aparecer una alarma del transportador después de que el mezclador deja de aceptar agregado. La alarma final en la pantalla no siempre es la primera causa.
Las funciones de tendencia o de historial de eventos pueden hacer visibles estas relaciones. Durante la adquisición de la planta, pregunte si el sistema de control registra alarmas, comandos, valores medidos y anulaciones manuales en una forma que pueda revisarse más adelante.
El personal eléctrico calificado debe investigar la energía inestable, el cableado dañado, los sensores fallidos y los componentes de control. No omita los circuitos de protección ni los enclavamientos como parte de la solución de problemas de rutina de la planta dosificadora.
Utilice una matriz de síntomas en lugar de reemplazar piezas mediante conjeturas
Una matriz de síntomas ayuda a los operadores a decidir qué evidencia recopilar antes de agravar el problema.
| Síntoma | Posibles sistemas involucrados | Primera evidencia útil |
|---|---|---|
| El tiempo del ciclo aumenta | Alimentación, pesaje, mezclador, descarga, receptor | Marcas de tiempo etapa por etapa |
| Deriva de peso por lotes | Escala, alimentador, acumulación de material, cableado | Estabilidad vacía y verificación de carga de referencia |
| El hormigón se moja repentinamente | Humedad agregada, dosificación de agua, adición manual | Registros de humedad y agua discontinua |
| Agregado que no llega al mezclador | Puerta, transportador o contenedor, enclavamientos | Estado del motor, señales de posición y niveles de tolva |
| La corriente del mezclador aumenta | Carga por lotes, consistencia del concreto, acumulación, accionamiento | Registro por lotes y tendencia actual |
| Retraso de descarga | Puerta, receptor, rampa, control permisivo | Comando, retroalimentación y señal lista para el receptor |
La matriz no identifica el componente fallido por sí sola. Organiza la resolución de problemas de plantas por lotes para que cada inspección reduzca la incertidumbre. Ese disciplinado proceso de resolución de problemas de plantas por lotes es más confiable que reemplazar piezas de un solo síntoma.
Sepa cuándo detener la producción
La solución de problemas nunca debe requerir que los operadores anulen los sistemas de seguridad o continúen ejecutando equipos que puedan crear una condición insegura o dañar la planta.
Deténgase y escale de acuerdo con el procedimiento del sitio cuando haya movimiento mecánico incontrolado, equipo de elevación dañado, problema eléctrico grave, daño estructural, ruido de conducción anormal, un bloqueo de seguridad fallido u otra condición identificada por el manual del equipo o el ingeniero responsable.
Asimismo, dejar de producir concreto cuando la planta no pueda demostrar que las cantidades de dosificación o el control de agua cumplan con los requisitos aplicables del proyecto.
La presión de producción no es evidencia de que una falla sea menor. Un buen procedimiento de resolución de problemas de una planta dosificadora define tanto los pasos de inspección como las condiciones que finalizan la resolución de problemas a nivel del operador.
Diseñe la planta de manera que la solución de problemas futuros sea más fácil
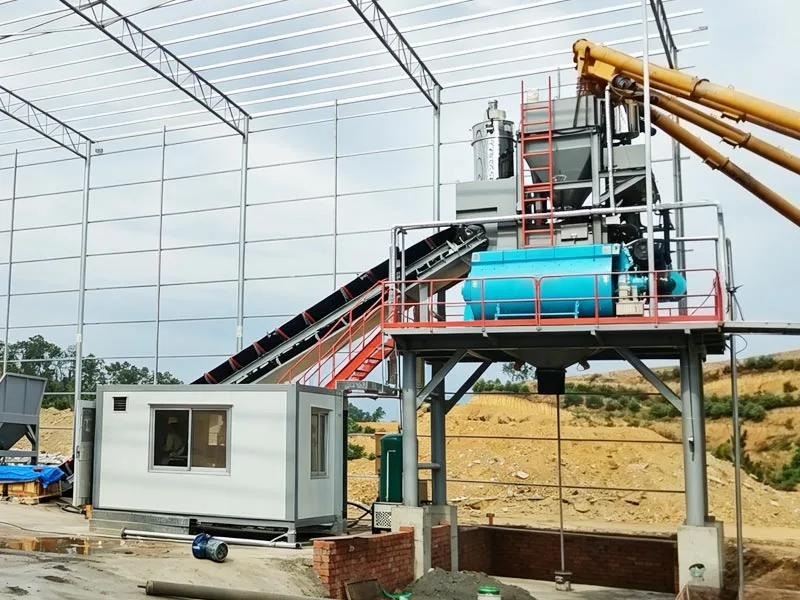
La solución de problemas comienza durante la adquisición. El acceso al equipo, la ubicación de los sensores, las aberturas de inspección, el historial de alarmas y los registros de lotes determinan la facilidad con la que un equipo de producción puede investigar los problemas más adelante.
Nuestro servicio personalizado de configuración de plantas de concreto permite revisar el diseño del sitio y la disposición del equipo según los requisitos de producción. Durante esa revisión, incluir el mantenimiento y el acceso al diagnóstico en lugar de centrarse únicamente en la capacidad y la huella.
Pregunta por:
- listas de equipos e instrumentación;
- dibujos eléctricos y de control;
- descripciones de alarmas;
- puncte de inspecție recomandate;
- proceduri de verificare a pesajului;
- requerimientos de acceso al mantenimiento;
- identificare de spartări;
- funciones de registro de eventos y lotes.
Nuestra guía existente para mantenimiento preventivo de plantas dosificadoras complementa la resolución de problemas de plantas dosificadoras centrándose en la inspección planificada antes de que los síntomas interrumpan la producción.
Conclusión
La resolución de problemas de la planta de lotes funciona mejor cuando el equipo diagnostica la secuencia de producción en lugar de adivinar qué componente ha fallado. Comience con el síntoma, preserve la evidencia, siga la ruta del material y del control y cambie una variable justificada a la vez.
El bajo rendimiento puede originarse en la alimentación o en la espera aguas abajo. El pesaje inestable puede estar relacionado con la mecánica, la electricidad o la dosificación. La consistencia del concreto puede cambiar porque cambió la humedad del agregado, no porque lo hizo el mezclador. El propósito de la resolución de problemas es separar esas posibilidades de manera eficiente y segura.
Si está planificando o revisando una planta de concreto, envíe su configuración, requisitos de producción y condiciones del sitio a través de nuestro página de contacto. Una planta diseñada con equipos accesibles, registros de control útiles e interfaces claras es más fácil de operar y diagnosticar cuando cambia la producción.
Preguntas frecuentes
¿cuál es el primer paso en la resolución de problemas de plantas dosificadoras?
Registre el síntoma de producción exacto antes de cambiar la configuración. Tenga en cuenta el lote, la hora, la receta activa, las alarmas y la etapa en la que la secuencia dejó de comportarse normalmente. Esta evidencia ayuda a identificar qué sistema debe verificarse primero.
¿por qué una planta dosificadora produce repentinamente hormigón inconsistente?
Las posibles causas incluyen cambios en la humedad agregada, ajuste incorrecto del agua, error de dosificación, cambio de receta, variación de material o problemas de mezcla. Verifique los registros de lotes y los datos de humedad antes de asumir que el mezclador es el responsable.
¿Por qué el ciclo de una planta dosificadora se vuelve más lento?
La etapa limitante puede ser la alimentación agregada, la dosificación del polvo, el pesaje, la mezcla, la descarga o la disponibilidad del receptor posterior. Compare las marcas de tiempo de las etapas para identificar dónde entra tiempo de espera adicional en el ciclo.
¿qué causa las lecturas inestables a escala de las plantas por lotes?
Las posibles causas incluyen interferencia mecánica con la tolva de pesaje, acumulación de material, problemas de cableado, problemas con los sensores, vibraciones o efectos ambientales. Verifique el sistema de medición antes de alterar los parámetros de dosificación.
¿Cuándo deben los operadores dejar de solucionar problemas y llamar al personal de mantenimiento?
Escalar cuando la falla involucre sistemas de seguridad, riesgos eléctricos, equipos de elevación, daños estructurales, condiciones mecánicas anormales, viajes repetidos de protección o cualquier trabajo que requiera acceso más allá del procedimiento autorizado por el operador.


