

Die Gewichtsschwankung des Mörserbeutels wird normalerweise nicht durch einen einzigen Fehler verursacht. Ein Beutel kann schwer oder leicht werden, weil die Verpackungswaage driftet, der Zuführer nicht konstant stoppt, das Produkt von Charge zu Charge unterschiedlich fließt, der Beutel nicht richtig positioniert ist oder Material nach dem Cutoff-Befehl immer noch fällt.
Für einen Trockenmörtelhersteller ist dies wichtig, da die Verpackung die letzte Produktionsstufe ist, bevor das Produkt Lagerung und Versand erreicht. Selbst wenn Chargen und Mischen stabil sind, kann ein inkonsistentes Beutelgewicht zu Nacharbeiten, Kundenbeschwerden und schlechter Produktionseffizienz führen.
Unser Trockenmörtelmischanlage vom Werkstattetyp Überträgt Mischmaterial per Schneckenförderer auf das Verpackungssystem, während unsere Trockenmörtelanlage vom Turmtyp Zuführt Fertigmaterial aus dem vertikalen Prozess in die automatische Verpackung oder Massenlieferung. In diesem Leitfaden wird erläutert, wie die Gewichtsschwankung von Mörtelbeuteln untersucht werden kann, ohne davon auszugehen, dass der Wägesensor immer die Ursache ist.
Was bedeutet eigentlich die Gewichtsschwankung des Mörserbeutels?
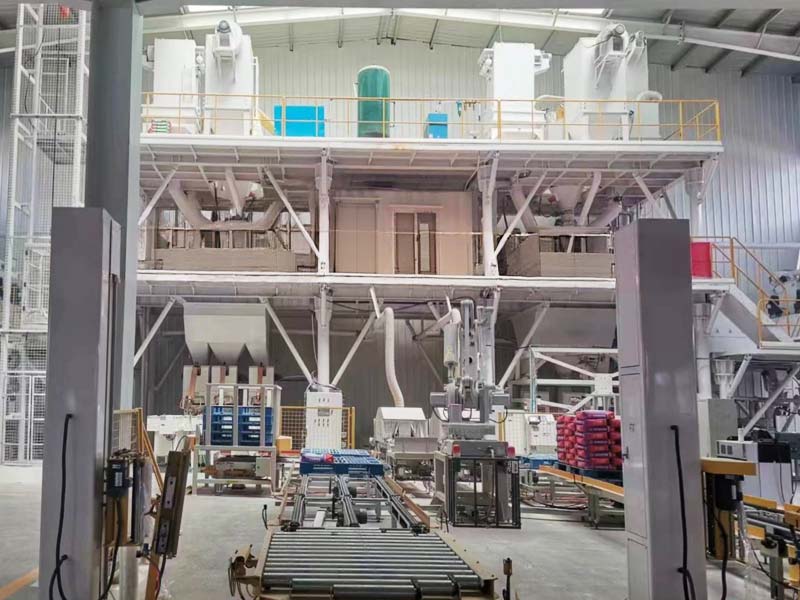
Unter Gewichtsschwankungen des Mörtelbeutels versteht man, dass die Nettomenge an fertigem Trockenmörtel von der vorgesehenen Verpackungsmenge abweicht oder stärker variiert, als die Produktionsspezifikation zulässt.
Im ersten Schritt wird genau definiert, was gemessen wird Das Bruttobeutelgewicht umfasst den Beutel selbst. Der Nettoinhalt ist die Produktmenge im Inneren der Verpackung.
Die aktuelle NIST-Handbuch 133 Verfahren zur Überprüfung des Nettoinhalts verpackter Waren vorsieht Es ist in erster Linie für die Prüfung der Konformität von Gewichten und Maßen geschrieben, aber es ist auch für industrielle Verpackungsvorgänge nützlich, da es das Verpackungsgewicht, die Testausrüstung und die Bewertung des Nettoinhalts klar trennt.
Für die Gewichtsvariation von Mörtelbeuteln sollten Produktionsteams daher Folgendes definieren:
- Zielnettogewicht;
- Beuteltaragewicht;
- Tatsächliches Bruttogewicht;
- Tatsächliches Nettogewicht;
- Die zur Überprüfung verwendete Testskala;
- Die vom Markt oder Projekt geforderten Akzeptanzkriterien.
Vergleichen Sie einen Bruttogewichtswert nicht direkt mit einer Nettoinhaltsanforderung.
Beginnen Sie mit einer unabhängigen Prüfskala
Die Gewichtsschwankung des Mörserbeutels sollte zunächst anhand einer geeigneten unabhängigen Referenzskala bestätigt werden.
Wenn der Produktionspacker sagt, dass ein Beutel die richtige Menge enthält, die Kontrollskala jedoch ein anderes Ergebnis zeigt, liegt das Problem möglicherweise im Wägesystem des Verpackers. Wenn beide Skalen übereinstimmen, die Beutel jedoch voneinander abweichen, kann das Problem in der Zuführung, dem Cutoff, dem Produktfluss oder der Beutelhandhabung liegen.
Das NIST-Handbuch 44 behandelt technische Anforderungen an gewerbliche Wäge - und Messgeräte, einschließlich Waagen und automatische Wägesysteme Siehe die Aktuelles NIST-Handbuch 44 Für die jeweils geltenden Gerätekategorien.
Für eine Produktionsuntersuchung erfassen Sie den Identifikations- und Überprüfungsstatus der Kontrollwaage. Die Gewichtsschwankung des Mörserbeutels kann nicht zuverlässig bewertet werden, wenn die Referenzwaage selbst unsicher ist.
Trennen Sie den Fehler im Packerskalierfehler vom Zuführfehler
Ein häufiger Fehler bei der Fehlerbehebung ist die Neukalibrierung der Verpackungsskala jedes Mal, wenn Gewichtsschwankungen bei Mörtelbeuteln auftreten.
Die Packwaage misst möglicherweise korrekt, während der Feeder über das Ziel hinausschießt Trockenpulver bewegt sich noch kurze Zeit weiter, nachdem der Feeder einen Stoppbefehl erhalten hat Material, das sich bereits im Inneren der Schraube, des Laufrads, der Rutsche oder des Füllrohrs befindet, kann weiter in den Beutel gelangen.
Für jeden Testbeutel, notieren:
| Produktionswert | Was es dir sagt | Mögliches Problem, wenn abnormal |
|---|---|---|
| Zielgewicht | Vom Kontrollsystem angeforderte Menge | Falsche Rezept - oder Paketeinstellung |
| Packer angegebenes Gewicht | Vom Packsystem gemessene Menge | Maßstab oder Messproblem |
| Unabhängiges Nettogewicht | Referenzmenge tatsächlich im Beutel | Bestätigt echte Gewichtsschwankungen bei Mörtelbeuteln |
| Füllzeit | Zeitaufwand bis zum Erreichen des Cutoffs | Materialfluss- oder Zuführungswechsel |
| Endgültiges Überschwingen | Materialeintrag nach dem Cutoff | Futterantworten oder Material im Flug |
Dieser Ansatz trennt die Messung von der Dosierung Die beiden Probleme erfordern möglicherweise unterschiedliche Korrekturmaßnahmen.
Grobe und feine Fütterung wirken sich auf das endgültige Beutelgewicht aus
Viele quantitative Abfüllsysteme verwenden mehr als eine Zuführstufe Eine schnelle Stufe bewegt den größten Teil des Produkts in den Beutel, während eine langsamere Stufe sich dem endgültigen Ziel vorsichtiger nähert.
Die Gewichtsschwankung des Mörserbeutels kann zunehmen, wenn der Übergang zwischen diesen Stufen schlecht auf das Produkt abgestimmt ist.
Wenn die Grobfütterung zu nahe am Ziel weitergeht, kann es sein, dass beim Abschneiden zu viel Material in Bewegung bleibt, beginnt die Feinfütterung zu früh, kann die Packungsgeschwindigkeit unnötig sinken.
Vergleichen Sie zur Fehlersuche mehrere aufeinanderfolgende Beutel und erfassen Sie das Gewicht, bei dem sich Grobfutter in Feinfutter ändert. Überprüfen Sie dann, ob sich das endgültige Überschwingen ändert, wenn sich der Produktfluss ändert.
Kopieren Sie keine Grenzwerte von einem anderen Mörtelprodukt Fliesenkleber, Wandkitt, Mauermörtel und Produkte auf Gipsbasis können unterschiedlich durch dieselbe Verpackungsausrüstung fließen.
Produktflussfähigkeit kann zu Gewichtsschwankungen bei Mörserbeuteln führen
Derselbe Verpacker kann sich unterschiedlich verhalten, wenn sich die Trockenmörtelformulierung ändert.
Partikelgrößenverteilung, Schüttdichte, Feinpulvergehalt, Feuchtigkeit und Zusatzstoffe können die Geschwindigkeit des Materialeinflusses in den Beutel verändern.
Ein frei fließendes Produkt kann sich schnell weiterbewegen, nachdem sich der Zuführer verlangsamt hat. Ein kohäsives Pulver kann intermittierend überbrücken oder zuführen, wodurch das Steuersystem länger braucht, um das Ziel zu erreichen.
Wenn die Gewichtsschwankung des Mörtelbeutels nur bei einem Produkt auftritt, vergleichen Sie:
- Schüttdichte;
- Sandgradierung;
- Feinpulvergehalt;
- Feuchtigkeit;
- Produkttemperatur;
- Zusatzstoffgehalt;
- Füllzeit.
Unser Produktionsleitfaden für Fliesenkleber Erklärt, warum Verpackungskapazität und Pulverfluss als Teil der kompletten Produktionslinie und nicht als isolierter Endschritt bewertet werden sollten.
Änderungen der Massendichte können das Verpackungsverhalten verändern
Absackgeräte füllen Produkt für Masse, aber das Volumenverhalten spielt immer noch eine Rolle, da der Beutel und der Füllweg nur ein begrenztes physisches Volumen haben.
Wird ein Mörtel weniger dicht, nimmt dieselbe Nettomasse mehr Volumen ein, der Beutel kann sich anders füllen, weniger effektiv entlüften oder beim Befüllen mehr Gegendruck erzeugen.
Bei zunehmender Schüttdichte kann das Produkt mit weniger Volumen im Beutel das Zielgewicht erreichen.
Die Gewichtsschwankung des Mörtelbeutels sollte daher zusammen mit der Schüttdichte überprüft werden, wenn sich eine Produktformel, eine Sandquelle oder ein Mischzustand ändert.
Wenn sich beispielsweise ein 25 kg schweres Zielprodukt von einer anschaulichen losen Schüttdichte von 1.400 kg/m³ auf 1.250 kg/m³ ändert, nimmt dieselbe Masse ca. 121TP3 T mehr Volumen ein, das ist eine vereinfachte Berechnung, keine Produktspezifikation, es zeigt, warum sich ein Packer anders verhalten kann, obwohl das Zielgewicht unverändert ist.
Feuchtigkeit und Backformen können die Nahrungsaufnahme stören
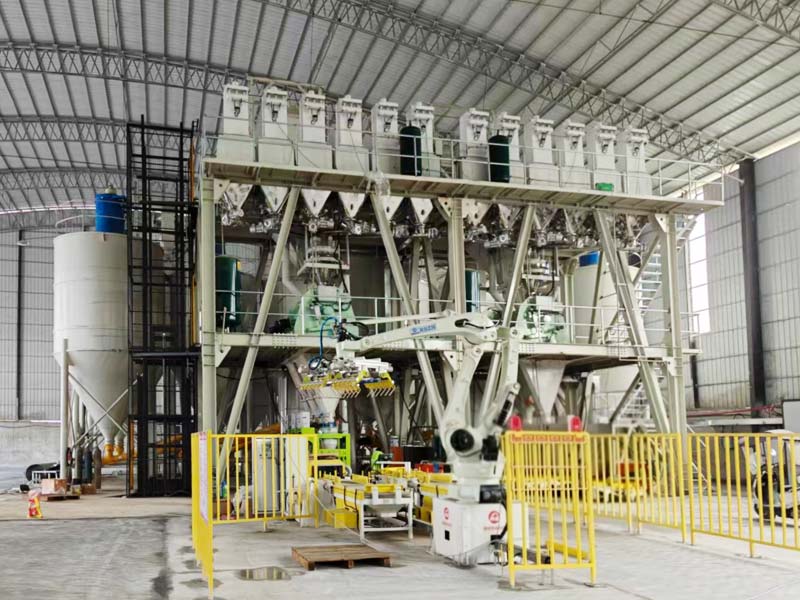
Trockenmörtel sollte in stabilem, frei fließendem Zustand das Verpackungsstadium erreichen, überschüssige Feuchtigkeit kann zu Anbackungen, Ablagerungen oder einer inkonsistenten Fütterung führen.
Die Gewichtsschwankung des Mörserbeutels kann daher ein nachgeschaltetes Symptom eines vorgelagerten Rohstoff- oder Lagerungsproblems sein.
Überprüfen Sie, ob das Produkt: ist
- Klumpen bildend;
- Kleben im fertigen Produkttrichter;
- Aufbau im Schneckenförderer;
- Überbrückung oberhalb des Packereinlasses;
- Wechsel nach langer Lagerung in einem Pufferbehälter.
Unsere Werkstatt-Trockenmörtellinie ist so konzipiert, dass sie gleichmäßig gemischtes Fertigprodukt per Schneckenförderer in das Verpackungssystem bewegt. Wenn der Transferweg teilweise blockiert ist oder der Produktfluss inkonsistent wird, kann der Verpacker Material ungleichmäßig aufnehmen.
Der Trichtergehalt kann die Verpackungsstabilität beeinträchtigen
Der Verpacker sollte Material unter einigermaßen stabilen Vorlaufbedingungen aufnehmen.
Wenn der Endprodukttrichter nahezu leer ist, können sich der Zufuhrkopf und der Produktfluss von dem Zustand unterscheiden, in dem der Trichter voll ist. Ein sich ständig ändernder Trichterstand kann daher je nach Zuführmechanismus zu Gewichtsschwankungen des Mörtelbeutels beitragen.
Vergleichen Sie für einen Produktionscheck die Beutelgewichte bei hohen, mittleren und niedrigen Trichterstufen.
Wenn die Variation in der Nähe eines bestimmten Niveaus zunimmt, überprüfen Sie die Trichtergeometrie, den Zufuhreinlass und die Niveauregulierungsstrategie. Die Lösung kann die Beibehaltung eines Betriebsniveaubereichs umfassen, anstatt die Kalibrierung des Maßstabs zu ändern.
Die gleiche Prüfung kann Aufschluss darüber geben, ob die Materialseigerung im Inneren des Endprodukttrichters das Verpackungsverhalten verschiedener Beutel beeinflusst.
Eine Überbrückung über dem Packer kann zu untergewichtigen Taschen führen
Pulver kann in einem Trichter einen stabilen Bogen oder eine stabile Brücke bilden, anstatt gleichmäßig zum Auslass zu fließen.
Wenn dies geschieht, kann der Packer Material in Impulsen empfangen Füllen kann verlangsamen oder kurz stoppen, dann starten Sie plötzlich, wenn die Brücke zusammenbricht.
Dies kann zu Gewichtsschwankungen bei Mörtelbeuteln und instabilen Zykluszeiten führen.
Suchen Sie nach:
- Lange Füllzeiten, gefolgt von plötzlichem schnellem Fluss;
- Große Variation zwischen aufeinanderfolgenden Beuteln;
- Sichtbares Material, das über dem Auslass hängt;
- Häufiges Eingreifen des Bedieners;
- Änderungen im Zusammenhang mit einem bestimmten Mörtelprodukt.
Fügen Sie keine Vibration, Luftpolster oder andere Strömungshilfen hinzu, ohne den Trichter und die Produkteigenschaften zu überprüfen. Eine übermäßige Unterstützung kann zu einem weiteren instabilen Strömungszustand führen.
Das Gewicht der Beuteltara kann sich auf die Kontrollen des Nettoinhalts auswirken
Die Gewichtsschwankung des Mörserbeutels kann größer erscheinen als tatsächlich, wenn die leeren Beutel selbst erhebliche Gewichtsschwankungen aufweisen.
Wird ein Bruttowiegeverfahren angewendet, muss die Beuteltara korrekt gehandhabt werden, um das Nettogewicht des Produkts zu bestimmen.
Das NIST-Handbuch 133 umfasst Verfahren, die bei der Bewertung verpackter Waren Tara berücksichtigen. Die geeignete Compliance-Methode hängt von der Verpackung und der Gerichtsbarkeit ab, aber die zugrunde liegende Produktionslektion ist einfach: Kennen Sie den tatsächlichen Beitrag der leeren Verpackung.
Wiegen Sie während eines Verpackungsversuchs eine repräsentative Probe leerer Beutel. Überprüfen Sie, ob die Tara je nach Beutellieferant, Material, Feuchtigkeit oder Produktionscharge variiert.
Ziehen Sie ein angenommenes Taragewicht nicht unbegrenzt ab, wenn sich das Verpackungsmaterial ändert.
Beutelposition und Klemmen können das Füllverhalten ändern
Ein Beutel, der nicht richtig auf dem Füllstutzen sitzt, kann den Luftstrom, den Materialfluss und den Produktverlust beeinflussen.
Bestätigen Sie bei Ventilbeuteln, dass das Ventil richtig positioniert ist und während des gesamten Füllzyklus befestigt bleibt Überprüfen Sie bei Beuteln mit offenem Mund, ob der Beutel konstant festgeklemmt ist und sich beim Befüllen nicht verschiebt.
Die Gewichtsschwankungen bei Mörserbeuteln können zunehmen, wenn Bediener Taschen von Zyklus zu Zyklus unterschiedlich installieren.
Beobachten Sie mehrere Packzyklen von der Seite Erfassen Sie, ob unter - oder übergewichtige Beutel mit: übereinstimmen
- schlechte Beutelposition;
- Beutelbewegung;
- Produktleckage;
- Unvollständige Klemmung;
- Luft, die anders entweicht als normal.
Wenn das Muster vom Bediener abhängig ist, kann die Korrekturmaßnahme darin bestehen, das Beutelladeverfahren zu standardisieren, anstatt das Wiegesystem zu ändern.
Staubabsaugung kann die Füllumgebung beeinflussen
Trockenmörtelverpackungen erzeugen Staub, wenn Material in den Beutel gelangt und Luft verdrängt wird.
Die Staubabsaugung ist wichtig für den Arbeitsplatz und die Haushaltsführung, die Absauganordnung sollte jedoch den Wäge- oder Füllvorgang nicht destabilisieren.
Die Gewichtsschwankungen des Mörtelbeutels sollten mit dem Staubkontrollsystem überprüft werden, das unter seinen normalen Produktionsbedingungen arbeitet.
Die britische Gesundheits- und Sicherheitsbehörde Ortsabluftführung Betont die Inbetriebnahme von Absauganlagen unter den realen Betriebsbedingungen, die sie steuern sollen.
Wenn das Absacken stabil ist, das Staubsystem ausgeschaltet, aber bei eingeschaltetem Staub instabil ist, untersuchen Sie die Absauganbindung, die Beutelentlüftung und die Druckbedingungen, anstatt den Betrieb ohne Staubkontrolle zu akzeptieren.
Produktverlust beim Befüllen kann leichte Taschen erzeugen
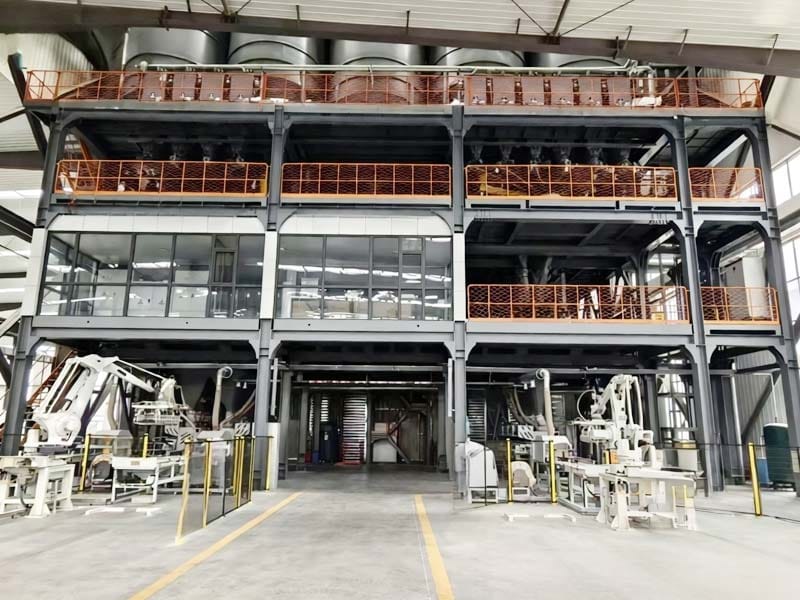
Nicht jedes Gramm, das den Packer verlässt, dringt unbedingt in den Beutel ein.
Trockenprodukt kann durch ein schlecht angebrachtes Beutelventil, beschädigten Beutel, undichte Füllverbindung oder offenen Übergabepunkt entweichen.
Dies kann zu Gewichtsschwankungen bei Mörtelbeuteln führen, selbst wenn die Messung des Verpackers normal erscheint.
Prüfen Sie nach:
- Sichtbares Produkt um den Füllstutzen;
- Material, das sich unter dem Packer sammelt;
- Staubabscheider, Abholung des Produkts während des Befüllens;
- beschädigte Taschen;
- Materialverlust bei Beutelfreigabe.
Definieren Sie, wo der Packer die Masse misst Wenn die Messung vor dem Punkt erfolgt, an dem Leckage auftritt, kann das System die erwartete Menge aufzeichnen, während der fertige Beutel tatsächlich leicht ist.
Trennen Sie die Füllgenauigkeit vom Kontrollwägen
Die Füllgenauigkeit und die Überprüfung des fertigen Pakets hängen zusammen, sind jedoch unterschiedlich.
Der Packer steuert, wie viel Material er in jeden Beutel zu legen gedenkt Eine nachgeschaltete Kontrollskala misst das fertige Paket unabhängig.
Eine Produktionslinie kann Kontrollwägen verwenden, um:
- Untergewichtige Pakete identifizieren;
- Übergewichtige Pakete identifizieren;
- Drift im Zeitverlauf überwachen;
- Getrennte verdächtige Taschen;
- Daten für die Packer-Anpassung bereitstellen.
Das NIST-Handbuch 44 enthält technische Anforderungen an automatische Wiegesysteme. Die spezifische rechtliche Anwendbarkeit hängt von der Ausrüstung und der Gerichtsbarkeit ab. Käufer sollten jedoch klar definieren, ob die vorgeschlagene Verpackungslinie nur eine Füllkontrolle oder auch eine unabhängige Überprüfung des fertigen Beutels umfasst.
Bei der Fehlerbehebung bei der Gewichtsschwankung von Mörtelbeuteln liefert das nachgeschaltete Kontrollwägen besonders nützliche Beweise, da es die endgültige Verpackung und nicht einen vorgeschalteten Zwischenwert misst.
Schauen Sie sich die Gewichtsverteilung an, nicht nur den Durchschnitt
Ein durchschnittliches Paketgewicht kann korrekt aussehen, während einzelne Taschen zu stark variieren.
Betrachten Sie fünf hypothetische Beutel mit Nettogewichten von 24,7, 24,9, 25,0, 25,2 und 25,2 kg. Der Durchschnitt liegt bei genau 25,0 kg, der Prozess hat aber immer noch eine Streuung von 0,5 kg.
Die Gewichtsvariation des Mörserbeutels sollte daher anhand individueller Ergebnisse und Verteilung bewertet werden, nicht nur anhand des durchschnittlichen Produktionsgewichts.
| Statistisch | Was es zeigt | Warum es wichtig ist |
|---|---|---|
| Durchschnittlich | Mitte der beobachteten Packungsgewichte | Kann einzelne hohe und niedrige Taschen verbergen |
| Reichweite | Unterschied zwischen höchstem und niedrigstem Ergebnis | Einfache Ansicht der Prozessverbreitung |
| Vorzeichenabweichung | Der Unterschied jeder Tasche zum Ziel | Zeigt an, ob der Packer hoch oder niedrig tendiert |
| Trend im Zeitverlauf | Veränderungen über die Produktionssequenz hinweg | Kann Drift, Effekte auf Trichterebene oder Materialänderungen aufdecken |
Verwenden Sie die gesetzlich oder vertraglich vorgeschriebenen Paketinhalt-Kriterien für Pass/Fail-Entscheidungen Produktionsstatistiken unterstützen die Diagnose; sie ersetzen nicht die geltende Anforderung.
Überprüfen Sie, ob das Problem auf ein Mörserprodukt folgt
Wenn es nur bei Fliesenkleber, aber nicht bei Mauermörtel zu Gewichtsschwankungen bei Mörtelbeuteln kommt, ist die Verpackung im Allgemeinen möglicherweise nicht defekt.
Vergleichen Sie das betroffene Produkt mit stabilen Produkten.
Suchen Sie nach Unterschieden in:
- Schüttdichte;
- Partikelgrößenverteilung;
- Polymer- oder Additivgehalt;
- Fließfähigkeit;
- Feuchtigkeit;
- Beuteltyp;
- Zielgewicht;
- Packgeschwindigkeit.
Möglicherweise ist eine produktspezifische Verpackungseinstellung erforderlich.
Unser Leitfaden für Trockenmörtelpflanzenarten Erklärt, warum Produktvielfalt die Gestaltung von Materialwegen, Reinigung und Verpackung beeinflusst Gleiches Prinzip gilt beim Verpacker: Verschiedene Mörtelprodukte sollten nicht automatisch identische Füllparameter verwenden.
Überprüfen Sie, ob das Problem auf einen Beuteltyp folgt
Manchmal folgen Gewichtsschwankungen bei Mörtelbeuteln eher der Verpackung als dem Mörtel.
Wenn das Werk mehrere Ventilbeutel, Beutel mit offenem Mund oder Beutellieferanten verwendet, vergleichen Sie die Leistung nach Beuteltyp und Charge.
Unterschiede in der Beutelsteifigkeit, den Ventilmaßen, der Durchlässigkeit oder dem Tarum können das Füllverhalten verändern.
Führen Sie einen kontrollierten Test mit den gleichen Produkt- und Verpackereinstellungen mit repräsentativen Beuteln aus jeder Quelle durch. Wenn ein Beuteltyp durchweg mehr Variation aufweist, überprüfen Sie die Beutelspezifikation, bevor Sie die gesamte Verpackungsmaschine wechseln.
Verpackungsgeschwindigkeit und Gewichtsstabilität müssen ausgewogen sein
Ein Packer kann die Gewichtsschwankungen des Mörtelbeutels oft reduzieren, indem er die letzte Zufuhrphase verlangsamt, aber eine übermäßige Verlangsamung kann zu einem Engpass für die Trockenmörtellinie führen.
Angenommen, eine hypothetische Anlage benötigt 12 Tonnen pro Stunde verpackte Produktion in 25 kg Säcken Das entspricht 480 Säcken pro Stunde, oder acht Säcken pro Minute im gesamten Verpackungssystem.
Wenn die Gewichtsstabilität nur dann akzeptabel ist, wenn der Verpacker mit fünf Beuteln pro Minute arbeitet, entspricht der Verpackungsabschnitt nicht mehr der erforderlichen Pflanzenleistung.
Diese Berechnung beschreibt nicht die Leistung der MixingPlantPro-Ausrüstung. Sie zeigt, warum Verpackungsgenauigkeit und -kapazität gemeinsam bewertet werden sollten, bevor die endgültige Zeile ausgewählt wird.
Je nach Projekt müssen möglicherweise ein zweiter Verpacker, ein anderer Zufuhrmechanismus, ein größerer Puffer oder ein anderer Verpackungsplan in Betracht gezogen werden.
Verwenden Sie Produktionsdaten, um Drift zu identifizieren
Die Gewichtsschwankung des Mörserbeutels kann sich allmählich entwickeln.
Das mittlere Nettogewicht kann langsam zunehmen, wenn sich die Ablagerung ändert. Die Absperrung des Zubringers kann sich vergrößern, wenn eine Skala instabil wird.
Notieren Sie aufeinanderfolgende Kontrollgewichte und überprüfen Sie sie durch:
- Zeit;
- Produkt;
- Beuteltyp;
- Trichterebene;
- Packerbahn oder Füllkopf;
- Schicht;
- Betreiber, sofern relevant.
Wenn die Pflanze mehr als einen Packer verwendet, nicht alle Daten sofort kombinieren Ein Füllkopf kann driften, während ein anderer stabil bleibt.
Ein intelligentes Verpackungs- oder Anlagensteuerungssystem kann diese Analyse erleichtern, wenn Verpackungsgewichtsdaten mit Produkt- und Produktionsinformationen gespeichert werden.
Kalibrieren Sie erst, nachdem Sie wissen, was falsch ist
Die Kalibrierung sollte nicht die erste Reaktion auf jede Beschwerde wegen Gewichtsschwankungen im Mörserbeutel sein.
Bestätigen Sie zunächst die Packerskala anhand der unabhängigen Prüfskala, wenn das Messsystem falsch ist, kann eine Kalibrierung oder Anpassung entsprechend dem Geräteverfahren angebracht sein.
Wenn die Waage korrekt ist, die Beutel jedoch falsch sind, untersuchen Sie die Zufuhr, den Abbruch, das Auslaufen, die Handhabung und den Transfer des Beutels.
Die wiederholte Kalibrierung einer korrekten Skala zum Ausgleich von Produktüberschreitungen kann das System unter anderen Bedingungen ungenau machen.
Führen Sie vor der Anpassung eine Aufzeichnung, damit das Wartungsteam weiß, ob das Messsystem tatsächlich gedriftet ist.
Was sollte ein Packing-Line-Akzeptanztest abdecken?
Eine neue Trockenmörtellinie sollte vor dem Routinebetrieb eine Verpackung mit repräsentativem Produkt demonstrieren.
Für die Kontrolle der Gewichtsschwankungen von Mörtelbeuteln sollte der Abnahmetest Folgendes umfassen:
- Überprüfung der Verpackungsskala;
- Repräsentative Leertaschen-Tara-Kontrollen;
- Wiederholte Beutel mit dem Hauptzielgewicht;
- verschiedenen Produkten, bei denen sich ihr Fließverhalten erheblich unterscheidet;
- Gegebenenfalls verschiedene Beuteltypen;
- Normaler Staubabsaugvorgang;
- Bedingungen auf hohem und niedrigem Trichterniveau;
- Packgeschwindigkeit;
- Kontrollwägen für den fertigen Beutel;
- Schallplattengenerierung.
Genehmigen Sie die Linie nicht auf der Grundlage einer gut gefüllten Tasche Wiederholbarkeit ist wichtiger als ein idealer Zyklus.
Was sollten Käufer senden, bevor sie den Verpackungsbereich auswählen?
Das Verpackungsdesign sollte Teil der Spezifikation der Trockenmörtelanlage sein.
Bereitstellen:
- Mörtelproduktpalette;
- Schüttdichte für jedes Produkt, sofern verfügbar;
- Zielbeutelgewichte;
- Beuteltyp und Abmessungen;
- Erforderliche Paketausgabe;
- Anzahl der Produktänderungen pro Schicht;
- Anforderungen an Endproduktpuffer;
- Anforderungen an die Staubbekämpfung;
- Kontrollwägungs- oder Ablehnungsanforderungen;
- Palettier- oder Downstream-Handhabungsanforderungen.
Unser Lösungen zur Herstellung von Trockenmörtel Anschließend kann die Handhabung des Rohmaterials durch Mischen und Verpacken überprüft werden, anstatt den Verpacker nachträglich zu behandeln.
Senden Sie Ihre Produkt- und Verpackungsanforderungen über unsere Kontaktseite Für eine vollständige Zeilenüberprüfung.
Schlussfolgerung
Die Gewichtsschwankung des Mörtelbeutels ist ein Problem des Verpackungsprozesses und nicht automatisch ein Skalenproblem. Das Wiegesystem, der Zufuhrabstand, der Materialfluss, der Trichterstand, die Beuteltarierung, die Beutelpositionierung, die Staubextraktion und der Produktverlust können alle den endgültigen Nettoinhalt beeinflussen.
Die zuverlässigste Fehlerbehebungsmethode beginnt mit einer unabhängigen Prüfskala, trennt Messfehler von Zuführfehlern, vergleicht einzelne Verpackungsergebnisse und sucht nach Mustern, die mit Produkt, Beuteltyp und Betriebszustand verknüpft sind.
Bei einer neuen Trockenmörtellinie sollte die Stabilität des Verpackungsgewichts zusammen mit der Verpackungskapazität überprüft werden. Ein schneller Mischer bietet nur einen geringen Nutzen, wenn der Verpackungsabschnitt keine stabilen fertigen Beutel mit der erforderlichen Linienleistung herstellen kann.
FAQ
Was verursacht Gewichtsschwankungen bei Mörtelbeuteln?
Häufige Ursachen sind Zunderdrift, Zubringerüberschuss, instabiler Pulverfluss, sich ändernder Trichterstand, Variation der Beuteltara, schlechte Positionierung des Beutels, Produktleckage und Unterschiede zwischen Mörtelformulierungen. Die tatsächliche Ursache sollte mit Kontrollgewichtsdaten bestätigt werden, bevor die Einstellungen geändert werden.
Soll ich den Packer neu kalibrieren, wenn das Beutelgewicht variiert?
Erst nach der Überprüfung, dass die Packermessung tatsächlich falsch ist, Wenn eine unabhängige Prüfskala bestätigt, dass die Packerskala korrekt ist, untersuchen Sie den Zulaufschnitt, den Materialfluss, die Leckage und die Beutelhandhabung, anstatt eine korrekte Skala neu zu kalibrieren.
Kann sich die Fließfähigkeit des Mörtels auf das Beutelgewicht auswirken?
Ja. Änderungen der Partikelgröße, Schüttdichte, Feinanteile, Feuchtigkeit und Additive können die Füllgeschwindigkeit und das Material im Flug verändern Unterschiedliche Mörtelprodukte benötigen daher möglicherweise unterschiedliche Verpackungsparameter.
Warum kann das durchschnittliche Taschengewicht korrekt aussehen, während die Pakete noch variieren?
Hohe und niedrige Taschen können sich im Durchschnitt gegenseitig aufheben Überprüfen Sie einzelne Nettogewichte, Reichweite, signierte Abweichung und Trends im Zeitverlauf, anstatt sich nur auf den Mittelwert zu verlassen.
Wie sollten die Gewichtsschwankungen von Mörtelbeuteln in einer neuen Linie getestet werden?
Überprüfen Sie die Verpackerskala, überprüfen Sie die Leertasche, führen Sie wiederholte Verpackungen mit repräsentativem Mörtel durch, verwenden Sie normale Staubabsaugung, testen Sie realistische Trichterwerte und bestätigen Sie das fertige Nettogewicht mit einer unabhängigen Prüfskala.


