

Variatie in het gewicht van de mortelzak wordt meestal niet veroorzaakt door één enkele fout Een zak kan zwaar of licht worden omdat de schaal van de verpakker drijft, de toevoer niet consistent stopt, het product van batch tot batch anders stroomt, de zak niet correct is gepositioneerd of het materiaal nog steeds valt na het afsluitcommando.
Voor een droge mortelproducent is dit van belang omdat verpakking de laatste productiefase is voordat het product de opslag en verzending bereikt Zelfs wanneer het batchen en mengen stabiel is, kan inconsistent zakgewicht herbewerking, klachten van klanten en een slechte productie-efficiëntie veroorzaken.
Onze droge mortelmenginstallatie van het werkplaatstype brengt gemengd materiaal over naar het verpakkingssysteem via een schroeftransporteur, terwijl onze torenachtige droge mortelinstallatie voert afgewerkt materiaal van het verticale proces in automatische verpakking of bulklevering Deze gids legt uit hoe u de gewichtsvariatie van mortelzakken kunt onderzoeken zonder aan te nemen dat de weegsensor altijd de oorzaak is.
Wat betekent gewichtsvariatie in mortierzakken eigenlijk?
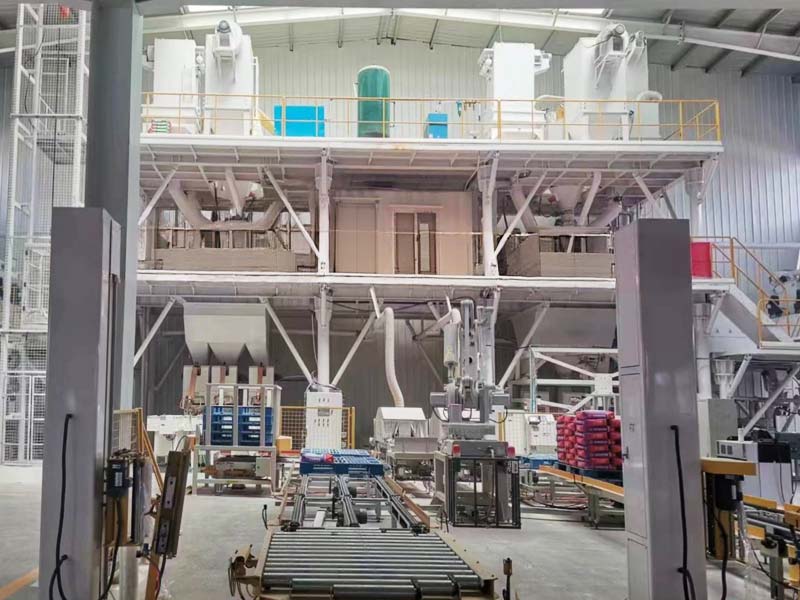
Variatie van het gewicht van de mortelzak betekent dat de netto hoeveelheid afgewerkte droge mortel verschilt van de beoogde verpakkingshoeveelheid of meer varieert dan de productiespecificatie toestaat.
De eerste stap is om precies te definiëren wat er wordt gemeten Het bruto zakgewicht omvat de zak zelf Het netto-gehalte is de hoeveelheid product in de verpakking.
De huidige NIST-handboek 133 biedt procedures voor het controleren van de netto-inhoud van verpakte goederen Het is voornamelijk geschreven voor het testen van de naleving van gewichten en maatregelen, maar het is ook nuttig voor industriële verpakkingsactiviteiten omdat het pakketgewicht, testapparatuur en evaluatie van de netto-inhoud duidelijk van elkaar scheidt.
Voor mortelzakgewichtvariatie moeten productieteams daarom definiëren
- doel nettogewicht;
- gewicht zaktarra;
- feitelijk brutogewicht;
- feitelijk nettogewicht;
- de testschaal die voor verificatie wordt gebruikt;
- de acceptatiecriteria die de markt of het project vereist.
Vergelijk niet één brutogewichtwaarde rechtstreeks met een netto-inhoudseis.
Begin met een onafhankelijke controleschaal
De gewichtsvariatie van de mortelzak moet eerst worden bevestigd met behulp van een geschikte onafhankelijke referentieschaal.
Als de productieverpakker zegt dat een zak de juiste hoeveelheid bevat, maar de controleschaal een ander resultaat laat zien, kan het probleem zich voordoen in het weegsysteem van de verpakker. Als beide weegschalen het eens zijn, maar de zakken van elkaar verschillen, kan het probleem te maken hebben met het voeren, afsluiten, productstromen of het hanteren van zakken.
NIST Handbook 44 behandelt technische eisen voor commerciële weeg - en meetapparaten, waaronder weegschalen en automatische weegsystemen Zie de huidig NIST-handboek 44 voor de toepasselijke apparaatcategorieën.
Voor een productieonderzoek de identificatie - en verificatiestatus van de controleschaal registreren De gewichtsvariatie van de mortelzak kan niet betrouwbaar worden geëvalueerd wanneer de referentieschaal zelf onzeker is.
Afzonderlijke Packer Schaalfout van Feeding Fout
Een veel voorkomende fout bij het oplossen van problemen is het opnieuw kalibreren van de verpakkingsschaal telkens wanneer er variatie in het gewicht van de mortelzak verschijnt.
De verpakkingsschaal kan correct worden gemeten terwijl de feeder het doel voorbij schiet Droog poeder blijft korte tijd bewegen nadat de feeder een stopcommando heeft ontvangen Materiaal dat zich al in de schroef, waaier, goot of vulbuis bevindt, kan de zak blijven binnendringen.
Noteer voor elke testzak:
| Productiewaarde | Wat het je vertelt | Mogelijk probleem bij abnormaal |
|---|---|---|
| Doelgewicht | Door het controlesysteem gevraagde hoeveelheid | Onjuiste recept- of pakketinstelling |
| Packer aangegeven gewicht | Hoeveelheid gemeten door het verpakkingssysteem | Schaal- of meetprobleem |
| Onafhankelijk nettogewicht | Referentiehoeveelheid die daadwerkelijk in de zak zit | Bevestigt echte mortelzak gewicht variatie |
| Vultijd | Tijd die nodig is om de grens te bereiken | Materiaalstroom of feederverandering |
| Laatste overschrijding | Materiaal dat binnenkomt na de afsluiting | Feederreactie of materiaal tijdens de vlucht |
Deze aanpak scheidt meting van dosering De twee problemen kunnen verschillende corrigerende maatregelen vereisen.
Grof en fijn voeren beïnvloeden het gewicht van de laatste zak
Veel kwantitatieve vulsystemen gebruiken meer dan één voedingsfase Een snelle fase verplaatst het grootste deel van het product in de zak, terwijl een langzamere fase het uiteindelijke doel zorgvuldiger nadert.
De gewichtsvariatie van de mortelzak kan toenemen als de overgang tussen deze fasen slecht is afgestemd op het product.
Als de grove voeding te dicht bij het doel doorgaat, kan er te veel materiaal in beweging blijven als er een afsluiting optreedt. Als de fijne voeding te vroeg begint, kan de verpakkingssnelheid onnodig dalen.
Voor probleemoplossing vergelijkt u verschillende opeenvolgende zakken en registreert u het gewicht waarbij grof voer verandert in fijn voer. Controleer vervolgens of de uiteindelijke overschrijding verandert wanneer de productstroom verandert.
Kopieer geen afkapwaarden van een ander mortelproduct Tegellijm, wandplamuur, metselmortel en producten op gipsbasis kunnen verschillend door dezelfde verpakkingsapparatuur stromen.
De vloeibaarheid van het product kan een gewichtsvariatie van de morteltas creëren
Dezelfde verpakker kan zich anders gedragen als de droge mortelformulering verandert.
Deeltjesgrootteverdeling, bulkdichtheid, fijn poedergehalte, vocht en additieven kunnen veranderen hoe snel materiaal in de zak stroomt.
Een vrijstromend product kan snel blijven bewegen nadat de feeder is vertraagd Een samenhangend poeder kan met tussenpozen overbruggen of voeden, waardoor het controlesysteem er langer over doet om het doel te bereiken.
Wanneer mortelzak gewichtsvariatie slechts op één product verschijnt, vergelijk:
- bulkdichtheid;
- zandcorrectie;
- fijn poedergehalte;
- vocht;
- producttemperatuur;
- additieve inhoud;
- vultijd.
Onze productiegids voor tegellijm legt uit waarom de verpakkingscapaciteit en de poederstroom moeten worden geëvalueerd als onderdeel van de volledige productielijn in plaats van als een geïsoleerde laatste stap.
Veranderingen in de bulkdichtheid kunnen het verpakkingsgedrag veranderen
Zakapparatuur vult product op massa, maar volumetrisch gedrag is nog steeds van belang omdat de zak en het vulpad een beperkt fysiek volume hebben.
Als een mortel minder dicht wordt, neemt dezelfde nettomassa meer volume in beslag, De zak kan anders vullen, minder effectief ontluchten of meer tegendruk creëren tijdens het vullen.
Als de bulkdichtheid toeneemt, kan het product het streefgewicht bereiken met minder volume in de zak.
De gewichtsvariatie van mortelzakken moet daarom samen met de bulkdichtheid worden beoordeeld wanneer een productformule, zandbron of mengtoestand verandert.
Als bijvoorbeeld een doelproduct van 25 kg verandert van een illustratieve losse bulkdichtheid van 1.400 kg/m³ naar 1.250 kg/m³, neemt dezelfde massa ongeveer 12% meer volume in beslag Dit is een vereenvoudigde berekening, geen productspecificatie Het laat zien waarom een verpakker zich anders kan gedragen, ook al is het streefgewicht ongewijzigd.
Vocht en aankoeken kunnen het voeren verstoren
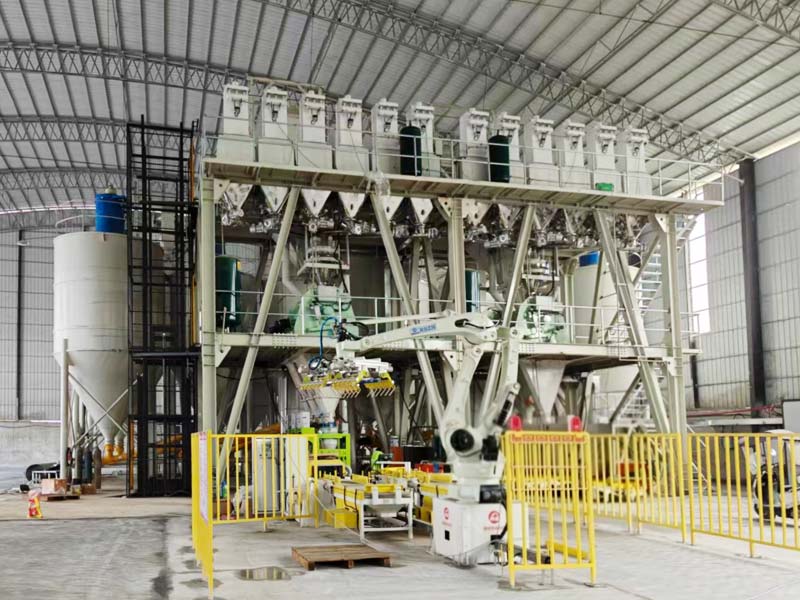
Droge mortel moet het verpakkingsstadium bereiken in een stabiele, vrij stromende toestand Overtollig vocht kan zorgen voor aankoeken, opbouw of inconsistente voeding.
Variatie in het gewicht van de mortelzak kan daarom een stroomafwaarts symptoom zijn van een stroomopwaarts ruw materiaal- of opslagprobleem.
Inspecteer of product is
- knobbels vormen;
- plakken in de eindproducttrechter;
- opbouwen in de schroeftransporteur;
- overbrugging boven de verpakkingsinlaat;
- veranderen na lange opslag in een bufferbak.
Onze workshop droge mortellijn is ontworpen om gelijkmatig gemengd eindproduct door schroeftransporteur in het verpakkingssysteem te bewegen Als de overdrachtsroute gedeeltelijk wordt geblokkeerd of de productstroom inconsistent wordt, kan de verpakker materiaal ongelijkmatig ontvangen.
Hopperniveau kan de verpakkingsstabiliteit beïnvloeden
De verpakker moet materiaal ontvangen onder redelijk stabiele stroomopwaartse omstandigheden.
Als de eindproducttrechter bijna leeg is, kunnen de toevoerkop en de productstroom verschillen van de toestand waarin de trechter vol is. Een voortdurend veranderend trechterniveau kan daarom bijdragen aan de variatie in het gewicht van de mortelzak, afhankelijk van het toevoermechanisme.
Voor een productiecontrole vergelijkt u de zakgewichten op hoog, gemiddeld en laag hopperniveau.
Als de variatie nabij een bepaald niveau toeneemt, bekijk dan de hoppergeometrie, de inlaat van de toevoer en de niveaucontrolestrategie. De oplossing kan het handhaven van een bedrijfsniveaubereik inhouden in plaats van het veranderen van de schaalkalibratie.
Dezelfde controle kan uitwijzen of materiaalsegregatie in de eindproducttrechter het verpakkingsgedrag van verschillende zakken beïnvloedt.
Overbruggen boven de packer kan ondergewichtzakken veroorzaken
Poeder kan een stabiele boog of brug vormen in een trechter in plaats van gelijkmatig naar de uitlaat te stromen.
Wanneer dit gebeurt, kan de verpakker materiaal in pulsen ontvangen. Het vullen kan vertragen of kort stoppen, en dan plotseling opnieuw starten wanneer de brug instort.
Dit kan variatie in het gewicht van de mortelzak en onstabiele cyclustijden creëren.
Zoek naar:
- lange vultijden gevolgd door plotselinge snelle stroming;
- grote variatie tussen opeenvolgende zakken;
- zichtbaar materiaal dat boven de uitlaat hangt;
- frequente tussenkomst van de operator;
- wijzigingen gekoppeld aan één specifiek mortelproduct.
Voeg geen trillingen, luchtkussens of andere flow-hulpmiddelen toe zonder de hopper en productkenmerken te bekijken Overmatige hulp kan een andere onstabiele flowconditie creëren.
Het tarragewicht van de zak kan de controles op de netto-inhoud beïnvloeden
De gewichtsvariatie van de mortelzak kan groter lijken dan in werkelijkheid het geval is wanneer de lege zakken zelf aanzienlijke gewichtsvariaties vertonen.
Als een bruto-wegingsproces wordt toegepast, moet de zaktarra correct worden gehanteerd om het nettogewicht van het product te bepalen.
NIST Handbook 133 bevat procedures die rekening houden met tarra bij het beoordelen van verpakte goederen De juiste nalevingsmethode hangt af van het pakket en de jurisdictie, maar de onderliggende productieles is eenvoudig: ken de daadwerkelijke bijdrage van het lege pakket.
Weeg tijdens een verpakkingsproef een representatief monster lege zakken af Controleer of tarra verschilt per zakleverancier, materiaal, vocht of productiepartij.
Trek niet voor onbepaalde tijd één verondersteld tarragewicht af als het verpakkingsmateriaal verandert.
Zakpositie en klemmen kunnen het vulgedrag veranderen
Een zak die niet correct op de vultuit zit, kan de luchtstroom, materiaalstroom en productverlies beïnvloeden.
Bevestig bij klepzakken dat de klep correct is gepositioneerd en gedurende de hele vulcyclus bevestigd blijft Controleer bij openmondzakken of de zak consistent is vastgeklemd en niet verschuift tijdens het vullen.
De gewichtsvariatie van mortelzakken kan toenemen wanneer operators zakken van cyclus tot cyclus anders installeren.
Neem vanaf de zijkant meerdere pakcycli waar Noteer of zakken met ondergewicht of overgewicht overeenkomen met
- slechte zakpositie;
- zakbeweging;
- productlekkage;
- onvolledige klemming;
- lucht die anders ontsnapt dan normaal.
Als het patroon afhankelijk is van de operator, kan de corrigerende actie bestaan uit het standaardiseren van de procedure voor het laden van zakken in plaats van het wijzigen van het weegsysteem.
Stofafzuiging kan de vulomgeving beïnvloeden
Droge mortelverpakkingen genereren stof wanneer materiaal de zak binnendringt en lucht wordt verplaatst.
Stofafzuiging is belangrijk voor de werkplek en het huishouden, maar de afzuiginrichting mag het weeg - of vulproces niet destabiliseren.
De gewichtsvariatie van de mortelzak moet worden gecontroleerd terwijl het stofcontrolesysteem onder normale productieomstandigheden werkt.
De Britse Health and Safety Executive lokale afzuigventilatie begeleiding benadrukt de inbedrijfstelling van afzuigsystemen onder de reële bedrijfsomstandigheden die ze moeten controleren.
Als het in zakken doen stabiel is met het stofsysteem uit maar onstabiel met het aan, onderzoek dan de afzuigverbinding, het ontluchten van de zak en de drukomstandigheden in plaats van de werking te accepteren zonder stofbeheersing.
Productverlies tijdens het vullen kan lichte zakken creëren
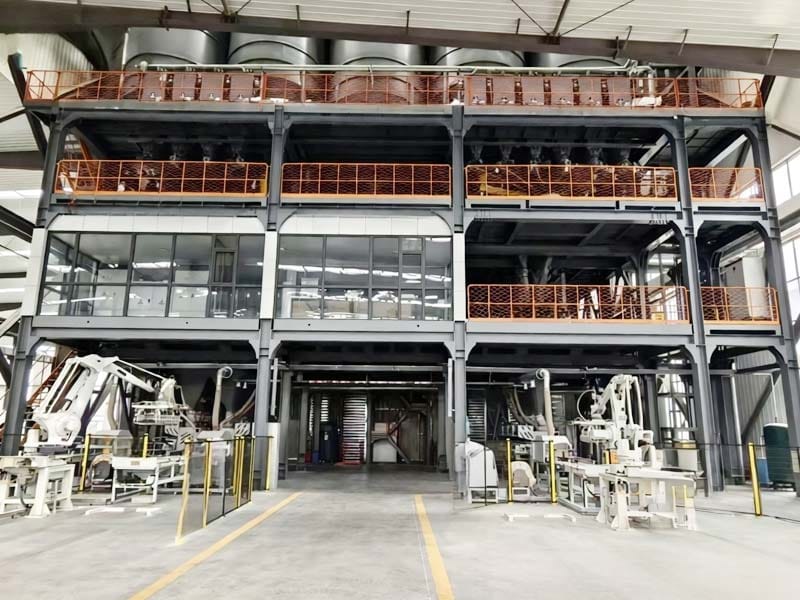
Niet elke gram die de verpakker verlaat, komt noodzakelijkerwijs in de zak terecht.
Droog product kan ontsnappen door een slecht passende zakklep, beschadigde zak, lekkende vulverbinding of open overdrachtspunt.
Dit kan variatie in het gewicht van de mortelzak veroorzaken, zelfs als de meting van de verpakker normaal lijkt.
Controleer op:
- zichtbaar product rond de vultuit;
- materiaal dat zich onder de verpakker verzamelt;
- stofafscheider ophalen van product tijdens het vullen;
- beschadigde zakken;
- materiaalverlies tijdens het loslaten van de zak.
Definieer waar de verpakker de massa meet Als de meting plaatsvindt stroomopwaarts van het punt waar lekkage optreedt, kan het systeem de verwachte hoeveelheid registreren terwijl de voltooide zak daadwerkelijk licht is.
Afzonderlijke vulnauwkeurigheid van controlewegen
Vulnauwkeurigheid en verificatie van het voltooide pakket zijn gerelateerd, maar verschillend.
De verpakker regelt hoeveel materiaal hij in elke zak wil plaatsen. Een stroomafwaartse controleschaal meet het voltooide pakket onafhankelijk.
Een productielijn kan gebruik maken van controlewegen om
- ondergewichtpakketten identificeren;
- identificeer pakketten met overgewicht;
- monitor drift in de loop van de tijd;
- afzonderlijke verdachte tassen;
- geef gegevens voor het aanpassen van de packer.
NIST Handbook 44 bevat technische vereisten voor automatische weegsystemen De specifieke juridische toepasbaarheid hangt af van de apparatuur en jurisdictie, maar kopers moeten duidelijk definiëren of de voorgestelde verpakkingslijn alleen vulcontrole of ook onafhankelijke verificatie van de afgewerkte zak omvat.
Voor het oplossen van problemen met de gewichtsvariatie van mortelzakken levert stroomafwaartse controleweging bijzonder nuttig bewijs omdat het de uiteindelijke verpakking meet in plaats van een stroomopwaartse tussenwaarde.
Kijk naar de gewichtsverdeling, niet alleen naar het gemiddelde
Een gemiddeld pakketgewicht kan er correct uitzien terwijl individuele zakken te sterk variëren.
Denk aan vijf hypothetische zakken met nettogewichten van 24,7, 24,9, 25,0, 25,2 en 25,2 kg Het gemiddelde is precies 25,0 kg, maar het proces heeft nog steeds een spreiding van 0,5 kg.
De variatie in het gewicht van de mortelzak moet daarom worden geëvalueerd aan de hand van individuele resultaten en distributie, en niet alleen aan de hand van het gemiddelde productiegewicht.
| Statistisch | Wat het laat zien | Waarom het ertoe doet |
|---|---|---|
| Gemiddeld | Centrum van de waargenomen verpakkingsgewichten | Kan individuele hoge en lage zakken verbergen |
| Bereik | Verschil tussen hoogste en laagste resultaat | Eenvoudige weergave van processpreiding |
| Ondertekende afwijking | Het verschil tussen elke zak en het doel | Toont of de verpakker hoog of laag neigt |
| Trend in de tijd | Veranderingen in de productievolgorde | Kan drift, effecten op hopperniveau of materiaalveranderingen onthullen |
Gebruik de wettelijk of contractueel vereiste criteria voor de inhoud van het pakket voor beslissingen over slagen/mislukken Productiestatistieken ondersteunen de diagnose; ze vervangen de toepasselijke vereiste niet.
Controleer of het probleem één mortelproduct volgt
Als de gewichtsvariatie van de mortelzak alleen optreedt bij tegelkleefstof, maar niet bij metselmortel, is de hardware van de verpakker over het algemeen mogelijk niet defect.
Vergelijk het betrokken product met stabiele producten.
Zoek naar verschillen in
- bulkdichtheid;
- deeltjesgrootteverdeling;
- polymeer- of additiefgehalte;
- stroombaarheid;
- vocht;
- zaktype;
- doelgewicht;
- verpakkingssnelheid.
Mogelijk is een productspecifieke verpakkingsinstelling vereist.
Onze droge mortel plant types gids legt uit waarom productvariëteit invloed heeft op het ontwerp van materiaalroutes, reiniging en verpakking Hetzelfde principe geldt bij de verpakker: verschillende mortelproducten mogen niet automatisch identieke vulparameters gebruiken.
Controleer of het probleem één tastype volgt
Soms volgt de gewichtsvariatie van de mortelzak het pakket in plaats van de mortel.
Als de fabriek meerdere kleppenzakken, open-mondzakken of zakleveranciers gebruikt, vergelijk dan de prestaties per zaktype en partij.
Verschillen in zakstijfheid, klepafmetingen, doorlaatbaarheid of tarra kunnen het vulgedrag veranderen.
Voer een gecontroleerde test uit met dezelfde product - en verpakkingsinstellingen met representatieve zakken van elke bron Als één zaktype consequent meer variatie vertoont, bekijk dan de zakspecificatie voordat u de hele verpakkingsmachine wijzigt.
De verpakkingssnelheid en gewichtsstabiliteit moeten in evenwicht zijn
Een verpakker kan vaak de gewichtsvariatie van de mortelzak verminderen door de laatste voedingsfase te vertragen, maar overmatige vertraging kan een knelpunt creëren voor de droge mortellijn.
Stel dat een hypothetische installatie 12 ton per uur aan verpakte output nodig heeft in zakken van 25 kg Dat is gelijk aan 480 zakken per uur, of acht zakken per minuut over het complete verpakkingssysteem.
Als gewichtsstabiliteit alleen acceptabel is als de verpakker met vijf zakken per minuut werkt, komt het verpakkingsgedeelte niet langer overeen met de vereiste fabrieksoutput.
Deze berekening beschrijft de prestaties van MixingPlantPro-apparatuur niet. Het laat zien waarom de nauwkeurigheid en capaciteit van de verpakking samen moeten worden geëvalueerd voordat de definitieve lijn wordt geselecteerd.
Afhankelijk van het project moet mogelijk een tweede verpakker, een ander invoermechanisme, een grotere buffer of een ander verpakkingsplan worden overwogen.
Gebruik productiegegevens om drift te identificeren
De gewichtsvariatie van de mortelzak kan zich geleidelijk ontwikkelen.
Het gemiddelde nettogewicht kan langzaam toenemen naarmate de opbouw verandert, of de spreiding kan groter worden naarmate een weegschaal onstabiel wordt.
Neem opeenvolgende controlegewichten op en beoordeel ze door
- tijd;
- product;
- zaktype;
- hopperniveau;
- packerbaan of vulkop;
- verschuiving;
- exploitant waar relevant.
Als de plant meer dan één verpakker gebruikt, combineer dan niet alle gegevens onmiddellijk. De ene vulkop kan afdrijven terwijl de andere stabiel blijft.
Een slim verpakkings- of fabriekscontrolesysteem kan deze analyse eenvoudiger maken wanneer gegevens over het pakketgewicht worden opgeslagen met product- en productie-informatie.
Kalibreer alleen nadat u weet wat er mis is
Kalibratie mag niet de eerste reactie zijn op elke klacht over gewichtsvariatie van de mortelzak.
Bevestig eerst de packerschaal tegen de onafhankelijke controleschaal Als het meetsysteem fout is, kan kalibratie of aanpassing geschikt zijn volgens de apparatuurprocedure.
Als de schaalverdeling correct is maar de zakken verkeerd zijn, onderzoek dan het voeren, afsnijden, lekken, het hanteren en overbrengen van zakken.
Het herhaaldelijk kalibreren van een juiste schaal om productovershoot te compenseren, kan het systeem onder andere omstandigheden onnauwkeurig maken.
Houd een zoals gevonden record bij voordat u het aanpast, zodat het onderhoudsteam weet of het meetsysteem daadwerkelijk is afgedreven.
Wat moet een verpakkingslijnacceptatietestdekking?
Een nieuwe droge mortellijn moet vóór routinematige bediening een verpakking met een representatief product demonstreren.
Voor de gewichtsvariatiecontrole van mortelzakken moet de acceptatietest bestaan uit
- verificatie van de verpakkingsschaal;
- representatieve tarracontroles met lege zakken;
- herhaalde zakken met het belangrijkste streefgewicht;
- verschillende producten waarbij hun stromingsgedrag aanzienlijk verschilt;
- verschillende zaktypes waar van toepassing;
- normale stofafzuigbewerking;
- hoge en lage hopper-niveau voorwaarden;
- verpakkingssnelheid;
- controleweging van afgewerkte tassen;
- recordgeneratie.
Keur de lijn niet goed op basis van één goed gevulde zak Herhaalbaarheid is belangrijk voor meer dan één ideale cyclus.
Wat moeten kopers verzenden voordat ze de verpakkingssectie selecteren?
Het verpakkingsontwerp moet deel uitmaken van de specificatie van de droge mortelinstallatie.
Verstrekken:
- mortel productassortiment;
- bulkdichtheid voor elk product, indien beschikbaar;
- gewichten van de doeltas;
- type zak en afmetingen;
- vereiste verpakte uitvoer;
- aantal productwijzigingen per dienst;
- vereisten voor eindproductbuffer;
- stofbeheersingsvereisten;
- eisen voor controleweging of afwijzing;
- palletiseer- of stroomafwaartse handlingbehoeften.
Onze productieoplossingen voor droge mortel kan vervolgens worden beoordeeld vanaf de behandeling van grondstoffen via mengen en verpakken in plaats van de verpakker als bijzaak te behandelen.
Stuur uw product- en verpakkingsvereisten via onze contactpagina voor een volledige lijnrecensie.
Conclusie
Mortierzak gewichtsvariatie is een verpakking-proces probleem, niet automatisch een schaal probleem Het weegsysteem, feeder cutoff, materiaalstroom, hopper niveau, zak tarra, zak positionering, stof extractie en productverlies kunnen allemaal invloed hebben op het uiteindelijke netto gehalte.
De meest betrouwbare methode voor probleemoplossing begint met een onafhankelijke controleschaal, scheidt meetfouten van invoerfouten, vergelijkt individuele pakketresultaten en zoekt naar patronen die verband houden met product, zaktype en bedrijfstoestand.
Voor een nieuwe droge mortellijn moet de stabiliteit van het verpakkingsgewicht worden geverifieerd samen met de verpakkingscapaciteit. Een snelle mixer biedt weinig voordeel als de verpakkingssectie geen stabiele afgewerkte zakken kan produceren bij de vereiste lijnuitvoer.
FAQ
Wat veroorzaakt de variatie in het gewicht van mortierzakken?
Veelvoorkomende oorzaken zijn onder meer schaalverstuiving, overschrijding van de toevoer, onstabiele poederstroom, veranderend trechterniveau, variatie in de zaktarra, slechte positionering van de zak, productlekkage en verschillen tussen mortelformuleringen. De werkelijke oorzaak moet worden bevestigd met gegevens over het controlegewicht voordat de instellingen worden gewijzigd.
Moet ik de verpakker opnieuw kalibreren als de gewicht van de zak varieert?
Pas na te hebben geverifieerd dat de packer meting daadwerkelijk verkeerd is Als een onafhankelijke controle schaal bevestigt dat de packer schaal correct is, onderzoek dan feeder cutoff, materiaalstroom, lekkage en zak behandeling in plaats van een juiste schaal opnieuw te kalibreren.
Kan de vloeibaarheid van mortels het gewicht van de zak beïnvloeden?
Ja. veranderingen in deeltjesgrootte, bulkdichtheid, fijne deeltjes, vocht en additieven kunnen de vulsnelheid en het materiaal tijdens de vlucht veranderen. Verschillende mortelproducten hebben daarom mogelijk verschillende verpakkingsparameters nodig.
Waarom kan het gemiddelde gewicht van de tas er correct uitzien terwijl de pakketten nog steeds variëren?
Hoge en lage zakken kunnen elkaar in het gemiddelde opheffen Beoordeel individuele nettogewichten, bereik, ondertekende afwijking en trends in de tijd in plaats van alleen te vertrouwen op de gemiddelde waarde.
Hoe moet de gewichtsvariatie van mortelzakken op een nieuwe lijn worden getest?
Controleer de packerschaal, controleer de lege zak tarra, voer herhaalde pakketten uit met representatieve mortel, gebruik normale stofafzuiging, test realistische hopperniveaus en bevestig het afgewerkte nettogewicht met een onafhankelijke controleschaal.


