Yığma harcı üretimi, hammadde kontrolü ile başlayan ve bitmiş harcın toplu olarak paketlenmesi, depolanması veya gönderilmesi ile biten eksiksiz bir üretim sürecidir. Üretim hattı, nem, ayrışma veya çapraz kontaminasyonun ürünü değiştirmesine izin vermeden kum sınıflandırma, çimentolu malzemeler, katkı maddeleri, tartım, kuru karıştırma, bitmiş ürün tamponlama ve teslimatı yönetmek zorundadır.
Ekipman alıcıları için önemli soru sadece kuru harç tesisinin saatte kaç ton üretebileceği değildir.tesis gerçek duvar harcı türleri, kum spesifikasyonu, tarif aralığı, paketleme yöntemi ve sevk modeli etrafında yapılandırılmalıdır.
Bizim kule tipi kuru harç karıştırma tesisi büyük ölçekli kuru harç üretimi için tasarlanmıştır ve uygulamaları arasında açıkça duvar harcı içerir.Bu kılavuz, agrega alımından son sevkıyata kadar duvar harcı üretiminin nasıl planlanması gerektiğini açıklamaktadır.
Duvar Harcı Üretimi Nedir?
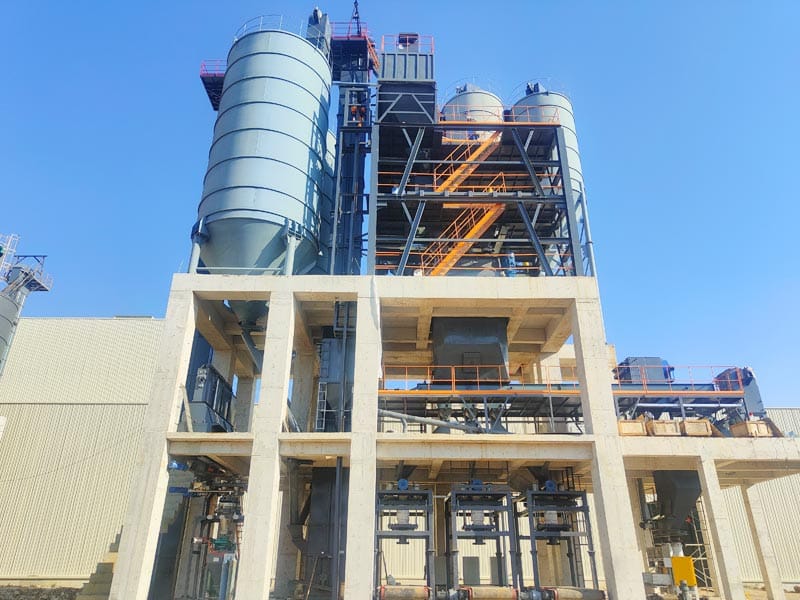
Duvar harcı üretimi, tuğla, blok veya diğer birim duvar ürünleri gibi duvar birimlerinin döşenmesine yönelik kuru harcın kontrollü imalatıdır.
Kuru fabrika işlemi şunları içerebilir:
- kum alma;
- kum kurutma veya önceden kurutulmuş kum kullanımı;
- tarama ve sınıflandırma;
- kum depolama;
- çimentolu malzeme depolama;
- katkı maddesi depolama;
- tartı;
- kuru karıştırma;
- bitmiş ürün depolama;
- torbalama veya toplu sevkıyat.
Nihai harç normalde ürün talimatlarına ve geçerli spesifikasyonlara göre kullanım noktasında suyla karıştırılır.
Geçerli Harç Şartnamesi ile başlayın
ASTM C270-26 şu anda birim duvarcılık için harcı kapsamaktadır ve hem oran hem de özellik özelliklerini içermektedir.
Duvar harcı üretimi için bu ayrım önemlidir çünkü fabrikanın ürünün aşağıdakiler tarafından kontrol edilip edilmediğini bilmesi gerekir:
- tanımlanmış bir malzeme oranı;
- belirtilen laboratuvar özellikleri;
- bir başka bölgesel ürün standardı;
- müşteriye özel onaylı bir formülasyon.
Üretim hattı, ekipman ayarlarından kendi harç tipini icat etmek yerine, onaylanmış formülasyonu tutarlı bir şekilde yeniden üretmelidir.
Fabrika Kabul Kısayolu Olarak Alan Harcı Mukavemetini Kullanmayın
ASTM C270-26, saha numunesi alınmış harç mukavemetinin, laboratuar nitelikli harçla aynı şekilde standarda uygunluğu belirlemek için kullanılmaması gerektiğini özellikle belirtmektedir.
Duvar harcı üretimi için, tesis bunun yerine aşağıdakiler üzerinde kontrol sağlamalıdır:
- onaylanmış hammaddeler;
- doğru oranlar;
- toplu kayıtlar;
- karıştırma prosedürü;
- bitmiş ürün testi.
Kum Genellikle En Büyük Malzeme Akışıdır
Çoğu yığma harç üretim hattında kum, en büyük kütle akışını temsil eder.
Bu, kum işlemeyi aşağıdakilerde önemli bir faktör haline getirir:
- tesis kapasitesi;
- depolama hacmi;
- kurutma enerjisi;
- tartı süresi;
- bitmiş harç kıvamı.
Bu nedenle silo ve karıştırıcı boyutlarını seçmeden önce kum sistemi belirtilmelidir.
Doğru Agrega Standardını Kullanın
ASTM C144-26, yığma harç için agregayı kapsar ve hem doğal kumu hem de üretilmiş kumu tanır.
Standart, amaçlanan yığma harç kullanımı için uygun sınıflandırma ve zararlı maddeleri kontrol eder.
Duvar harcı üretimi için şunları sağlayın:
- kum kaynağı;
- derecelendirme eğrisi;
- maksimum parçacık boyutu;
- kütle yoğunluğu;
- nem;
- gerektiğinde zararlı malzeme test sonuçları.
Bizim kum derecelendirme eğrisi kılavuzu tam elek dağılımının neden bir nominal boyuttan daha kullanışlı olduğunu açıklar.
Üretilen Kum Duvar Harcı İçin Kullanılabilir
ASTM C144-26, uygun derecelendirmeyi elde etmek için özel olarak işlendiğinde, üretilen kumu olası bir yığma harç agregası olarak açıkça kabul etmektedir.
Bu, entegre tesisler için önemlidir çünkü üretilen kum, aşağı akış harcı kullanımı için üretilebilir ve sınıflandırılabilir.
Ancak yığma harç üretimi, yalnızca belirli bir maksimum boyutun altında olduğu için imal edilmiş kumu kabul etmemelidir.
Kontrol:
- derecelendirme;
- toz içeriği;
- kil ile ilgili kalite;
- parçacık şekli;
- ürün performansı.
Kuru Karıştırmadan Önce Kum Nemi Kontrol Edilmelidir
Kuru harç üretimi yeterince kuru agrega gerektirir.
Islak kum şunlara neden olabilir:
- topaklanma;
- zayıf toz akışı;
- kararsız tartım;
- erken reaksiyonlar;
- paketleme sorunları.
Bu nedenle duvar harcı üretimi, malzeme uzun süreli kuru depolamaya ulaşmadan önce kum nemini kontrol etmelidir.
Kuru Kum Depolama Derecelendirmeyi ve Akışı Korumalıdır
Kurutma ve sınıflandırma sonrasında kumun hala kalması gerekir:
- kuru;
- serbest akışlı;
- kesirle ayrılmış;
- kirlenmeden korunmuş.
Bizim kuru harç kum depolama kılavuzu köprüleme, ratholing, segregasyon ve kullanılabilir kapasitenin üretimi nasıl etkileyebileceğini açıklar.
Her Kum Kutusunu Eşit Boyutlandırmayın
Hemen hemen her duvar harcı tarifinde bir kum fraksiyonu kullanılabilirken, bir diğeri yalnızca seçilen ürünlerde kullanılabilir.
Bu nedenle depolama gerçek tüketimi takip etmelidir.
| Depolama sorusu | Neden önemli olduğunu |
|---|---|
| En çok hangi fraksiyon kullanılır? | En büyük rutin arabelleği tanımlar |
| Kum ne sıklıkla yenilenir? | Gerekli özerkliği tanımlar |
| Kütle yoğunluğu nedir? | Tonları depolama hacmine dönüştürür |
| Kaç harç tarifi kesri paylaşıyor? | Tüketim değişkenliğini tanımlar |
Çimentolu Malzemelerin Özel Depolama ve Tanımlamaya İhtiyacı Var
Duvar harcı üretiminde ürün spesifikasyonuna bağlı olarak çimento, kireç veya diğer onaylı çimentolu malzemeler kullanılabilir.
Her toplu toz şunları içermelidir:
- özel depolama kimliği;
- kontrollü tanker bağlantısı;
- güvenilir silo deşarjı;
- bağımsız tartım;
- toplu izlenebilirlik.
Yanlış çimentolu malzemenin doğru kütlesi hala yanlış bir partidir.
Toplu Toz Akışı Üretimi Sınırlayabilir
İnce çimentolu tozlar şunları yapabilir:
- köprü;
- Rathole;
- havalandırmak;
- kompakt;
- tutarsız besle.
Duvar harcı üretimi için, toz depolama ve vida besleme, yalnızca maksimum vida verimi yerine gerçek malzeme davranışı etrafında tasarlanmalıdır.
Katkı Maddelerinin Kendi Dozaj Stratejilerine İhtiyacı Var
Duvar harcı formülasyonları hedef ürüne bağlı olarak fonksiyonel katkı maddeleri içerebilir.
Bunlar kum veya çimentodan çok daha küçük miktarlarda kullanılabilir.
Duvar harcı üretimi için şunları tanımlayın:
- katkı adı;
- minimum doz;
- maksimum doz;
- kütle yoğunluğu;
- akışkanlık;
- manuel veya otomatik dozajlama yöntemi.
Bizim harç katkı dozaj kılavuzu düşük dozlu bileşenlerin neden sıklıkla ayrı ekipmanlara ihtiyaç duyduğunu açıklar.
Mikro Doz En Küçük Hedefte Doğrulanmalıdır
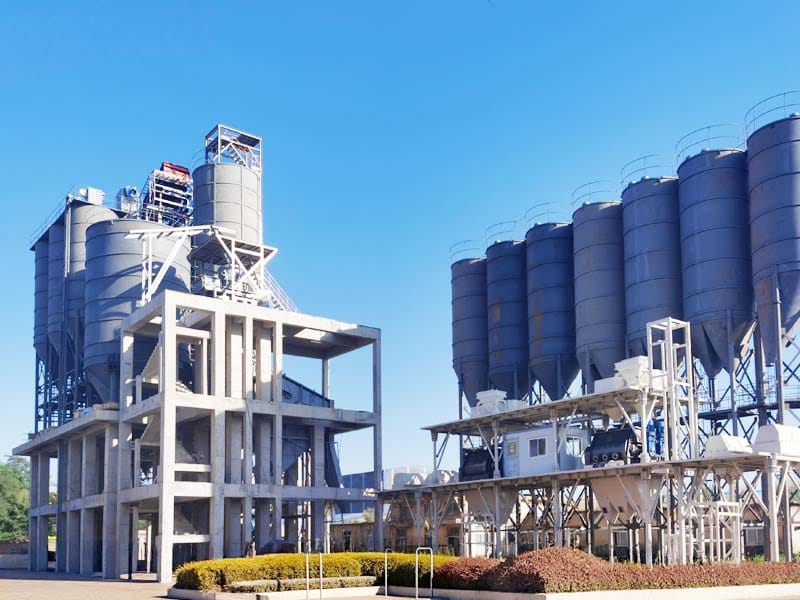
20 kg'da iyi performans gösteren bir dozaj sistemi, 1 kg'da eşit derecede iyi performans göstermeyebilir.
Düşük doz malzemeler için, duvar harcı üretimi şunları doğrulamalıdır:
- ölçek çözünürlüğü;
- besleyici kesmesi;
- uçuş halindeki malzeme;
- tekrarlanabilirlik;
- son parti kayıtları.
Tarif Yönetimi Malzeme Kimliğini ve Miktarını Kontrol Etmelidir
Modern bir kuru harç tesisi, onaylanmış tarifleri kontrol sisteminde saklamalıdır.
Tarif şunları tanımlayabilir:
- kum fraksiyonları;
- çimentolu malzemeler;
- dolgu maddeleri;
- katkı maddeleri;
- parti boyutu;
- karıştırma sırası.
Duvar harcı üretiminde kontrollü tarif revizyonları kullanılmalıdır, böylece operatörler rutin üretim sırasında belgelenmemiş değişiklikler yapmazlar.
Ayrı Tartım Sistemleri Proses Kontrolünü İyileştirir
Kum, dökme toz ve mikro katkı maddeleri çok farklı kütle aralıklarında çalışır.
Özel ölçeklerin kullanılması, her grubun daha uygun bir kapasite ve çözünürlükle eşleştirilmesine olanak tanır.
Duvar harcı üretimi için, inceleme:
- kum ölçeği;
- toz ölçeği;
- mikro-toplamsal ölçek;
- minimum ve maksimum hedefler;
- mekanik izolasyon.
Tartım Doğruluğu ve Doz Kontrolü Farklı
Besleyici hala aşım yaparken bir ölçek doğru şekilde kalibre edilebilir.
Nedenleri şunları içerebilir:
- vidalı kıyıya doğru;
- uçuş halindeki malzeme;
- kaba yem çok geç duruyor;
- kararsız toz akışı.
Bizim kuru harç dozaj aşımı kılavuzu toplu kayıtların ölçüm problemlerini besleyici problemlerinden nasıl ayırt edebildiğini açıklar.
Karıştırma Sırası Ürünü Takip Etmelidir
Her duvar harcı tarifi aynı şarj sırasına ihtiyaç duymaz.
Pratik bir dizi şunları içerebilir:
- başlıca kum ve toz şarjı;
- dolgu ilavesi;
- mikro-katkı maddesi ilavesi;
- son homojenizasyon.
Kesin dizi, gerçek formülasyon kullanılarak doğrulanmalıdır.
Karıştırma Süresi Tekdüzelik ile Belirlenmelidir
Tüm duvar harcı üretimi için evrensel kuru karıştırma süresi yoktur.
Gerekli süre şunlara bağlıdır:
- karıştırıcı tasarımı;
- toplu doldurma düzeyi;
- i̇çerik sayısı;
- kum derecelendirmesi;
- katkı dozu;
- karıştırma sırası.
Üretim ayarını oluşturmak için bitmiş ürün tekdüzeliğini ve performansını kullanın.
Aşırı Karıştırma Hat Çıkışını Azaltabilir
Parti gerekli homojenliğe ulaştığında, ekstra karıştırma süresi, ürünü iyileştirmeden saatlik çıktıyı azaltabilir.
Bu nedenle devreye alma şunları karşılaştırmalıdır:
- karıştırma süresi;
- tekdüzelik;
- bitmiş harç testi sonuçları;
- döngü süresi.
Parti Boyutu Mikser Çalışma Aralığına Uygun Olmalıdır
Kuru harç karıştırıcısı, amaçlanan çalışma aralığı dahilinde en iyi performansı gösterir.
Duvar harcı üretimi için, doğrulayın:
- normal parti;
- minimum rutin parti;
- maksimum parti;
- tam deşarj.
Küçük bir özel partinin tam bir normal harç partisiyle aynı şekilde karışacağını varsaymayın.
Kule Tipi Bitkiler Büyük Tekrarlı Harç Üretimine Uygundur
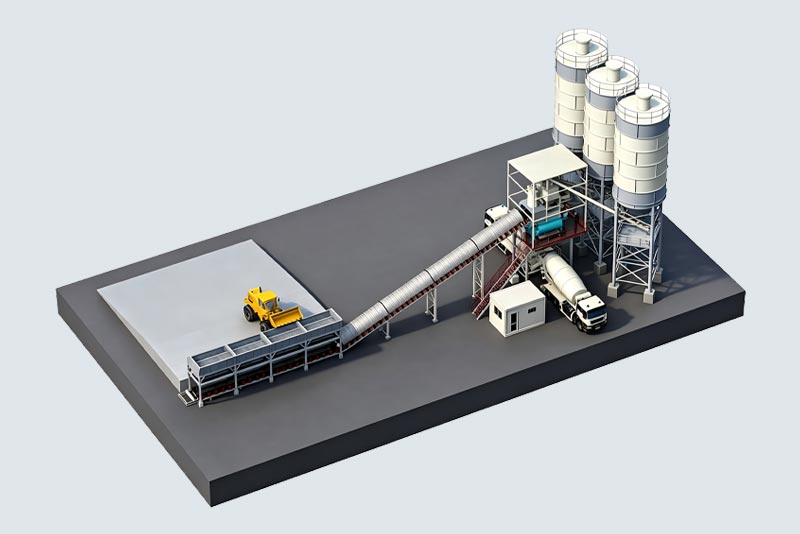
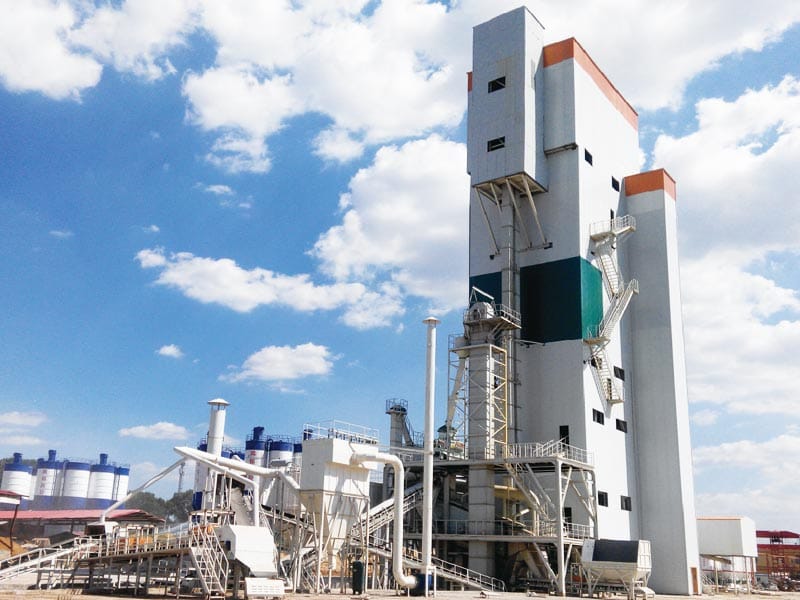
Mevcut MixingPlantPro kule tipi tesis, hammaddelerin üst depolamaya girdiği ve harmanlama, karıştırma, bitmiş ürün depolama ve paketleme yoluyla yerçekimi ile hareket ettiği dikey olarak entegre bir süreç kullanıyor.
Ürün sayfasında desteklenen ürün türleri arasında duvar harcı açıkça listelenmektedir.
Duvar harcı üretimi için, bu düzen şu durumlarda yararlı olabilir:
- üretim süreklidir;
- büyük miktarda hammadde depolaması gereklidir;
- site dikey entegrasyonu desteklemektedir;
- otomatik torba ve toplu sevkiyat önemlidir.
Kamu kapasitesi rakamları yine de nihai proje spesifikasyonuna ve ürün karışımına göre doğrulanmalıdır.
Step Tipi Bitkiler Yüksekliği ve Proses Entegrasyonunu Dengeleyebilir
Basamaklı tip kuru harç tesisleri, dikey evrelemeyi seviyeler arasındaki yatay transferle birleştirir.
Duvar harcı üretimi için, bu aşağıdakiler arasında farklı bir denge sunabilir:
- bina yüksekliği;
- ekipman erişimi;
- malzeme transferi;
- depolama düzenlemesi.
Genel adım tipi kapasite alanları web sitesi sürümleri arasında tutarsızlık gösterdiğinden, nihai kapasite genel bir web sayfası numarası yerine proje teklifinden gelmelidir.
Atölye Tipi Tesisler Esnek Ürün Değişimlerini Destekleyebilir
Atölye tipi tesisler, çekirdek ekipmanı daha yatay bir fabrika zemini düzenlemesine yerleştirir.
Bu, yığma harç üretimi aşağıdakilerle ekipmanı paylaştığında yararlı olabilir:
- alçı harcı;
- onarım harcı;
- fayans yapıştırıcısı;
- diğer özel ürünler.
Daha sık yapılan değişiklikler, temizlik erişiminin ve tarif kontrolünün önemini artırır.
Ürün Değişimi Önceden Planlanmalıdır
Aynı tesis birkaç kuru harç türü üretiyorsa, önceki üründen kalan malzeme bir sonraki partiye girebilir.
İncelemek:
- hazneleri tartın;
- vidalı konveyörler;
- karıştırıcı;
- bitmiş ürün tamponu;
- paketleme besleyici.
Bizim kuru harç karıştırıcı temizleme kılavuzu değişim gereksinimlerinin ürün riskine göre nasıl sınıflandırılabileceğini açıklar.
Su Kuru Sürecin Dışında Kalmalıdır
Yığma harcı üretimi kuru bir imalat işlemidir.
Kontrolsüz su şunlara neden olabilir:
- topaklanma;
- sertleşmiş kalıntı;
- korozyon;
- zayıf toz akışı;
- depolama sorunları.
Islak temizleme yalnızca ekipman prosedürünün açıkça izin verdiği ve tam kurutmanın doğrulanabildiği durumlarda kullanılmalıdır.
Bitmiş Ürün Tamponlaması Karıştırmayı Ambalajdan Ayırır
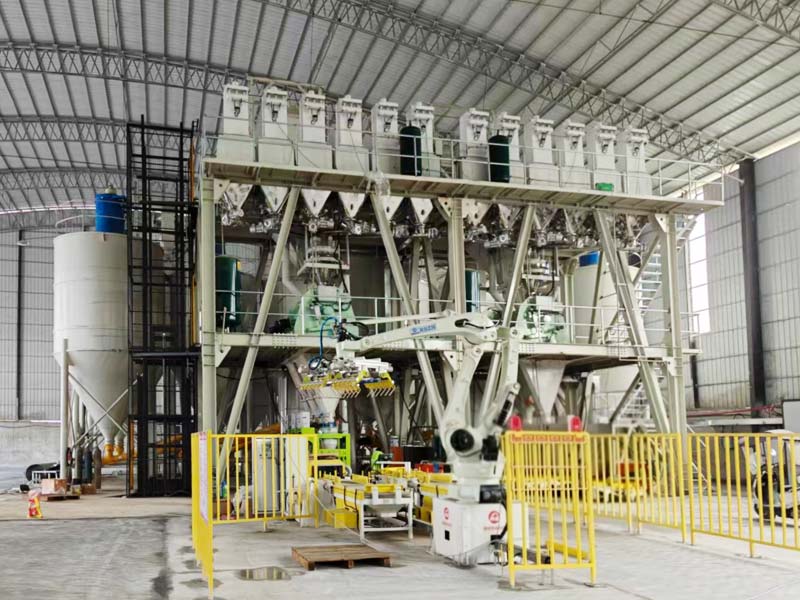
Bitmiş harçlı bir hazne, paketleme ekipmanı önceki partiyi yönetirken mikserin boşaltılmasına ve bir sonraki partiye başlamasına olanak tanıyabilir.
Bu hat kullanımını artırabilir.
Duvar harcı üretimi için, inceleme:
- tampon kapasitesi;
- i̇kamet süresi;
- akışkanlık;
- ayrışma riski;
- cleanout erişimi.
Tampon Hazne Akışı Gizli Darboğaz Olabilir
Bir karıştırıcı, partileri tampon haznesinin paketleyiciye boşaltabileceğinden daha hızlı bitirebilir.
Harç köprüleri veya sıçan delikleri bitmişse, yukarı yöndeki üretim sonunda durur.
Bu nedenle tampon tasarımı yalnızca ham kum akışı verileri kullanılarak değil, gerçek bitmiş harç kullanılarak da kontrol edilmelidir.
Torbalama ve Toplu Sevkiyat Farklı Aşağı Akış Ekipmanlarına İhtiyaç Duyar
Duvar harcı üretimi şu şekilde gönderilebilir:
- torbalanmış ürün;
- toplu ürün;
- i̇kisi de.
Üretim hattı, her rotanın nasıl izole edildiğini ve kontrol edildiğini tanımlamalıdır.
| Sevk modu | Ana ekipman soruları |
|---|---|
| Torbalama | Çanta boyutu, dolum oranı, toz, ağırlık kontrolü |
| Toplu | Bitmiş silo, yükleme noktası, tanker arayüzü |
| Kombine | Yönlendirme, tampon kapasitesi, üretim planlama |
Çanta Ağırlık Kontrolü Ürün Akışına Bağlıdır
Doğru bir paketleyicinin hâlâ yukarı akış hunisinden istikrarlı malzeme akışına ihtiyacı vardır.
Değişiklikler:
- kütle yoğunluğu;
- havalandırma;
- hazne seviyesi;
- topaklanma;
- köprüleme;
doldurma davranışını değiştirebilir.
Bizim harç çantası ağırlık değişimi kılavuzu paketleme hatalarının ölçeğin yukarısından nasıl kaynaklanabileceğini açıklar.
Torba Ambalaj Kuru Ürünü Korumalıdır
Üretimden sonra, paket büyük bir nem bariyeri haline gelir.
Duvar harcı üretimi için, doğrulayın:
- çanta malzemesi;
- valf veya kapatma;
- bitmiş ürün sıcaklığı;
- çanta bütünlüğü;
- depo depolama.
Toplu Yükleme Toz ve Yönlendirme Kontrolü Gerekir
Bitmiş harç toplu olarak gönderilirse, yükleme sistemi şunları sağlamalıdır:
- doğru silo seçimi;
- kontrollü yükleme oranı;
- toz toplama;
- tanker kimliği;
- toplu veya parti izlenebilirliği.
Toplu yol, farklı harç ürünleri arasında kazara karışmaya izin vermemelidir.
Bitmiş Ürün Depolama FIFO Mantığını Takip Etmelidir
Uzun kalma süresi topaklanma veya envanter kontrol riskini artırabilir.
Pratik olduğu durumlarda, bitmiş harç ilk giren/ilk çıkan işletme stratejisini takip etmelidir.
Duvar harcı üretim kayıtları, depolama veya paketleme partilerini orijinal üretim partilerine bağlamalıdır.
Tüm Hat Boyunca Toz Kontrolüne İhtiyaç Var
Toz şu durumlarda üretilebilir:
- kum transferi;
- toz silo dolumu;
- tartı;
- mikser şarjı;
- karıştırıcı deşarjı;
- paketleme;
- toplu yükleme.
MixingPlantPro kule tipi hat, mevcut yayınlanmış konfigürasyonunda kapalı negatif basınç çalışmasını ve darbeli toz toplamayı kullanır.
Toz toplama, ayrı yardımcı ekipman olarak değerlendirilmemeli, normal duvar harcı üretiminin bir parçası olarak sürdürülmelidir.
Toplu Kayıtlar Ürün İzlenebilirliğini Desteklemelidir
Yararlı bir toplu kayıt şunları içerebilir:
- toplu kimlik;
- tarif revizyonu;
- hedef miktarlar;
- gerçek miktarlar;
- karıştırma süresi;
- alarmlar;
- operatör;
- ambalaj veya toplu lot.
Bu, ürün şikayetlerini araştırmayı veya sürüklenmeyi işlemeyi kolaylaştırır.
Kalite Kontrol Hammaddeleri ve Bitmiş Testleri Bağlantılandırmalıdır
ASTM C270-26, bir alan gücü numarası yerine belirtilen malzemeler, oranlar ve uygulanabilir özellik testleri yoluyla uygunluğu doğrular.
Duvar harcı üretimi için, bitmiş ürün sonuçlarını aşağıdakilerle bağlayın:
- kum alanı;
- çimentolu-malzeme partisi;
- katkı payı partisi;
- toplu kayıt;
- paketleme lot.
Tesisi Gerçek Duvar Harcı Formülü ile Devreye Alın
Yüksüz fabrika testi ürün performansını kanıtlayamaz.
Devreye alma şunları doğrulamalıdır:
- kum akışı;
- toz akışı;
- mikro dozaj;
- tartı tekrarlanabilirliği;
- karıştırma;
- tampon deşarjı;
- torbalama veya toplu yükleme;
- toplu kayıtlar.
Bitmiş harç daha sonra geçerli ürün spesifikasyonuna göre test edilmelidir.
Tekrarlanabilirliği Kontrol Etmek İçin Ardışık Grupları Çalıştırın
Bir başarılı parti yeterli değil.
Duvar harcı üretimi için, aşağıdakiler için birkaç ardışık partiyi karşılaştırın:
- i̇çerik sapmaları;
- karıştırma süresi;
- döngü süresi;
- bitmiş yoğunluk;
- paketleme performansı;
- bitmiş ürün test sonuçları.
Alıcılar Masonry Harç Hattı İncelemesi İçin Ne Göndermeli?
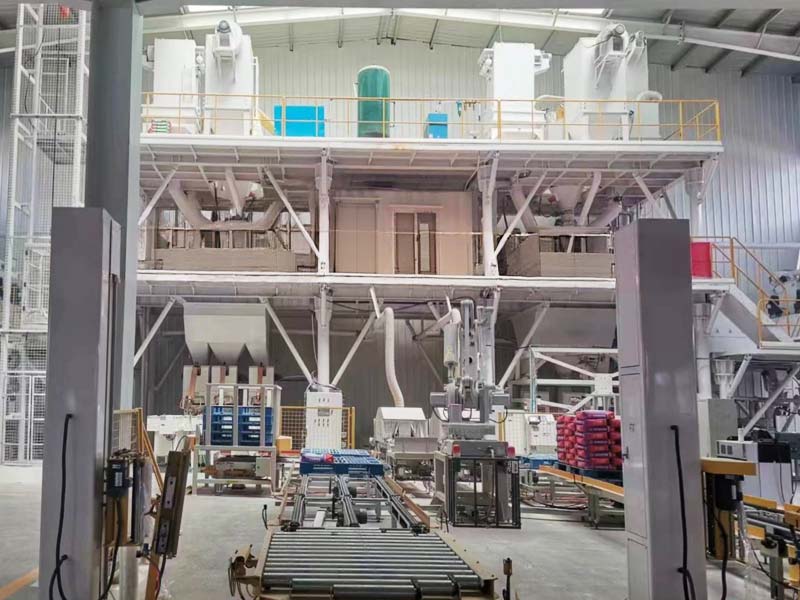
Yararlı bir duvar harcı üretim incelemesi, gerçek ürün ve sevk gereksinimlerine ihtiyaç duyar.
Sağlamak:
- harç türleri;
- uygulanabilir spesifikasyon;
- kum derecelendirmesi;
- hammadde listesi;
- minimum katkı dozu;
- normal parti boyutu;
- gerekli bitmiş çıktı;
- çanta boyutu;
- toplu sevkıyat gereksinimi;
- ürün değişim sıklığı;
- site boyutları.
Bizim kuru harç çözümleri daha sonra gerçek hammaddeler, ürün portföyü ve sevk modeli etrafında yapılandırılabilir.
Harç ürün ihtiyaçlarınızı ve hammadde bilgilerinizi bizim aracılığımızla gönderin i̇letişim sayfası bir satır incelemesi için.
Sonuç
Duvar harcı üretimi, kum hazırlama ve depolamadan tartım, karıştırma, bitmiş ürün tamponlama ve sevkıyatına kadar tam bir kuru işlem olarak tasarlanmalıdır.
En güçlü tesis spesifikasyonu, saatte tek bir başlık tonu hedefi yerine, geçerli harç standardı, kum derecelendirmesi, çimentolu sistem, katkı aralığı ve paketleme yöntemiyle başlar.
Hammadde elleçleme, dozajlama, karıştırma ve sevkıyat tek bir işlem olarak tasarlandığında tesis, topaklanmayı, çapraz kontaminasyonu, ambalaj değişimini ve üretim darboğazlarını azaltırken daha tutarlı duvar harcı üretebilir.
SSS
Duvar harcı üretimi için hangi ekipmanlara ihtiyaç vardır?
Eksiksiz bir hat, kum hazırlama ve depolama, toz siloları, katkı maddesi depolama, tartım, kuru karıştırma, bitmiş ürün tamponlama, toz toplama, torbalama ve toplu yüklemeyi içerebilir.
İmal edilen kum duvar harçlarında kullanılabilir mi?
Evet. ASTM C144-26, uygun şekilde işlendiğinde ve gerekli sınıflandırma ve kalite kriterlerini karşıladığında duvar harcı için üretilen kumu tanır.
Birim duvarcılık için hangi standart harcı kapsar?
ASTM C270-26, birim duvarcılık için harcı kapsar ve oran ve özellik belirtimi yaklaşımlarını içerir.Yerel veya projeye özel standartlar da geçerli olabilir.
Duvar harcı üretiminde katkı dozajı neden önemlidir?
Fonksiyonel katkı maddeleri kum veya çimentodan çok daha düşük miktarlarda kullanılabilir, bu nedenle ölçek aralığı, besleyici davranışı ve tekrarlanabilirlik formülasyon tutarlılığını güçlü bir şekilde etkileyebilir.
Duvar harcı tesisi seçmeden önce hangi bilgileri vermeliyim?
Harç türleri, kum derecelendirme, hammaddeler, doz aralıkları, parti boyutu, çıktı gereksinimi, paketleme yöntemi, toplu yükleme ihtiyaçları ve saha boyutları sağlayın.