
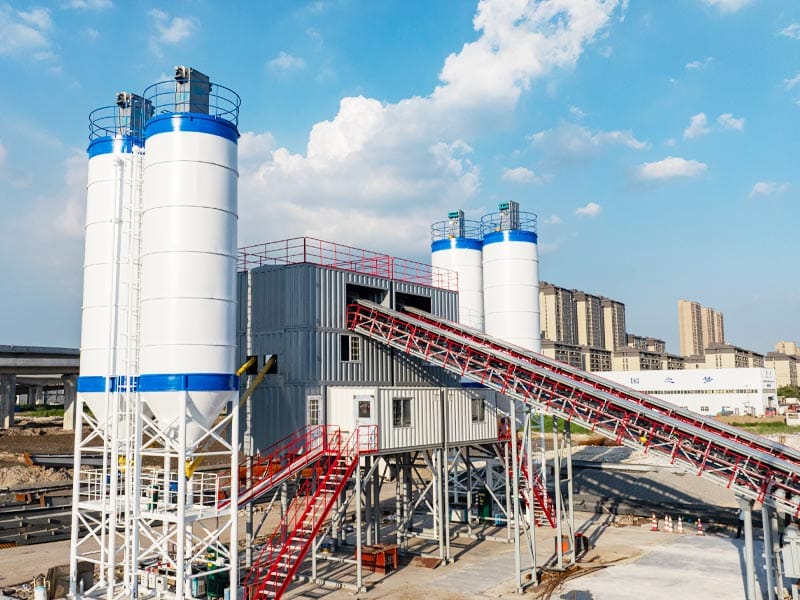
De capaciteit van betonbatchinstallaties wordt vaak gepresenteerd als een nominale output per uur, maar het aantal op een producttabel is niet automatisch gelijk aan de hoeveelheid beton die een installatie zal leveren tijdens een echte werkploeg De werkelijke productie is afhankelijk van de volledige batchcyclus, materiaalaanvoer, weegtijd, aggregaatoverdracht, mengen, lossen, beschikbaarheid van vrachtwagens, receptwijzigingen en geplande of ongeplande stops.
Voor kopers is dit onderscheid van belang omdat een installatie die alleen is geselecteerd uit een m³/u-cijfer in het ene project te groot kan zijn en in een ander project te klein kan zijn. Een commerciële kant-en-klare fabriek met een continue vraag naar vrachtwagens heeft een ander bedrijfspatroon dan een prefabfabriek, een mobiele projectfabriek of een locatie die in korte batches meerdere betonkwaliteiten produceert.
Onze aan de zijkant gemonteerde bandbetonmenginstallatie en betonmenginstallatie voor bovengrondse banden gebruik continue overdracht van aggregaatbanden, terwijl skip-hoist- en mobiele configuraties verschillende materiaalverwerkingscycli gebruiken. In deze gids wordt uitgelegd hoe u de capaciteit van betonbatchinstallaties kunt evalueren, van nominaal vermogen tot realistische dagelijkse productie.
Wat betekent de capaciteit van de betonbatchinstallatie?
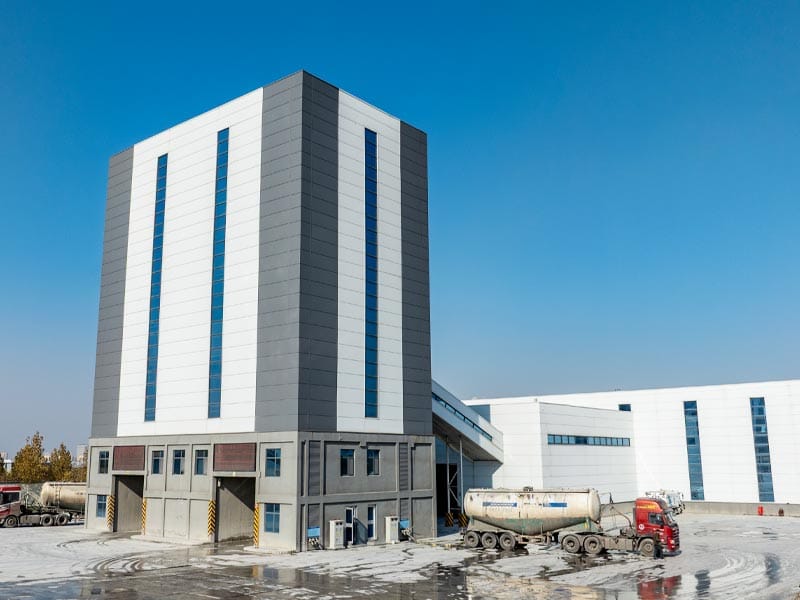
De capaciteit van betonbatchinstallaties kan betrekking hebben op verschillende metingen. Deze moeten worden gescheiden voordat twee installaties worden vergeleken.
| Capaciteitstermijn | Wat het beschrijft | Wat het misschien negeert |
|---|---|---|
| Nominale uuruitvoer | Nominale productie onder aangegeven ontwerpomstandigheden | Vrachtwagen wachten, materiële vertragingen, omschakelingen en stilstand |
| Mixer theoretische output | Batchvolume vermenigvuldigd met mogelijke cycli per uur | Upstream- en downstreamvertragingen |
| Aanhoudende lijnuitvoer | Output de volledige installatie kan onophoudelijk handhaven | Geplande stops op langere termijn |
| Verschuif uitvoer | Afgewerkt beton geproduceerd tijdens een dienst | Kan van dag tot dag variëren |
| Jaarlijkse praktische output | Productie over het exploitatiejaar | Hangt sterk af van gebruik en onderhoud |
De capaciteit van betonbatchinstallaties wordt alleen betekenisvol als bij de vergelijking dezelfde definitie en bedrijfsaannames worden gebruikt.
Nominale output is een ontwerpreferentie, geen gegarandeerd verschuivingsgemiddelde
Nominale output is nuttig omdat het een gemeenschappelijk uitgangspunt biedt voor de selectie van apparatuur. Het vertegenwoordigt het productieniveau waar de fabriek omheen is ontworpen onder gedefinieerde of geïdealiseerde bedrijfsomstandigheden.
De echte productie werkt echter zelden op de exact beoordeelde staat voor elke minuut van elk uur.
Een plant kan productieve tijd verliezen omdat
- een mengtruck staat niet klaar onder het lospunt;
- eén cementsilo wordt aangevuld;
- voor het veranderen van zandvocht zijn controles door de operator nodig;
- een receptwissel kost extra tijd;
- de totale levering wordt onderbroken;
- de mixer moet worden schoongemaakt;
- een weegtrechter ontlaadt niet volledig;
- geplande inspectie stopt de lijn.
De capaciteit van betonbatchinstallaties moet daarom worden geëvalueerd als een procescapaciteit en niet als een belofte dat elk uur van de dienst gelijk zal zijn aan het nominale cijfer.
Begin met Mixer Batch Volume en Volledige Cyclus Tijd
De mixer staat centraal in de output van de installatie, maar de relevante tijd is de volledige herhalingscyclus.
Een vereenvoudigde batchcyclus kan bestaan uit
- aggregaat wegen;
- poeder wegen;
- water- en mengdosering;
- aggregaatoverdracht naar de mixer;
- mixer opladen;
- mengen;
- ontlading;
- bevestiging dat de ontvanger klaar is.
Als een mixer 2 m³ per batch produceert en de volledige herhalingscyclus 90 seconden bedraagt, is de theoretische mixerberekening
2 m³ × 40 cycli/uur = 80 m³/u
Die rekenkunde is slechts een voorbeeld De werkelijke capaciteit van de betonbatchinstallatie hangt nog steeds af van de vraag of het stroomopwaartse weegsysteem en het stroomafwaartse ontvangstsysteem alle 40 cycli kunnen ondersteunen.
Gebruik de mengtijd niet alleen als cyclustijd
Op een productpagina mag een mengcyclus of mengtijd worden vermeld, maar dat nummer mag niet automatisch als de volledige productiecyclus worden gebruikt.
De mengtijd is slechts de periode waarin materialen in de mixer worden gemengd.
De plant heeft mogelijk nog tijd nodig voor
- opladen;
- weeg de afvoer van de trechter;
- reizen overslaan;
- riemoverdracht;
- mixerafvoer;
- ontvanger positionering.
Vraag voor berekeningen van de capaciteit van betoncentrales om een cyclusdiagram dat laat zien welke bewerkingen opeenvolgend plaatsvinden en welke elkaar kunnen overlappen.
Onze concrete batching plant types gids raadt ook aan om de werkelijke procescycli te vergelijken in plaats van alleen plantlabels.
Parallelle bewerkingen kunnen de effectieve output vergroten
Moderne batchingplanten voeren niet noodzakelijkerwijs elke stap na elkaar uit.
Terwijl de huidige batch zich mengt, weegt de fabriek mogelijk al het volgende aggregaat en de volgende poederbatch.
Deze overlap kan de effectieve herhalingscyclus verkorten.
Voor de capaciteit van betonbatchinstallaties moet worden vastgesteld welke bewerkingen parallel kunnen plaatsvinden:
- aggregaatweging tijdens het mengen;
- poeder wegen tijdens het mengen;
- watervoorbereiding vóór afvoer van de mixer;
- vrachtwagenpositionering vóór voltooiing van de batch.
Een plant met een goede procesoverlap kan een kortere herhalingscyclus bereiken dan een plant waarbij elke fase wacht tot de vorige is afgelopen.
Bandtransportinstallaties en skiphoist-installaties hebben verschillende cyclulogica
De geaggregeerde voedingsmethode verandert de manier waarop de plantencyclus is georganiseerd.
Beltgevoede planten gebruiken continue platte en hellende transportbanden om aggregaat naar het menggebied te verplaatsen. Skip-hoist-installaties maken gebruik van intermitterende hefcycli.
Geen van beide methoden mag alleen worden beoordeeld op basis van het label “high output” of “compact.”
Voor de capaciteit van betonbatchinstallaties vergelijkt u
| Factor | Belt transportband plant | Skip-hoist plant |
|---|---|---|
| Geaggregeerde beweging | Continu transporteren | Intermitterend tillen |
| Cyclusvraag | Kan de band continu de volgende aggregaatbatch leveren? | Kunnen wegen, laden, tillen en retourneren passen in de vereiste herhalingscyclus? |
| Site-effect | Langere transportroute en ondersteunende structuur | Compacter aggregaat hijsroute |
| Capaciteitsbeoordeling | Controleer de balans van de transportband en de ontvangsthopper | Controleer de laadvermogen overslaan en de volledige reiscyclus voltooien |
Onze transportband versus skip-takelgeleider legt deze verschillen nader uit.
Geaggregeerde weging kan een capaciteitsknelpunt worden
De mixer kan de volgende batch pas starten als de benodigde totale hoeveelheid klaar is.
De capaciteit van betonbatchinstallaties kan dalen als
- de aggregaatstroom is langzaam;
- zandbruggen in de bak;
- grove/fijne voedingsinstellingen zijn conservatief;
- het duurt te lang om de weegtrechter te ontladen;
- vocht veroorzaakt materiaalophoping;
- eén totale fractie wordt herhaaldelijk weergegeven.
Onze aggregaat weeggeleider verklaart waarom voedingsgedrag en schaalprestaties afzonderlijk moeten worden gediagnosticeerd.
Een grote mixer kan een langzame batchfase van het aggregaat niet compenseren.
Cement- en poedervoeding kan ook de cyclus beperken
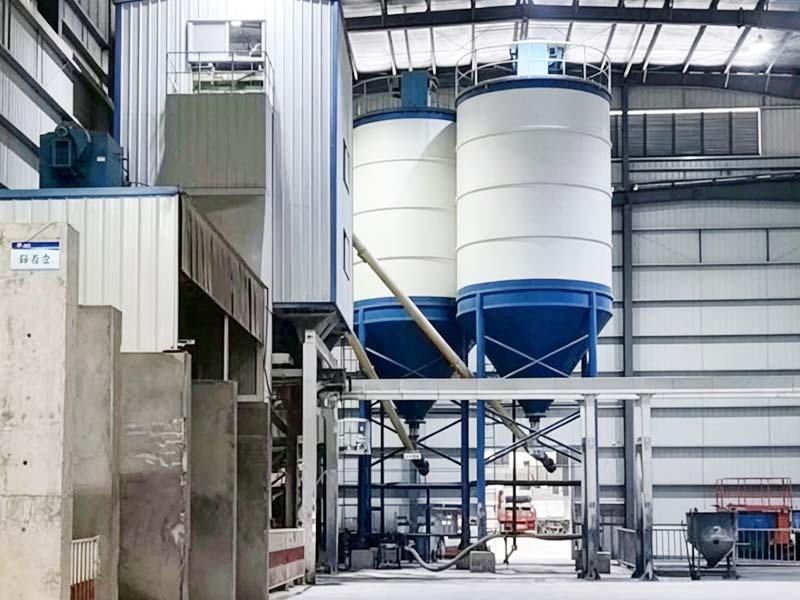
Cementachtige materialen maken vaak gebruik van schroeftransporteurs of door zwaartekracht ondersteunde toevoer naar een poederwegtrechter.
De capaciteit van betonbatchinstallaties kan worden verminderd door
- langzame poedervoeding;
- overbruggen binnen de silo;
- grove/fijne doseringsovergang;
- materiaal-in-vlucht controle;
- poederbezinkingstijd;
- gewicht hopper residu.
Onze cement weeggeleider legt uit hoe poedervoeding en kalibratie op schaal afzonderlijke controleproblemen zijn.
Dosering van water en mengsels moet passen bij de herhalingscyclus
Water en mengsels kunnen veel kleinere materiaalstromen zijn dan aggregaat, maar hun doseertijd kan nog steeds de productie beïnvloeden.
Als het langer duurt voordat een mengsysteem een lage dosisdoelstelling bereikt dan het aggregaat en de poedersystemen nodig hebben om te voltooien, kan de menger wachten op de vloeistofdoseringsfase.
Voor de capaciteit van betonbatchinstallaties registreert u de tijd die nodig is voor
- waterwegen of meten;
- mengdosering;
- producten met meerdere mengsels;
- toevoegingen aan temperatuurregeling indien gebruikt.
Het langzaamste vereiste ingrediënt kan het einde van de batchfase bepalen.
Recept Complexiteit verandert productiesnelheid
Een eenvoudig standaard betonrecept kan sneller batchgewijs werken dan een complex product met behulp van meerdere poeders, meerdere mengsels of speciale ingrediënten.
De capaciteit van betonbatchinstallaties moet daarom worden beoordeeld per betonfamilie.
Een plant kan bijvoorbeeld produceren
- standaard kant-en-klaar beton;
- hoogwaardig beton;
- zelfconsoliderend beton;
- vezelversterkt beton;
- architectonisch beton.
Elk kan verschillende doserings-, meng- en afvoeromstandigheden vereisen.
Ga er niet van uit dat één uuruitvoer gelijkelijk van toepassing is op elk recept.
Kleine batches verminderen de output per uur
Een fabriek kan een normale volledige batch hebben, maar in de praktijk veel kleinere batches gebruiken.
Dit is gebruikelijk in prefabfabrieken en projecten die verschillende betonkwaliteiten produceren.
Stel dat de volledige cyclus 90 seconden blijft, maar de mixer produceert slechts 1 m³ in plaats van 2 m³ omdat een kleine voltooiingsbatch nodig is.
De theoretische output daalt van 80 m³/h naar 40 m³/h onder dat vereenvoudigde voorbeeld.
De capaciteit van de betonbatchinstallatie moet daarom de werkelijke batchgrootteverdeling tijdens de dienst omvatten.
Betonvervoer kan de stroomafwaartse knelpunt worden
De installatie kan sneller beton produceren dan het transportsysteem het kan verwijderen.
In een kant-en-klare fabriek kan het stroomafwaartse knelpunt de beschikbaarheid van mengvrachtwagens of congestie op de laadstrook zijn.
In een prefabfabriek kunnen het transportbakken of gereedheid voor gietstations zijn.
Vraag voor de capaciteit van betonbatchinstallaties naar
- Staat er altijd een ontvanger klaar bij ontslag?
- Hoe lang duurt het positioneren van vrachtwagens?
- Hoeveel laadstroken bestaan er?
- Kunnen twee gietstations gelijktijdig beton aanvragen?
- Keert de transportbak terug voordat de volgende batch klaar is?
Onze prefab beton transportgids laat zien hoe de levercyclustijd lager kan worden dan de theoretische output van de mixer.
Het ontwerp van de vrachtwagenwachtrij heeft directe invloed op de ready-mix-uitvoer
De productie van kant-en-klare mixen is afhankelijk van de beschikbaarheid van vrachtwagens.
Als de fabriek een batch voltooit maar er geen vrachtwagen klaar is, moet de mixer wachten of moet de productievolgorde worden onderbroken.
De capaciteit van de betonbatchinstallatie moet daarom samen met
- grootte vrachtwagenvloot;
- wachtrijstrook;
- laadpositie;
- verzendingscontrole;
- site-uitgang;
- leveringscyclus naar de werkplek.
Onze lay-outgids voor batchinstallaties verklaart waarom wachtrijen voor vrachtwagens deel uitmaken van het productiesysteem en niet alleen een verkeersprobleem zijn.
Materiaalopslag moet de piekvraag in stand houden
Een fabriek kan geen hoge productie behouden als aggregaatbakken of cementsilo's leeg raken tijdens het piekproductievenster.
Voor de capaciteit van betonbatchinstallaties, bereken
- totaal verbruik per uur;
- cementverbruik per uur;
- bruikbare opslagcapaciteit;
- leveringsfrequentie;
- tijd die nodig is om elk materiaal aan te vullen.
Een installatie kan mechanisch in staat zijn tot een hoge output, maar kan deze niet onderhouden omdat het opslag- en leveringssysteem te klein is.
Silo-aanvulling kan de productie onderbreken
Poederlevering moet in het productieplan worden opgenomen.
Als een cementtanker mengwagens blokkeert of als de vulwerkzaamheden een productiestop vereisen, daalt de praktische output.
De capaciteit van betonbatchinstallaties moet daarom worden geëvalueerd met het volledige materiaallogistiekplan, en niet alleen met de hoofdmachine.
Vochtcorrectie kan de tijd voor kwaliteitscontrole toevoegen
Geaggregeerd vocht verandert de vereiste hoeveelheden nat aggregaat en batchwater.
Automatische vochtcorrectie kan handmatige interventie verminderen, maar representatieve controles en kwaliteitscontroleverificatie vergen nog steeds tijd.
Onze gids voor aggregaatvochtcorrectie verklaart waarom vocht behandeld moet worden als onderdeel van de volledige materiaalbalans.
Voor de capaciteit van betonbatchinstallaties moet vochtbeheersing worden opgenomen in de bedrijfsprocedures zonder dat dit ten koste gaat van de nauwkeurigheid van de batches voor de snelheid.
Productomschakelingen verminderen de praktische verschuivingsuitvoer
Als een installatie meerdere betonkwaliteiten produceert, kan het nodig zijn om over te stappen
- receptverificatie;
- bevestiging van aggregaat of poeder;
- wijzigingen in de menglijn;
- mixer spoelen of reinigen;
- kwaliteitscontroles.
Deze perioden verkorten de productieve tijd.
De capaciteit van betonbatchinstallaties moet daarom worden berekend over het feitelijke productieschema in plaats van over één ononderbroken recept.
Onderhoud en inspectie behoren tot de capaciteitsplanning
Een installatie kan niet onbeperkt op nominaal vermogen blijven zonder onderhoud.
Geplande haltes kunnen onder andere zijn
- mixerinspectie;
- smering;
- rieminspectie;
- skip-hoist-inspectie;
- schaalverificatie;
- schoonmaken;
- vervanging slijtage-onderdelen.
Onze checklist voor het onderhoud van batchinstallaties en smeergeleider leg uit waarom deze taken moeten worden gepland in plaats van als onverwachte verloren tijd te worden behandeld.
De dagelijkse Productie zou Productieve Uren moeten gebruiken, Niet Klokuren
Een veel voorkomende planningsfout is het vermenigvuldigen van de nominale uurproductie met de volledige dienstlengte.
Stel dat een plant rond de 120 m³/h is ontworpen en de dienst acht uur duurt Een eenvoudige vermenigvuldiging geeft 960 m³.
Maar als de verschuiving bevat
- 30 minuten opstarten en controles;
- 30 minuten geplande schoonmaak;
- 30 minuten receptwijzigingen;
- 30 minuten vrachtwagen of materiaal wachten;
de productietijd bedraagt slechts zes uur. Zelfs als de fabriek gedurende elke productieve minuut 120 m³/u zou aanhouden, zou de ploegendienst 720 m³ bedragen.
Dit is illustratief rekenkundig, geen prestatieclaim van MixingPlantPro.
Gebruik een praktisch capaciteitsmodel
Een nuttiger betonbatchinstallatie capaciteitsmodel is
Praktische Shift Output = Duurzame Productie Tarief × Productieve Bedrijfstijd
De duurzame productiesnelheid moet al de langzaamste fase van de feitelijke cyclus weerspiegelen.
De productieve bedrijfstijd moet weerspiegelen
- geplande dienstlengte;
- geplande inspecties;
- omschakelingen;
- schoonmaken;
- bekende logistieke vertragingen.
Dit creëert een realistischer planningsgetal dan alleen de nominale output.
Pas niet één generiek efficiëntiepercentage toe
Sommige projectberekeningen verminderen de nominale capaciteit met een standaardpercentage om de praktische output te schatten.
Dit kan handig zijn, maar het verbergt het echte knelpunt.
Eén installatie kan productie verliezen als gevolg van vrachtwagens. Een andere kan worden beperkt door aggregaattoevoer. Een prefablijn kan worden beperkt door transportbakken.
De capaciteit van betonbatchinstallaties moet daarom gebaseerd zijn op een cyclus- en gebruiksmodel in plaats van op een willekeurige universele afleidingsfactor.
Vergelijk planten met hetzelfde productiescenario
Gebruik bij het vergelijken van twee batchingplantconfiguraties dezelfde aannames.
| Vergelijkingsinvoer | Blijf consistent |
|---|---|
| Betonrecept | Hetzelfde materiaal en doseringscomplexiteit |
| Batchgrootte | Hetzelfde ontladen volume |
| Mengeis | Dezelfde gevalideerde mengconditie |
| Vrachtwagen of transportsysteem | Dezelfde beschikbaarheid van ontvangers |
| Materiaalvoorziening | Dezelfde aannames voor opslag en aanvulling |
| Bedrijfsuren | Dezelfde productieve tijdbasis |
Dit maakt de vergelijking van de capaciteit van betoncentrales technisch zinvol.
Wanneer Belt-Fed-installaties de capaciteitsplanning eenvoudiger maken
Beltgevoede fabrieken maken gebruik van continu aggregaattransport en worden gewoonlijk geselecteerd voor vaste productie met een groter volume.
Onze boven- en zijgemonteerde riemconfiguraties maken gebruik van platte en hellende transportbanden om aggregaat naar de mixer te verplaatsen.
Voor de capaciteit van betonbatchinstallaties moet de technische beoordeling bevestigen:
- bandaanvoersnelheid;
- capaciteit van de ontvangende hopper;
- totale weegcyclus;
- transportbandoverlap met mengen;
- onderhoudstoegang.
Continu transport kan een stabiele cyclus ondersteunen, maar alleen bij het wegen, opslaan en stroomafwaarts afvoeren worden hiermee in evenwicht gebracht.
Wanneer mobiele installaties een beoordeling van de verschillende capaciteit nodig hebben
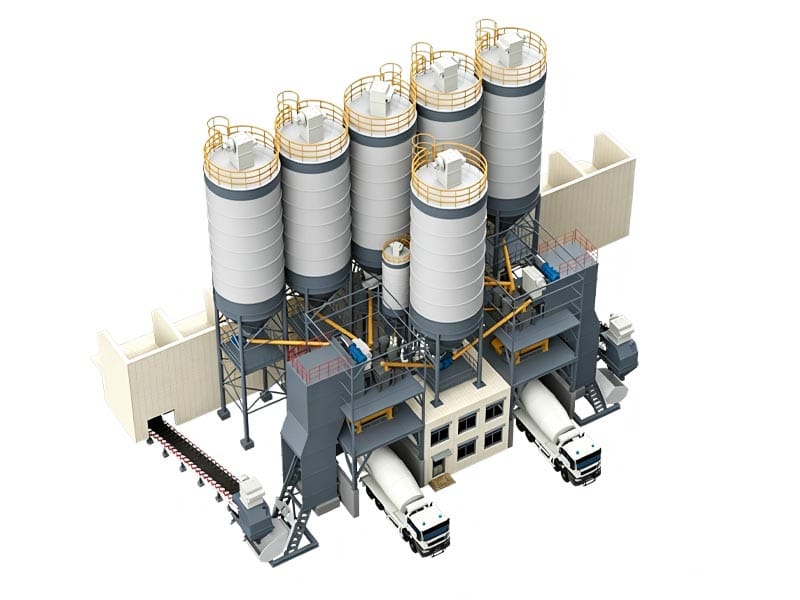
Er wordt deels gekozen voor een mobiele batchinstallatie vanwege verplaatsing en locatieflexibiliteit.
De praktische output ervan moet worden herzien samen met
- beschikbare plaatsruimte;
- totale aanvulling;
- tijdelijke stichtingen of steunen;
- stroom- en watervoorziening;
- vrachtwagencirculatie;
- frequentie van verplaatsing.
Onze mobiele betonbatchinstallatie maakt gebruik van een geïntegreerd modulair frame, maar de daadwerkelijke projectuitvoer hangt nog steeds af van de volledige locatie-opstelling.
Wat moeten kopers sturen voor capaciteitsselectie?
Voor een nuttige beoordeling van de capaciteit van betoncentrales is meer dan één streefcijfer van m³/u nodig.
Verstrekken:
- gemiddelde dagelijkse vraag;
- piekuurvraag;
- vereiste duur van de piekproductie;
- betonmixfamilies;
- normale en minimale batchgroottes;
- aggregaatfracties;
- poedermaterialen;
- aantal mengsels;
- vrachtwagenvloot of prefab transportmethode;
- bedrijfsuren;
- geplande omschakelingen;
- site-indeling;
- toekomstige productiedoelstelling.
Onze projectbrief voor betonbatchinstallaties biedt een gestructureerde manier om deze inputs te verzamelen.
Stuur uw productieschema en site-informatie via onze contactpagina voor een projectspecifieke beoordeling van de capaciteit van de installatie.
Conclusie
De capaciteit van betonbatchinstallaties moet worden geëvalueerd vanaf de volledige productiecyclus, niet alleen op basis van de mixergrootte of de nominale m³/u.
Geaggregeerde voeding, poederdosering, water- en mengsystemen, mengen, lossen, beschikbaarheid van vrachtwagens, transportcycli, opslag, receptwijzigingen en gepland onderhoud kunnen allemaal de werkelijke productie onder de nominale waarde brengen.
De sterkste apparatuurselectie begint met het echte productieschema en identificeert de langzaamste fase onder piekomstandigheden. Wanneer de nominale output en praktische output duidelijk gescheiden zijn, kunnen kopers een fabriek kiezen die bij het project past, in plaats van te vertrouwen op een nummer dat mogelijk nooit in stand wordt gehouden in de dagelijkse bedrijfsvoering.
FAQ
Wat betekent de capaciteit van betonbatchinstallaties?
Het kan verwijzen naar de nominale uurproductie, theoretische mixeroutput, aanhoudende lijnoutput of praktische ploegenproductie. Kopers moeten bevestigen welke definitie wordt gebruikt voordat ze fabrieken vergelijken.
Waarom is de werkelijke productie lager dan de nominale capaciteit?
De werkelijke productie kan worden verminderd door materiaaltoevoer, wegen, wachten op vrachtwagens, receptwijzigingen, schoonmaak, vochtcontroles, onderhoud en andere productievertragingen die geen deel uitmaken van de nominale beoordeling.
Is de cyclustijd van de mixer voldoende om de capaciteit van de installatie te berekenen?
Nee. De volledige cyclus moet het opladen, wegen, aggregaatoverdracht, mengen, ontladen en gereedheid van de ontvanger omvatten. Sommige stappen kunnen elkaar overlappen, maar ze moeten nog steeds in het procesmodel worden opgenomen.
Hebben riemgevoede planten altijd een hogere praktische output dan skip-hoist planten?
Niet automatisch Gordelinstallaties gebruiken continue aggregaatoverdracht, terwijl skip-installaties intermitterend tillen gebruiken Praktische output hangt af van de volledige voorgestelde cyclus, batchgrootte, opslag- en ontvangstomstandigheden.
Welke informatie is nodig om de capaciteit van betoncentrales te selecteren?
Zorg voor piek- en gemiddelde vraag, betontypen, batchgroottes, materiaalsysteem, vrachtwagen- of prefabtransport, openingstijden, omschakelfrequentie en locatieomstandigheden.


