

कंक्रीट बैचिंग में कुल वजन सबसे महत्वपूर्ण नियंत्रण चरणों में से एक है क्योंकि रेत और मोटे कुल प्रत्येक बैच का एक बड़ा हिस्सा बनाते हैं यदि मापा मात्रा अप्रत्याशित रूप से बदलती है, तो संयंत्र कुल ठोस, पेस्ट की मांग, पानी सुधार और ठोस स्थिरता को बदल सकता है यहां तक कि जब संग्रहीत नुस्खा नहीं बदला है।.
हालांकि, कुल वजन भिन्नता हमेशा एक पैमाने-अंशांकन समस्या नहीं होती है फीडर बंद होने के बाद सामग्री गिरना जारी रख सकती है, कुल एक बिन के अंदर पुल कर सकता है, एक वजन हॉपर आसपास के स्टीलवर्क को छू सकता है, नमी सुधार गीले लक्ष्य को बदल सकता है, या संचयी वजन एक व्यक्तिगत अंश में त्रुटि छिपा सकता है।.
हमारे साइड-माउंटेड बाल्टी कंक्रीट मिक्सिंग प्लांट और ओवरहेड बाल्टी कंक्रीट मिक्सिंग प्लांट दोनों तीन-बिंदु सेंसर वजन व्यवस्था का उपयोग करते हैं यह मार्गदर्शिका बताती है कि लोड सेल पर शुरू होने वाले प्रत्येक विचलन को मानने के बजाय अंतिम बैच रिकॉर्ड के माध्यम से बिन गेट से कुल वजन की जांच कैसे करें।.
कुल वजन नियंत्रण क्या करता है?
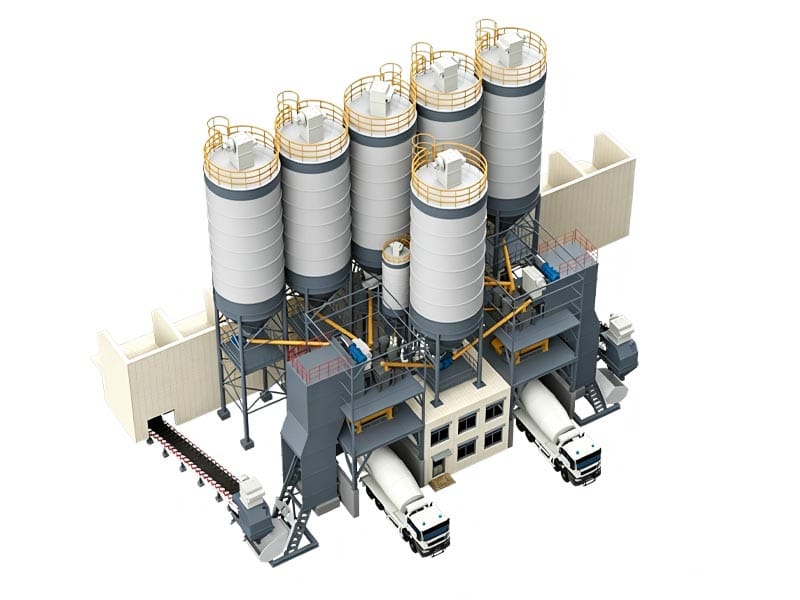
कुल वजन प्रत्येक बैच के लिए कंक्रीट नुस्खा को वास्तविक रेत और पत्थर की मात्रा में परिवर्तित करता है।.
संयंत्र विन्यास के आधार पर, समुच्चय हो सकते हैंः
- अलग से तौला गया;
- एक हॉपर में संचयी रूप से तौला गया;
- कई डिब्बे से एक सामान्य पैमाने पर खिलाया गया;
- बेल्ट, स्किप या किसी अन्य प्रणाली द्वारा वजन करने के बाद स्थानांतरित किया गया।.
गुणवत्ता नियंत्रण के लिए, उपयोगी प्रश्न यह है कि क्या आवश्यक सूखी या एसएसडी-समतुल्य कुल मात्रा को लगातार उत्पादन प्रक्रिया में वितरित किया जा रहा है।.
एनआरएमसीए का वर्तमान संयंत्र प्रमाणन मार्गदर्शन उपयोग की वास्तविक सीमा के माध्यम से पैमाने की जांच की आवश्यकता होती है और एक साधारण “स्केल ओके” प्रमाणपत्र पर भरोसा करने के बजाय विस्तृत सत्यापन डेटा को बनाए रखने पर जोर दिया जाता है। यह सिद्धांत कुल वजन के लिए सीधे प्रासंगिक है क्योंकि संयंत्र की सटीकता को वास्तविक उत्पादन भार में प्रदर्शित किया जाना है।.
कुल वजन भिन्नता का एक से अधिक स्रोत है
जब एक समग्र बैच भारी या हल्का होता है, तो इसका कारण माप, भोजन, सामग्री व्यवहार या नुस्खा सुधार से आ सकता है।.
| भिन्नता स्रोत | विशिष्ट लक्षण | क्या जांच करने के लिए |
|---|---|---|
| स्केल बहाव | संदर्भ भार अब संकेतित वजन से मेल नहीं खाता | अंशांकन और सत्यापन |
| फीडर या गेट ओवरशूट | वास्तविक वजन बार-बार लक्ष्य से ऊपर समाप्त होता है | उड़ान में कटऑफ का समय और सामग्री |
| ब्रिजिंग | धीमी या रुक-रुक कर फ़ीड के बाद अचानक प्रवाह | बिन ज्यामिति और सामग्री की स्थिति |
| यांत्रिक संपर्क | अस्थिर या पक्षपाती स्केल रीडिंग | हॉपर, केबल, ढलान और लचीले कनेक्शन |
| नमी सुधार | गीला लक्ष्य नुस्खा एसएसडी मात्रा से भिन्न होता है | नमी इनपुट और सुधार तर्क |
| अवशिष्ट सामग्री | तौली गई मात्रा पूरी तरह से अगले चरण तक नहीं पहुंचती है | निर्वहन गेट और स्थानांतरण मार्ग |
कोई भी समायोजन करने से पहले एक अच्छी समग्र वजन जांच इन कारणों को अलग करती है।.
स्केल की स्वयं पुष्टि करके प्रारंभ करें
फीडर सेटिंग्स बदलने से पहले, पुष्टि करें कि क्या वजन प्रणाली ज्ञात संदर्भ भार को सही ढंग से इंगित करती है।.
एनआरएमसीए मार्गदर्शन संयंत्र के उपयोग की सीमा के माध्यम से समग्र पैमाने के सत्यापन के लिए कहता है, न केवल एक सुविधाजनक परीक्षण बिंदु पर संगठन को दस्तावेज लोड मूल्यों और त्रुटियों की भी आवश्यकता होती है इसलिए निरीक्षण रिकॉर्ड दिखाता है कि पैमाने का परीक्षण कैसे किया गया था।.
एनआईएसटी 2026 हैंडबुक 44 तराजू और अन्य वजन प्रणालियों के लिए वर्तमान तकनीकी आवश्यकताओं को शामिल किया गया है सटीक प्रयोज्यता क्षेत्राधिकार और उपयोग पर निर्भर करती है, लेकिन यह कई वाणिज्यिक पैमाने प्रथाओं के पीछे मेट्रोलॉजी ढांचा प्रदान करता है।.
कुल वजन के लिए, परीक्षण योजना को कवर करना चाहिएः
- खाली शून्य;
- कम उत्पादन भार;
- सामान्य बैच लोड;
- उच्च नियमित भार;
- पैमाने की वास्तविक परिचालन सीमा।.
यह न मानें कि एक सही रीडिंग पूरी रेंज साबित करती है।.
यांत्रिक संपर्क एक अच्छा लोड सेल बना सकता है गलत पढ़ें
एक लोड-सेल सिस्टम केवल उस लोड को मापता है जो इच्छित समर्थन से होकर गुजरता है।.
यदि कुल वजन हॉपर एक कठोर ढलान, फ्रेम सदस्य, बिल्डअप, केबल या पाइप को छूता है, तो बल का हिस्सा सेंसर को बायपास कर सकता है या अतिरिक्त बल लगा सकता है।.
यह लोड सेल और संकेतक सामान्य रूप से काम कर रहे होने पर भी स्केल त्रुटि पैदा कर सकता है।.
निरीक्षण:
- हॉपर निकासी;
- लचीले कनेक्शन;
- केबल और होज़;
- धूल सील;
- सामग्री निर्माण;
- यांत्रिक रोक;
- लोड-सेल माउंट।.
तीन-बिंदु सेंसर व्यवस्था, जैसे कि हमारे स्किप-होइस्ट प्लांट डिज़ाइन पर उपयोग की जाती है, अभी भी यांत्रिक रूप से मुक्त वजन शरीर पर निर्भर करती है सेंसर आर्किटेक्चर अनपेक्षित संरचनात्मक संपर्क की भरपाई नहीं कर सकता है।.
शून्य बहाव की जांच की जानी चाहिए, छिपाई नहीं जानी चाहिए
कुल वजन एक स्थिर खाली स्थिति से शुरू होता है।.
यदि खाली हॉपर डिस्चार्ज के बाद उसी शून्य पर वापस नहीं आता है, तो निर्धारित करें कि क्यों।.
संभावित कारणों में शामिल हैंः
- हॉपर में शेष सामग्री;
- सतहों पर चिपकी गीली रेत;
- यांत्रिक संपर्क;
- विद्युत अस्थिरता;
- लोड-सेल क्षति;
- आस-पास के उपकरणों से कंपन।.
कारण का पता लगाए बिना शून्य को बार-बार रीसेट करने से विकासशील समस्या छिप सकती है।.
समायोजन से पहले पाए गए शून्य को रिकॉर्ड करें ताकि रखरखाव इतिहास दिखाए कि बहाव कभी-कभार होता है या आवर्ती।.
गेट कटऑफ सामग्री-इन-फ़्लाइट त्रुटि बनाता है
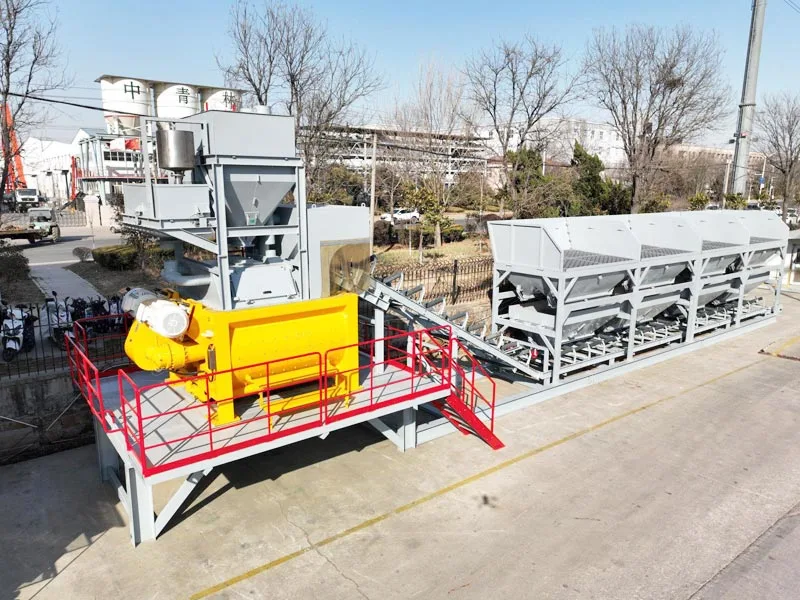
सबसे आम समुच्चय वजन समस्याओं में से एक नियंत्रण प्रणाली द्वारा फीडर या गेट को रुकने के लिए कहने के बाद होती है।.
बिन आउटलेट और वजन हॉपर के बीच पहले से ही गिरने वाली सामग्री चलती रहती है फ्लाइटंबे में यह “सामग्री लक्ष्य से ऊपर अंतिम वजन को धक्का दे सकती है।.
प्रभाव इस पर निर्भर करता हैः
- गेट खोलना;
- सामग्री प्रवाह दर;
- ऊंचाई गिराओ;
- कण आकार;
- नमी;
- नियंत्रण-प्रणाली कटऑफ समय।.
समग्र वजन नियंत्रण अक्सर पूर्व-कार्य या कटऑफ मुआवजे का उपयोग करता है ताकि अंतिम लक्ष्य तक पहुंचने से पहले गेट बंद हो जाए।.
यदि रेत गीली होने पर ओवरशूट बदल जाता है या पत्थर की ग्रेडिंग बदल जाती है, तो इसका कारण स्केल अंशांकन के बजाय फीडिंग गतिशीलता हो सकता है।.
मोटे और बढ़िया भोजन से अंतिम नियंत्रण में सुधार हो सकता है
कुछ बैचिंग सिस्टम लक्ष्य के करीब आने पर तेज़ प्रारंभिक फ़ीड और उसके बाद धीमी अंतिम फ़ीड का उपयोग करते हैं।.
सिद्धांत पाउडर मोटे/ठीक खुराक के समान है: अधिकांश सामग्री को जल्दी से स्थानांतरित करें, फिर लक्ष्य के पास फ़ीड दर को कम करें।.
कुल वजन के लिए, संक्रमण बिंदु को वास्तविक सामग्री का उपयोग करके मान्य किया जाना चाहिए।.
यदि धीमी अवस्था बहुत देर से शुरू होती है, तो ओवरशूट बढ़ सकता है यदि यह बहुत जल्दी शुरू होता है, तो चक्र का समय अनावश्यक रूप से बढ़ सकता है।.
सभी कुल अंशों में एक कटऑफ मान की प्रतिलिपि न करें ठीक रेत और मोटे पत्थर में बहुत अलग प्रवाह व्यवहार हो सकता है।.
बिन ब्रिजिंग अंडरफीड और अचानक उछाल पैदा कर सकती है
एग्रीगेट हमेशा भंडारण बिन से लगातार प्रवाहित नहीं होता है।.
नम रेत पुल कर सकते हैं या आउटलेट के ऊपर एक स्थिर आर्क बना सकते हैं मोटे समुच्चय बिन ज्यामिति और कण आकार के आधार पर इंटरलॉक कर सकते हैं।.
एक पुल का कारण हो सकता हैः
- धीमी गति से खिलाना;
- टाइमआउट अलार्म;
- कम वजन वाले बैच;
- पुल गिरने पर अचानक उछाल;
- लगातार चक्रों के बीच बड़ा अंतर।.
कुल वजन रिकॉर्ड यहां विशेष रूप से उपयोगी हो जाते हैं यदि एक ही बिन में बार-बार ओवरशूट से पहले लंबे समय तक खिलाने का समय होता है, तो पहले पैमाने के बजाय सामग्री-प्रवाह की स्थिति की जांच करें।.
इंजीनियरिंग समीक्षा के बिना अनियंत्रित कंपन या वायु सहायता जोड़ने के बजाय वास्तविक बिन और सामग्री के लिए किसी भी प्रवाह-सहायता समाधान का चयन किया जाना चाहिए।.
नमी सही समग्र लक्ष्य को बदल देती है
नमी सुधार को समझे बिना कुल वजन की सही व्याख्या नहीं की जा सकती।.
एक ठोस नुस्खा संतृप्त सतह-सूखी मात्रा पर आधारित हो सकता है, जबकि बिन में वास्तविक रेत में अतिरिक्त सतह का पानी होता है इसलिए पौधे को कुल ठोस पदार्थों की इच्छित मात्रा देने के लिए एक बड़े गीले द्रव्यमान का वजन करने की आवश्यकता होती है।.
उदाहरण के लिए, एक प्रयोगशाला नुस्खा एसएसडी आधार पर १,००० किलोग्राम रेत के लिए कॉल कर सकता है एक विशेष नमी की स्थिति के तहत, सही गीला लक्ष्य १,००० किलोग्राम से अधिक हो सकता है।.
इसका मतलब यह नहीं है कि कुल वजन प्रणाली जरूरत से ज्यादा भोजन कर रही है।.
हमारे कुल नमी सुधार गाइड बताते हैं कि गीले समुच्चय लक्ष्य और अतिरिक्त बैच पानी दोनों को एक साथ बदलने की आवश्यकता क्यों है।.
गलत नमी डेटा वजन की समस्या जैसा दिख सकता है
स्केल कमांड किए गए लक्ष्य को पूरी तरह से तौल सकता है जबकि कमांड किया गया लक्ष्य स्वयं गलत है।.
यदि नमी जांच बहुत कम पढ़ती है, तो सिस्टम गीली रेत की मात्रा को कम कर सकता है और बहुत अधिक अलग पानी जोड़ सकता है यदि यह बहुत अधिक पढ़ता है, तो विपरीत हो सकता है।.
जब ठोस स्थिरता बदलती है लेकिन कुल वजन रिकॉर्ड सामान्य दिखते हैं, तो जांचेंः
- नमी सेंसर रीडिंग;
- संदर्भ ओवन-सूखा या अनुमोदित नमी परीक्षण;
- नमूना स्थान;
- सेंसर अंशांकन या सत्यापन;
- सॉफ्टवेयर सुधार सूत्र।.
एनआरएमसीए उत्पादन-सुविधा प्रमाणन में विशेष रूप से उपकरणों के बीच स्वचालित समग्र नमी माप के लिए उपयोग किए जाने वाले उपकरण शामिल हैं जिन्हें लागू आवश्यकताओं के भीतर बनाए रखा जाना चाहिए।.
संचयी समग्र वजन व्यक्तिगत त्रुटियों को छिपा सकता है
जब कई समुच्चय अंशों को एक हॉपर में तौला जाता है, तो व्यक्तिगत अंश गलत होने पर भी अंतिम योग सही दिख सकता है।.
एक सरल उदाहरण पर विचार करेंः
| कुल | लक्ष्य | वास्तविक |
|---|---|---|
| रेत | 600 किग्रा | 585 किग्रा |
| पत्थर | 400 किग्रा | 415 किग्रा |
| कुल | 1,000 किग्रा | 1,000 किग्रा |
कुल कुल वजन का परिणाम सही है, लेकिन नुस्खा अनुपात सही नहीं है।.
संचयी प्रणालियों के लिए, केवल अंतिम हॉपर कुल की समीक्षा करने के बजाय प्रत्येक सामग्री द्वारा प्राप्त वृद्धिशील वजन को संरक्षित करें।.
यह विशेष रूप से महत्वपूर्ण है जब रेत की नमी, पत्थर की ग्रेडिंग या व्यक्तिगत फीडर व्यवहार बदलता है।.
अवशिष्ट समुच्चय तौले गए और वितरित द्रव्यमान के बीच संबंध को तोड़ सकता है
वजन हॉपर में सही मात्रा हो सकती है जबकि कम सामग्री स्किप, बेल्ट या मिक्सर तक पहुंचती है।.
कुल रह सकता हैः
- हॉपर कोने में;
- आंशिक रूप से खुलने वाले गेट के आसपास;
- एक ढलान में;
- बेल्ट स्थानांतरण बिंदु पर;
- एक अस्थायी भंडारण हॉपर के अंदर।.
कुल वजन के लिए, परिभाषित करें कि माप जिम्मेदारी कहां समाप्त होती है।.
एक सही पैमाने साबित होता है कि वजन हॉपर में क्या प्रवेश किया गया है यह पुष्टि करने के लिए एक अलग हस्तांतरण जांच की आवश्यकता हो सकती है कि मापा सामग्री अगले उत्पादन चरण तक पहुंच जाती है।.
स्किप-होइस्ट पौधे वजन के बाद स्थानांतरण चरण जोड़ते हैं
स्किप-होइस्ट संयंत्र में, कुल वजन और कुल उठाना अलग-अलग कार्य हैं।.
हमारे साइड-माउंटेड और ओवरहेड बकेट प्लांट मिक्सर क्षेत्र में स्किप होइस्ट द्वारा रुक-रुक कर उठाए जाने से पहले समुच्चय का वजन करते हैं।.
इसका मतलब है कि एक स्थिर पैमाना अपने आप में यह साबित नहीं करता है कि स्किप चक्र प्रत्येक बैच को सही ढंग से स्थानांतरित कर रहा है।.
चेकः
- पूर्ण वजन-हॉपर निर्वहन;
- प्राप्त करने की स्थिति छोड़ें;
- सामग्री रिसाव;
- बैच आकार के सापेक्ष क्षमता छोड़ें;
- मिक्सर के ऊपर अस्थायी हॉपर डिस्चार्ज;
- वजन उठाने, उठाने और निर्वहन के बीच इंटरलॉक।.
इसलिए स्थानांतरण अनुक्रम के साथ कुल वजन की समीक्षा की जानी चाहिए।.
कंपन अंतिम वजन पढ़ने को परेशान कर सकता है
कंक्रीट संयंत्रों में मिक्सर, कन्वेयर, स्किप्स, कंप्रेसर और अन्य कंपन उपकरण होते हैं।.
यदि वजन करने वाला हॉपर यांत्रिक या संरचनात्मक रूप से मजबूत कंपन के संपर्क में है, तो प्रदर्शित मूल्य लक्ष्य के आसपास उतार-चढ़ाव हो सकता है।.
नियंत्रण प्रणाली अंतिम वजन स्वीकार करने से पहले सिग्नल फ़िल्टरिंग और निपटान समय का उपयोग कर सकती है।.
कुल वजन के लिए, समीक्षा करें कि क्याः
- बैच स्वीकार किए जाने से पहले पैमाना स्थिर हो जाता है;
- आस-पास के उपकरण वजन के साथ ही शुरू हो जाते हैं;
- संयंत्र संशोधन के बाद संरचनात्मक कंपन बदल गया है;
- लोड-सेल केबल को सही ढंग से रूट और संरक्षित किया जाता है।.
केवल सॉफ्टवेयर फ़िल्टरिंग बढ़ाकर एक यांत्रिक कंपन समस्या की भरपाई न करें अत्यधिक फ़िल्टरिंग वास्तविक वजन परिवर्तनों का पता लगाने में देरी कर सकती है।.
अलग-अलग समग्र अंशों के लिए अलग-अलग फीडिंग सेटिंग्स की आवश्यकता होती है
एक एकल पौधा महीन रेत, 5,10 मिमी पत्थर, 10,20 मिमी पत्थर और अन्य अंशों को संभाल सकता है।.
ये सामग्रियां भंडारण डिब्बे को समान दर पर नहीं छोड़ती हैं।.
इसलिए कुल वजन सेटिंग्स को प्रत्येक सामग्री पर विचार करना चाहिएः
- कण आकार;
- आकृति;
- नमी;
- थोक घनत्व;
- आउटलेट ज्यामिति;
- गेट खोलने की प्रतिक्रिया।.
सूखे मोटे पत्थर के लिए ट्यून किया गया कटऑफ मान सीधे नम महीन रेत में कॉपी करने पर ओवरशूट उत्पन्न कर सकता है।.
प्रत्येक बिन को स्वतंत्र रूप से अनुकूलित करने के लिए वास्तविक उत्पादन डेटा का उपयोग करें।.
कम बैच आकार अपने स्वयं के सत्यापन के पात्र हैं
एक संयंत्र एक बड़े सामान्य बैच के दौरान सटीक हो सकता है लेकिन छोटे पूर्णता बैचों का उत्पादन करते समय कम स्थिर होता है।.
कम मात्रा में, एक निश्चित ओवरशूट लक्ष्य का एक बड़ा प्रतिशत बन जाता है।.
यदि कोई फीडर कटऑफ के बाद लगातार १० किलो जोड़ता है, तो वह त्रुटि १,००० किलो लक्ष्य के ११ टीपी ३ टी का प्रतिनिधित्व करती है लेकिन २५० किलो लक्ष्य के ४१ टीपी ३ टी का प्रतिनिधित्व करती है।.
यह अंकगणितीय उदाहरण मिक्सिंगप्लांटप्रो विनिर्देश का वर्णन नहीं करता है यह दिखाता है कि वास्तविक ऑपरेटिंग रेंज में कुल वजन की जांच क्यों की जानी चाहिए।.
एनआरएमसीए का स्केल-सत्यापन मार्गदर्शन केवल एक उच्च-लोड स्थिति के बजाय उपयोग की सीमा के माध्यम से जांच की आवश्यकता के द्वारा एक ही सिद्धांत का पालन करता है।.
बहाव से यादृच्छिक भिन्नता को अलग करने के लिए बैच रिकॉर्ड्स का उपयोग करें
एक असामान्य बैच एक अस्थायी सामग्री की स्थिति से परिणाम हो सकता है एक ही दिशा में बार-बार विचलन एक व्यवस्थित मुद्दे का सुझाव देता है।.
ट्रैक समुच्चय का वजन इस प्रकार है:
- बिन;
- सामग्री;
- लक्ष्य;
- वास्तविक;
- हस्ताक्षरित विचलन;
- भोजन का समय;
- नमी;
- बैच का आकार;
- दिन का समय।.
यदि दिन के गीले हिस्से के दौरान रेत बार-बार भारी खत्म हो जाती है, तो नमी और फीडर व्यवहार की तुलना करें यदि एक पत्थर बिन मौसम की परवाह किए बिना बहती है, तो इसके गेट और वजन अनुक्रम का निरीक्षण करें।.
हमारे स्मार्ट कंक्रीट बैचिंग प्लांट गाइड बताता है कि उत्पादन रिकॉर्ड और अलार्म इतिहास इस प्रकार के विश्लेषण का समर्थन कैसे कर सकते हैं।.
अंशांकन और प्रक्रिया ट्यूनिंग अलग-अलग कार्य हैं
अंशांकन यह स्थापित करता है कि वजन प्रणाली ज्ञात संदर्भ भार को सही ढंग से इंगित करती है या नहीं।.
प्रक्रिया ट्यूनिंग फीडर कटऑफ, प्री-एक्ट मान या नियंत्रण समय को समायोजित करती है ताकि स्वचालित बैच लगातार लक्ष्य तक पहुंच सके।.
फीडर ओवरशूट की भरपाई के लिए अंशांकन का उपयोग न करें।.
यदि स्केल सही है लेकिन प्रक्रिया 20 किलोग्राम ऊंची समाप्त होती है, तो अंशांकन संबंध बदलने से फीडिंग समस्या अनसुलझी रह जाती है और माप गलत हो जाता है।.
हमारे बैचिंग प्लांट कैलिब्रेशन गाइड अंशांकन, समायोजन और सत्यापन के बीच अंतर को अधिक विस्तार से बताता है।.
समग्र वजन स्वीकृति परीक्षण में क्या शामिल होना चाहिए?
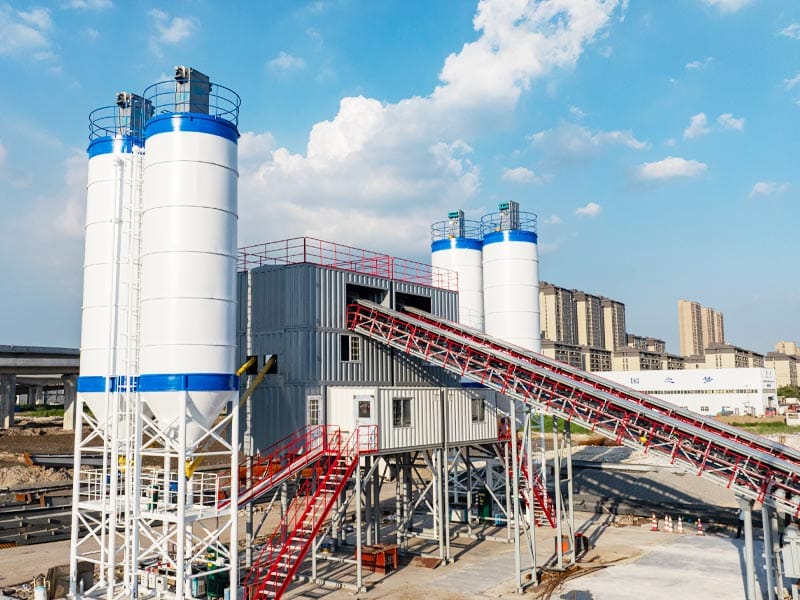
एक नए संयंत्र का परीक्षण संदर्भ भार और वास्तविक समुच्चय दोनों का उपयोग करके किया जाना चाहिए।.
कुल वजन के लिए, शामिल करेंः
- शून्य जाँच;
- कार्य सीमा में स्केल सत्यापन;
- प्रत्येक समुच्चय बिन का परीक्षण;
- कम और सामान्य बैच मात्रा;
- स्वचालित फीडर कटऑफ;
- उड़ान में सामग्री मुआवजा;
- पूर्ण हॉपर डिस्चार्ज;
- छोड़ें या बेल्ट स्थानांतरण;
- नमी-सुधार तर्क;
- बैच-रिकॉर्ड आउटपुट।.
कई स्वचालित बैचों को दोहराएं एक सफल चक्र पुनरावृत्ति स्थापित नहीं करता है।.
यदि संयंत्र सूखी और गीली दोनों मौसमी रेत स्थितियों का उपयोग करेगा, तो जहां व्यावहारिक हो वहां प्रतिनिधि सामग्री वाले राज्यों को शामिल करें।.
समग्र सिस्टम डिज़ाइन के लिए खरीदारों को क्या भेजना चाहिए?
समग्र वजन सबसे अच्छा काम करता है जब बैचिंग सिस्टम वास्तविक सामग्री रेंज के आसपास डिज़ाइन किया गया हो।.
प्रदान करेंः
- समुच्चय भिन्न;
- अधिकतम कण आकार;
- सामान्य नमी सीमा;
- प्रति बैच न्यूनतम और अधिकतम मात्रा;
- सामान्य बैच आकार;
- आवश्यक उत्पादन दर;
- पसंदीदा समग्र स्थानांतरण विधि;
- साइट की बाधाएँ;
- गुणवत्ता-नियंत्रण आवश्यकताएँ।.
ये इनपुट बिन व्यवस्था, वजन सीमा, फीडर नियंत्रण और स्थानांतरण अनुक्रम निर्धारित करने में मदद करते हैं।.
हमारी के माध्यम से अपनी बैचिंग आवश्यकताओं और समग्र डेटा भेजें संपर्क पेज परियोजना-विशिष्ट उपकरण समीक्षा के लिए।.
निष्कर्ष
कुल वजन भिन्नता पैमाने से आ सकती है, लेकिन यह फीडर ओवरशूट, ब्रिजिंग, यांत्रिक संपर्क, नमी सुधार, अवशिष्ट सामग्री और संचयी वजन तर्क से भी आ सकती है।.
सबसे मजबूत समस्या निवारण विधि पहले पैमाने को सत्यापित करती है, फिर फीडिंग और ट्रांसफर से माप को अलग करती है प्रत्येक कुल अंश की समीक्षा वास्तविक ऑपरेटिंग रेंज में की जानी चाहिए, जिसमें नमी और बैच आकार विश्लेषण में शामिल हैं।.
जब वजन, फीडिंग, ट्रांसफर और बैच रिकॉर्ड को एक प्रक्रिया के रूप में माना जाता है, तो प्लांट टीमें पहले से ही सही पैमाने को बार-बार समायोजित करने के बजाय भिन्नता का वास्तविक स्रोत ढूंढ सकती हैं।.
अक्सर पूछे जाने वाले प्रश्न
कंक्रीट संयंत्र में कुल वजन भिन्नता का क्या कारण है?
सामान्य कारणों में स्केल ड्रिफ्ट, फीडर ओवरशूट, उड़ान में सामग्री, ब्रिजिंग, यांत्रिक संपर्क, नमी सुधार त्रुटियां, अवशिष्ट समुच्चय और अस्थिर स्थानांतरण शामिल हैं नियंत्रण सेटिंग्स बदलने से पहले पैमाने को सत्यापित किया जाना चाहिए।.
अंतिम कुल योग सही क्यों हो सकता है जबकि नुस्खा गलत है?
संचयी वजन में, एक कुल अंश कम हो सकता है जबकि दूसरा समान राशि से अधिक है अंतिम कुल तब सही प्रतीत होता है भले ही व्यक्तिगत अनुपात गलत हो।.
क्या कुल नमी वजन को प्रभावित करती है?
हाँ सतह की नमी इच्छित कुल ठोस वितरित करने के लिए आवश्यक गीले द्रव्यमान को बदल देती है इसलिए एक सही गीला लक्ष्य प्रयोगशाला नुस्खा में एसएसडी मात्रा से अधिक हो सकता है।.
उड़ान में सामग्री क्या है?
उड़ान में सामग्री कुल है जो फीडर या गेट को स्टॉप कमांड प्राप्त करने के बाद वजन हॉपर की ओर गिरना जारी रखता है नियंत्रण प्रणाली को इस विलंबित सामग्री के लिए कटऑफ मुआवजे की आवश्यकता हो सकती है।.
नए बैचिंग प्लांट पर कुल वजन का परीक्षण कैसे किया जाना चाहिए?
कार्य सीमा के माध्यम से शून्य और स्केल प्रतिक्रिया सत्यापित करें, प्रत्येक कुल बिन का परीक्षण करें, स्वचालित बैच चलाएं, फीडर कटऑफ और हॉपर डिस्चार्ज की जांच करें, नमी-सुधार तर्क की पुष्टि करें, और अंतिम बैच रिकॉर्ड की समीक्षा करें।.

