

Zmiana masy worka zaprawy zwykle nie jest spowodowana jedną usterką Worek może skończyć się ciężki lub lekki, ponieważ waga pakująca dryfuje, podajnik nie zatrzymuje się konsekwentnie, produkt przepływa inaczej w zależności od partii, worek nie jest prawidłowo ustawiony lub materiał nadal spada po wydaniu polecenia odcięcia.
Dla producenta suchej zaprawy ma to znaczenie, ponieważ opakowanie jest końcowym etapem produkcji, zanim produkt dotrze do przechowywania i wysyłki Nawet gdy dozowanie i mieszanie są stabilne, niespójna waga worka może spowodować przeróbkę, skargi klientów i słabą wydajność produkcji.
Nasz warsztatowa mieszalnia zapraw suchych przenosi mieszany materiał do systemu pakowania za pomocą przenośnika ślimakowego, podczas gdy nasz zaprawa sucha typu wieżowego podaje gotowy materiał z procesu pionowego do automatycznego pakowania lub dostawy zbiorczej Ten przewodnik wyjaśnia, jak zbadać zmianę masy worka zaprawowego bez zakładania, że czujnik ważenia jest zawsze przyczyną.
Co właściwie oznacza zmiana masy worka zaprawowego?
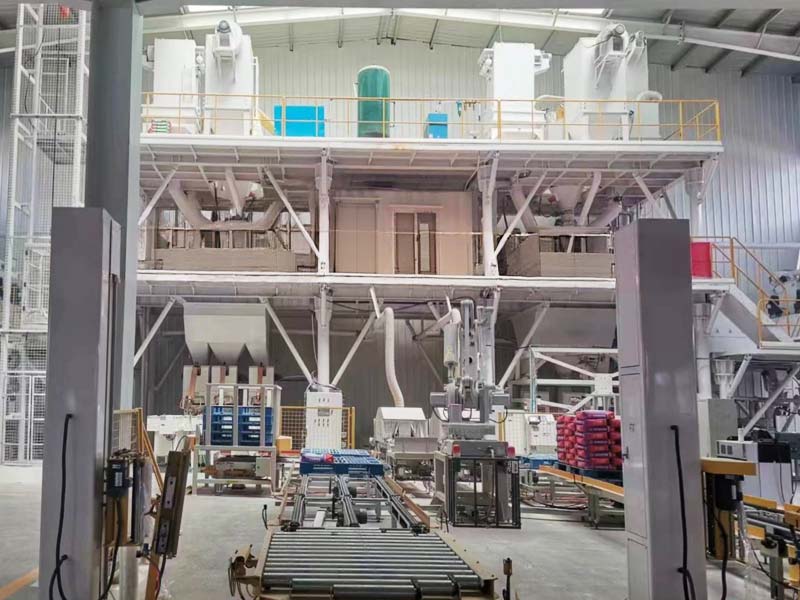
Zmiana masy worka zaprawowego oznacza, że ilość netto gotowej zaprawy suchej różni się od zamierzonej ilości opakowania lub różni się bardziej, niż pozwala na to specyfikacja produkcji.
Pierwszym krokiem jest dokładne określenie, co jest mierzone Masa brutto worka obejmuje sam worek Zawartość netto to ilość produktu wewnątrz opakowania.
Prąd Podręcznik NIST 133 zapewnia procedury sprawdzania zawartości netto pakowanych towarów Jest napisany przede wszystkim do testów zgodności wag i miar, ale jest również przydatny do przemysłowych operacji pakowania, ponieważ wyraźnie oddziela wagę opakowania, sprzęt testowy i ocenę zawartości netto.
W przypadku zmienności masy worka zaprawowego zespoły produkcyjne powinny zatem określić
- docelowa waga netto;
- waga tary worka;
- rzeczywista waga brutto;
- rzeczywista waga netto;
- skala testowa stosowana do weryfikacji;
- kryteria akceptacji wymagane przez rynek lub projekt.
Nie porównuj jednego odczytu masy brutto bezpośrednio z wymogiem zawartości netto.
Zacznij od niezależnej skali kontrolnej
Należy najpierw potwierdzić zmianę masy worka zaprawowego, stosując odpowiednią niezależną skalę referencyjną.
Jeśli pakowacz produkcyjny twierdzi, że torba zawiera odpowiednią ilość, ale skala kontrolna pokazuje inny wynik, problem może występować w systemie ważenia pakowacza. Jeśli obie wagi są zgodne, ale torby różnią się od siebie, problem może dotyczyć podawania, odcięcia, przepływu produktu lub obsługi worka.
Podręcznik NIST 44 obejmuje wymagania techniczne dotyczące komercyjnych urządzeń ważących i pomiarowych, w tym wag i automatycznych systemów ważących. Patrz aktualny podręcznik NIST 44 dla odpowiednich kategorii urządzeń.
W przypadku badania produkcji należy zarejestrować stan identyfikacji i weryfikacji skali kontrolnej. Nie można wiarygodnie ocenić zmiany masy worka zaprawowego, gdy sama skala referencyjna jest niepewna.
Oddziel błąd skali pakującego od błędu karmienia
Częstym błędem w rozwiązywaniu problemów jest ponowna kalibracja skali pakowania za każdym razem, gdy pojawia się zmiana masy worka z zaprawą.
Waga pakowania może być mierzona prawidłowo, gdy podajnik przekracza cel Suchy proszek kontynuuje ruch przez krótki czas po otrzymaniu polecenia zatrzymania podajnika Materiał już wewnątrz śruby, wirnika, rynny lub rury napełniającej może nadal wchodzić do worka.
Dla każdej torby testowej należy zapisać.
| Wartość produkcji | Co ci mówi | Możliwy problem, jeśli jest nieprawidłowy |
|---|---|---|
| Waga docelowa | Ilość żądana przez system kontroli | Nieprawidłowe ustawienie przepisu lub pakietu |
| Pakowacz wskazany waga | Ilość zmierzona przez system pakowania | Kwestia skali lub pomiaru |
| Niezależna masa netto | Ilość referencyjna faktycznie w torbie | Potwierdza prawdziwą zmianę masy worka zaprawowego |
| Czas napełniania | Czas potrzebny do osiągnięcia granicy światła i cienia | Zmiana przepływu materiału lub podajnika |
| Ostateczne przekroczenie | Materiał wchodzący po odcięciu | Odpowiedź podajnika lub materiał w locie |
Takie podejście oddziela pomiar od dozowania, Dwa problemy mogą wymagać różnych działań naprawczych.
Grube i dokładne karmienie wpływa na końcową wagę worka
Wiele ilościowych systemów napełniania wykorzystuje więcej niż jeden etap podawania Szybki etap przenosi większość produktu do worka, podczas gdy wolniejszy etap zbliża się do celu końcowego ostrożniej.
Różnice w wadze worka zaprawowego mogą wzrosnąć, jeśli przejście między tymi etapami jest słabo dopasowane do produktu.
Jeśli zgrubne karmienie będzie kontynuowane zbyt blisko celu, zbyt duża ilość materiału może pozostać w ruchu, gdy nastąpi odcięcie. Jeśli drobne karmienie rozpocznie się zbyt wcześnie, prędkość pakowania może niepotrzebnie spaść.
W celu rozwiązania problemu porównaj kilka kolejnych worków i zapisz wagę, w której gruba pasza zmienia się na drobną paszę. Następnie sprawdź, czy ostateczne przekroczenie zmienia się, gdy zmienia się przepływ produktu.
Nie kopiuj wartości odcięcia z innego produktu zaprawy Klej do płytek, szpachlówka ścienna, zaprawa murowana i produkty na bazie gipsu mogą przepływać w różny sposób przez ten sam sprzęt do pakowania.
Płynność produktu może powodować zmianę masy worka zaprawowego
Ten sam pakowacz może zachowywać się inaczej, gdy zmienia się skład suchej zaprawy.
Rozkład wielkości cząstek, gęstość nasypowa, zawartość drobnego proszku, wilgoć i dodatki mogą zmienić szybkość przepływu materiału do worka.
Swobodnie płynący produkt może nadal szybko się przemieszczać po zwolnieniu podajnika Spójny proszek może mostkować lub podawać w sposób przerywany, powodując, że system sterowania potrzebuje więcej czasu, aby dotrzeć do celu.
Gdy zmiana wagi worka na zaprawę pojawi się tylko na jednym produkcie, porównaj:
- gęstość nasypowa;
- klasyfikacja piasku;
- zawartość drobnego proszku;
- wilgoć;
- temperatura produktu;
- zawartość dodatku;
- czas napełniania.
Nasz przewodnik produkcji kleju do płytek wyjaśnia, dlaczego pojemność opakowania i przepływ proszku należy oceniać jako część kompletnej linii produkcyjnej, a nie jako izolowany etap końcowy.
Zmiany gęstości nasypowej mogą zmienić zachowanie podczas pakowania
Sprzęt do pakowania wypełnia produkt masowo, ale zachowanie objętościowe nadal ma znaczenie, ponieważ torba i ścieżka napełniania mają ograniczoną objętość fizyczną.
Jeśli zaprawa stanie się mniej gęsta, ta sama masa netto zajmuje większą objętość Worek może napełniać się inaczej, rzadziej odpowietrzać lub wytwarzać większe przeciwciśnienie podczas napełniania.
Jeśli gęstość nasypowa wzrośnie, produkt może osiągnąć docelową wagę przy mniejszej objętości w worku.
Należy zatem dokonać przeglądu zmian masy worka zaprawowego wraz z gęstością nasypową w przypadku zmiany receptury produktu, źródła piasku lub warunków mieszania.
Na przykład, jeśli produkt docelowy o masie 25 kg zmienia się z ilustracyjnej gęstości nasypowej luzem wynoszącej 1400 kg/m³ na 1250 kg/m³, ta sama masa zajmuje około 121 TP3 T więcej objętości Jest to uproszczone obliczenie, a nie specyfikacja produktu Pokazuje, dlaczego pakowacz może zachowywać się inaczej, mimo że masa docelowa pozostaje niezmieniona.
Wilgoć i zbrylanie mogą zakłócać karmienie
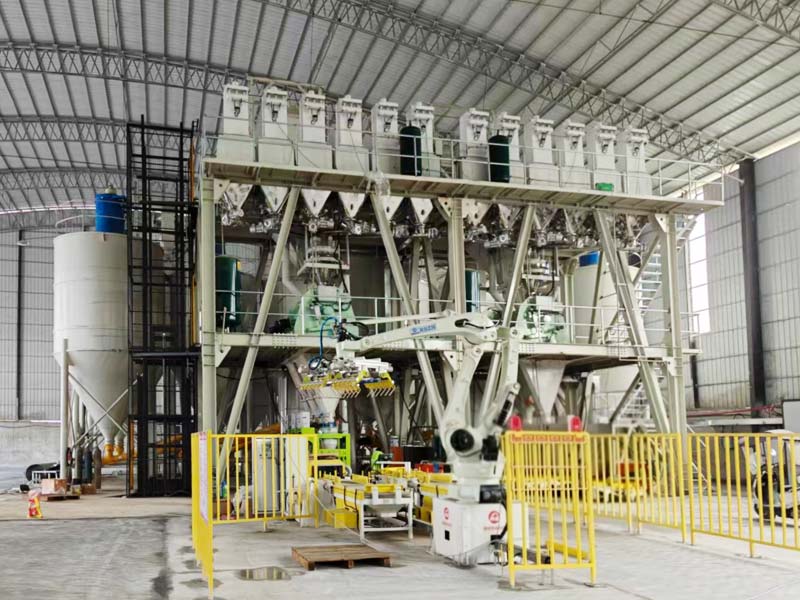
Sucha zaprawa powinna osiągnąć etap pakowania w stabilnym, sypkim stanie Nadmiar wilgoci może powodować zbrylanie, gromadzenie się lub niespójne karmienie.
Zmiana masy worka zaprawowego może zatem być dalszym objawem problemu z surowcem lub przechowywaniem znajdującym się powyżej.
Sprawdź, czy produkt jest:
- tworzenie grudek;
- wbijanie się w lej zasypowy gotowego produktu;
- budowanie w przenośniku ślimakowym;
- mostkowanie nad wlotem pakera;
- zmiana po długim przechowywaniu w pojemniku buforowym.
Nasza warsztatowa linia zaprawy suchej jest zaprojektowana do przemieszczania równomiernie wymieszanego gotowego produktu za pomocą przenośnika ślimakowego do systemu pakowania Jeśli droga przenoszenia jest częściowo zablokowana lub przepływ produktu staje się niespójny, pakowacz może nierównomiernie przyjmować materiał.
Poziom zbiornika może mieć wpływ na stabilność pakowania
Pakowacz powinien przyjmować materiał w w miarę stabilnych warunkach poprzedzających.
Jeśli lej zasypowy gotowego produktu jest prawie pusty, głowica zasilająca i przepływ produktu mogą różnić się od stanu, w którym lej zasypowy jest pełny. Ciągle zmieniający się poziom leja zasypowego może zatem przyczyniać się do zmiany masy worka zaprawowego, w zależności od mechanizmu podającego.
Aby sprawdzić produkcję, porównaj masę worków na wysokim, średnim i niskim poziomie leja zasypowego.
Jeśli zmienność wzrasta w pobliżu określonego poziomu, przejrzyj geometrię leja zasypowego, wlot podajnika i strategię kontroli poziomu. Rozwiązanie może obejmować utrzymanie zakresu poziomów roboczych, a nie zmianę kalibracji skali.
Ta sama kontrola może ujawnić, czy segregacja materiału wewnątrz leja zasypowego gotowego produktu wpływa na zachowanie różnych toreb podczas pakowania.
Mostek nad pakowaczem może powodować niedowagę
Proszek może tworzyć stabilny łuk lub mostek wewnątrz leja, zamiast równomiernie płynąć w kierunku wylotu.
Kiedy tak się stanie, pakowacz może odbierać materiał w impulsach Napełnianie może zwolnić lub zatrzymać się na krótko, a następnie nagle ponownie uruchomić, gdy most się zawali.
Może to spowodować zmianę ciężaru worka zaprawowego i niestabilne czasy cykli.
Szukać:
- długie czasy napełniania, po których następuje nagły, szybki przepływ;
- duża różnica między kolejnymi torbami;
- widoczny materiał wiszący nad wylotem;
- częsta interwencja operatora;
- zmiany powiązane z jednym konkretnym produktem zaprawy.
Nie dodawaj wibracji, poduszek powietrznych ani innych środków wspomagających przepływ bez przeglądu leja zasypowego i charakterystyki produktu Nadmierna pomoc może spowodować kolejny niestabilny stan przepływu.
Masa tary torby może mieć wpływ na kontrolę zawartości netto
Różnice w wadze worka zaprawowego mogą wydawać się większe niż w rzeczywistości, gdy same puste worki mają znaczną różnicę w wadze.
Jeżeli stosuje się proces ważenia brutto, należy prawidłowo obchodzić się z tara workową, aby określić masę netto produktu.
Podręcznik NIST 133 zawiera procedury uwzględniające tarę podczas oceny pakowanych towarów. Odpowiednia metoda zgodności zależy od opakowania i jurysdykcji, ale podstawowa lekcja produkcji jest prosta: poznaj rzeczywisty wkład pustego opakowania.
Podczas próby pakowania zważ reprezentatywną próbkę pustych toreb Sprawdź, czy tary różni się w zależności od dostawcy toreb, materiału, wilgoci lub partii produkcyjnej.
Nie odejmuj w nieskończoność jednej założonej wagi tary, jeśli materiał opakowaniowy ulegnie zmianie.
Pozycja torby i zaciskanie mogą zmienić zachowanie podczas napełniania
Torba, która nie jest prawidłowo osadzona na dziobku do napełniania, może wpływać na przepływ powietrza, przepływ materiału i utratę produktu.
W przypadku worków zaworowych należy potwierdzić, że zawór jest prawidłowo ustawiony i pozostaje przymocowany przez cały cykl napełniania.W przypadku worków z otwartymi ustami należy sprawdzić, czy worek jest zaciskany konsekwentnie i nie przesuwa się podczas napełniania.
Różnice w wadze worka zaprawowego mogą wzrosnąć, gdy operatorzy instalują worki w różny sposób w zależności od cyklu.
Obserwuj kilka cykli pakowania z boku Zapisz, czy worki z niedowagą lub nadwagą odpowiadają.
- słaba pozycja torby;
- ruch worka;
- wyciek produktu;
- niekompletne zaciśnięcie;
- powietrze uciekające inaczej niż normalnie.
Jeżeli wzór jest zależny od operatora, działaniem naprawczym może być raczej ujednolicenie procedury załadunku worków niż zmiana systemu ważenia.
Wydobywanie pyłu może mieć wpływ na środowisko napełniania
Opakowanie z suchą zaprawą wytwarza kurz, gdy materiał dostaje się do worka, a powietrze zostaje wyparte.
Odsysanie pyłu jest ważne dla miejsca pracy i sprzątania, ale układ odsysający nie powinien destabilizować procesu ważenia lub napełniania.
Zmiany masy worka zaprawowego należy sprawdzić za pomocą systemu kontroli zapylenia działającego w normalnych warunkach produkcyjnych.
Brytyjski Urząd ds. Zdrowia i Bezpieczeństwa lokalne prowadzenie wentylacji wyciągowej kładzie nacisk na uruchomienie systemów odciągowych w rzeczywistych warunkach pracy, które mają kontrolować.
Jeśli pakowanie jest stabilne przy wyłączonym systemie pyłowym, ale niestabilne przy włączonym, zbadaj połączenie odciągowe, odpowietrzanie worka i warunki ciśnienia, zamiast akceptować pracę bez kontroli zapylenia.
Utrata produktu podczas napełniania może powodować powstawanie lekkich toreb
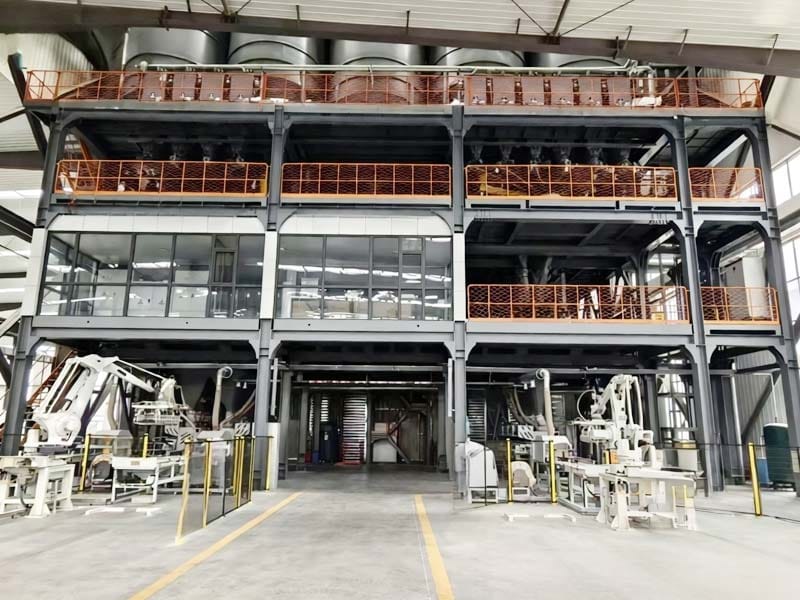
Nie każdy gram opuszczający pakowacz koniecznie wchodzi do worka.
Suchy produkt może wydostać się przez źle zamontowany zawór workowy, uszkodzony worek, nieszczelne połączenie napełniające lub otwarty punkt transferu.
Może to spowodować zmianę masy worka zaprawowego, nawet jeśli pomiar pakowacza wydaje się normalny.
Sprawdź dla:
- widoczny produkt wokół dziobka do napełniania;
- materiał zbierający się pod pakowaczem;
- odbiór odpylacza produktu podczas napełniania;
- uszkodzone torby;
- utrata materiału podczas uwalniania worka.
Zdefiniuj, gdzie pakowacz mierzy masę Jeśli pomiar nastąpi przed punktem, w którym następuje wyciek, system może zarejestrować oczekiwaną ilość, podczas gdy gotowy worek jest w rzeczywistości lekki.
Oddzielna dokładność napełniania od ważenia kontrolnego
Dokładność napełniania i weryfikacja gotowego opakowania są ze sobą powiązane, ale różnią się.
Pakowacz kontroluje, ile materiału zamierza umieścić w każdej torbie. Dalsza skala kontrolna mierzy gotowe opakowanie niezależnie.
Linia produkcyjna może używać ważenia kontrolnego do
- zidentyfikuj pakiety niedowagi;
- zidentyfikuj pakiety z nadwagą;
- monitoruj dryf w czasie;
- oddzielne torby dla podejrzanych;
- podaj dane do regulacji pakera.
Podręcznik NIST 44 zawiera wymagania techniczne dotyczące automatycznych systemów ważenia. Konkretne zastosowanie prawne zależy od sprzętu i jurysdykcji, ale kupujący powinni jasno określić, czy proponowana linia pakowania obejmuje wyłącznie kontrolę napełniania, czy też niezależną weryfikację gotowego worka.
W przypadku rozwiązywania problemów związanych ze zmianą masy worka zaprawowego ważenie kontrolne w dalszej części dostarcza szczególnie przydatnych dowodów, ponieważ mierzy opakowanie końcowe, a nie wartość pośrednią w górę.
Spójrz na rozkład masy ciała, nie tylko średnią
Średnia waga opakowania może wyglądać prawidłowo, podczas gdy poszczególne torby różnią się zbyt szeroko.
Rozważmy pięć hipotetycznych toreb o masie netto 24,7, 24,9, 25,0, 25,2 i 25,2 kg.średnia wynosi dokładnie 25,0 kg, ale proces nadal ma rozrzut 0,5 kg.
Należy zatem ocenić zmianę masy worka zaprawowego na podstawie indywidualnych wyników i rozkładu, a nie tylko średniej masy produkcyjnej.
| Statystyka | Co pokazuje | Dlaczego ma to znaczenie |
|---|---|---|
| Średni | Środek obserwowanych mas opakowań | Może ukryć pojedyncze wysokie i niskie torby |
| Zakres | Różnica między najwyższym i najniższym wynikiem | Prosty widok rozprzestrzeniania się procesu |
| Podpisane odchylenie | Różnica każdej torby od celu | Pokazuje, czy pakowacz ma tendencję do wysokiego, czy niskiego |
| Trend w czasie | Zmiany w sekwencji produkcyjnej | Może ujawnić dryf, efekty poziomu leja lub zmiany materialne |
Użyj wymaganych prawnie lub umownie kryteriów zawartości pakietu dla decyzji pass/fail Statystyka produkcji wspiera diagnozę; nie zastępują one obowiązującego wymogu.
Sprawdź, czy problem dotyczy jednego produktu zaprawowego
Jeśli zmiana ciężaru worka zaprawowego występuje tylko w przypadku kleju do płytek, ale nie zaprawy murowanej, osprzęt pakującego może na ogół nie być wadliwy.
Porównaj produkt, którego dotyczy problem, ze stabilnymi produktami.
Szukaj różnic w.
- gęstość nasypowa;
- rozkład wielkości cząstek;
- zawartość polimeru lub dodatku;
- płynność;
- wilgoć;
- rodzaj torby;
- waga docelowa;
- szybkość pakowania.
Może być wymagane ustawienie pakowania specyficzne dla produktu.
Nasz przewodnik po typach roślin zapraw suchych wyjaśnia, dlaczego różnorodność produktów wpływa na projektowanie tras materiałowych, czyszczenie i pakowanie Ta sama zasada obowiązuje u pakowacza: różne produkty zaprawowe nie powinny automatycznie wykorzystywać identycznych parametrów napełniania.
Sprawdź, czy problem dotyczy jednego rodzaju torby
Czasami zmiana ciężaru worka zaprawy podąża za opakowaniem, a nie zaprawą.
Jeśli zakład wykorzystuje kilka worków zaworowych, worków z otwartymi ustami lub dostawców toreb, porównaj wydajność według rodzaju worka i partii.
Różnice w sztywności worka, wymiarach zaworów, przepuszczalności lub tary mogą zmienić zachowanie napełniania.
Przeprowadź kontrolowany test przy użyciu tego samego produktu i ustawień pakowacza z reprezentatywnymi torbami z każdego źródła Jeśli jeden typ torby konsekwentnie wykazuje większą zmienność, przejrzyj specyfikację torby przed zmianą całej maszyny pakującej.
Szybkość i waga opakowania Stabilność muszą być zrównoważone
Pakowacz często może zmniejszyć zmianę masy worka z zaprawą, spowalniając końcowy etap podawania, ale nadmierne spowolnienie może stworzyć wąskie gardło dla linii suchej zaprawy.
Załóżmy, że hipotetyczny zakład potrzebuje 12 ton na godzinę zapakowanej produkcji w workach o masie 25 kg. To równa się 480 workom na godzinę, czyli ośmiu workom na minutę w całym systemie pakowania.
Jeśli stabilność masy jest akceptowalna tylko wtedy, gdy pakowacz działa z szybkością pięciu worków na minutę, sekcja pakowania nie odpowiada już wymaganej wydajności instalacji.
Obliczenie to nie opisuje wydajności sprzętu MixingPlantPro. Pokazuje, dlaczego dokładność i pojemność opakowania powinny być oceniane razem przed wybraniem ostatecznej linii.
W zależności od projektu może zaistnieć potrzeba rozważenia drugiego pakowacza, innego mechanizmu podawania, większego bufora lub innego planu pakowania.
Wykorzystaj dane produkcyjne do identyfikacji dryfu
Zmiany masy worka zaprawowego mogą rozwijać się stopniowo.
Średnia masa netto może powoli rosnąć w miarę gromadzenia się zmienia odcięcie podajnika lub spread może się rozszerzać w miarę niestabilności skali.
Zapisuj kolejne wagi kontrolne i przeglądaj je według.
- czas;
- produkt;
- rodzaj torby;
- poziom leja zasypowego;
- pas pakujący lub głowica napełniająca;
- zmiana;
- operator, w stosownych przypadkach.
Jeśli zakład używa więcej niż jednego pakowacza, nie łącz od razu wszystkich danych Jedna głowica napełniająca może dryfować, podczas gdy inna pozostaje stabilna.
Inteligentne opakowanie lub system kontroli instalacji może ułatwić tę analizę, gdy dane o wadze opakowania są przechowywane wraz z informacjami o produkcie i produkcji.
Kalibruj tylko wtedy, gdy dowiesz się, co jest nie tak
Kalibracja nie powinna być pierwszą reakcją na każdą skargę dotyczącą zmiany masy worka z zaprawą.
Najpierw potwierdź skalę pakowacza w stosunku do niezależnej skali kontrolnej Jeśli układ pomiarowy jest nieprawidłowy, kalibracja lub regulacja mogą być odpowiednie zgodnie z procedurą urządzenia.
Jeśli waga jest prawidłowa, ale worki są nieprawidłowe, zbadaj karmienie, odcięcie, wyciek, obsługę worka i transfer.
Wielokrotna kalibracja prawidłowej skali w celu skompensowania przekroczenia produktu może sprawić, że system będzie niedokładny w innych warunkach.
Przed regulacją należy zachować aktualny zapis, aby zespół konserwacyjny wiedział, czy system pomiarowy rzeczywiście dryfował.
Co powinna obejmować pokrywa testu akceptacji linii pakowania?
Nowa linia suchej zaprawy powinna wykazać opakowanie z reprezentatywnym produktem przed rutynową operacją.
W przypadku kontroli zmiany masy worka zaprawowego test akceptacyjny powinien obejmować.
- weryfikacja skali pakowania;
- reprezentatywne kontrole tary z pustym workiem;
- powtarzane worki przy głównej masie docelowej;
- różne produkty, w przypadku których ich zachowanie przepływu znacznie się różni;
- różne rodzaje worków, jeśli ma to zastosowanie;
- normalna operacja odpylania;
- warunki na wysokim i niskim poziomie leja zasypowego;
- prędkość pakowania;
- ważenie kontrolne gotowego worka;
- generowanie rekordów.
Nie zatwierdzaj linii na podstawie jednej dobrze napełnionej torby Powtarzalność ma znaczenie więcej niż jeden idealny cykl.
Co powinni wysłać kupujący przed wybraniem sekcji pakowania?
Projekt opakowania powinien być częścią specyfikacji suchej zaprawy.
Zapewnić:
- asortyment produktów zaprawowych;
- gęstość nasypowa dla każdego produktu, jeśli jest dostępna;
- docelowe ciężary worków;
- rodzaj i wymiary torby;
- wymagane pakowane wyjście;
- liczba zmian produktu na zmianę;
- wymagania dotyczące bufora gotowego produktu;
- wymagania dotyczące kontroli zapylenia;
- wymagania dotyczące ważenia kontrolnego lub odrzucenia;
- potrzeby paletyzacji lub dalszej obsługi.
Nasz rozwiązania do produkcji zapraw suchych można następnie sprawdzić, począwszy od obróbki surowców poprzez mieszanie i pakowanie, zamiast traktować pakowacza jako refleksję.
Wyślij swoje wymagania dotyczące produktu i opakowania za pośrednictwem naszego strona kontaktowa aby uzyskać pełną recenzję linii.
Wniosek
Zmiana masy worka zaprawowego jest problemem związanym z procesem pakowania, a nie automatycznie problemem wagi. System ważenia, odcięcie podajnika, przepływ materiału, poziom leja zasypowego, tara worka, pozycjonowanie worka, odsysanie pyłu i utrata produktu mogą mieć wpływ na końcową zawartość netto.
Najbardziej niezawodna metoda rozwiązywania problemów rozpoczyna się od niezależnej skali kontrolnej, oddziela błąd pomiaru od błędu podawania, porównuje wyniki poszczególnych pakietów i szuka wzorców powiązanych z produktem, rodzajem worka i stanem pracy.
W przypadku nowej linii zaprawy suchej należy zweryfikować stabilność masy opakowania wraz z pojemnością opakowania Szybki mieszalnik zapewnia niewielką korzyść, jeśli sekcja pakowania nie może wyprodukować stabilnych gotowych toreb na wymaganej wydajności linii.
FAQ
Co powoduje zmianę masy worka zaprawowego?
Typowe przyczyny to dryf kamienia, przekroczenie podajnika, niestabilny przepływ proszku, zmiana poziomu leja zasypowego, zmiana tary worka, złe ustawienie worka, wyciek produktu i różnice między formułami zaprawy Rzeczywistą przyczynę należy potwierdzić danymi wagi kontrolnej przed zmianą ustawień.
Czy powinienem ponownie skalibrować pakowacz, gdy waga worka jest różna?
Dopiero po sprawdzeniu, czy pomiar pakowacza jest rzeczywiście błędny, Jeśli niezależna skala kontrolna potwierdzi, że skala pakowacza jest prawidłowa, zbadaj odcięcie podajnika, przepływ materiału, wyciek i obsługę worka, zamiast ponownie kalibrować prawidłową skalę.
Czy płynność zaprawy może wpływać na masę worka?
Tak Zmiany wielkości cząstek, gęstości nasypowej, drobnych cząstek, wilgoci i dodatków mogą zmieniać prędkość napełniania i materiał w locie Różne produkty zaprawowe mogą zatem wymagać różnych parametrów pakowania.
Dlaczego średnia waga torby może wyglądać prawidłowo, podczas gdy opakowania nadal się różnią?
Wysokie i niskie torby mogą anulować się nawzajem w średniej Przejrzyj poszczególne wagi netto, zakres, podpisane odchylenie i trendy w czasie, zamiast polegać tylko na średniej wartości.
Jak należy testować zmianę masy worka zaprawowego na nowej linii?
Sprawdź skalę pakowacza, sprawdź tarę pustych worków, uruchom powtarzające się opakowania z reprezentatywną zaprawą, użyj normalnego odsysania pyłu, przetestuj realistyczne poziomy leja i potwierdź gotową masę netto za pomocą niezależnej skali kontrolnej.


